
Motorlaminations-Stanzung ist das Ausstanzen von Rotor- und Stator-Lamellen aus Elektroband-Coils in einem gehärteten Werkzeug, üblicherweise einem Progressivwerkzeug für die Serienfertigung. Der Teilpreis ist niedrig, sobald das Werkzeug vorhanden ist, aber die Qualität jeder Lamelle hängt von drei Faktoren ab, die der Käufer kontrollieren kann: der auf der Zeichnung festgelegte Gratgrenzwert, die Werkzeugspaltung und die Nachschleif-Praxis des Stanzer, und das Elektroband, das in die Presse geht. Diese Anleitung behandelt jeden dieser Faktoren und endet mit den Vorgaben für eine Stanz-Anfrage.
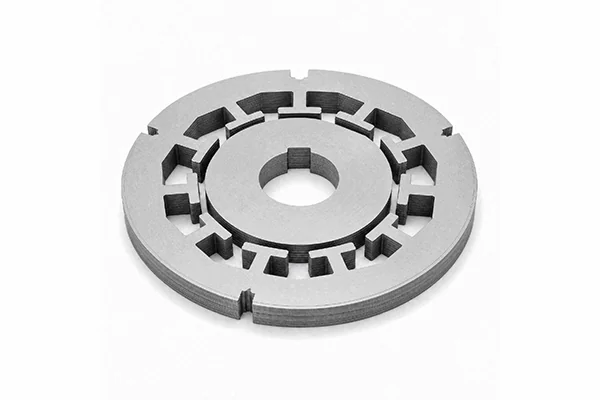
Falls Sie sich noch in der Prototypphase befinden, vergleicht unsere Anleitung zu Prototyp-Motorlamellen Laser-, Draht-EDM- und Stanzverfahren hinsichtlich Werkzeugkosten und Schnittkantenschaden. Dieser Artikel beginnt dort, wo jener endet: die Konstruktion ist fixiert und das Volumen rechtfertigt ein Werkzeug.
Wichtigste Erkenntnisse
- Progressivwerkzeuge eignen sich für hohe Stückzahlen. Kombinationswerkzeuge und Lochstanzungen kosten weniger in der Werkzeugherstellung und eignen sich für größere Lamellen oder kleinere Serien.
- Eine gängige Werkstatt-Regel begrenzt den Grat auf 10 % der Blechdicke. Unsere Längsteil-Grenzwerte sind 10 % bei 0,35–0,50 mm und enger bei dünneren Materialdicken. Schreiben Sie den Grenzwert und die Messmethode auf die Zeichnung.
Welches Stanzverfahren passt zu Ihrem Volumen?
Progressives Stanzen für hohe Stückzahlen, Verbundstanzen für mittlere Serien und größere Teile, und Ausstoßen, wenn das Blech groß und die Serie kurz ist.
| Verfahren | Funktionsweise | Geeignet für | Kompromiss |
|---|---|---|---|
| Progressives Stanzwerkzeug | Der Streifen läuft durch mehrere Stationen; Schlitze, Bohrung und Kontur werden nacheinander geschnitten, oft mit Verzahnung im gleichen Werkzeug | Ständer und Läufer mit hohen Stückzahlen | Höchste Werkzeugkosten und Rüstaufwand |
| Verbundstanzwerkzeug | Mehrere Merkmale werden in einem Hub an einer Station geschnitten | Mittlere Serien, mittlere und große Bleche, sehr dünne Blechstärken | Langsamer als progressiv |
| Rotatives Ausstoßen | Ein Rohling wird indexiert und Schlitze werden nacheinander gestanzt | Große Bleche mit geringeren Werkzeugkosten | Langsamer, möglicherweise nicht so präzise wie progressiv |
Lamistacks, ein Blechstanzer, beschreibt progressives Stanzen als „berühmt für seine hohe Effizienz in der Hochvolumen-Produktion", Verbundstanzen als „gut geeignet für die Herstellung mittlerer und großer Bleche" und rotatives Ausstoßen als die Möglichkeit, „große Bleche mit reduzierten Kosten zu produzieren". Laser Technologies Inc., ein US-amerikanischer Stanzunternehmen, empfiehlt Verbundstanzwerkzeuge für Blechstärken unter 0,008 in (etwa 0,20 mm).
Viele Motorhersteller verzichten auf eine neue Form ganz. Ein Ingenieur bei einem Motorhersteller erklärte auf Reddit, dass „Laminierwerkzeuge teuer sind, daher verwenden wir bei standardisierteren Konstruktionen sehr oft unsere Standardlaminierungen" und ändern stattdessen die Stapelhöhe und die Wicklung. Falls eine vorhandene Laminierung aus dem Katalog Ihres Stanzers ausreichend ähnlich ist, fragen Sie danach, bevor Sie für eine neue Form bezahlen. Unser Prototypenleitfaden zeigt, wie sich die Formkosten beim Laserschneiden bei unterschiedlichen Stückzahlen verhalten.
Wie hoch kann der Grat sein?
Niedrig genug, dass er die Beschichtung zwischen den Blechen nicht überbrücken kann, und das bedeutet normalerweise eine angegebene Grenze von 10 % der Dicke oder weniger. Kein Standard in unseren Quellen legt eine einheitliche Zahl für jede Laminierung fest. Die Grenze wird zwischen Käufer und Stanzer vereinbart und muss daher in der Zeichnung angegeben sein.
Woher die Zahlen stammen. Die alte Faustregel für Stanzteile allgemein besagt, dass die Grathöhe 10 Prozent der Blechdicke nicht übersteigen sollte. Peter Ulintz, der 2013 in der Zeitschrift MetalForming schrieb, verfolgte diese Regel auf ein Formenbuch von 1897 zurück und argumentierte, dass sie nur für dünne, kohlenstoffarme Stähle gilt, daher sollten Teile stattdessen eine konstruktive Grenze erhalten. Bei Laminierungen fordern Käufer normalerweise weniger als 10 %. Unsere eigenen Längsteilen-Grenzen sind 10 % der Dicke für 0,35–0,50 mm, 8 % für 0,23–0,35 mm, 6 % für 0,20–0,23 mm und absolut 0,01–0,02 mm für ultradünne Stärken. Unser Leitfaden zu Längsteilen-Toleranzen und Durchbiegung erklärt, warum sich die Grenze verschärft, wenn der Stahl dünner wird.
| Dicke | 10%-Regel | Typische strengere Grenze für Laminierungen |
|---|---|---|
| 0,50 mm | 0,050 mm | 0,050 mm (10%) |
| 0,35 mm | 0,035 mm | 0,028–0,035 mm (8–10%) |
| 0,27 mm | 0,027 mm | 0,022 mm (8%) |
| 0,20 mm | 0,020 mm | 0,012 mm (6%) |
Messung. IEC 60404-9 legt die Verfahren zur Messung geometrischer Eigenschaften von Elektroband fest, einschließlich der Grathöhe. Die Ausgabe von 2018 präzisierte, dass die Grathöhe durch den Maximalwert charakterisiert wird, und fügte ein Verfahren mit einer tragbaren Schieblehre hinzu. Geben Sie das Verfahren auf der Zeichnung an, damit der Stanzer und Ihre Eingangsprüfung dasselbe messen.
Bedeutung. Ein Grat kann die dünne Isolationsbeschichtung durchstechen und das nächste Blatt berühren. Der Strom fließt dann über den Stapel, anstatt bei jeder Schicht unterbrochen zu werden, was den ganzen Grund für die Schichtung des Transformatorkerns zunichte macht.
- Mazurek et al., Cardiff University, 2012: künstliche Grate auf einem 350-kVA-Drehphasen-Transformatorkern führten zu lokalen Verlusten von über 1.000 W/kg in der am stärksten gratbelasteten Region bei 1,8 T und 50 Hz. Der Verlust stieg auch außerhalb des Gratbereichs an.
- Shah et al., ICEMS 2017: in einem EI-Kern erhöhten Schichtübergänge an einem Schenkel den Wirbelstromverlustkoeffizienten um etwa 2 %, und Kontakte an zwei Schenkeln um etwa 2,7 %.
Die beiden Ergebnisse unterscheiden sich in der Größe, weil die Grate unterschiedlich sind. Wenige kleine Kontakte addieren wenig Verlust. Grate über viele Lamellen können große lokale Hotspots erzeugen. Grate erhöhen auch die Höhe jedes Blechs, was den Schichtungsfaktor senkt. Unser Artikel über Lamellen-Schichtungsfaktor zeigt, wie viel Transformatorkernhöhe das kostet.
Welche Stempelspaltweite eignet sich für Elektroband?
Es gibt keine allgemeingültige Antwort, und die veröffentlichte Fachliteratur weist in zwei Richtungen. Die Spaltweite ist der Abstand zwischen Stempel und Matrize, üblicherweise angegeben als Prozentsatz der Blechdicke pro Seite.
Die Standzeit-Perspektive. Thomas Vacca von Micro Co. empfiehlt in seinem 2022 in The Fabricator veröffentlichten Artikel zum Stanzen von M19 „eine große Spaltweite zwischen Stempel und Matrize (etwa 10 % der Materialdicke)", da Siliziumstahl die Werkzeuge stark beansprucht. Ein größerer Spalt ermöglicht ein stärkeres Rückfedern des Stahls, sodass der Stempel beim Durchgang und beim Rückzug weniger Reibung erfährt.
Die Magnetverlust-Perspektive. Füzer und Kollegen in Košice, Slowakei, stanzten Ringe aus 0,5 mm M350-50A bei Spaltweiten von 1 %, 3 %, 5 % und 7 % der Dicke und maßen die Verluste bis 400 Hz. Die 3%-Spaltweite ergab die niedrigsten Verluste bis etwa 300 Hz, darüber hinaus war 1 % besser. Die Verluste stiegen bei 5 % und 7 %. Die Autoren stellten fest, dass „der Überschussverlust als die empfindlichste Verlustkomponente gegenüber der Schneidspaltweite beobachtet wird".
| Spaltweite (pro Seite) | Was sie bevorzugt | Quelle |
|---|---|---|
| Etwa 10 % der Dicke | Stempelverschleiß und Matrizenstandzeit | Vacca, The Fabricator, 2022 |
| 5 % | Traditionelle Faustregel; Dayton Progress gibt an, dass sie für hochfeste Stähle zu klein ist | Dayton Progress, 2014 |
| 3 % | Niedrigste Verluste bei 0,5 mm M350-50A bis etwa 300 Hz | Füzer et al., Materials, 2021 |
| 1 % | Niedrigste Verluste über etwa 300 Hz in derselben Studie | Füzer et al., Materials, 2021 |
Unserer Ansicht nach muss der Käufer die Spaltweitentoleranz nicht festlegen. Das ist Aufgabe des Werkzeugmachers. Der Käufer sollte jedoch die gegensätzlichen Anforderungen kennen, denn ein Werkzeug, das für lange Lebensdauer ausgelegt ist, ist nicht dasselbe wie ein Werkzeug für geringe Verluste. Bei Hochfrequenz- oder Hocheffizienz-Motoren erkundigen Sie sich beim Stanzer, welche Spaltweite er plant und ob ein Probedurchlauf mit Verlustprüfung durchgeführt werden kann, bevor das Werkzeug in die Serienproduktion geht.
Wie lange hält ein Stanzwerkzeug für Lamellierungen?
Mehrere Millionen Hübe, doch die Grathöhe nimmt mit Verschleiß der Schneidkanten zu, daher wird die Nutzungsdauer von Ihrer Gratgrenzwerttoleranz bestimmt.
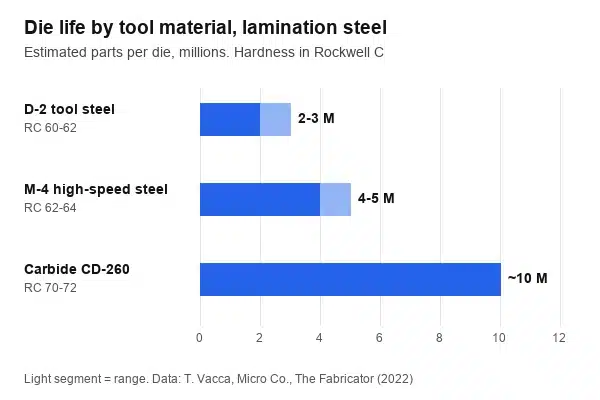
Im gleichen Fabricator-Artikel gibt Vacca ungefähre Richtwerte nach Werkzeugwerkstoff. D-2-Werkzeugstahl bei RC 60–62 eignet sich für Aufträge um 200.000 Teile und hält 2–3 Millionen Teile. M-4-Schnellarbeitsstahl bei RC 62–64 hält 4–5 Millionen. Hartmetall CD-260 bei etwa RC 70–72 eignet sich für Aufträge um 1 Million Teile und hält etwa 10 Millionen. Er empfiehlt Titannittrid-Beschichtungen auf Stanzstempel und Werkzeugen sowie hochpolierte Stempel zur Verringerung der Reibung. Dies sind Schätzungen eines Ingenieurs, keine Messdaten, zeigen aber, warum hochvolumige Stanzwerkzeuge für Lamellierungen normalerweise aus Hartmetall gefertigt sind.
Auch die Stahlbeschichtung spielt eine Rolle. thyssenkrupp gibt an, dass seine stabolit-10-Isolierung „bis zu drei Mal längere Werkzeuglebensdauer im Vergleich zu unbeschichtetem trockengestanztem Elektroband" ermöglicht. Organische Beschichtungen stanzen grundsätzlich leichter als anorganische, halten aber dem Spannungsarmglühen nicht so gut stand. Wenn Sie planen, den Schichtaufbau zu verzahnen, zu schweißen oder zu verkleben, finden Sie in unserem Leitfaden zu Lamellierungsschichtungs-Verfahren die für jedes Verfahren geeignete Beschichtung.
Zwei praktische Punkte folgen daraus:
- Definieren Sie einen Schleif-Schwellwert. Fordern Sie den Stanzer auf, nachzuschleifen, wenn die Gratbildung einen festgelegten Bruchteil Ihres Grenzwerts erreicht, nicht erst wenn Teile die Kontrolle nicht bestehen.
- Halten Sie die Beschichtung konstant. Ein Wechsel des Beschichtungstyps oder des Lieferanten während des Programms kann den Verschleiß der Stanzwerkzeuge und das Gratwachstum verändern.
Welche Stahleigenschaften erschweren das Lamellenstanzen?
Dicke, Ebenheit, Härte und Beschichtung. Das Stanzwerkzeug ist für eine Dicke und einen Werkstoff ausgelegt, daher zeigt sich jede Variation in der Coil als Variation in den Lamellen.
- Dicke und deren Toleranz. EN 10106 regelt geometrische Toleranzen für vollständig verarbeitetes nicht kornorientiertes Elektroband in 0,35, 0,50, 0,65 und 1,00 mm. Ein Stanzwerkzeug, das für eine Dicke eingerichtet ist, schneidet am besten, wenn das Band über die Breite und entlang der Coil nahe dem Sollwert bleibt.
- Ebenheit und Coil-Durchbiegung. Ein nicht ebenes Band führt schlecht ein und stapelt sich schlecht. Wölbung zieht das Band von den Stanzführungen weg. Spaltband sollte innerhalb vereinbarter Wölbungs- und Kantenwellen-Grenzwerte ankommen.
- Siliziumgehalt und Härte. Höherwertige, verlustärmere Sorten enthalten üblicherweise mehr Silizium. Silizium erhöht die Härte und den Verschleiß des Stanzwerkzeugs, weshalb Vacca für lange Läufe Hartmetall empfiehlt.
- Beschichtungstyp und -gewicht. Die Beschichtung beeinflusst den Stanzwerkzeugverschleiß wie oben erwähnt und auch die Eignung des Stapels für spätere Schweißung oder Verklebung.
Zu den Unterschieden zwischen nicht kornorientierten Sorten, einschließlich vollständig verarbeiteter und halbverarbeiteter Stähle, siehe unseren Leitfaden zu nicht kornorientierten Elektroband-Sorten.
Warum ist Dünnblech-Stanzerei ein Problem für 2026?
Weil E-Fahrzeug-Traktionsmotoren und andere Hochdrehzahlmotoren Lamellen immer dünner erfordern, und dünnes Blech verhält sich in einer Matrize anders.
Laser Technologies Inc. vermerkte 2021, dass E-Fahrzeughersteller “anfingen, Motorlamellen im Bereich von 0,010” bis hinab zu 0,004” Dicke zu spezifizieren,” etwa 0,25 bis 0,10 mm, gegenüber 0,014” bis 0,025” für typische Industrielamellen. Ihr Werkzeugteam schrieb 2025, dass Blech unter 0,010 Zoll sich wie ein Band verhält: es kann an der Vorderkante knicken oder an Führungsschienen kleben. Ihre Lösungen umfassen federbelastete Abhebevorrichtungen zwischen Stationen und Durchzugpiloten, die das Blech von der Auslassseite abziehen.
Ebenheit ist die andere Falle. Der gleiche Artikel vermerkt, dass Konstrukteure häufig eine Ebenheitstoleranz von ±0,005 Zoll vorgeben, ohne zu sagen, wie diese geprüft wird. Laser Technologies prüft Teile unter einer transparenten Plexiglasplatte, beschwert mit 1 bis 5 lb, vor einer Bildverarbeitung und empfiehlt, das Prüfgewicht auf der Zeichnung anzugeben. Schmales Rückeneisen, aggressive Nutmuster und hochsiliziumhaltige Legierungen erschweren es, Rückfederung und Ebenheit einzuhalten.
Nicht alle sind sich einig, wie dünn Stanzen gehen kann. Das UK Manufacturing Technology Centre hält Stanzen unter 0,2 mm für ungeeignet, während einige Stanzer Verbundmatrizen bei 0,004–0,006 Zoll fahren. Falls Ihre Konstruktion unter 0,25 mm liegt, fragen Sie nach der Erfahrung des Stanzers bei diesem genauen Blechdickenmaß. Unsere ultradünne Siliziumstahl-Seite behandelt Sorten von 0,05 bis 0,20 mm.
Was sollte eine Laminierstanzanfrage enthalten?
Alles, was die Qualität festlegt, an einem Ort. Eine vollständige Laminierstanzanfrage ermöglicht vergleichbare Angebote und vermeidet Diskussionen bei der Erstmusterprüfung.
| Anfrageelement | Was anzugeben ist | Warum es wichtig ist |
|---|---|---|
| Zeichnung | DXF oder STEP mit Toleranzen für Nuten, Bohrung und Außenkontur | Bestimmt die Werkzeuggestaltung |
| Sorte und Dicke | Z. B. 35W300 oder M300-35A, 0,35 mm, mit garantiertem Eisenverlust | Bestimmt den Stahl und den Schnittspalt |
| Beschichtung | Beschichtungsklasse und ob Teile geschweißt, geklebt oder geglüht werden | Beeinflusst Werkzeugverschleiß und Schichtung |
| Gratgrenze | Maximaler Grat in mm und die Messmethode, z. B. IEC 60404-9 mit Schieblehre | Die Hauptqualitätsvorgabe für Laminierstahl |
| Ebenheit | Wert und Inspektionsmethode, einschließlich eventueller Gewichtskontrolle | Dünne Bleche benötigen eine festgelegte Messmethode |
| Schichtung | Verzahnung, Schweißung, Klebung oder lose; Schichthöhentoleranz | Bestimmt Werkzeugstationen und Beschichtung |
| Menge | Jahresvolumen und Chargengröße | Bestimmt Durchlaufprogression, Verbundstanzung oder Stanzung, und Werkzeugwerkstoff |
| Werkzeugbedingungen | Eigentümer des Werkzeugs, Nachschliff-Auslöser, erwartete Lebensdauer | Vermeidet Überraschungen beim ersten Nachschliff |
| Muster | Erstmusterteile und bei kritischen Motoren eine Eisenverlustprüfung an einer Musterschicht | Bestätigt das Werkzeug vor der Serienproduktion |
| Stahlquelle | Vom Stanzer geliefert oder von Ihnen; Coilbreite oder Schlitzbreite | Ermöglicht Kontrolle von Sorte und Rückverfolgbarkeit |
Wir liefern Elektroband aus Nichtkornorientiertem Stahl als CRNGO-Stahlcoil, Spaltband und Schnittzuschnitt und stanzen zudem Bleche nach Ihrer Zeichnung für die Produktion, sodass Stahl und Stanzen gemeinsam kalkuliert werden können. Coil-Bestellungen beginnen typischerweise bei etwa 5 Tonnen; kleinere Mengen können aus dem Coil geschnitten werden. Schnittzuschnitte beginnen typischerweise bei etwa 500 kg; benötigen Sie weniger, teilen Sie uns dies mit und wir werden unser Bestes geben, Ihre Anfrage zu erfüllen. Muster kosten typischerweise USD 200 einschließlich Versand und werden zurückerstattet, wenn Sie eine Produktionsbestellung aufgeben.
Häufig gestellte Fragen
Was ist Motorblech-Stanzen?
Es ist der Prozess, bei dem Rotor- und Statorblechlamellen aus Elektroband-Coil in einem gehärteten Werkzeug in einer Hochgeschwindigkeitspresse gestanzt werden. Progressive Werkzeuge schneiden Nuten, bohren und schneiden die Außenlinie in aufeinanderfolgenden Stationen und verschachteln die Bleche häufig im gleichen Werkzeug zu Paketen. Verbundwerkzeuge und Rotationsstanzungen werden für größere Lamellen, kleinere Serien oder sehr dünne Stärken verwendet.
Welche Gratöhe ist für Motorbleche zulässig?
Eine häufige Regel für Stanzteile begrenzt den Grat auf 10 % der Blechstärke, das sind 0,05 mm bei 0,50 mm starkem Stahl. Blechabnehmer fordern oft weniger, besonders bei dünnen Stärken, zum Beispiel 6–8 % der Stärke. Es gibt keinen einheitlichen Standardgrenzwert, daher geben Sie die maximale Grathöhe und die Messmethode, wie beispielsweise IEC 60404-9, auf der Zeichnung an.
Welche Stempelspielraum sollte für Elektroband verwendet werden?
Das hängt davon ab, was Sie optimieren. Ein Werkzeugingenieur empfiehlt etwa 10 % der Dicke pro Seite, um den Stempelwerschleiß bei Siliziumstahl zu verringern. Eine Studie von 2021 zu 0,5 mm M350-50A ergab die geringsten Ummagnetisierungsverluste bei 3 %, mit höheren Verlusten bei 5 % und 7 %. Fragen Sie den Stanzer, welcher Spielraum geplant ist und ob ein Musterstapel zur Verlustprüfung getestet werden kann.
Wie lange hält eine Stanzdorn-Form?
Nach Schätzungen eines Ingenieurs hält eine D-2-Werkzeugstahlform etwa 2 bis 3 Millionen Teile, M-4-Schnellarbeitsstahl etwa 4 bis 5 Millionen und Hartmetall etwa 10 Millionen. Die Nutzungsdauer hängt von Ihrem Gratgrenzwert ab, da der Grat mit dem Verschleiß der Kanten ansteigt. Organische Stahlbeschichtungen können die Formlebensdauer verlängern; thyssenkrupp gibt bis zum Dreifachen für eine Beschichtung an.
Kann 0,20 mm Elektroband gestanzt werden?
Ja, aber es ist schwieriger. Streifen unter etwa 0,25 mm verhalten sich wie Bänder und können sich kräuseln oder an Führungen festhalten, daher verwenden Stanzer Verbundformen, Heber und Durchzugspiloten und benötigen eine bestätigte Ebenheitsprüfung. Einige Forschungszentren halten das Stanzen unter 0,2 mm für ungeeignet, während einige Stanzer dünner arbeiten. Fragen Sie nach Erfahrung bei Ihrer genauen Blechdicke.
Planen Sie einen Produktionslauf von Motorblechen? Kontaktieren Sie uns mit Ihrer Zeichnung, Sorte, Dicke, Beschichtung und Jahresvolumen, und wir erstellen ein Angebot für das Elektroband, das Stanzen oder beides.
Quellen
- Lamistacks, 13. Mai 2024 — Motor lamination stamping techniques
- Laser Technologies Inc., 6. August 2025 — Stanzen ultradünner Bleche: Zuführtricks, Ebenheitsanforderungen und Werkzeugkompromisse
- Laser Technologies Inc., 9. Juli 2021 — Dünnes Elektroband für EV-Anwendungen
- P. Ulintz, MetalForming Magazine, August 2013 — Definition zulässiger Gratenhöhe (Tooling by Design)
- IEC 60404-9:2018 — Magnetische Materialien – Teil 9: Verfahren zur Bestimmung der geometrischen Merkmale von Elektrobändern und -blechen
- R. Mazurek, H. Hamzehbahmani, A. J. Moses, P. I. Anderson, F. J. Anayi, T. Belgrand, IEEE Transactions on Magnetics 48(4), 2012, 1653–1656 — Einfluss künstlicher Grate auf lokale Leistungsverluste in einem Drehstrom-Transformatorkern
- S. B. Shah, P. Rasilo, A. Belahcen, A. Arkkio, ICEMS 2017 — Experimentelle und theoretische Untersuchung von Zwischenlagen-Wirbelstromverlusten in laminierten Kernen
- T. Vacca (Micro Co.), The Fabricator, 22. Dezember 2022 — Welcher Werkzeugstahl und welche Beschichtung sind am besten zum Stanzen von Elektrobändern geeignet?
- J. Füzer, S. Dobák, I. Petryshynets, P. Kollár, F. Kováč, J. Slota, Materials 14(22), 2021, 6893 — Korrelation zwischen Schnittspiel, Verformungstextur und Vorhersage von Magnetverlusten in nicht kornorientiertem Elektroband
- Fabricating & Metalworking, März 2014 — Optimizing punch-to-die clearance (Dayton Progress Engineered Clearance brochure)
- thyssenkrupp Steel — Isolationsarten für nicht kornorientiertes Elektroband
- EN 10106:2015 — Kaltgewalztes nicht kornorientiertes Elektroband im fertig bearbeiteten Zustand
- Manufacturing Technology Centre (MTC) — Water jet guided laser: application and implementation
- Reddit-Diskussionen zu diesem Thema: r/EngineeringStudents (Laminations-Werkzeugkosten und Standard-Laminations), r/Motors und r/diyelectronics (Beschaffung von kundenspezifischen Statoren)


