
Wichtigste Erkenntnisse
- Der Schichtungsfaktor ist das Verhältnis des tatsächlichen Magnetstahlvolumens zum Gesamtvolumen eines laminierten Stapels. Er beträgt nie 100% — Beschichtung und Oberflächenunebenheiten nehmen immer Platz ein.
- Der typische Schichtungsfaktor für beschichtetes Elektroband liegt bei 92%-97%, abhängig von Beschichtungsdicke, Spulenflachheit und Dickenebenheit.
- Dickere Isolationsbeschichtungen (höhere Beschichtungsklasse) reduzieren Zwischenschicht-Verluste, senken aber auch den Schichtungsfaktor. Das ist ein echtes technisches Kompromiss, kein Mangel.
- ASTM A720 ist die Standardprüfmethode zur direkten Messung des Schichtungsfaktors, anstatt ihn nur aus der Beschichtungsdicke zu schätzen.
- Ein Kern aus Stahl, der 2-3 Prozentpunkte unter seinem angegebenen Schichtungsfaktor liegt, fällt nicht aus. Er benötigt nur einen höheren Stapel, um denselben effektiven magnetischen Querschnitt zu erreichen — was stillschweigend Material- und Gewichtskosten hinzufügt.
Was der Schichtungsfaktor tatsächlich misst
Der Schichtungsfaktor von Lamellen ist das Verhältnis des tatsächlichen Magnetstahlvolumens in einem laminierten Kern zum Gesamtvolumen des Stapels, ausgedrückt als Prozentsatz. Ein Stapel mit 96% Schichtungsfaktor besteht zu 96% aus Stahl. Die restlichen 4%? Beschichtung, Luftspalte zwischen Lamellen und Oberflächenunebenheiten, die verhindern, dass die Bleche perfekt bündig aufeinander liegen.
Es ist nie 100%. Das soll es auch nicht sein. Jeder laminierte Kern wird aus einzeln beschichteten Blechen aufgebaut, und diese Beschichtung existiert mit Absicht — sie ist die Zwischenschicht-Isolationsbeschichtung, die Wirbelströme auf jedes dünne Blech beschränkt, anstatt sie zwischen Schichten fließen zu lassen, was der ganze Grund für die Laminierung eines Kerns ist. Der Schichtungsfaktor ist das, was Sie dafür aufgeben.
Hier ist, warum es für einen Konstrukteur wichtig ist: Es ist die Zahl, die ein Stahlmerkblatt mit einem tatsächlichen fertigen Kern verbindet. Zwei Spulen können identische Ummagnetisierungsverlust- und Permeabilitätswerte aufweisen und dennoch Kerne mit deutlich unterschiedlichen effektiven magnetischen Querschnitten erzeugen, wenn sich ihre Schichtungsfaktoren unterscheiden. Und dieser Unterschied wird nicht auf einem Standard-Werksprüfzeugnis angezeigt. Nicht, wenn Sie nicht ausdrücklich danach fragen.
Vier Variablen, die die Zahl bestimmen
Sie interagieren auf Weise, die ein Merkblatt allein nicht zeigt.
- Beschichtungsdicke. Der größte Einflussfaktor. Dickere Beschichtungen bedeuten bessere Zwischenschicht-Isolationsbeschichtung und niedrigere Wirbelstromverluste zwischen Blechen — aber sie nehmen auch physisch mehr Platz im Stapelvolumen ein, was den Schichtungsfaktor direkt senkt.
- Dickenebenheit des Grundstahls. Dickenschwankungen über eine Spule hinweg, auch innerhalb der Toleranz, bedeuten, dass einige Punkte im Stapel unter Druck stärker komprimiert werden als andere. Engere Dickentoleranzen unterstützen eine höhere, konsistentere Zahl.
- Blech-Flachheit. Welligkeit oder Durchbiegung verhindert, dass Lamellen bündig aufeinander liegen. Dies ist eher ein Prozessregelungsproblem als eine Materialeigenschaft — hier zeigt sich die Mühlenqualität in einer Zahl, die Sie messen können, anstatt sie zu akzeptieren.
- Grathöhe an Schnittkanten. Stanzen oder Längsteilen hinterlässt Grat an der Blechkante. Zu hohe Grathöhe spreizt Lamellen genau an den Kanten auseinander, senkt den Schichtungsfaktor lokal, auch wenn der Rest des Blechs einwandfrei ist.
Die meisten Käufer denken an Beschichtungsdicke. Flachheit und Grathöhe sind die beiden, die niemand fragt — und genau das trennt eine gut kontrollierte Mühle von einer, die Ecken spart.
Typische Schichtungsfaktor-Werte nach Beschichtungsklasse
| Beschichtungsklasse | Typische Beschichtungsdicke | Typischer Schichtungsfaktor | Häufiger Anwendungsfall |
|---|---|---|---|
| C-2 (dünne anorganische) | ~1-2 µm pro Seite | 96%-97% | Standard-Stanzen, kostensensitive Anwendungen |
| C-3 bis C-4 | ~1-3 µm pro Seite | 95%-97% | Allgemeine Transformatoren und Motoren |
| C-5 (dickere anorganisch-organische) | ~2-4 µm pro Seite | 94%-96% | Anwendungen mit höherer Zwischenschicht-Isolationsbeschichtung |
| C-6 (stärkste Isolationsbeschichtung) | Dickste Standardklasse | 92%-95% | Hochfrequenz-, hohe Isolationswiderstand-Anwendungen |
Typische Bereiche. Keine Garantien. Der tatsächliche Schichtungsfaktor hängt davon ab, wie Beschichtungsdicke mit Flachheit und Gratregelung interagiert — genau deshalb wird Ihnen die Beschichtungsklasse allein nicht die Zahl sagen, die Sie tatsächlich in Ihrem eigenen Kern erhalten.
Der Beschichtungs-Kompromiss, den niemand auf das Merkblatt schreibt
Beschichtungsklasse und Schichtungsfaktor werden diskutiert wie zwei unabhängige Merkmale. Das sind sie nicht. Jeder Schritt nach oben in der Beschichtungsklasse bringt niedrigere Zwischenschicht-Wirbelstromverluste und besseren Isolationswiderstand — und kostet im Gegenzug einen kleinen Schichtungsfaktor. Kein Weg daran vorbei.
Für die meisten Konstruktionen löst sich das von selbst. Die Beschichtungsklasse wird gewählt, um die Isolationsanforderung zu erfüllen, und der resultierende Schichtungsfaktor wird von Anfang an in die mechanische Konstruktion des Kerns — Stapelhöhe, Fensterbereich — eingebaut. Das Problem zeigt sich ganz woanders: wenn eine Konstruktion gegen die Beschichtungs- und Schichtungsfaktor-Kombination eines Lieferanten qualifiziert wurde, und ein zweiter Lieferant die „gleiche" Beschichtungsklasse anbietet, ohne diese Leistung tatsächlich zu erreichen. Beschichtungsklasse ist eine Kategorie. Es ist keine einzelne Zahl. Die C-5-Beschichtungen zweier Mühlen können an deutlich unterschiedlichen Punkten innerhalb derselben Kategorie landen.
Das ist kein Argument gegen dickere Beschichtungsklassen, wenn Ihre Anwendung die Isolationsbeschichtung wirklich benötigt. Es ist ein Argument dafür, die tatsächliche Schichtungsfaktor-Zahl zu erfragen — nicht nur das Beschichtungsklasse-Label — in dem Moment, in dem Sie einen neuen Lieferanten qualifizieren oder Mühlen mitten im Programm wechseln.
Prüfung: ASTM A720
Der Schichtungsfaktor wird direkt gemessen, nicht rein aus der Beschichtungsdicke berechnet — weil Flachheits- und Grateffekte in einer Dickenmikrometer-Ablesung nicht auftauchen. ASTM A720 ist die Standardprüfmethode: Sie misst den tatsächlichen physischen Schichtungsfaktor einer Lamellenmuster unter kontrolliertem Druck. Ein echtes gemessenes Ergebnis, keine Schätzung, die auf einer Beschichtungsdicken-Annahme basiert.
Warum die Prüfung wichtig ist: Zwei Spulen können auf einem Beschichtungsdicken-Merkblatt identisch aussehen und dennoch unterschiedlich unter ASTM A720 prüfen, wenn eine engere Flachheitskontrolle oder niedrigere Grathöhe als die andere hat. Für einen Käufer ist das die Lücke zwischen einer Zahl auf einem Merkblatt und einer Zahl, um die Sie tatsächlich einen Kern konstruieren können.
So überprüfen Sie den Schichtungsfaktor vor der Bestellung
- Fordern Sie ASTM A720-Prüfdaten an, nicht nur Beschichtungsdicke. Beschichtungsdicke allein wird es nicht vorhersagen — fordern Sie den tatsächlich geprüften Wert überall dort an, wo die Anwendung empfindlich dafür ist.
- Fordern Sie Schichtungsfaktor-Daten bei Ihrer spezifischen Beschichtungsklasse und Dicke an, nicht einen generischen Bereich für die Produktfamilie. Dieselbe Beschichtungsklasse prüft unterschiedlich über verschiedene Grunddicken hinweg.
- Bestätigen Sie, ob die Zahl von einem CNAS-akkreditierten oder gleichwertigen Drittlabor stammt, gegenüber einer selbstgemeldeten Zahl der Mühle — aus demselben Grund, warum dies für Ummagnetisierungsverlust und magnetische Flussdichte wichtig ist.
- Für ein kritisches oder hochvolumiges Programm fordern Sie einen kleinen Musterstapel an und messen Sie die Aufbauhöhe selbst vor der Vollproduktion. Das ist, was tatsächlich Flachheits- und Gratprobleme fängt, die eine Merkblatt-Zahl verstecken kann.
- Nach jedem Lieferanten- oder Mühlen-Wechsel erneut überprüfen, auch wenn das Beschichtungsklasse-Label nicht wechselt. Ein „C-5 zu C-5"-Wechsel ist nicht automatisch schichtungsfaktor-neutral. Nehmen Sie nichts an.
Wenn die Zahl niedrig kommt
Es lohnt sich, hier direkt zu sein, was tatsächlich schiefgeht, weil es selten dramatisch ist. Ein Kern aus Stahl, der zwei oder drei Punkte unter seinem angegebenen Schichtungsfaktor liegt, fällt nicht aus. Er enthält einfach etwas weniger tatsächlichen Magnetstahl pro Stapelhöhe-Einheit als die Konstruktion annahm. Um denselben effektiven magnetischen Querschnitt zu erreichen, muss der Kern etwas höher sein — was stillschweigend Material-, Gewichts- und Fensterbereichskosten aufzehrt, die nie dafür budgetiert wurden.
Das ist die Falle. Es ist leicht zu übersehen, bis ein Produktionslauf ein paar Prozent über sein Stahlbudget kommt, aus Gründen, die niemand sofort benennen kann. Der Schichtungsfaktor verdient die gleiche Überprüfungsdisziplin wie Ummagnetisierungsverlust und magnetische Flussdichte — nicht die Behandlung einer angenommenen Konstante, die kostenlos mit der Beschichtungsklasse mitkommt.
Anwendungen: Wo der Schichtungsfaktor am meisten zählt
- Leistungs- und Verteiltransformatoren — Der Kernfensterbereich ist eine feste Konstruktionsbeschränkung, daher setzt der Schichtungsfaktor direkt fest, wie viel aktiver Stahl hineinpasst. Siehe Leistungstransformator und Verteiltransformator Anwendungen für Kernkonstruktionsüberlegungen.
- Hocheffiziente und kompakte Motoren — Wo das Kernvolumen durch die Rahmengröße begrenzt ist, hat die Schichtungsfaktor-Varianz eine überproportionale Auswirkung auf die erreichbare Drehmomentdichte. Siehe nicht kornorientiertes Siliziumstahl für Gradoptionen.
- EV-Traktionsmotoren und andere gewichtsempfindliche Konstruktionen — Wo jeder Prozentpunkt des Schichtungsfaktors sich direkter in das Gewicht des fertigen Produkts übersetzt als in einem stationären Transformator.
Gestapelte Kerne für Transformatoren
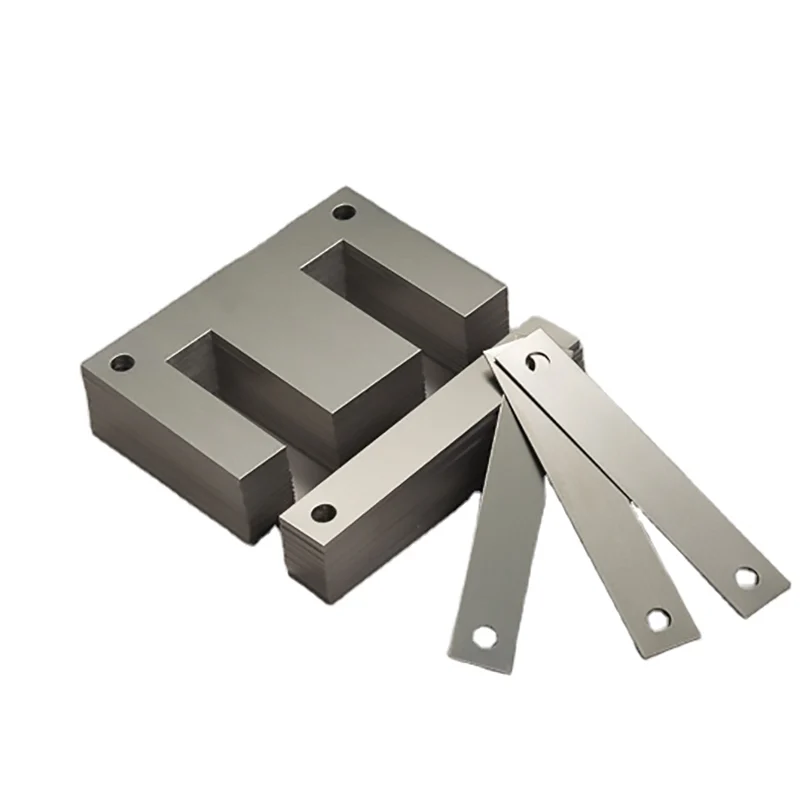
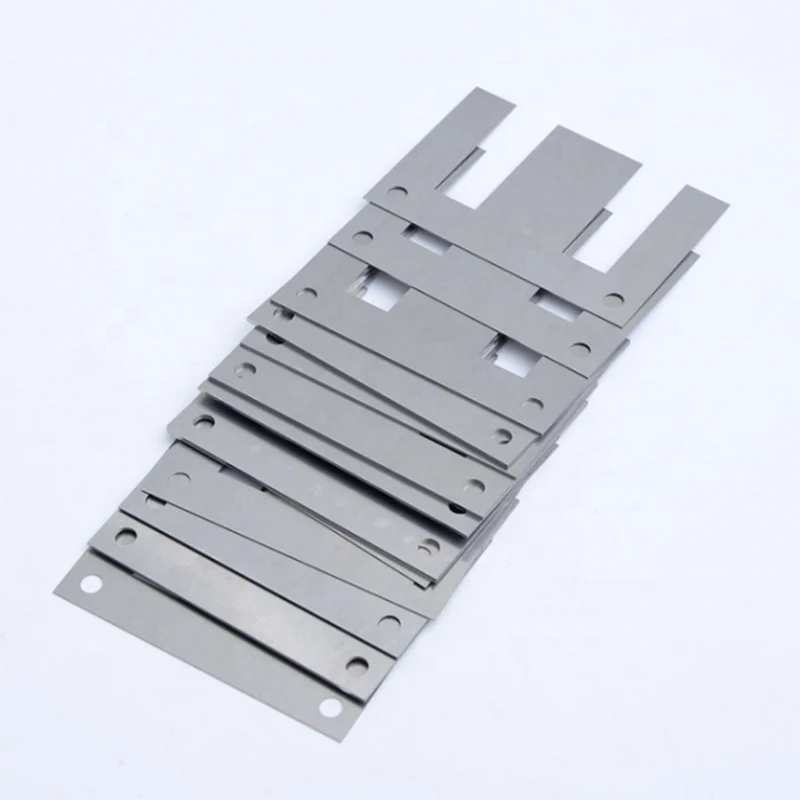
Transformatoren sind, wo der Schichtungsfaktor am härtesten zuschlägt, weil der Kernfensterbereich durch die Spulen- und Tankonstruktion festgelegt ist, bevor der Stahl überhaupt bestellt wird. Ein Leistungs- oder Verteiltransformator-Kern wird aus Hunderten von einzeln beschichteten kornorientierten Elektroband-Lamellen gebaut — EI-Kernbleche oder gestufte Schrägschnitt-Formen, aus 0,23–0,35 mm Spaltband gestanzt und in den fertigen Stapel geklemmt. Die Beschichtung jeder Lamelle (C5-anorganisch als Standard, C6 auf Anfrage) hält Wirbelströme auf einzelne Bleche beschränkt, anstatt sie über den ganzen Stapel fließen zu lassen, was der ganze Punkt der Laminierung eines Kerns ist — aber genau diese Beschichtung ist auch das, was den Schichtungsfaktor unter 100% hält.
Weil der Fensterbereich sich nicht bewegt, kostet ein niedriger Schichtungsfaktor als erwartet nicht nur Material — er begrenzt, wie viel aktiver Stahl tatsächlich in einen Kern passt, den die Konstruktion bereits festgelegt hat. Bei einem Verteiltransformator, der zu Tausenden gebaut wird, zeigt sich das als kleine, flottenweit Effizienzeinbuße; bei einem großen Leistungstransformator zeigt sich das als ein einzelner Kern, der einen höheren Stapel benötigt als der Tank dafür ausgelegt wurde. Auf jeden Fall ist es ein Grund, geprüfte Schichtungsfaktor-Daten anzufordern — nicht nur ein Beschichtungsklasse-Label — bevor Sie eine Transformatorkern-Spezifikation festlegen, genau wie die oben beschriebenen Überprüfungsschritte.
Häufig gestellte Fragen
Was ist ein guter Schichtungsfaktor für Elektroband?
Typische Werte liegen bei 92%-97%, abhängig von Beschichtungsklasse, Dicke und Prozessqualität — 96%-97% für dünne Beschichtungsklassen wie C-2, bis zu 92%-95% für die dicksten Isolationsbeschichtungsklassen. Es gibt keine universelle „gute" Zahl unabhängig von Ihrer spezifischen Beschichtungs- und Dickeanforderung. Der richtige Maßstab ist der geprüfte Wert Ihres eigenen Lieferanten bei Ihrer spezifischen Spezifikation, nicht eine generische Branchenzahl.
Bedeutet eine höhere Beschichtungsklasse immer einen niedrigeren Schichtungsfaktor?
Generell ja — dickere Beschichtung nimmt mehr Platz im Stapelvolumen ein. Aber die Beziehung ist nicht perfekt linear, und Flachheits- und Gratregelung können innerhalb einer bestimmten Klasse genauso wichtig sein wie Beschichtungsdicke. Die C-5-Beschichtungen zweier Lieferanten können bei ähnlicher Nominaldicke bei unterschiedlichen Schichtungsfaktoren prüfen.
Wie unterscheidet sich der Schichtungsfaktor von der Beschichtungsdicke?
Beschichtungsdicke ist ein Eingabefaktor, nicht die ganze Geschichte. Blech-Flachheit und Schnittkanten-Grathöhe senken den Schichtungsfaktor unabhängig von der Beschichtungsdicke — genau deshalb misst ASTM A720-Prüfung das tatsächliche gestapelte Ergebnis, anstatt sich auf Beschichtungsdicke allein zu verlassen, um es vorherzusagen.
Was passiert mit meiner Kernkonstruktion, wenn der Schichtungsfaktor niedriger als erwartet kommt?
Der Kern fällt nicht aus. Er enthält einfach weniger tatsächlichen Magnetstahl pro Stapelhöhe-Einheit als angenommen, was einen höheren Stapel erfordert, um denselben effektiven magnetischen Querschnitt zu erreichen — was ungeplante Material- und Gewichtskosten zu einem Produktionslauf hinzufügt.
Sollte ich bei jeder Bestellung ASTM A720-Daten anfordern?
Für Standard-, niedrig-empfindliche Anwendungen reichen normalerweise Beschichtungsklasse und typische Bereichsdaten. Für enge Fensterbereich-Transformator-Konstruktionen, gewichtsempfindliche Motor-Anwendungen oder beim Qualifizieren eines neuen Lieferanten gegen eine bestehende Konstruktion fordern Sie tatsächliche ASTM A720-Prüfdaten an. Der extra Schritt lohnt sich.
Qualifizieren Sie eine neue Beschichtungsklasse oder einen neuen Lieferanten gegen eine schichtungsfaktor-empfindliche Konstruktion? Kontaktieren Sie Zhongxin Special Steel für ASTM A720-Prüfdaten bei der spezifischen Qualität und Beschichtungsklasse, die Sie bewerten.

