
Wichtigste Erkenntnisse
- Breitentoleranz ist die Spezifikation, die jeder fragt. Grathöhe und Wölbung sind die zwei, die tatsächlich Probleme in der Produktionslinie verursachen, und sie sind nicht automatisch durch eine Anfrage nach „enger Toleranz" abgedeckt.
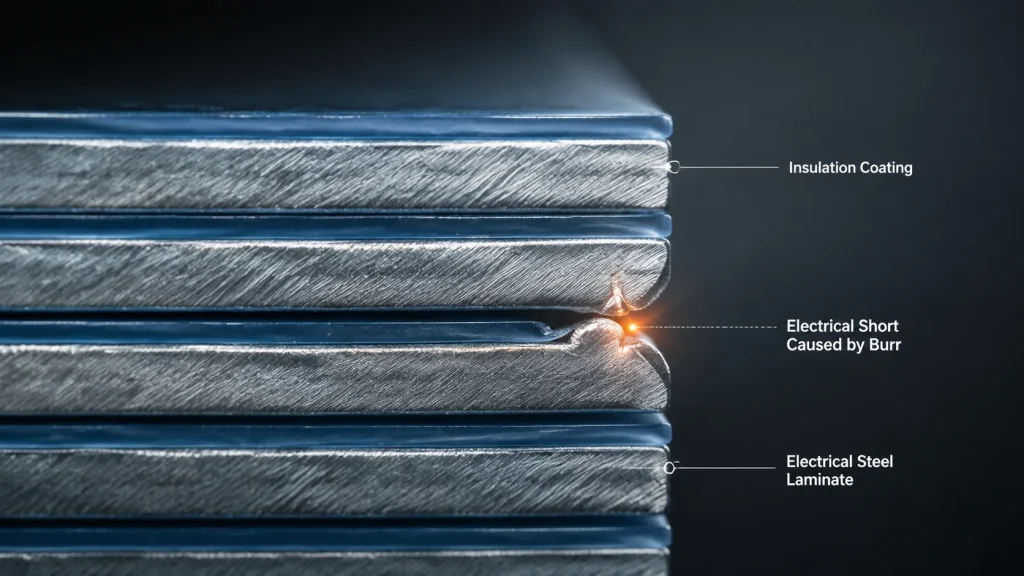
- Grathöhe ist für Elektroband wichtiger als für gewöhnliche Stähle. Ein Grat, der die Isolationsbeschichtung zwischen gestapelten Blechen überbrückt, erzeugt einen lokalisierten Kurzschluss-Pfad — genau dort, wo man es nicht sehen kann.
- Wölbung außerhalb der Spezifikation wird als sichtbarer Fehler in der Spule nicht sichtbar. Sie erscheint als Zuführungsfehlausrichtung und Ausschussquote in Ihrer Presse, manchmal Wochen nach Ankunft der Spule.
- Engere Blechstärken machen jede Toleranz schwerer zu halten. Unsere Längsteilanlage läuft mit unterschiedlichen Messerabstand-Einstellungen für eine 0,50 mm Spule als für eine 0,20 mm ultradünne Spule — wenn ein Lieferant identische Zahlen durchgehend angibt, haben sie wahrscheinlich nicht für die Blechstärke neu kalibriert.
- Nichts davon erscheint auf einem Standard-Walzwerk-Zertifikat. Wenn Breitentoleranz, Grathöhe und Wölbungsgrenzen nicht in Ihre Längsteil-Bestellung geschrieben sind, verlassen Sie sich auf die Standardeinstellungen des Längsteilers, nicht auf eine Spezifikation.
Warum Längsteil-Qualität für Elektroband wichtiger ist als für gewöhnliche Stähle
Das Längsteilen einer Spule aus Baustahl für Strukturbefestigungen und das Längsteilen einer Spule aus CRGO oder CRNGO für einen Transformator- oder Motorkern sind nicht dasselbe Problem, obwohl die Maschinen aus der Ferne fast identisch aussehen. Kanten von gewöhnlichem Stahl nach dem Längsteilen müssen nur dimensionsmäßig konsistent sein. Kanten von Elektroband nach dem Längsteilen liegen in einem Stapel von hunderten dünnen Blechen, von denen jedes eine Isolationsbeschichtung trägt, deren einzige Aufgabe darin besteht, benachbarte Bleche elektrisch voneinander isoliert zu halten.
Das überrascht Käufer, die es gewohnt sind, Baustahl zu kaufen: eine Grat ist eine kleine Metallzunge, die beim Schneiden über die Stripoberfläche hinausgedrückt wird. Bei Baustahl kümmert das niemanden. Bei Elektroband kann dieser Grat die Isolationsbeschichtung auf der daneben gestapelten Lamination durchstoßen oder überbrücken. Metall berührt Metall dort, wo Isolation sein sollte. Ein Brückenpunkt klingt nach wenig. Aber verteilt auf einen Kern aus hunderten von komprimierten Schichten entsteht unbemerkt ein Netzwerk von Wirbelstromwegen durch das Material, das Ihnen als „isoliert" verkauft wurde.
Das ist der Punkt, den viele Käufer übersehen, wenn sie sich rein auf die Breitentoleranz konzentrieren: die geschnittene Kante ist nicht nur ein Maßmerkmal, sie ist Teil des elektrischen Aufbaus des fertigen Kerns.
Breitentoleranz: Was „Präzisions-Längsteilen" wirklich bedeutet
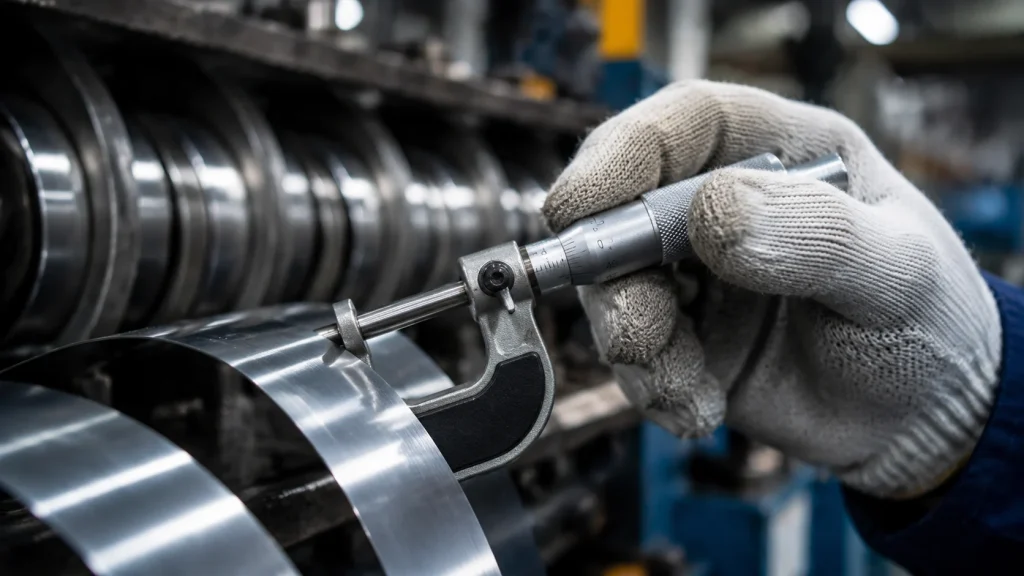
Die Breitentoleranz ist die leichteste Spezifikation zum Vergleich zwischen Lieferanten, da es sich um eine einzelne Kennzahl handelt. Sie ist auch diejenige, auf die zu viel Gewicht gelegt wird. Das Standard-Längsteilen für Elektroband läuft typischerweise im Bereich ±0,10mm bei Bandbreiten bis zu einigen hundert Millimetern. Präzisions-Längsteilen — die Stufe, die die meisten Transformator- und Motorlamellenkäufer tatsächlich benötigen — verschärft dies auf ungefähr ±0,03mm bis ±0,05mm, je nach Bandbreite und Blechstärke.
Das Problem: „Präzisions-Zerteilung" als Formulierung auf einem Datenblatt garantiert keine bestimmte Zahlenwert. Wir haben gegen Angebote von Konkurrenten mit der Bezeichnung „Präzisions-Zerteilung" kalkuliert, die sich bei Nachfrage nach dem genauen schriftlichen Wert als ±0,10 mm herausstellten — dieselbe Bezeichnung, mehr als doppelte Abweichung gegenüber dem, was wir hausinternen Präzision nennen. Fordern Sie die Toleranz in Millimetern an, gebunden an Ihre spezifische Breite und Dicke, nicht die Klassifizierung auf dem Angebot.
Gratbildung: Die Spezifikation, die die meisten Käufer vergessen zu erfragen
Die Grathöhe wird üblicherweise als Prozentsatz der Banddicke angegeben und nicht als feste Zahl, da ein Grat, der auf einem 0,50 mm Band vernachlässigbar ist, auf einem 0,10 mm ultradünnen Band ein echtes Problem darstellen kann. Eine in der Branche verbreitete Faustroduction ist, die Grathöhe für Standard-Elektroband-Anwendungen unter etwa 5–10 % der Banddicke zu halten und sich zur unteren Grenze zu bewegen — oder auf eine absolute Mikron-Grenze statt eines Prozentsatzes — bei dünnen und ultradünnen Abmessungen, die in Hochfrequenz-Motorkernen verwendet werden, bei denen die Beschichtung selbst dünner ist und weniger Spielraum bietet.
Übermäßige Grathöhe verursacht zwei separate Probleme, die es wert sind, separat benannt zu werden:
- Zwischenschicht-Kurzschluss — der oben beschriebene Mechanismus, bei dem der Grat die Beschichtung zwischen gestapelten Lamellen überbrückt und lokalisierte Wirbelstrom-Pfade erzeugt.
- Werkzeugverschleiß auf Ihrer Seite — wenn Sie Lamellen selbst stanzen, beschleunigt eine raue oder gratbehaftete Kante den Verschleiß Ihres Stanzwerkzeugs und Ihrer Matrize. Sie zeigt sich als langsam ansteigender Ausschuss, und es ist einfach, das Matrizenstahl-Material zu beschuldigen, bevor jemand denkt, das ankommende Coil zu prüfen.
Wir prüfen die Gratheit bei jedem Präzisions-Spaltband vor dem Versand, nicht weil eine Verordnung dies vorschreibt, sondern weil dies die einzige Dimension ist, die ein Käufer bei Ankunft mit einem Stahlmaßstab üblicherweise nicht überprüfen kann — wenn es zum Problem wird, befindet es sich bereits im Laminierstapel. Wenn Ihre Bestellung keine maximale Grathöhe vorschreibt, akzeptieren Sie, was die aktuelle Beschaffenheit des Spaltblatts an diesem Tag gerade produziert.
Durchbiegung: Warum eine „ausreichend gerade" Spule trotzdem Ihre Presse blockiert
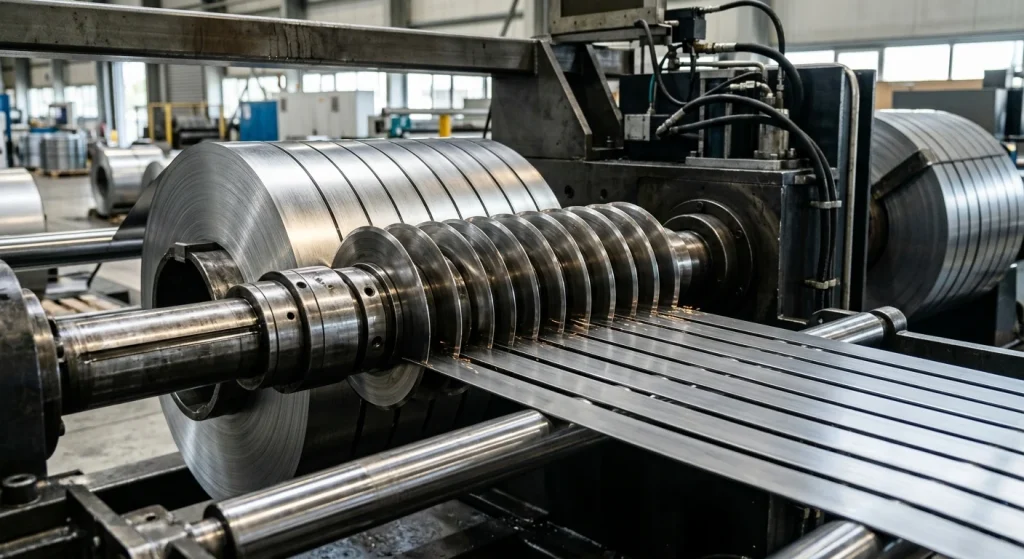
Durchbiegung ist die Seitenkrümmung entlang der Länge eines Spaltbands, gemessen als Abweichung von einer Geraden über eine bestimmte Länge — üblicherweise in Millimetern Abweichung pro Meter ausgedrückt, da Durchbiegung nicht linear ist und dazu neigt, sich über längere Strecken zu verschärfen. Sie wird hauptsächlich durch ungleichmäßige Walzspannung über die Spulenbreite und durch Verschleiß oder Fehlausrichtung des Spaltblatts während des Schnitts verursacht.
Durchbiegung sieht selten wie ein Fehler aus, wenn Sie eine Spule auf einem Tisch abwickeln. Sie zeigt sich in den nachgelagerten Prozessen: das Band läuft in ein Stanzwerkzeug mit mehreren Stufen ein und weicht bei jedem Hub um einen Bruchteil Millimeter stärker von der Mittellinie ab, bis der Stempel nicht mehr dort auftrifft, wo er sollte. Bis ein Bediener steigende Ausschussquoten oder Werkzeugkontaktprobleme bemerkt, liegt die Ursache oft mehrere Spulen zurück — nicht die, die gerade läuft, weshalb Durchbiegungsprobleme ohne Dokumentation so schwer zu verfolgen sind.
Ein häufig zitierter Richtwert für Elektroband ist eine Durchbiegung von unter etwa 2mm pro Meter, verschärft für schmalere, dünnere Bänder, die in hochpräziser Stanzerei eingesetzt werden. Fragen Sie Ihren Lieferanten nach seiner Durchbiegungsgrenze in diesen Begriffen — Abweichung pro Längeneinheit — nicht nach einer vagen „geraden" Ausführung oder „innerhalb der Standardwalztoleranz".
Toleranzreferenz nach Dickenlage
| Dickenlage | Typische Breitentoleranz | Typisches Gratlimitierungsmaß | Typisches Schräglauflimit |
|---|---|---|---|
| 0,50mm – 0,35mm (Standard-CRNGO) | ±0,08 – 0,10mm | ≤10% der Dicke | ≤2mm/m |
| 0,35mm – 0,23mm (Standard-CRGO/CRNGO) | ±0,05 – 0,08mm | ≤8% der Dicke | ≤1,5mm/m |
| 0,23mm – 0,20mm (Dünnblech) | ±0,03 – 0,05mm | ≤6% der Dicke | ≤1,2mm/m |
| 0,20mm – 0,05mm (ultradünn) | ±0,02 – 0,03mm | Absolute Grenze, typischerweise ≤0,01–0,02mm | ≤1mm/m, enger bei geringen Breiten |
Dies sind Arbeitsverweis-Bereiche, kein universeller Standard. Jede Fabrik und jede Schneidanlage legt ihre eigenen erzielbaren Toleranzen auf Basis des Linienzustands und des Wartungsplans für die Messer fest – einschließlich unserer. Behandeln Sie die Tabelle als Ausgangspunkt für das, was Sie Ihrem Lieferanten schriftlich bestätigen lassen sollten, nicht als Spezifikation, die Sie bei jedem Lieferanten standardmäßig voraussetzen können.
Wie die Dicke beeinflusst, was erreichbar ist
Jede Toleranz in der Tabelle oben wird enger, je dünner das Blech wird. Das ist nicht, dass Lieferanten konservativ sind – es ist Physik. Dünneres Band verformt sich unter dem gleichen Messerdruckstärker, läuft weniger vorhersagbar durch Spannungswalzen und hinterlässt weniger Materialspielraum, damit ein Grat „klein" relativ zum Band selbst ist. Ein Lieferant, der die gleiche Breitentoleanz, Grathöhe und Wölblimitierung für eine 0,50mm-Spule und eine 0,10mm-Ultradünn-Spule anbietet, übertreibt entweder, was er am dünnen Ende einhalten kann, oder lässt Leistung am Standardende liegen. Die Zahlen sollten nicht identisch sein, und ehrlich gesagt, falls sie es sind, ist das normalerweise das erste Zeichen, dass das Angebot nicht auf Ihrer tatsächlichen Dicke aufgebaut wurde.
Hier wird die Linienkapazität wichtiger als die Zahlen auf dem Angebot. Eine Breitentoleranz von ±0,02 mm bei ultradünnem Blech erfordert Längsteiltoolwerkzeuge, Messerspaltenkontrolle und Spannungsregelung, die eine Linie, die hauptsächlich für Standard-Längsteilen ausgelegt ist, nicht bietet. Deshalb führen wir Laserscoring und Präzisions-Längsteilen als eigenständige Kapazität durch — nicht als Zusatzservice auf Standardlinien — denn die Toleranzen bei ultradünnen Materialien benötigen tatsächlich andere Ausrüstung, nicht nur engere Einstellungen auf derselben Maschine.
Was Sie in Ihre Längsteilbestellung aufnehmen sollten — eine Checkliste
Die meisten Qualitätsmeinungsverschiedenheiten beim Längsteilen entstehen durch eine Bestellung, die Dicke, Breite und Güte festlegt — Toleranz, Grathöhe und Durchbiegung aber dem Ermessen des Lieferanten überlässt. Vor Finalisierung einer Bestellung bestätigen Sie schriftlich:
- Zielbreite und Toleranzklasse — in Millimetern, nicht in Namen wie „Präzision" oder „Standard".
- Maximale Grathöhe — absolute Angabe für ultradünnes Blech oder Prozentsatz der Dicke für Standard-Blech.
- Durchbiegungsgrenze — Abweichung pro Längeneinheit, nicht „gerade" oder „Walzwerk-Standard".
- Kantenzustand — ob entgrater oder gerundeter Kantenfinish erforderlich ist, getrennt von der Grathöhenvorgabe.
- Spulenkern-/außendurchmesser und maximales Spulengewicht — bestätigt gegen die Handhabungsgrenzen Ihrer eigenen Linie, nicht nur die Standard-Spulenbaureihe des Lieferanten.
- Inspektionsdokumentation — ob Sie einen Längsteilqualitätsbericht (Breite, Grat, Durchbiegungsmessungen) pro Spule oder pro Charge benötigen und in welcher Häufigkeit.
Ein häufiger Fehler: Enge Breitentoleranzen sind nicht die ganze Geschichte
Die häufigste Lücke in eingehenden Längsteilen-Bestellungen: Ein Käufer spezifiziert eine enge Breitentoleranz — manchmal enger als die Anwendung tatsächlich erfordert — und lässt Grathöhe und Wölbung völlig unspezifiziert. Breitentoleranz ist die einfachste Kennzahl zum Vergleich von Angeboten, deshalb erhält sie die ganze Aufmerksamkeit. Grathöhe und Wölbung lassen sich aus einem Datenblatt schwer vorstellen, daher werden sie als „Standard-Praxis" abgetan. Die Standard-Praxis unterscheidet sich je nach Lieferant und ist nirgendwo schriftlich festgehalten, woran man später jemanden halten kann.
Wenn eine Spule dimensionsmäßig innerhalb der Breitentoleranz ankommt, aber dennoch Stapelung- oder Stanzprobleme auf Ihrer Linie verursacht, ist die Ursache normalerweise die Grathöhe oder Wölbung, nicht die Breite. Wir ziehen es vor, dass ein Kunde Einspruch erhebt und uns auffordert, alle drei Kennzahlen schriftlich festzuhalten, als zu unterstellen, dass „Präzisions-Längsteilen" in unserem Angebot das Gleiche bedeutet wie bei jemandem anderem.
Verwandte Sorten und Lektüre
- Probleme beim Stapeln von Lamellen aus geteilter Spule? Siehe unseren Leitfaden zum Laminier-Stapelfaktor — Grathöhe und Kantenzustand beeinflussen direkt, wie dicht sich Lamellen tatsächlich stapeln, im Vergleich zu ihrer Nenndicke.
- Ultradünne Dicken für EV- oder Hochfrequenz-Motorkerne bestellen? Ultradünner Siliziumstahl deckt den Dickenspeicherbereich ab, in dem die Längsteilen-Toleranz am schwierigsten einzuhalten ist.
- Beschichtungszustand beeinflusst auch die Kantenisolationsleistung — siehe Erklärung der Elektroband-Beschichtungstypen, um zu verstehen, wie C-2 versus C-5 Beschichtungen mit der Längsteilen-Kantenqualität interagieren.
Häufig gestellte Fragen
Was ist Gratbildung und warum ist sie bei Elektroband wichtig?
Gratbildung ist die kleine Kante aus Metall, die beim Schneiden entlang einer Schnittkante herausgepresst wird. Bei Elektroband kann eine zu große Gratbildung die Isolationsbeschichtung zwischen gestapelten Lamellen überbrücken und lokalen Metall-zu-Metall-Kontakt erzeugen, der den Wirbelstromverlust im fertigen Kern erhöht — ein Problem, das spezifisch für laminierte Elektrobandalwendungen auftritt, nicht für gewöhnliches Baustahl.
Was ist eine typische Durchbiegungstoleranz für Elektroband-Coils?
Ein häufig zitierter Arbeitswert liegt bei etwa 2 mm seitlicher Abweichung pro Meter für Standardstärken-Spaltband und verschärft sich auf 1 mm/m oder weniger für schmalere, dünnere präzisions-gesplittete Streifen. Die tatsächlichen Grenzen hängen vom Lieferanten und den Linienbedingungen ab. Bestätigen Sie daher die spezifische Vorgabe schriftlich, anstatt anzunehmen, dass ein „gerades" Coil Ihre Anforderung erfüllt.
Hat dünneres Elektroband engere oder weitere Längsteilen-Toleranzen?
Engere. Dünnere Streifen flexen während des Schneidens mehr und bieten weniger Materialspielraum für Grathöhe im Verhältnis zu ihrer eigenen Stärke. Daher verschärfen sich Breitentoleranz, Grathöhenlimits und Durchbiegungslimits, wenn die Stärke abnimmt — ein Lieferant, der für Standardstärke und ultradünnea Stärke identische Zahlenwerte zitiert, hat die Spezifikation wahrscheinlich nicht an die Stärke angepasst.
Kann ich einen Längsteil-Inspektionsbericht mit meiner Bestellung anfordern?
Ja, und bei Bestellungen mit Sonderbreite oder ultradünnem Material lohnt sich dies. Ein Längsteil-Inspektionsbericht, der gemessene Breite, Grathöhe und Durchbiegung pro Spule oder pro Charge dokumentiert, gibt Ihnen eine nachverfolgbare Dokumentation, falls später ein Maßproblem in Ihrer Stanzlinie oder Stapellinie auftritt – statt eines Streits, der nur auf verbal vereinbarten Zusicherungen beruht.
Ist Breitentoleranz allein ausreichend zu spezifizieren?
Nein. Breitentoleranz ist notwendig, aber nicht ausreichend – eine Spule kann vollkommen innerhalb der Breitentoleranz liegen und dennoch Probleme durch excessive Gratbildung (Zwischenschichtverbindungen, Werkzeugverschleiß) oder außerspezifizierte Durchbiegung (Preßvorschubfehlausrichtung) verursachen. Alle drei Parameter sollten bei jeder Bestellung mit Sonderbreite separat spezifiziert werden.
Sie bestellen Spulen mit Sonderbreite oder ultradünnem Stärkematerial? Kontaktieren Sie Zhongxin Special Steel mit Ihrer Zielbreite, Dicke und Anwendung, und wir werden die Breitentoleranz, Gratbildungsgrenze und Durchbiegungsvorgabe bestätigen, die unsere Präzisions-Längsteilanlage halten kann – einschließlich laserbearbeiteter Optionen für hocheffiziente Qualitäten.

