
Güte, Dicke, Ummagnetisierungsverlust bis zur Dezimalstelle. Beschichtungsbezeichnung: freigelassen, „was Standard ist". Das war eine Anfrage eines Kunden im letzten Quartal, und wir mussten nachfragen, bevor wir ein Angebot machten, denn „Standard" unterscheidet sich je nach Anwendung so sehr, dass eine Fehlschätzung beiden Seiten Zeit kostet. Die Beschichtung eines Lamellenstapels leistet echte Arbeit — sie verhindert, dass benachbarte Bleche elektrisch leitend miteinander verbunden werden und dadurch einen völlig anderen Wirbelstromweg über den gesamten Kern entstehen, statt nur innerhalb einzelner Bleche. Güte erhält in Anfragen die ganze Aufmerksamkeit — siehe unseren Leitfaden für Elektroband-Güten für diesen Teil der Spezifikation — aber auch die Beschichtung verdient mehr als ein leeres Feld.
Kernpunkte
- Elektroband-Beschichtung ist für die Zwischenlagenisolation da. Sie verhindert, dass benachbarte Lamellen in einem gestapelten Kern elektrisch leitend miteinander verbunden werden — ohne sie fließen Wirbelströme über den gesamten Stapel statt sich auf einzelne Bleche zu beschränken.
- C-5-Beschichtungen halten derzeit etwa 40 % Marktanteil (Stand 2025), wie Industriemarktforschung zeigt, getrieben durch starke Isolationsleistung und Stanzbarkeit — besonders in Motor- und Transformator-Anwendungen.
- C-5 ist ein mit organischen und anorganischen Stoffen gefüllter Lack. Höherer Isolationswiderstand. Bessere Beständigkeit gegen Glühen als leichtere Beschichtungsklassen. Diese Kombination hat ihr den großen Marktanteil gebracht.
- Die Beschichtungswahl wirkt sich direkt auf Ihren Prozess aus: Wenn die Montage eine Wärmebehandlung nach der Verarbeitung einschließt, etwa eine Spannungsarmglühung, muss die Beschichtung für diese Temperatur bewertet sein — sonst verschlechtert sich ihre Isolationsfähigkeit während Ihres eigenen Prozesses unbemerkt, bis jemand feststellt, dass die Ummagnetisierungsverluste nicht mehr der Spezifikation entsprechen.
Warum es Zwischenschicht-Isolierung gibt
Ein gestapelter Elektroband-Kern wird aus vielen dünnen Blechen aufgebaut, nicht aus einem massiven Block – speziell um die Wirbelstromverluste in jedem Blech zu begrenzen. Stapeln Sie aber ungestrichene, unbeschichtete Bleche übereinander, entsteht ein neues Problem. Die Bleche leiten an den Kontaktstellen ineinander. Das schafft effektiv einen viel größeren Wirbelstrompfad über den gesamten Stapel und macht einen wesentlichen Teil des Nutzens zunichte, den die Schichtung eigentlich bringen sollte.
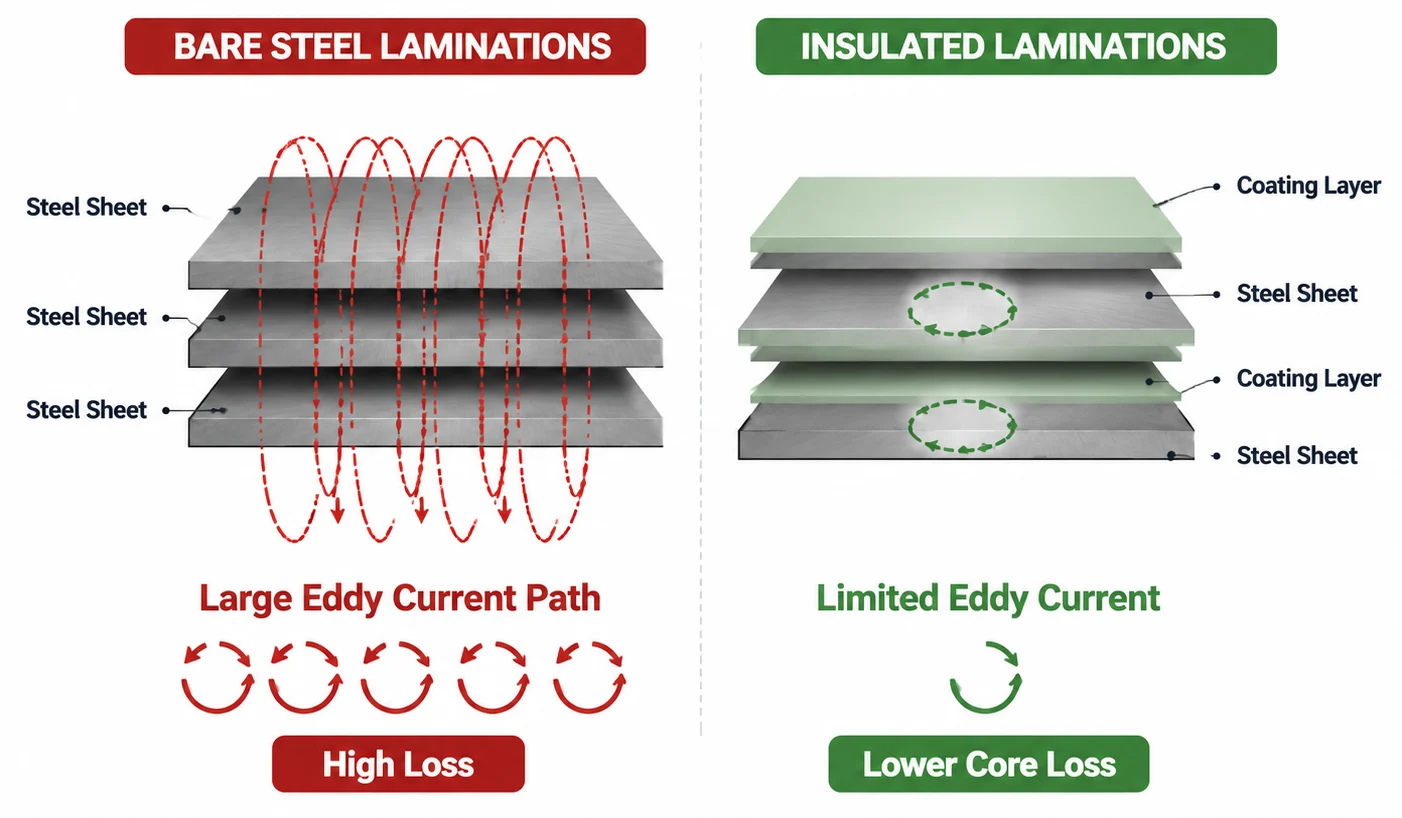
Eine Beschichtung löst dies durch elektrische Isolierung zwischen benachbarten Blechen und begrenzt Wirbelströme auf einzelne Lamellen – genau wie die Schichtungskonstruktion vorsieht. Eine dünne Schicht. Echte Strukturarbeit für die Effizienz des Kerns, nicht nur oberflächlicher Schutz – Beschichtungsvorgaben sind üblicherweise direkt neben der Sorte auf unseren Siliziumstahl-Produktseiten aufgeführt.
C-2 vs C-5: Die beiden am häufigsten auftretenden
Die Klassifizierungen unterscheiden sich je nach Standard etwas, aber C-2 und C-5 sind die beiden Bezeichnungen, die in der Praxis am häufigsten vorkommen:
| Beschichtung | Typische Zusammensetzung | Hauptmerkmale |
|---|---|---|
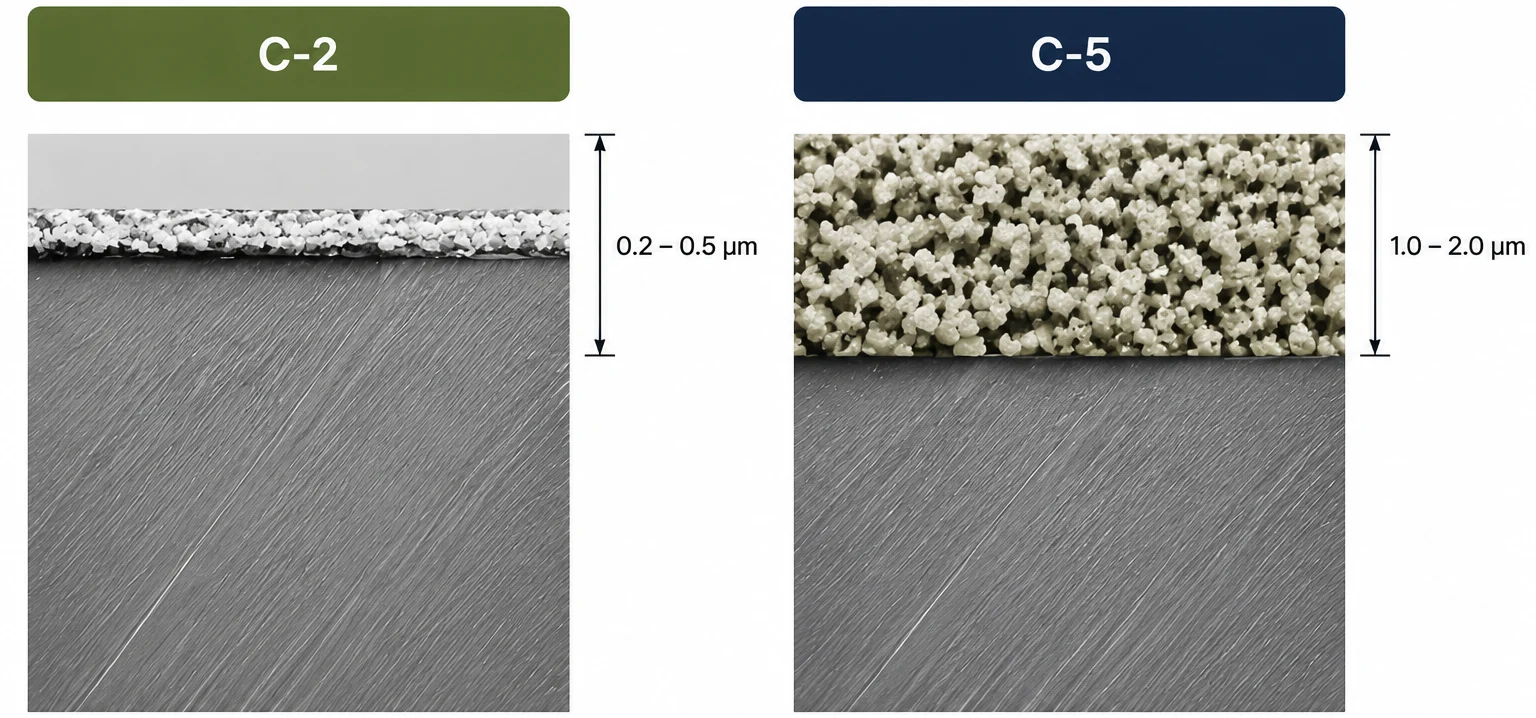
| C-2 (und ähnliche leichte anorganische Beschichtungen) | Dünne anorganische Schicht | Niedrigerer Isolationswiderstand, ausreichend für weniger anspruchsvolle Anwendungen, in der Regel niedrigere Kosten |
| C-5 | Gefüllter organischer und anorganischer Lack | Höherer Isolationswiderstand, bessere Beständigkeit gegen Glühtemperaturen, verbesserte Stanzbarkeit |
C-5 wurde die dominierende Wahl für einen großen Teil der Motor- und Transformatoranwendungen – etwa 40 % Marktanteil ab 2026 – hauptsächlich weil sie die Art der Nachbearbeitung, die viele Kernbaugruppen durchlaufen, aushält, ohne die Stanzbarkeit zu opfern, die Stanzoperationen tatsächlich benötigen. Die Beschichtungsbezeichnung ist eines der Felder, die unser Einkaufsführer für Transformatorkerne empfiehlt, vor dem Versand der Anfrage zu klären.
Beschichtungsklassen bei nicht-kornorientiertem (CRNGO) Stahl
Der oben erwähnte C-2/C-5-Vergleich behandelt die Beschichtung allgemein, doch bei der Spezifikation von nicht-kornorientiertem (CRNGO) Stahl für einen Motor- oder Generatorkern finden sich auf unseren Werksprüfzeugnissen tatsächlich nur die beiden Bezeichnungen C-3 und C-5 nach GB/T 2521:
| Beschichtung | Typ | Einsatz bei CRNGO |
|---|---|---|
| C-3 | Halborgan (organischer Lack) | Standardbeschichtung bei den meisten CRNGO-Sorten — gute Stanzbarkeit für gestanzte Motorbleche |
| C-5 | Anorganisch | Auf Anfrage, wenn höhere Glühbeständigkeit erforderlich ist |
Der Zwischenschicht-Isolationswiderstand liegt typischerweise bei etwa 5–50 Ω·mm² pro Blech, geprüft nach Franklin-Verfahren (ASTM A717) — demselben Isolationswiderstandstest, der bei unseren kornorientierten und nicht-kornorientierten Sorten angewendet wird. Falls Ihre Spezifikation einen Mindestwiderstandswert vorsieht, teilen Sie ihn zusammen mit Ihrer Sorte mit, und wir bestätigen die passende Beschichtung vor der Angebotserstellung.
Wechselwirkung der Beschichtungswahl mit Ihrem Prozess
Dies ist genau der Punkt, der übersehen wird, wenn Beschichtung als Kontrollkästchen statt als echte Spezifikationsentscheidung behandelt wird:
- Wärmebehandlung nach der Verarbeitung. Spannungsarmglühung nach dem Stanzen? Überprüfen Sie zunächst die Temperaturbeständigkeit Ihrer Beschichtung. Manche Beschichtungen sind dafür ausgelegt, das Glühen zu überstehen. Andere bauen ab und verlieren den Isolationswiderstand gerade dort, wo Sie ihn am meisten benötigen.
Was tatsächlich angegeben werden sollte
Anstatt das Beschichtungsfeld leer zu lassen oder „Standard" zu schreiben, umfasst eine Spezifikation, die Sie tatsächlich schützt:
- Beschichtungsbezeichnung (C-2, C-5 oder beliebige Klassifizierung, die für Ihren Standard relevant ist)
- Temperaturanforderungen nach der Verarbeitung, falls Ihre Montage nach Ankunft des Stahls eine Wärmebehandlung beinhaltet
- Mindest-Oberflächenisolationswiderstandswert, gemäß dem anwendbaren Standard geprüft
- Verträglichkeitsbestätigung mit jedem Lack-, Tränkungs- oder Bindeverfahren in Ihrer Kernmontage
Häufig gestellte Fragen
Was leistet die Elektrobandlackierung tatsächlich?
Sie bietet Zwischenschichtenisolation und verhindert, dass benachbarte Lamellen in einem gestapelten Kern miteinander leiten. Ohne sie fließen Wirbelströme über den gesamten Stapel, anstatt auf einzelne Bleche begrenzt zu bleiben, was den Sinn der Kernlaminierung zunichte macht.
Worin unterscheiden sich C-2 und C-5 Lackierungen?
C-2 und ähnliche leichte anorganische Beschichtungen bieten niedrigeren Isolationswiderstand bei allgemein niedrigerem Preis und sind für weniger anspruchsvolle Anwendungen ausreichend. C-5 ist ein gefüllter organisch/anorganischer Lack mit höherem Isolationswiderstand, besserer Glühbeständigkeit und verbesserter Stanzbarkeit – daher sein großer Marktanteil in Motor- und Transformatoranwendungen.
Spielt die Lackierungswahl eine Rolle, wenn ich eine nachgelagerte Wärmebehandlung durchführe?
Ja, deutlich mehr als vielfach angenommen. Einige Beschichtungen sind explizit dafür ausgelegt, Glühtemperaturen ohne Verschlechterung zu überstehen. Andere nicht. Bestätigen Sie die Temperaturbeständigkeit gegen Ihren spezifischen nachgelagerten Prozessschritt, bevor Sie sich auf eine Spezifikation festlegen.
Kann ich in meiner Anfrage einfach „Standardlackierung" anfordern?
Das ist möglich, aber Sie überlassen die Entscheidung standardmäßig Ihrem Lieferanten, anstatt die Lackierung auf Ihre tatsächliche Anwendung und Ihren Prozess abzustimmen. Sobald Sie Ihre Anforderungen an die Wärmebehandlung und den Isolationswiderstand kennen, sollten Sie diese genau vorgeben.
Welche Beschichtung verwendet nichtorientierter (CRNGO) Siliziumstahl?
C-3 halborganisch oder C-5 anorganisch gemäß GB/T 2521 — C-3 ist Standard bei den meisten Güten, C-5 ist verfügbar, wenn der Kern höheren Glühtemperaturen ausgesetzt ist. Der Schichtübergangswiderstand liegt bei etwa 5–50 Ω·mm² pro Lamination (Franklin-Methode, ASTM A717). Vollständige Spulen- und Beschichtungsspezifikationen finden Sie auf unserer Seite nichtorientierter Siliziumstahl.
Teilen Sie uns mit, ob die Montage Ihres Kerns eine Wärmbehandlung nach dem Stanzen umfasst und welcher Isolationswiderstand von Ihrer Anwendung tatsächlich benötigt wird. Wir empfehlen die Beschichtung, die passt – nicht einfach, was diese Woche zufällig „Standard" bedeutet.


