
Wichtigste Erkenntnisse
- Ein Epstein-Rahmen prüft nicht Ihren fertigen Kern. Er prüft einen kleinen Stapel standardisierter Streifenproben, die aus der Spule geschnitten wurden, unter Laborbedingungen, die Ihre tatsächliche Anwendung nicht vollständig erfüllt.
- Ummagnetisierungsverlust-Zahlen sind ohne ihre Indizes bedeutungslos. P1,5/50 und P1,7/50 messen den Verlust bei unterschiedlichen Magnetisierungsniveaus – es ist wie Preise zu vergleichen, ohne die Währung zu prüfen.
- Kornorientiertes Elektroband wird mit Streifen getestet, die sowohl parallel als auch senkrecht zur Walzrichtung geschnitten sind, denn das gesamte Leistungsmerkmal von CRGO – niedrigerer Verlust in eine Richtung – zeigt sich nur, wenn Sie es auf diese Weise prüfen.
- Der Ummagnetisierungsverlust auf Ihrem Werksprüfzeugnis ist eine Untergrenze, keine Garantie. Schneidspannung, Stapelfaktor und Montageverfahren treiben den realen Verlust höher als die getestete Zahl, manchmal erheblich.
- Wir hatten Kunden, die unsere P1,7/50-Zahl gegen die P1,5/50-Zahl eines Konkurrenten verglichen und schlossen, dass das Stahl des Konkurrenten besser abschnitt. Das war nicht der Fall – sie lasen zwei verschiedene Testpunkte, als wären sie dieselbe Zahl.
Was ein Epstein-Rahmen tatsächlich misst
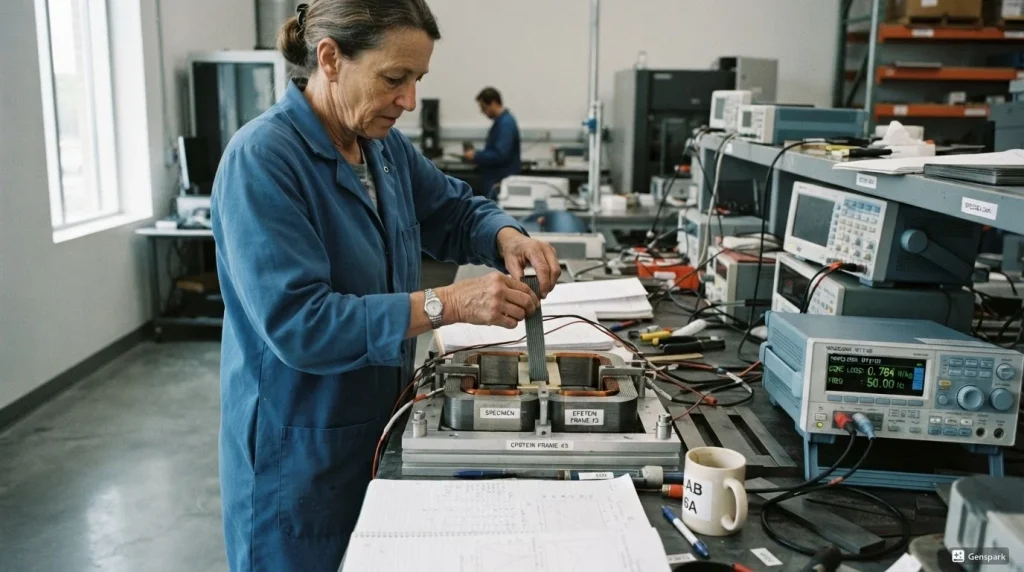
Ein Epstein-Rahmen ist ein standardisiertes Prüfgerät: vier Spulenschwindungen in quadratischer Anordnung, mit Streifen aus Elektroband – normalerweise 30 cm lang, auf feste Breite geschnitten – im Inneren, um eine geschlossene Magnetschleife zu bilden. Ein bekanntes Wechselmagnetfeld wird angelegt, und die Ausrüstung misst, wie viel Energie der Stahl als Wärme abgibt, während dieses Feld die magnetischen Domänen des Materials hin und her durchläuft. Diese abgegebene Energie, normalisiert auf die Masse der Probe, ist spezifischer Ummagnetisierungsverlust – ausgedrückt in Watt pro Kilogramm.
Es prüft nicht Ihren Transformatorkern oder Ihren Lamellenstapel. Es prüft eine kleine, sorgfältig vorbereitete Probe unter kontrollierten Laborbedingungen, speziell geschnitten, um die Geometrie des Teststandards zu erfüllen. Dieser Unterschied ist wichtiger, als er klingt, und wir werden später darauf zurückkommen.
Die Zahlen lesen: Was P1,5/50 und P1,7/50 bedeuten
Ummagnetisierungsverlust-Zahlen kommen immer mit zwei Index-Zahlen, und beide sind wichtig. Nehmen Sie P1,5/50 = 1,10 W/kg als Beispiel: Die 1,5 ist die maximale magnetische Flussdichte in Tesla, auf die die Probe während des Tests getrieben wurde, und die 50 ist die Testfrequenz in Hertz. Diese Zahl sagt also: Bei 1,5 Tesla und 50 Hz verliert dieses Material 1,10 Watt pro Kilogramm an Wärme.
Ändern Sie eine der beiden Zahlen, ändert sich der Verlust – oft erheblich. P1,7/50 prüft dasselbe Material bei einem höheren Magnetisierungsniveau, und die Verlustzahl wird deutlich höher sein, denn der Ummagnetisierungsverlust skaliert nicht linear mit der Magnetisierung; er steigt schneller, wenn Sie das Material stärker belasten. Eine Sorte mit P1,5/50 = 1,10 W/kg könnte etwa P1,7/50 = 1,55–1,65 W/kg auf derselben Spule zeigen. Keine der beiden Zahlen ist falsch. Sie beantworten unterschiedliche Fragen.
Dies ist der häufigste Verwirrungspunkt, den wir in eingehenden technischen Anfragen sehen: Ein Käufer zitiert uns eine Ummagnetisierungsverlust-Zahl eines Konkurrenten ohne Index, und wir können wirklich nicht sagen, ob es eine starke Zahl oder eine unremarkable ist, bis wir wissen, bei welcher Magnetisierung und Frequenz sie gemessen wurde.
IEC 60404-2 vs. ASTM A343 – Zwei Standards, eine Methode
IEC 60404-2 ist der internationale Standard für Epstein-Rahmen-Prüfung, verwendet in den meisten Teilen Europas, Asiens und den Exportmärkten, in die wir am häufigsten versenden. ASTM A343 ist der entsprechende nordamerikanische Standard. Beide verwenden das gleiche zugrunde liegende Epstein-Rahmen-Prinzip – vier Wicklungen, standardisierte Streifenproben, kontrollierte Wechselspannung – unterscheiden sich aber in einigen Verfahrensdetails: Probenvorbereitung, Entmagnetisierungsschritte und wie die effektive magnetische Pfadlänge berechnet wird.
Für die meisten Käufer ist dieser Unterschied weniger wichtig, als er scheinen könnte, denn die beiden Standards erzeugen für dasselbe Material grob vergleichbare Ergebnisse. Wo es wichtig ist, ist die Dokumentation: Wenn Ihr Qualitätssystem oder Ihr Endkunde einen Standard namentlich vorschreibt, stellen Sie sicher, dass Ihr Werksprüfzeugnis diesen spezifischen Standard referenziert, nicht nur generisch „Epstein-Test". Ein Zeugnis, das „Ummagnetisierungsverlust getestet nach IEC 60404-2" sagt, ist ein wesentlich anderes Dokument als eines, das nur „Ummagnetisierungsverlust: 1,10 W/kg" ohne Standardangabe sagt.
Warum kornorientiertes Elektroband in zwei Richtungen getestet wird
Nicht kornorientiertes Elektroband ist isotrop – seine magnetischen Eigenschaften sind grob gleich, unabhängig davon, in welche Richtung Sie es prüfen, daher charakterisiert ein einzelnes Epstein-Testergebnis die Spule angemessen. CRGO ist eine ganz andere Geschichte. Sein gesamtes Leistungsmerkmal basiert auf Direktionalität: Die Kornstruktur ist so konstruiert, dass magnetischer Fluss mit dramatisch niedrigerem Verlust entlang der Walzrichtung fließt als quer dazu.
Das bedeutet, dass das Prüfen von CRGO in nur eine Richtung eine unvollständige Geschichte erzählt, und das Prüfen in die falsche Richtung kann eine ausgezeichnete Sorte mittelmäßig aussehen lassen. Ein ordnungsgemäßer CRGO-Ummagnetisierungsverlust-Bericht zeigt Ergebnisse mit Streifen, die parallel zur Walzrichtung geschnitten sind (wo die niedrige Verlustzahl, die die Sorte rechtfertigt, tatsächlich auftritt) – und Käufer, die CRGO für einen Transformatorkern bewerten, bei dem erwartet wird, dass Fluss in der fertigen Lamelle vorhersehbar entlang dieser Walzrichtung fließt, sollten bestätigen, dass die angegebene Ummagnetisierungsverlust-Zahl diese Ausrichtung widerspiegelt, nicht einen Durchschnitt oder eine Quermessung, die die tatsächliche Leistung des Materials in seiner beabsichtigten Verwendung unterschätzt.

Typische Ummagnetisierungsverlust-Referenz nach Sorte
| Sortenkategorie | P1,5/50 (W/kg, typisch) | P1,7/50 (W/kg, typisch) | Anmerkungen |
|---|---|---|---|
| CRGO Standard | 1,00 – 1,10 | 1,40 – 1,55 | Getestet parallel zur Walzrichtung |
| CRGO Hi-B | 0,85 – 0,95 | 1,15 – 1,30 | Niedrigerer Verlust durch straffere Kornorientierungskontrolle |
| CRNGO Standard | 2,50 – 3,50 | 3,80 – 5,20 | Isotrop – einzelne Testrichtung repräsentativ |
| Ultradünn (0,10–0,20 mm) | Variiert nach Frequenzpunkt | Oft getestet bei 400 Hz+ statt 50 Hz | Standard-50/60-Hz-Testpunkte weniger relevant für Hochfrequenz-Anwendungen |
Dies sind typische Referenzbereiche über gängige kommerzielle Sorten, keine Garantie für eine bestimmte Spule – arbeiten Sie immer vom tatsächlichen Testzeugnis für die Charge, die Sie kaufen, nicht von einem Sorte-Durchschnitt.
Die Lücke zwischen im Labor getestem Ummagnetisierungsverlust und echtem Ummagnetisierungsverlust
Hier ist der Teil, der Menschen beim ersten Mal überrascht, wenn sie einen fertigen Kern gegen das Werksprüfzeugnis messen: Die Zahl auf dem Zeugnis ist nahe am besten erreichbaren Verlust, den dieses Material erreichen kann, und Ihr fertiger Kern wird ihn fast nie genau erfüllen.
Ein paar Gründe dafür:
- Schneid- und Stanzspannung – Das Stanzen von Lamellen aus einer Spule führt mechanische Spannung entlang der Schnittkante ein, die den lokalen Ummagnetisierungsverlust messbar erhöht. Eine raue oder gratbehaftete Kante (das gleiche Problem, das wir in unserem Längsteilen-Toleranz-Leitfaden behandeln) macht dies schlimmer.
- Stapelfaktor – Luftspalte zwischen unvollkommen gestapelten Lamellen reduzieren den effektiven magnetischen Querschnitt, was als scheinbarer Verlustanstieg relativ zu den echten Materialeigenschaften auftritt. Siehe unseren Stapelfaktor-Erklärung für den Mechanismus.
- Montage- und Spannspannung – Wie fest ein Kern gespannt ist, und ob die Spannung ungleichmäßige mechanische Spannung einführt, beeinflusst den realen Verlust auf Weise, die ein Epstein-Test an einer flachen Streifenprobe einfach nicht erfassen kann.
Nichts davon bedeutet, dass das Werksprüfzeugnis irreführend ist – es prüft genau das, was es prüfen soll, unter den Bedingungen, die der Standard vorschreibt. Es bedeutet nur, dass die Behandlung der Zeugnisnummer als Untergrenze für die Leistung Ihrer fertigen Baugruppe, nicht als Garantie dafür, Ihnen später ein verwirrtes Gespräch erspart, wenn Ihre Ummagnetisierungsverlust-Messung höher ausfällt als die Papiere der Spule nahegelegt haben.
Was Sie in einem Ummagnetisierungsverlust-Testbericht prüfen sollten
- Die vollständige Index-Notation – Magnetisierungsniveau und Frequenz, nicht nur eine nackte W/kg-Zahl.
- Zitierter Teststandard – IEC 60404-2, ASTM A343 oder ein anderer benannter Standard, nicht „Epstein-Test" ohne Referenz.
- Testrichtung, für CRGO – Bestätigen Sie, dass die gemeldete Zahl entlang der Walzrichtung liegt, wenn das die Ausrichtung ist, die Ihre Anwendung verwendet.
- Probenquelle – Ob die getestete Probe die spezifische Spule/Charge darstellt, die Sie erhalten, oder einen Sorte-Durchschnittswert.
- Datum und Labor – Werkseigenes Mühlen-Labor gegenüber akkreditiertem Drittlabor (CNAS-akkreditiert, in unserem Fall) kann für Kunden mit eigenen Qualitätssystem-Anforderungen wichtig sein.
Ein häufiger Fehler: Zahlen bei verschiedenen Testpunkten vergleichen
Wir hatten Kunden, die unsere P1,7/50-Zahl gegen die P1,5/50-Zahl eines Konkurrenten verglichen und schlossen, dass das Stahl des Konkurrenten besser abschnitt – das war nicht der Fall. Sie lasen zwei verschiedene Testpunkte, als würden sie dasselbe beschreiben. Es ist ein leichter Fehler, wenn ein Angebotblatt nur „Ummagnetisierungsverlust: 1,10 W/kg" ohne vollständige Notation auflistet, und es ist genau der Grund, warum wir immer sowohl Magnetisierungsniveau als auch Frequenz berichten, nicht eine nackte Zahl, die aus dem Kontext beeindruckend aussieht.
Wenn eine Ummagnetisierungsverlust-Zahl eines Lieferanten keinen Index enthält, fragen Sie danach, bevor Sie Angebote vergleichen. Andernfalls vergleichen Sie nicht Stahl – Sie vergleichen unvollständige Papiere.
Häufig gestellte Fragen
Was bedeutet P1,5/50 in einem Ummagnetisierungsverlust-Testbericht?
Es ist der spezifische Ummagnetisierungsverlust, gemessen bei 1,5 Tesla maximaler magnetischer Flussdichte und 50-Hz-Testfrequenz, ausgedrückt in Watt pro Kilogramm. Beide Zahlen sind wichtig – das Ändern entweder der Magnetisierung oder Frequenz ändert die Verlustzahl, daher ist eine nackte „Ummagnetisierungsverlust: X W/kg" ohne diese Notation unvollständig.
Was ist der Unterschied zwischen IEC 60404-2 und ASTM A343?
Beide sind Epstein-Rahmen-Ummagnetisierungsverlust-Teststandards, die die gleiche zugrunde liegende Methode verwenden, wobei IEC 60404-2 international verwendet wird und ASTM A343 das nordamerikanische Äquivalent ist. Sie unterscheiden sich in einigen Verfahrensdetails wie Probenvorbereitung und Entmagnetisierungsschritte, erzeugen aber grob vergleichbare Ergebnisse – das Wichtigste ist, zu bestätigen, welcher Standard Ihr Werksprüfzeugnis referenziert.
Warum wird CRGO in zwei Richtungen getestet, aber CRNGO nicht?
Die Kornstruktur von CRGO ist so konstruiert, dass sie dramatisch niedrigeren Verlust entlang der Walzrichtung als quer dazu gibt, daher gibt das Prüfen in nur eine Richtung – oder die falsche – ein unvollständiges oder irreführendes Bild. CRNGO ist isotrop, was bedeutet, dass seine magnetischen Eigenschaften grob konsistent sind, unabhängig von der Richtung, daher charakterisiert ein einzelnes Testergebnis das Material angemessen.
Wird mein fertiger Kern die Ummagnetisierungsverlust-Zahl auf dem Werksprüfzeugnis erfüllen?
Nicht genau, und das sollte nicht erwartet werden. Schneidspannung vom Längsteilen und Stanzen, unvollkommener Stapelfaktor und Montage-Spannspannung treiben den realen Ummagnetisierungsverlust über die im Labor getestete Zahl. Behandeln Sie die Zeugnisnummer als beste Untergrenze für das Material selbst, nicht als Garantie für Ihre fertige Baugruppe.
Kann ich Ummagnetisierungsverlust-Prüfung bei einem bestimmten Magnetisierungs- oder Frequenzpunkt anfordern?
Ja, besonders für Hochfrequenz-Anwendungen wie ultradünne Motorkerne, wo Standard-50-Hz/60-Hz-Testpunkte möglicherweise Ihre tatsächliche Betriebsfrequenz nicht widerspiegeln. Bestätigen Sie mit Ihrem Lieferanten, ob sie bei der Magnetisierungs-/Frequenzkombination prüfen und zertifizieren können, die für Ihre Anwendung relevant ist.
Benötigen Sie Ummagnetisierungsverlust-Daten bei einem bestimmten Testpunkt für Ihre Anwendung? Kontaktieren Sie Zhongxin Special Steel mit Ihrer Sorte, Magnetisierungsniveau und Frequenzanforderungen, und wir stellen CNAS-akkreditierte Testdaten für Ihre Charge bereit.

