
Önemli Noktalar
- Genişlik toleransı herkesin sorduğu spesifikasyondur. Döner kanat yüksekliği ve eğrilik, üretim hattında gerçek sorunlara neden olan iki faktördür ve bunlar "dar tolerans" talebine otomatik olarak dahil değildir.
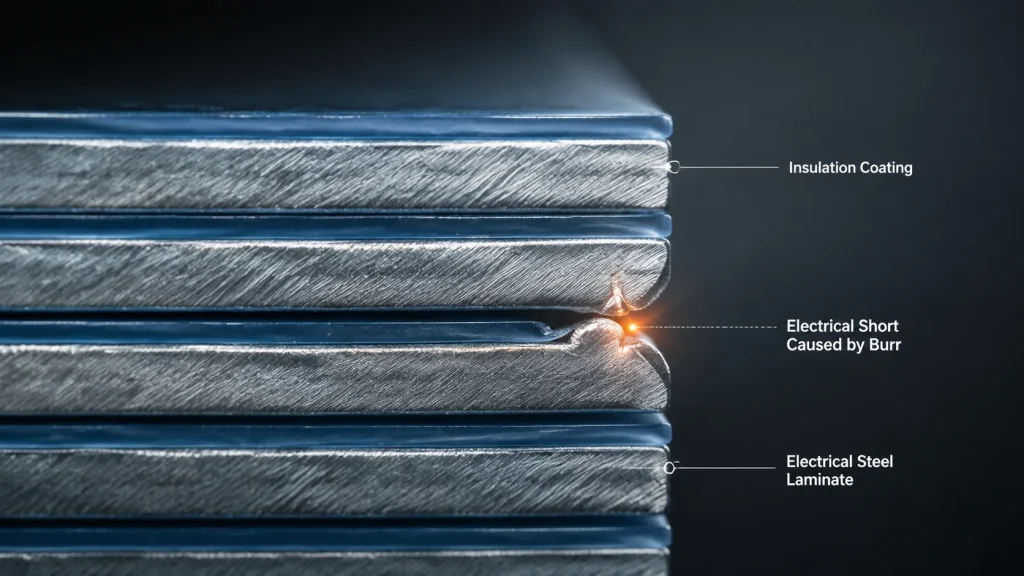
- Döner kanat yüksekliği, sıradan çelikten daha fazla elektrik çeliğini etkiler. Yalıtım kaplaması arasında köprü oluşturan bir döner kanat, yığılı laminasyonlar arasında yerelleştirilmiş bir kısa devre yolu oluşturur — tam da göremeyeceğiniz yerde.
- Spesifikasyonu aşan eğrilik, bobinin görünür bir kusuru olarak ortaya çıkmaz. Basınç makinenizde besiyolu yanlış hizalması ve hurda oranı olarak ortaya çıkar, bazen bobinin varışından haftalar sonra.
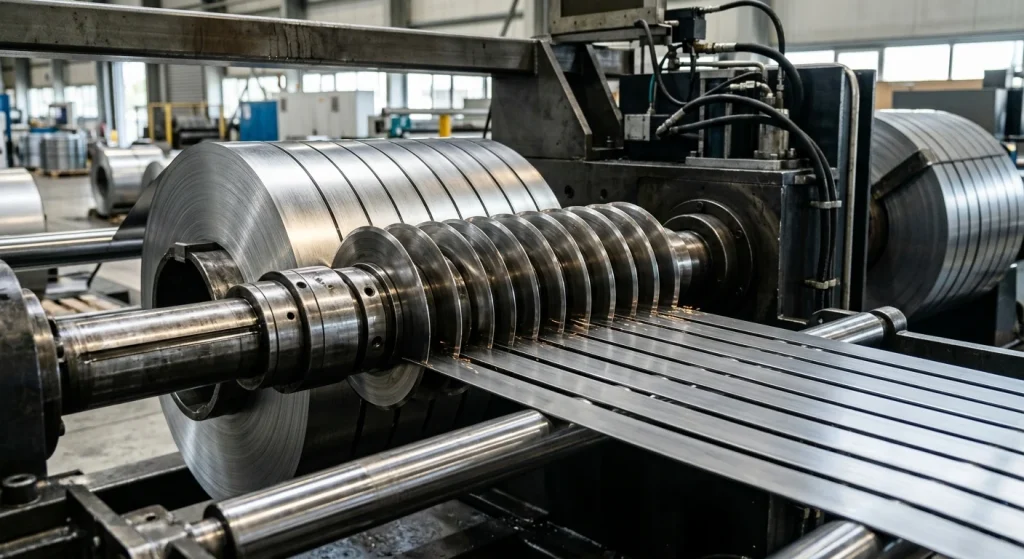
- Daha dar kalınlıklar her toleransı tutmayı zorlaştırır. Bizim boyuna kesme hattı, 0,50 mm bobisi için 0,20 mm ultra ince bobisi için olandan farklı bıçak boşluğu ayarları kullanır — bir tedarikçi tahta her şey için aynı numaraları belirtirse, muhtemelen kalınlık için yeniden kalibre etmemiştir.
- Bunların hiçbiri standart değirmenci belgesinde görünmez. Genişlik toleransı, döner kanat yüksekliği ve eğrilik limitleri boyuna kesme siparişinize yazılmamışsa, bir spesifikasyona değil, boyunca kesicinin varsayılan ayarlarına güveniyorsunuz.
Boyuna Kesme Kalitesi Neden Sıradan Çelikten Daha Fazla Elektrik Çeliğini Etkiler
Yapısal braketler için hafif çeliğin bobisini boyunca kesmek ile bir transformatör veya motor çekirdeği için CRGO veya CRNGO bobisini boyunca kesmek, makinery atöljenin karşısından neredeyse özdeş görünseler de, aynı sorun değildir. Sıradan çelik boyunca kesme kenarları yalnızca boyutsal olarak tutarlı olmalıdır. Elektrik çeliği boyunca kesme kenarları yüzlerce ince laminasyonun yığını içine oturur ve her biri, yalıtım kaplamasıyla taşıdığı ve tek işi komşu laminasyonları elektrik olarak birbirinden izole etmek olan yalıtım kaplaması vardır.
İnsanları şaşırtan nokta, sıradan çelik almaya alışkın olanlar için bu: tırnak, kesim sırasında şerit yüzeyinin ötesine itilen küçük bir metal dilimi. Yapısal çelikte kimse umursamaz. Elektrik çeliğinde ise, bu aynı tırnak, bitişik yığın halindeki laminasyonun kaplamasını fiziksel olarak delip geçebilir veya köprüleyebilir. Metal, yalıtım olması gereken yerde metalle temas eder. Tek bir köprü noktası pek önemli görünmeyebilir. Bunu yüzlerce sıkıştırılmış tabakadan inşa edilen bir çekirdeğe çarparak çoğaltırsanız, "yalıtılmış" olarak satılan malzemenin içinden direkt olarak girdap akım yollarının bir ağını sessizce oluşturmuş olursunuz.
Bu, birçok alıcının genişlik toleransına saf odaklanırken kaçırdığı parça: kesilen kenar sadece bir boyutsal özellik değil, bitmiş çekirdeğin elektrik tasarımının bir parçasıdır.
Genişlik Toleransı: "Hassas Boyuna Kesme" Aslında Ne Anlama Geliyor
Genişlik toleransı, tedarikçiler arasında karşılaştırması yapılması en kolay spesifikasyondur, çünkü tek bir rakamdır. Aynı zamanda üzerine çok odaklanılan talıdır. Elektrik çeliği için standart ticari boyuna kesme, tipik olarak birkaç yüz milimetre kadar şerit genişlikleri için ±0,10 mm aralığında çalışır. Hassas boyuna kesme — transformer ve motor lamina alıcılarının gerçekte ihtiyaç duyduğu seviye — bunu şerit genişliği ve kalınlığına bağlı olarak kabaca ±0,03 mm ile ±0,05 mm aralığına sıkılaştırır.
Yakalama noktası şudur: bir spec sayfasında "hassas kesim" ifadesi belirli bir sayıyı garanti etmez. Rakip "hassas kesim" tekliflerine karşı teklif verdik ve bunlar yazılı olarak sorduğumuzda ±0,10 mm anlamına geldiği ortaya çıktı — aynı etiket, evimizde hassas olarak adlandırdığımız sapmanın iki katından fazlası. Toleransı millimetrelerde, teklif sayfasındaki tier adı değil, belirli genişlik ve kalınlığınıza bağlı olarak sorun.Kıvrılma Yüksekliği: Çoğu Alıcının Soramayı Unuttuğu Spesifikasyon
Kıvrılma yüksekliği genellikle sabit bir sayı yerine şerit kalınlığının bir yüzdesi olarak belirtilir, çünkü 0,50 mm şerit üzerinde ihmal edilebilir olan bir kıvrılma, 0,10 mm ultra ince şerit üzerinde gerçek bir sorun olabilir. Endüstri genelinde yaygın bir çalışma kuralı, standart elektrik çeliği uygulamaları için kıvrılma yüksekliğini şerit kalınlığının kabaca %5-10'unun altında tutmaktır ve düşük uçta sıkılaştırılır — veya yüksek frekans motor çekirdekleri için kullanılan ince ve ultra ince kaliplerde yüzde yerine mutlak mikron limitine kaydırılır, burada kaplama kendisi daha ince olduğundan ve daha az tolerans bırakır. Aşırı kıvrılma yüksekliği ayrı ayrı adlandırmaya değer iki ayrı soruna neden olur:- Laminer kısa devre — yukarıdaki mekanizma, kıvrılmanın yığılmış laminasyonlar arasındaki kaplama köprüsünü kurduğu ve yerelleştirilmiş girdap akım yolları oluşturduğu yer.
- Sizin ucunuzda ölür aşınması — laminasyonları kendiniz damgalıyorsanız, kaba veya kıvrılmış bir kenar punch ve kalıp aşınmasını hızlandırır. Bu, yavaş yükselen hurda oranı olarak gösterilir ve kalıp çeliğini suçlamadan önce gelen sarımı kontrol etmek için birinin düşünmesi kolay olur.
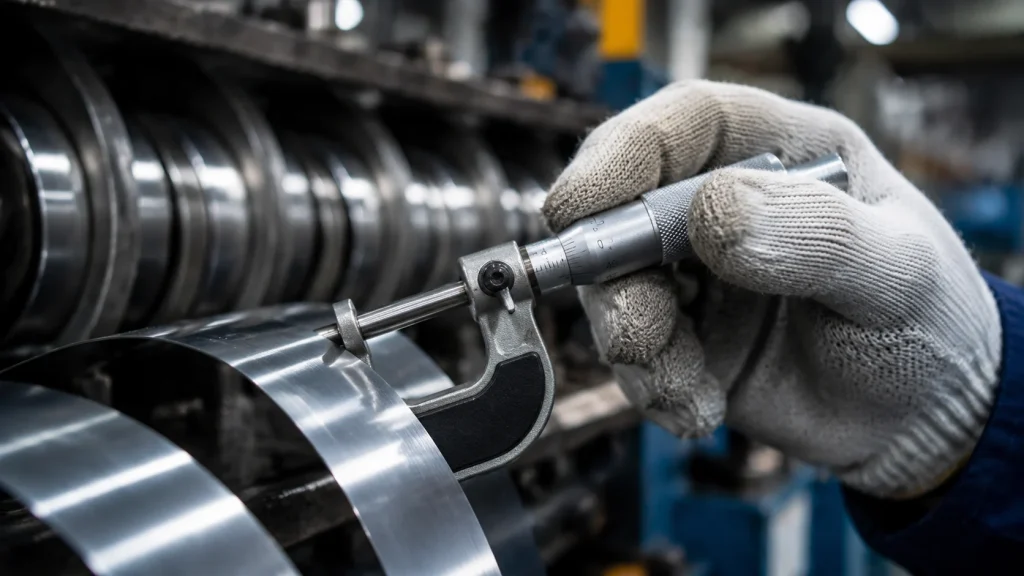
Hassas kesilen her parti göndermeden önce saç kalınlığını kontrol ederiz; bunu düzenleme gerektirdiği için değil, aksine alıcının varış anında mezura ile doğrulayamadığı tek boyut olduğu için. Sorun yaşandığında, saç zaten laminasyon yığınının içindedir. Siparişiniz maksimum saç kalınlığını belirtmezse, o gün kesme bıçağının mevcut durumunun ne ürettiğini kabul etmiş olursunuz.
Eğrilik: "Yeterince Düz" Bir Bobin Neden Basınız Sıkışır
Eğrilik, boyuna kesilmiş şeridin uzunluğu boyunca yanal eğriliğidir; düz kenara sapma olarak ölçülür ve belirli bir uzunluk üzerinde — yaygın olarak metre başına milimetre sapma cinsinden ifade edilir, çünkü eğrilik doğrusal değildir ve daha uzun mesafelerde kötüleşme eğilimi gösterir. Esas olarak bobin genişliği boyunca düzensiz haddeleme gerilimine ve kesme sırasındaki kesme bıçağı aşınması veya hizalanma sapmasından kaynaklanır.
Eğrilik genellikle bir bobin masanın üzerine açıldığında kusur gibi görünmez. Sorun aşağı akımda ortaya çıkar: şerit ilerleme kalıbına girer ve her strok ile milimetrenin bir kesri kadar merkez dışına kayar, ta ki perçin ettiği yerde iniş yapana kadar. Operatör artan hurdayı veya kalıp temas sorunlarını fark ettiğinde, nedeni genellikle birkaç bobin geridedir — şu anda çalışan bobin değil, bu da tam olarak eğrilik şikayetlerinin kağıt iz olmadan izlemesi bu kadar zor olan nedendir.
Elektrik çeliği şeridi için yaygın olarak referans edilen çalışma sınırı kabaca metre başına 2 mm altında eğriliktir; dar, ince şerit için sıkılaştırılır ve yüksek hassasiyetli damgalamada kullanılır. Tedarikçinizden eğrilik sınırını bu terimlerle — birim uzunluk başına sapma — sorun; belirsiz "düz" veya "standart değirmenci toleransı içinde" değil.
Kalınlık Aralığına Göre Tolerans Referansı
| Kalınlık Aralığı | Tipik Genişlik Toleransı | Tipik Köşelik Yükseklik Sınırı | Tipik Camber Sınırı |
|---|---|---|---|
| 0,50mm – 0,35mm (standart CRNGO) | ±0,08 – 0,10mm | ≤%10 kalınlık | ≤2mm/m |
| 0,35mm – 0,23mm (standart CRGO/CRNGO) | ±0,05 – 0,08mm | ≤%8 kalınlık | ≤1,5mm/m |
| 0,23mm – 0,20mm (ince göcük) | ±0,03 – 0,05mm | ≤%6 kalınlık | ≤1,2mm/m |
| 0,20mm – 0,05mm (ultra ince) | ±0,02 – 0,03mm | Mutlak sınır, tipik olarak ≤0,01–0,02mm | ≤1mm/m, dar genişliklerde daha sıkı |
Bunlar evrensel bir standart değil, çalışma referans aralıklarıdır. Her hadde ve kesim tesisi, hat durumu ve bıçak bakım programına bağlı olarak kendi ulaşılabilir toleranslarını belirler — bizim de dahil olmak üzere. Tabloyu, herhangi bir tedarikçinin varsayılan olarak karşılayacağı bir spec olarak değil, tedarikçinizden yazılı olarak teyit etmesini isteyeceğiniz şeyin başlangıç noktası olarak düşünün.
Kalınlık Ulaşılabilir Olanı Nasıl Etkiler
Yukarıdaki tablodaki her tolerans, göcük inceldikçe sıkılaşır. Bu tedarikçilerin tutucak olması değildir — fiziğin bir sonucudur. İnce şerit, aynı bıçak basıncı altında daha fazla bükülür, gerilim silindirleri aracılığıyla daha az öngörülebilir şekilde hareket eder ve bir pürüzün şeridin kendisine göre "küçük" olması için daha az malzeme marjı bırakır. Bir tedarikçi, 0,50mm bir bobin ve 0,10mm ultra ince bobin için aynı genişlik toleransını, pürüz yüksekliğini ve kamber sınırını veren bir teklif vermişse, ya ince uçta ne yapabileceklerini abartıyor ya da standart uçta performanstan vazgeçiyor. Sayılar aynı olmamalıdır; dürüst olmak gerekirse, öylelse bu genellikle teklifin gerçek göcüğünüzün etrafında inşa edilmediğinin ilk işaretidir.
Bu, hat yeteneğinin alıntı sayfasındaki sayıdan daha fazla önem kazandığı yerdir. Ultra ince ölçüde ±0,02 mm genişlik toleransını tutmak, slitter takımı, bıçak boşluğu kontrolü ve gerilim regülasyonu gerektirir; bu, esas olarak standart ölçü ticari boyuna kesme için tasarlanmış bir hat bunu sağlamaya hazır değildir. Bu, lazer scribing ve hassas boyuna kesmeyi standart ticari hatlarına bir eklenti yerine adanmış bir yetenek olarak çalıştırmamızın nedeninin bir parçasıdır — ince uçtaki toleranslar gerçekten aynı makinede daha sıkı bir ayardan değil, farklı ekipman gerektirir.
Boyuna Kesme Siparişinize Neler Yazmalısınız — Kontrol Listesi
Çoğu boyuna kesme kalitesi anlaşmazlığı, kalınlık, genişlik ve kalite belirten, ancak tolerans, kale yüksekliği ve kambeyi tedarikçinin takdirinin çevresine bırakan bir satın alma siparişine kadar izlenebilir. Bir siparişi sonlandırmadan önce yazılı olarak onaylayın:
- Hedef genişlik ve tolerans sınıfı — milimetre cinsinden, "hassasiyet" veya "standart" gibi bir sınıf adı değil.
- Maksimum kale yüksekliği — ince/ultra ince ölçü için mutlak bir rakam veya standart ölçü için kalınlığın bir yüzdesi.
- Kamber limiti — uzunluk birimi başına sapma, "düz" veya "değirmen standardı" değil.
- Kenar durumu — debur kaldırılmış veya yuvarlak kenar bitişinin gerekli olup olmadığı, kale yüksekliği numarasından ayrı.
- Bobbin İD/DÇ ve maksimum bobbin ağırlığı — sadece tedarikçinin varsayılan bobbin yapısına değil, kendi hattınızın taşıma limitlerjne karşı onaylanmış.
- Muayene belgeleri — bobbin başına veya parti başına slit kalitesi raporu (genişlik, kale, kamber ölçümleri) gerekip gerekmediği ve ne sıklıkta olacağı.
Yaygın Bir Hata: Sıkı Genişlik Toleransı Tek Başına Yeterli Değildir
Gelen boyuna kesme siparişlerinde en sık rastladığımız eksiklik: alıcı sıkı bir genişlik toleransı belirler — bazen uygulamanın gerçekten gerektirdiğinden daha sıkı — ve çıkış pürüzü yüksekliği ile eğrilme tamamen belirtilmeden bırakılır. Genişlik toleransı teklif karşılaştırmaları arasında en kolay karşılaştırılacak sayıdır, bu yüzden bütün dikkat buna gider. Çıkış pürüzü yüksekliği ve eğrilme bir teknik bilgi sayfasından görsel olarak anlamak zordur, bu nedenle "standart uygulama" olarak geçiştirilir. Standart uygulama tedarikçiye göre değişir ve daha sonra herhangi birine karşı sorumlu tutabileceğiniz bir yerde yazılı değildir.
Bir bobin genişlik toleransı içinde boyutsal olarak ulaşsa bile hâlâ montaj hattınızda istif etme veya damgalama sorunlarına neden oluyorsa, gerçek nedeni genellikle genişlik değil, çıkış pürüzü yüksekliği veya eğrilmedir. Müşterinin geri çekilip bize üç sayıyı da yazı ile belirtmemizi istemesini, teklifimizde "hassas kesme" ifadesinin başka birinin teklifinde anlam taşıdığı şeyin aynısını anlam taşıdığını varsaymasından çok tercih ederiz.
İlgili Kaliteler ve Okuma
- Kesme bobininden laminasyon istif sorunu mu yaşıyorsunuz? Laminasyon istif faktörü kılavuzumuza bakın — çıkış pürüzü yüksekliği ve kenar durumu laminasyonların nominal kalınlıklarına karşı gerçekten ne kadar sıkı istif edildiğini doğrudan etkiler.
- EV veya yüksek frekanslı motor rotorları için ultra ince kalınlık mı sipariş ediyorsunuz? Ultra ince silisyumlu çelik, boyuna kesme toleransının tutulması en zor olduğu kalınlık aralığını kapsar.
- Kaplama durumu kenar yalıtım performansını da etkiler — sıyırılmış kenar kalitesinin C-2'ye karşı C-5 kaplamaları ile nasıl etkileşim kurduğu hakkında elektrik çeliği kaplama türleri açıklandı'ya bakın.
SSS
Burr yüksekliği nedir ve elektrik çeliği için neden önemlidir?
Burr yüksekliği, kesme sırasında boyuna kesilmiş kenarı boyunca çıkartılan küçük metal sırtıdır. Elektrik çeliğinde, aşırı boyutta bir burr, lamine edilmiş katmanlar arasındaki yalıtım kaplamasını köprüleyebilir ve yerleşik metal-metal temasını oluşturabilir; bu da bitmiş trafo çekirdeğinde eddy akım kaybını artırır — bu sorun lamine edilmiş elektrik uygulamalarına özgüdür, sıradan yapısal çeliğe değil.
Elektrik çeliği bobini için tipik bir kamber toleransı nedir?
Yaygın olarak referans alınan çalışma sınırı, standart kalınlıktaki şerit için meter başına kabaca 2 mm yanal sapma iken, daha dar ve ince hassasiyet kesme şeridi için 1 mm/m veya daha az toleransa doğru sıkılaşır. Gerçek sınırlar tedarikçiye ve hat durumuna göre değişir; bu nedenle belirli rakamı yazılı olarak doğrulayın ve düz bir bobin gereksinimlerinizi karşıladığını varsaymayın.
Daha ince elektrik çeliği, daha sıkı mı yoksa daha gevşek kesme toleranslarına sahip mi?
Daha sıkı. Daha ince şerit kesme sırasında daha fazla esneklik gösterir ve burr'a kendi kalınlığına kıyasla daha az malzeme marjı sunar; bu nedenle genişlik toleransı, burr yüksekliği sınırları ve kamber sınırları tümü kalınlık azaldıkça sıkılaşır — standart ve ultra ince kalınlık için aynı sayıları alıntılayan bir tedarikçi, spesifikasyonu kalınlığa göre kalibre etmemiş olması muhtemeldir.
Sipariş ile birlikte boyuna kesme kalite raporu talep edebilir miyim?
Evet, özellikle özel genişlik veya ultra ince siparişler için bir rapor istenmesi önerilir. Ölçülen genişlik, it yüksekliği ve her bobin veya lot başına kamberi belgelendiren bir boyuna kesme kalite raporu, daha sonra damgalama veya yığınlama hattında boyutsal bir sorun ortaya çıktığında, sözlü olarak kararlaştırıldığının hatırlanmasına dayalı bir anlaşmazlık yerine, sizin için bir belge kaydı oluşturur.
Genişlik toleransı tek başına belirtmek yeterli mi?
Hayır. Genişlik toleransı gerekli fakat yeterli değildir — bir bobin genişlik toleransı içinde mükemmel olabilir ve yine de aşırı it yüksekliğinden (tabakalararası kısa devre, kalıp aşınması) veya spesifikasyonun dışında kamberi (pres beslemesi hizalama hatası) nedeniyle sorunlar yaratabilir. Herhangi bir özel boyuna kesme siparişinde üçü de ayrı ayrı belirtilmelidir.
Özel genişlik veya ultra ince ölçü bobin sipariş ediyor musunuz? Zhongxin Special Steel ile hedef genişlik, kalınlık ve uygulamanız hakkında iletişime geçin; hassas boyuna kesme hattımızın tutabileceği genişlik toleransını, it yüksekliği limitini ve kamber spesifikasyonunu — yüksek verimlilik derecesi için lazer oyulmuş seçenekler dahil — onaylayacağız.


