
Önemli Noktalar
- Bir Epstein çerçevesi bitmiş çekirdeğinizi test etmez. Bobindan kesilen standartlaştırılmış şerit numune yığınını, gerçek uygulamanızın tam olarak karşılamayacağı laboratuvar koşullarında test eder.
- Çekirdek kaybı rakamları alt indisler olmadan anlamsızdır. P1.5/50 ve P1.7/50 farklı manyetik indüksiyon seviyelerinde kaybı ölçer ve bunları doğrudan karşılaştırmak para birimi kontrol etmeden fiyatları karşılaştırmak gibidir.
- Tane yönlendirilmiş çelik haddeleme yönüne paralel ve dik olarak kesilen şeritlerle test edilir; çünkü CRGO'nun tüm değeri — bir yöndeki daha düşük kayıp — yalnızca bu şekilde test ettiğinizde ortaya çıkar.
- Fabrika sertifikanızdaki çekirdek kaybı bir taban, bir söz değildir. Kesme gerilmesi, yığınlama faktörü ve montaj yöntemi, gerçek dünyadaki kaybı test edilen rakamdan daha yükseğe iter, bazen önemli ölçüde.
- Müşterilerimiz P1.7/50 rakamamızı bir rakip şirketin P1.5/50 rakamı ile karşılaştırdı ve rakip şirketin çeliğinin daha iyi performans gösterdiği sonucuna vardı. Öyle değildi — iki farklı test noktasını aynı rakammış gibi okuyorlardı.
Bir Epstein Çerçevesi Aslında Neyi Ölçer
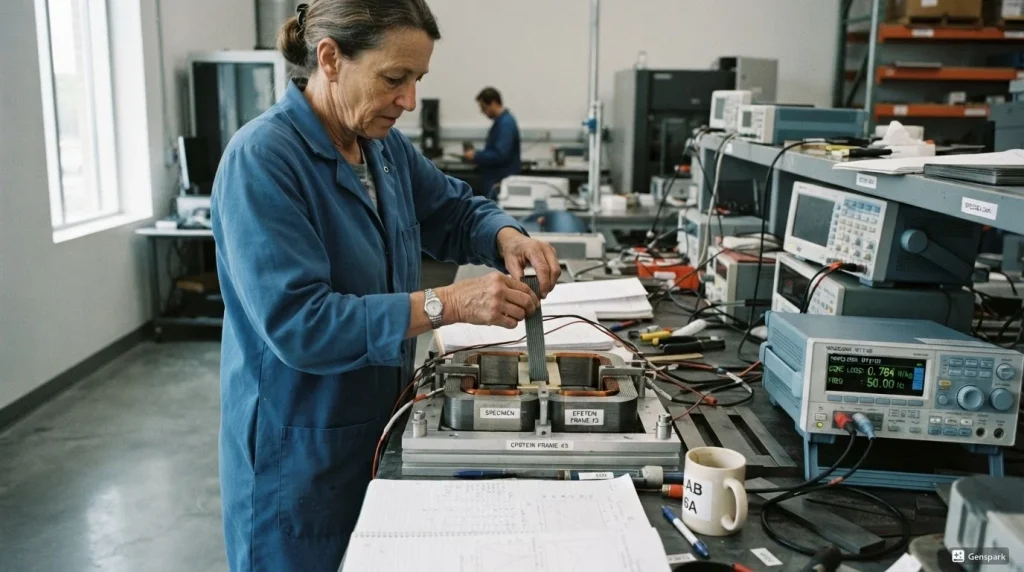
Bir Epstein çerçevesi standartlaştırılmış bir test cihazıdır: bir kareye yerleştirilmiş dört bobin sarılı olup, içine kapalı manyetik bir döngü oluşturmak için elektrik çeliğinden şeritler — genellikle 30 cm uzunluğunda, sabit genişlikte kesilen — yerleştirilir. Bilinen bir AC manyetik alan uygulanır ve ekipman, o alanın malzemenin manyetik alanlarını ileri geri döngü yaparken çelik tarafından ısı olarak yayılan enerji miktarını ölçer. Bu yayılan enerji, numune kütlesine normalize edilerek, özgül çekirdek kaybı olarak ifade edilir — watt başına kilogram cinsinden.
Trafo çekirdeğinizi veya motor laminasyon yığınızı test etmemektedir. Kontrollü laboratuvar koşullarında, test standardının geometrisine uyacak şekilde özel olarak hazırlanmış küçük bir numuneyi test etmektedir. Bu ayrım kulağa gelmesinden çok daha önemlidir ve buna daha sonra döneceğiz.
Sayıları Okumak: P1.5/50 ve P1.7/50 Ne Anlama Geliyor
Çekirdek kaybı değerleri her zaman iki abone numarası ile birlikte gelir ve her ikisi de önemlidir. Örnek olarak P1.5/50 = 1.10 W/kg alalım: 1.5 değeri, testin sırasında numuneye verilen tesla cinsinden en yüksek manyetik indüksiyondur ve 50 değeri hertz cinsinden test frekansıdır. Yani bu değer şunu söylemektedir: 1.5 tesla ve 50 Hz'de bu malzeme kilogram başına 1.10 watt enerjiyi ısıya dönüştürmektedir.
Her iki sayıdan birini değiştirin ve kayıp da değişecektir — genellikle önemli ölçüde. P1.7/50 aynı malzemeyi daha yüksek bir indüksiyonda test etmekte ve kayıp değeri önemli ölçüde daha yüksek olacaktır, çünkü çekirdek kaybı indüksiyon ile doğrusal olarak ölçeklenmez; malzemeyi daha sıkı itledikçe daha hızlı artar. P1.5/50 = 1.10 W/kg ile derecelendirilmiş bir sınıf, aynı bobinde P1.7/50 = 1.55-1.65 W/kg civarında bir değer gösterebilir. Her iki sayı da yanlış değildir. Farklı soruları yanıtlamaktadırlar.
Bu, gelen teknik sorgulamalarda gördüğümüz tek en yaygın kafa karışıklığı noktasıdır: bir alıcı bize rakip bir üreticinin çekirdek kaybı değerini abone numarası olmaksızın kote etmekte ve hangi indüksiyonda ve frekansında ölçüldüğünü bilene kadar bunun güçlü bir sayı mı yoksa sıradan bir sayı mı olduğunu gerçekten anlayamamaktayız.
IEC 60404-2 vs. ASTM A343 — İki Standart, Bir Yöntem
IEC 60404-2, Epstein çerçevesi testleri için uluslararası standarttır ve Avrupa'nın çoğu, Asya'nın ve en sık sevk ettiğimiz ihracat pazarlarında kullanılır. ASTM A343 eşdeğer Kuzey Amerika standardıdır. Her ikisi de aynı temel Epstein çerçevesi prensibini kullanır — dört sarım, standardize edilmiş şerit numuneler, kontrollü AC uyarısı — ancak bazı prosedür ayrıntılarında farklılık gösterir: numune hazırlanması, magnetit giderme adımları ve etkili manyetik yol uzunluğunun hesaplanması.
Çoğu müşteri için bu ayrım düşünüleceğinden daha az önem taşır, çünkü iki standart aynı malzeme için geniş ölçüde karşılaştırılabilir sonuçlar üretir. Önem kazandığı yer belgelendirmedir: kalite sisteminiz veya son müşteriniz bir standardı ad olarak belirtiyorsa, değirmen sertifikanızın sadece genel olarak "Epstein test" değil, bu spesifik standardı referans aldığından emin olun. "IEC 60404-2'ye göre çekirdek kaybı test edildi" diyen bir sertifika, hiçbir standart belirtilmeden sadece "çekirdek kaybı: 1,10 W/kg" diyen belgesinden tamamen farklı bir dokümandır.
Tane Yönelimli Çelik Neden İki Yönde Test Edilir
Tane yönelimli olmayan çelik, izotropiktir — manyetik özellikleri, hangi yönde test ettiğiniz olursa olsun kabaca aynıdır, bu nedenle tek bir Epstein test sonucu bobini makul ölçüde karakterize eder. CRGO tamamen farklı bir hikayedir. Tüm değer önermesi yönelim üzerine inşa edilmiştir: tane yapısı, manyetik akının haddeleme yönü boyunca bunu geçtiğinde çok daha düşük kayıpla akması için tasarlanmıştır.
Bu, CRGO'yu yalnızca bir yönde test etmenin eksik bir resim sunduğu, yanlış yönde test etmenin ise mükemmel bir kaliteyi orta seviye görüntüleyebileceği anlamına gelir. Uygun bir CRGO çekirdek kaybı raporu, haddeleme yönüne paralel kesilmiş şeritlerle sonuçlar gösterir (kaliteyi haklı kılan düşük kayıp rakamının gerçekten ortaya çıktığı yer) — ve trafo çekirdeği için CRGO'yu değerlendiren alıcılar, akının bitmiş lamında haddeleme yönü boyunca öngörülebilir şekilde akması beklendiğinde, alıntı yapılan çekirdek kaybı rakamının bu yönelimi yansıttığını, materyalin hedeflenen kullanımdaki gerçek performansını hafife alan bir ortalama veya çapraz yön ölçümünü değil, onaylamalıdır.

Dereceye Göre Tipik Çekirdek Kaybı Referansı
| Derece Kategorisi | P1.5/50 (W/kg, tipik) | P1.7/50 (W/kg, tipik) | Notlar |
|---|---|---|---|
| CRGO standart | 1.00 – 1.10 | 1.40 – 1.55 | Haddeleme yönüne paralel test edildi |
| CRGO Hi-B | 0.85 – 0.95 | 1.15 – 1.30 | Sıkı tane oryantasyonu kontrolünden kaynaklanan daha düşük kayıp |
| CRNGO standart | 2.50 – 3.50 | 3.80 – 5.20 | İzotropik — tek test yönü temsilcidir |
| Ultra ince (0.10-0.20mm) | Frekans noktasına göre değişken | Genellikle 50Hz yerine 400Hz+ değerinde test edildi | Standart 50/60Hz test noktaları yüksek frekans uygulamaları için daha az alakalı |
Bunlar yaygın ticari kalitelerde tipik referans aralıklarıdır; herhangi bir spesifik sarım için garanti değildir — satın aldığınız lot için daima gerçek test sertifikasından çalışın, kalite düzeyindeki ortalamadan değil.
Laboratuvarda Test Edilen Çekirdek Kaybı ile Gerçek Çekirdek Kaybı Arasındaki Fark
İşte ilk kez bitmiş bir çekirdeği değirmenci sertifikasıyla karşılaştırarak ölçtüğünüzde insanları şaşırtan kısım: sertifikadaki sayı, malzemenin ulaşabileceği en iyi durum kaybına yakındır ve bitmiş çekirdeğiniz bunu asla tam olarak karşılayamaz.
Bunun birkaç nedeni vardır:
- Kesme ve damgalama gerilimi — bir sarımdan laminasyonları delme, kesim kenarında ölçülebilir şekilde yerel çekirdek kaybını arttıran mekanik gerilim ortaya çıkarır. Pürüzlü veya köşeli bir kenar (bizim boyuna kesme tolerans rehberimizde ele aldığımız aynı konu) bunu kötüleştirir.
- Yığın faktörü — tam olarak yığınlanmayan laminasyonlar arasındaki hava boşlukları etkili manyetik kesit alanını azaltır; bu da malzemenin gerçek özelliklerine göre görünür kayıp artışı olarak ortaya çıkar. Mekanizması için yığın faktörü açıklamasına bakınız.
- Montaj ve sıkıştırma gerilimi — bir çekirdeğin ne kadar sıkı sıkıştırıldığı ve sıkıştırmanın eşit olmayan mekanik gerilim ortaya çıkarıp çıkarmadığı, düz şerit örneğindeki Epstein testi tarafından basitçe yakalanmayan gerçek dünya kaybını etkiler.
Bunların hiçbiri değirmenci sertifikasının yanıltıcı olduğu anlamına gelmez — standart belirttiği koşullar altında test etmesi için tasarlandığı şeyi tam olarak test ediyor. Sadece sertifika numarasını bitmiş montajınızın performansı için bir tavan olarak değil, onun hakkında bir söz olarak tedavi etmek, çekirdek kaybı ölçümünüz sarımın dokumentasyonunun önerdiğinden daha yüksek çıktığında sonradan kafa karışıklığından kurtulmanıza yardımcı olacaktır.
Çekirdek Kaybı Test Raporunda Neleri Kontrol Etmeli
- Tam alt simge gösterimi — yalnızca W/kg rakamı değil, indüksiyon seviyesi ve frekansı.
- Belirtilen test standardı — "Epstein testi" başvuru olmaksızın değil, IEC 60404-2, ASTM A343 veya başka bir adlandırılmış standart.
- Test yönü, CRGO için — bildirilen rakamın uygulamanızın kullandığı oryantasyon ise haddeleme yönü boyunca olduğunu doğrulayın.
- Örnek kaynağı — test edilen örneğin aldığınız belirli bobin/lotu temsil etmesi veya sınıf düzeyinde tipik bir değer olması.
- Tarih ve laboratuvar — fabrika içi değirmenci laboratuvarı ile üçüncü taraf akrediteli laboratuvar (bizim durumumuzda CNAS-akrediteli) arasındaki fark, kendi kalite sistemine sahip müşteriler için önemli olabilir.
Yaygın Bir Hata: Farklı Test Noktalarındaki Rakamları Karşılaştırmak
Müşterilerimiz bizim P1.7/50 rakamını bir rakibin P1.5/50 rakamıyla karşılaştırdı ve rakibin çeliğinin daha iyi performans gösterdiği sonucuna vardı — oysa öyle değildi. İki farklı test noktasını aynı şeyi tanımlayan gibi okuyorlardı. Bir teklif sayfası tam gösterim olmaksızın yalnızca "çekirdek kaybı: 1.10 W/kg" listediğinde bu hata kolay yapılabilir ve tam olarak bu nedenle biz her zaman çıplak bir sayı yerine hem indüksiyon seviyesini hem de frekansı, bağlamdan etkileyici görünen bir rakamı değil, bildiririz.
Bir tedarikçinin çekirdek kaybı rakamı alt simge içermiyorsa, teklifleri karşılaştırmadan önce onun için isteyin. Aksi takdirde çelik değil, tamamlanmamış evrakları karşılaştırıyorsunuz.
SSS
P1.5/50 bir çekirdek kaybı test raporunda ne anlama gelir?
1,5 tesla tepe manyetik indüksiyonda ve 50Hz test frekansında ölçülen özgül çekirdek kaybıdır; birim watt/kilogramdır. Her iki sayı da önemlidir — indüksiyonu veya frekansı değiştirmek kaybı değiştirir, bu nedenle bu gösterim olmadan basit bir "çekirdek kaybı: X W/kg" ifadesi eksiktir.
IEC 60404-2 ile ASTM A343 arasındaki fark nedir?
Her ikisi de aynı temelde yatan yöntemi kullanan Epstein çerçeve çekirdek kaybı test standartlarıdır; IEC 60404-2 uluslararası olarak, ASTM A343 ise Kuzey Amerika'da kullanılır. Numune hazırlanması ve mıknatıslanmayı geri alma adımları gibi bazı prosedürel farklılıklar vardır, ancak sonuçlar genel olarak karşılaştırılabilir — önemli olan üretim belgesi sertifikasının hangi standardı referans aldığını teyit etmektir.
CRGO neden iki yönde test edilir, CRNGO ise edilmez?
CRGO'nun tane yapısı, haddeleme yönü boyunca kaybı buna dik yöndeki kayba kıyasla dramatik ölçüde düşük olacak şekilde tasarlanmıştır; bu nedenle yalnızca bir yönde test etmek — veya yanlış yön seçmek — eksik veya yanıltıcı bir sonuç verir. CRNGO izotropiktir, yani manyetik özellikleri yönden bağımsız olarak kabaca tutarlıdır; bu nedenle tek bir test sonucu malzemeyi makul ölçüde karakterize eder.
Tamamlanmış çekirdeğim üretim belgesi sertifikasındaki çekirdek kaybı numarasıyla eşleşecek mi?
Hayır, ve bunu beklemek yanlış olur. Boyuna kesmeden ve damgalamadan kaynaklanan kesme gerilmesi, kusurlu yığın faktörü ve montaj kelepçe gerilmesi, tamamlanmış çekirdeğin gerçek dünya çekirdek kaybını laboratuvar test edilen rakamın üzerine çıkarır. Sertifika numarasını malzemenin kendisi için en iyi durum alt sınırı olarak değerlendirin; tamamlanmış tertibiniz için bir garantiden ziyade.
Belirli bir indüksiyon veya frekans noktasında çekirdek kaybı testi isteyebilir miyim?
Evet, özellikle ultra ince motor çekirdekleri gibi yüksek frekans uygulamaları için, standart 50Hz/60Hz test noktaları gerçek işletim frekansınızı yansıtmayabilir. Tedarikçinizle uygulamanız için geçerli olan indüksiyon/frekans kombinasyonunda test yapıp sertifika verebileceklerini doğrulayın.
Uygulamanız için belirli bir test noktasında çekirdek kaybı verilerine ihtiyacınız var mı? Zhongxin Special Steel ile iletişime geçin ve dereniz, indüksiyon seviyesi ile frekans gereksinimlerinizi bildirin; partiniz için CNAS akreditasyonlu test verilerini sağlayacağız.


