
Основные выводы
- Допуск по ширине — это параметр, который все запрашивают. Высота заусенца и коробление — те два параметра, которые на самом деле создают проблемы на производственной линии, и они не автоматически учитываются при запросе «жесткого допуска».
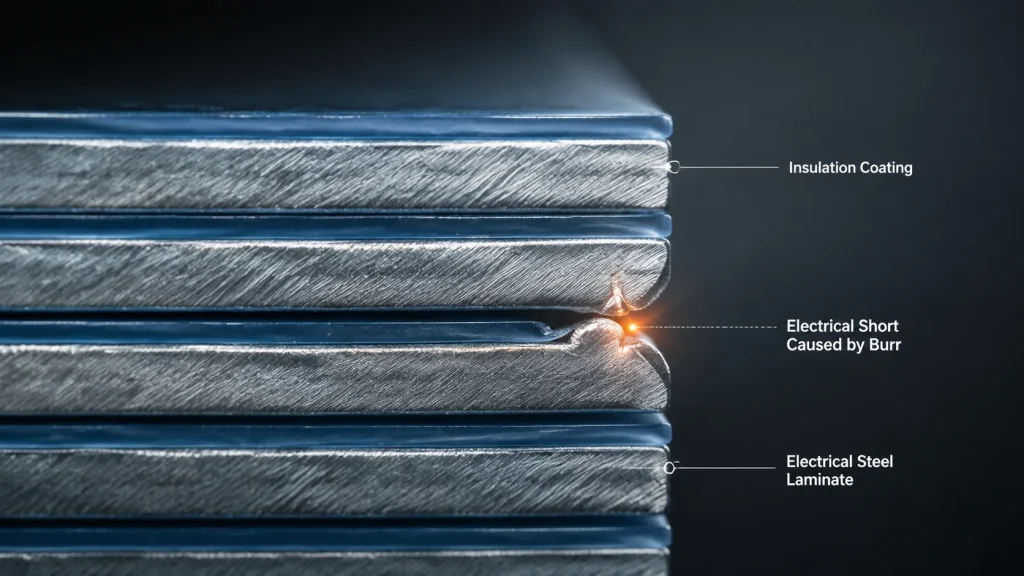
- Высота заусенца имеет большее значение для электротехнической стали, чем для обычной стали. Заусенец, перекрывающий изоляционное покрытие между сложенными ламинациями, создает локальный путь короткого замыкания — именно там, где вы не можете наблюдать происходящее.
- Коробление, выходящее за допуски, не проявляется как видимый дефект на катушке. Оно проявляется как неправильное поступление материала и брак на вашем прессе, иногда через недели после поступления катушки.
- Более тонкие толщины затрудняют удержание всех допусков. Наша линия продольной резки работает с различными зазорами между ножами для катушки 0.50 мм и для ультратонкой катушки 0.20 мм — если поставщик предлагает одинаковые параметры по всем направлениям, то они, вероятно, не перекалибровали оборудование для данной толщины.
- Ничего из этого не указывается в стандартном сертификате завода. Если допуски по ширине, высота заусенца и пределы коробления не указаны в вашем заказе на продольную резку, вы полагаетесь на стандартные установки ножниц, а не на спецификацию.
Почему качество продольной резки имеет большее значение для электротехнической стали, чем для обычной стали
Продольная резка катушки мягкой стали для конструкционных кронштейнов и продольная резка катушки CRGO или CRNGO для сердечника трансформатора или электрической машины — это не одна и та же задача, несмотря на то что оборудование выглядит почти идентично издалека. Кромки обычной стали, полученные продольной резкой, должны быть лишь размерно согласованными. Кромки электротехнической стали, полученные продольной резкой, находятся внутри пакета сотен тонких ламинаций, каждая из которых имеет изоляционное покрытие, единственная функция которого — электрически изолировать соседние ламинации друг от друга.
Вот что удивляет людей, привыкших покупать обычную сталь: заусенец — это небольшой язычок металла, выступающий за поверхность полосы в результате разрезки. На конструкционной стали это никого не беспокоит. На электротехнической стали такой же заусенец может физически пробить или замкнуть изоляционное покрытие на соседней пластине, сложенной в пакет. Металл соприкасается с металлом там, где должна быть изоляция. Одна точка контакта звучит незначительно. Но если умножить это на сотни спрессованных слоёв, из которых построен сердечник, получится скрытая сеть путей вихревых токов прямо через материал, который вам был продан как «изолированный».
Это то, что многие покупатели упускают, сосредоточиваясь исключительно на допуске по ширине: обрезанный край — это не просто размерный параметр, это часть электрического проекта готового сердечника.
Допуск по ширине: что на самом деле означает «прецизионная продольная резка»
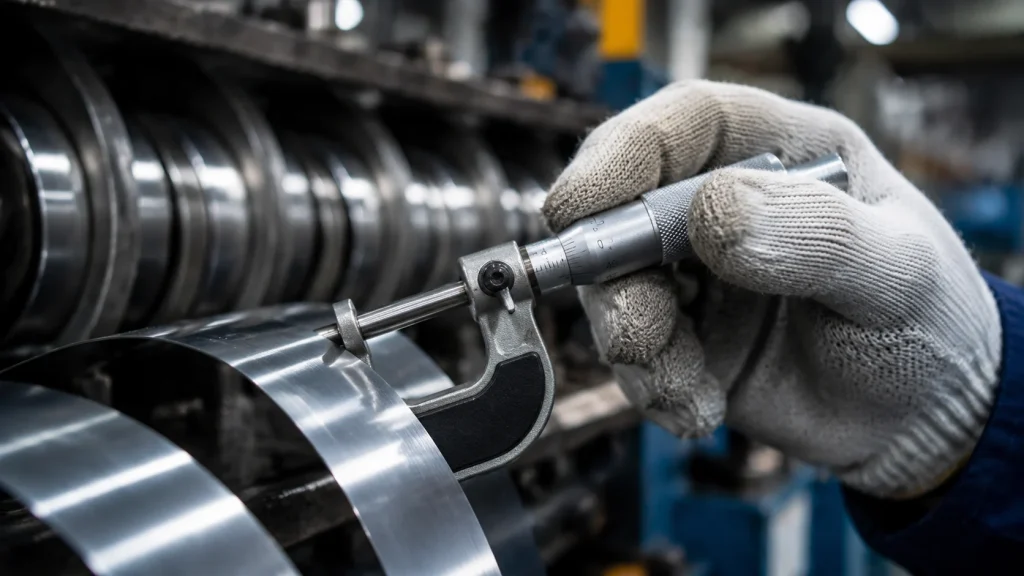
Допуск по ширине — это самый простой показатель для сравнения между поставщиками, поскольку это одна цифра. Это также показатель, на который часто обращают чрезмерное внимание. Стандартная коммерческая продольная резка электротехнической стали обычно работает в диапазоне ±0,10 мм для ширины полосы до нескольких сотен миллиметров. Прецизионная продольная резка — уровень, который на самом деле нужен большинству производителей трансформаторных и моторных пластин — сужает это до примерно ±0,03 мм до ±0,05 мм, в зависимости от ширины и толщины полосы.
Подвох: фраза “прецизионно нарезанная” в спецификации не гарантирует конкретное значение. Мы встречали предложения конкурентов с пометкой “прецизионно нарезанная”, которые при запросе фактического значения в письменном виде оказались означающими ±0,10 мм — одна и та же пометка, но отклонение более чем вдвое превышает то, что мы считаем прецизионностью внутри компании. Запрашивайте допуск в миллиметрах, привязанный к Вашей конкретной ширине и толщине, а не название категории в предложении.
Высота грата: спецификация, которую большинство покупателей забывают запросить
Высота грата обычно указывается в процентах от толщины полосы, а не абсолютным числом, потому что грат, незначительный на полосе толщиной 0,50 мм, может создать серьезную проблему на ультратонкой полосе толщиной 0,10 мм. Общепринятое практическое правило в отрасли — удерживать высоту грата ниже примерно 5–10% толщины полосы для стандартных приложений электротехнической стали, с ужесточением в сторону нижнего предела — или к абсолютному микронному ограничению вместо процента — для тонких и ультратонких калибров, используемых в сердечниках высокочастотных двигателей, где само покрытие тоньше и оставляет меньше запаса по надежности.
Чрезмерная высота грата вызывает две отдельные проблемы, которые стоит назвать раздельно:
- Межслойное короткое замыкание — механизм, описанный выше, при котором грат перемыкает покрытие между сложенными ламинациями и создает локализованные пути циркуляционных токов.
- Износ матрицы на Вашей стороне — если Вы сами штампуете ламинации, шероховатый край или грат ускоряют износ Вашего пуансона и матрицы. Это проявляется как медленно растущий процент брака, и легко свалить вину на сталь матрицы, прежде чем кто-то подумает проверить входящую катушку.
Мы проверяем высоту заусенца на каждой партии прецизионно нарезанной ленты перед отправкой, не потому, что это требуется по нормативам, а потому, что это единственный размер, который покупатель обычно не может проверить рулеткой при получении — к моменту, когда это становится проблемой, заусенец уже находится внутри пакета пластин. Если в вашем заказе не указана максимальная высота заусенца, вы принимаете любое состояние, которое режущее лезвие нарезчика произведёт в этот день.
Коробление: почему «достаточно прямая» катушка всё равно заклинивает ваш пресс
Коробление — это боковая кривизна узкой ленты по длине, измеряемая как отклонение от прямолинейности на заданном участке — обычно выражается в миллиметрах отклонения на метр, поскольку коробление развивается неравномерно и имеет тенденцию усиливаться на больших участках. Оно вызывается главным образом неравномерным натяжением прокатки по ширине катушки и износом или смещением режущего лезвия нарезчика во время резки.
Коробление редко выглядит как дефект при развёртывании катушки на столе. Оно проявляется на последующих операциях: лента подаётся в прогрессивный штамп и смещается от центра на доли миллиметра больше при каждом ходе, пока пуансон не перестанет попадать в нужное место. К моменту, когда оператор заметит рост брака или проблемы с контактом штампа, причина часто лежит на несколько катушек раньше — не в той, которая в данный момент работает, что именно поэтому жалобы на коробление так трудно отследить без документации.
Общепринятой рабочей границей для узкой ленты из электротехнической стали является коробление менее примерно 2 мм на метр, ужесточаемое для более узких и тонких лент, используемых в высокоточной штамповке. Попросите у поставщика его предел коробления в этих терминах — отклонение на единицу длины — а не расплывчатую оценку «прямая» или «в пределах стандартного допуска завода».
Допуски по диапазонам толщины
| Диапазон толщины | Типовой допуск ширины | Типовой предел высоты заусенца | Типовой предел волнистости |
|---|---|---|---|
| 0.50mm – 0.35mm (standard CRNGO) | ±0.08 – 0.10mm | ≤10% толщины | ≤2mm/м |
| 0.35mm – 0.23mm (standard CRGO/CRNGO) | ±0.05 – 0.08mm | ≤8% толщины | ≤1.5mm/м |
| 0.23mm – 0.20mm (thin gauge) | ±0.03 – 0.05mm | ≤6% толщины | ≤1.2mm/м |
| 0.20mm – 0.05mm (ультратонкий) | ±0.02 – 0.03mm | Абсолютное ограничение, обычно ≤0.01-0.02mm | ≤1mm/м, более жёсткие для узких полос |
Это рабочие справочные диапазоны, а не универсальный стандарт. Каждый прокатный стан и устройство для разрезки устанавливают собственные достижимые допуски в зависимости от состояния линии и графика обслуживания ножей — то же самое касается и нас. Рассматривайте таблицу как отправную точку для уточнения у поставщика, а не как спецификацию, которую можно предполагать выполняемой по умолчанию любым поставщиком.
Как толщина влияет на достижимые показатели
Каждый допуск в приведённой выше таблице становится жёстче по мере уменьшения толщины. Это не консерватизм поставщиков — это физика. Тонкая полоса прогибается больше при одинаковом давлении ножа, движется менее предсказуемо через натяжные валики и оставляет меньше материала для того, чтобы заусенец был «небольшим» по отношению к самой полосе. Поставщик, предлагающий одинаковые допуски по ширине, высоту заусенца и ограничение по прогибу для катушки 0.50mm и ультратонкой катушки 0.10mm, либо переоценивает свои возможности на тонком конце, либо оставляет производительность на столе на стандартном конце. Значения не должны быть одинаковыми, и если честно, если они одинаковые — это обычно первый признак того, что коммерческое предложение не было построено с учётом вашей фактической толщины.
Именно здесь возможности линии начинают иметь значение больше, чем цифра в предложении. Соблюдение допуска ±0,02 мм по ширине на ультратонком калибре требует инструмента для продольной резки, контроля зазора между ножами и регулирования натяжения, на которые не рассчитана линия, построенная в основном для стандартной продольной резки коммерческих размеров. Вот почему мы используем лазерную разметку и прецизионную продольную резку как специализированную возможность, а не как дополнение к стандартным коммерческим линиям — допуски в тонком диапазоне действительно требуют другого оборудования, а не просто более жёсткой настройки одной и той же машины.
Что указать в заказе на продольную резку — контрольный список
Большинство споров о качестве продольной резки восходят к заказу на покупку, в котором указаны толщина, ширина и марка — но допуск, высота облоя и стрела кривизны оставлены на усмотрение поставщика. Перед окончательным оформлением заказа подтвердите в письменной форме:
- Целевую ширину и класс допуска — в миллиметрах, а не названием категории, например «прецизионная» или «стандартная».
- Максимальную высоту облоя — абсолютное значение для тонкого и ультратонкого калибра или процент от толщины для стандартного калибра.
- Предел стрелы кривизны — отклонение на единицу длины, а не просто «прямолинейно» или «по стандарту завода».
- Состояние края — требуется ли кромка без облоя или закруглённая кромка, отдельно от самого значения высоты облоя.
- Внутренний и наружный диаметр катушки, максимальный вес катушки — согласованы с собственными возможностями вашей линии, а не только со стандартной конфигурацией катушки поставщика.
- Документация по контролю — нужен ли вам отчёт о качестве продольной резки (измерения ширины, облоя, стрелы кривизны) по катушке или по партии, и как часто.
Распространённая ошибка: узкий допуск по ширине — это не вся история
Наиболее типичный пробел в заказах продольной резки: покупатель указывает узкий допуск по ширине — иногда более узкий, чем фактически требуется для применения — и совсем не указывает высоту заусенца и коробление. Допуск по ширине — самый простой параметр для сравнения между предложениями, поэтому он привлекает всё внимание. Высоту заусенца и коробление сложнее представить из технического описания, поэтому их обычно отписывают как «стандартная практика». Стандартная практика варьируется у разных поставщиков и нигде не зафиксирована в письменном виде, на которую можно потом ссылаться.
Если катушка поступает в пределах допуска по ширине, но всё равно вызывает проблемы при укладке или штамповке на вашей линии, причиной обычно являются высота заусенца или коробление, а не ширина. Нам предпочтительнее, чтобы заказчик попросил нас зафиксировать все три параметра в письменном виде, нежели исходить из предположения, что «прецизионная продольная резка» в нашем предложении означает то же самое, что и у другого поставщика.
Связанные марки и справочные материалы
- Проблемы с укладкой пластин из разрезной катушки? См. наше руководство по коэффициенту укладки пластин — высота заусенца и состояние кромки напрямую влияют на то, насколько плотно пластины складываются в действительности по сравнению с их номинальной толщиной.
- Заказываете ультратонкую кремнистую сталь для ядер электромоторов электромобилей или высокочастотных электромоторов? В разделе Ультратонкая кремнистая сталь рассмотрен диапазон толщин, где допуск при продольной резке трудней всего соблюдать.
- Тип покрытия также влияет на изоляционные свойства кромки — см. Типы покрытий электротехнической стали, чтобы понять взаимодействие покрытий С-2 и С-5 с качеством разреза.
Часто задаваемые вопросы
Что такое высота заусенца и почему это важно для электротехнической стали?
Высота заусенца — это небольшой гребень металла, образующийся по краю пропила во время резки. На электротехнической стали чрезмерно большой заусенец может замкнуть изоляционное покрытие между уложенными пластинами, создавая локальный контакт металла с металлом, который повышает потери на вихревые токи в готовом магнитопроводе — проблема, характерная для ламинированных электротехнических приложений, а не для обычной конструкционной стали.
Каков типичный допуск на прогиб для катушки электротехнической стали?
Обычно упоминаемый рабочий предел составляет примерно 2 мм боковых отклонений на метр для узкой ленты стандартной толщины, сужаясь до 1 мм/м или менее для узкой, тонкой ленты продольной резки высокой точности. Фактические допуски варьируются в зависимости от поставщика и состояния оборудования, поэтому подтвердите конкретное значение письменно, а не предполагайте, что «прямая» катушка соответствует вашему требованию.
Имеет ли ультратонкая электротехническая сталь более жесткие или более свободные допуски на продольную резку?
Более жесткие. Тонкая лента больше изгибается при резке и имеет меньший запас материала для заусенцев относительно собственной толщины, поэтому допуск по ширине, предельные значения высоты заусенца и допуски на прогиб все ужесточаются с уменьшением толщины — поставщик, предлагающий одинаковые показатели для узкой ленты стандартной и ультратонкой толщины, вероятно, не адаптировал спецификацию к толщине.
Могу ли я запросить отчет о контроле качества продольной резки с моим заказом?
Да, и для заказов кастомной ширины или ультратонкого проката это имеет смысл потребовать. Отчет о контроле качества продольной резки с документированными измерениями ширины, высоты заусенца и прогиба по рулону или по партии дает вам документальный след в случае, если позже возникает проблема с размерами на вашей линии штамповки или складирования, вместо спора на основе воспоминаний о том, что было устно согласовано.
Достаточно ли указать допуск ширины отдельно?
Нет. Допуск ширины необходим, но недостаточен — рулон может полностью соответствовать допуску по ширине, но вызывать проблемы из-за чрезмерной высоты заусенца (межслойное короткое замыкание, износ штампа) или выходящего за допуск прогиба (смещение подачи пресса). Все три параметра должны быть указаны отдельно для любого кастомного заказа продольной резки.
Заказываете рулон кастомной ширины или ультратонкого калибра? Свяжитесь с Zhongxin Special Steel с указанием вашей целевой ширины, толщины и области применения, и мы подтвердим допуск по ширине, предел высоты заусенца и допуск по прогибу, которые может обеспечить наша высокоточная линия продольной резки — включая варианты с лазерной разметкой для высокоэффективных марок.


