
Prototyp-Motorbleche werden üblicherweise mit Laser oder Drahterosion geschnitten, da beide keine Schneidform erfordern. Stanzen ist pro Teil am kostengünstigsten, jedoch erst nach Bezahlung der Werkzeugkosten, die in die Zehntausende gehen. Das Verfahren verändert auch den Stahl selbst: jede Schnittkante verliert etwas magnetische Qualität, und Laserschneiden führt in der Regel zu dem größten Verlust.
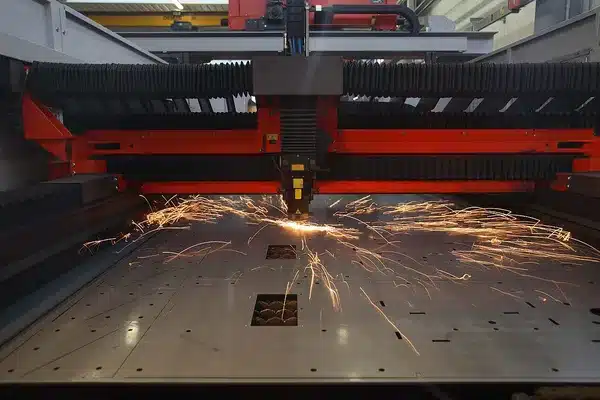
Die Fragen in diesem Artikel stammen von Ingenieuren, die Motoren für Drohnen, Roboter und kleine Elektrofahrzeuge entwickeln und in den letzten Jahren in Ingenieur-Foren gepostet haben. Ihnen wurden $500 bis $1.200 pro Prototyp-Stator angeboten. Sie stellten fest, dass Online-Laserdienste Siliziumstahl nicht lagern. Sie wollten auch wissen, ob ein lasergescnittener Prototyp ihnen die Wahrheit über die Effizienz sagen würde. Nachfolgend vergleichen wir die Verfahren hinsichtlich Kosten, Lieferzeit und magnetischer Beschädigung unter Verwendung veröffentlichter Testdaten.
Wichtigste Erkenntnisse
- Stanzen erfordert eine Schneidform, typischerweise $10.000 bis $100.000 für Motorbleche, plus mehrere Wochen Herstellung. Es rentiert sich nur bei höheren Stückzahlen.
- Laserschneiden erfordert keine Werkzeugkosten und ist die übliche Prototyp-Variante. Nutzer in Foren berichten von $100 bis $1.000 pro Prototyp-Stator, je nach Größe und Lieferant.
- In veröffentlichten Tests erhöhten lasergescnittene Kanten den Ummagnetisierungsverlust üblicherweise mehr als gestanzte Kanten, und Drahterosion erhöhte ihn am wenigsten.
- Je schmäler der Zahn, desto wichtiger ist die Schnittkante. Bei 4-mm-Streifen maß eine Studie etwa 100 % zusätzliche Verluste beim Laserschneiden und etwa 50 % beim Stanzen.
Welche Schneidmethode sollten Sie für Prototypen-Blechpakete verwenden?
Nutzen Sie Laserschneiden für die meisten Prototypen, Drahterosion, wenn Sie eine Schnittkantenqualität näher an der Produktion benötigen, und Stanzen nur, wenn das Design festgelegt ist und das Volumen einen Stempel rechtfertigt.
| Methode | Werkzeug | Typische Anwendung | Schnittkanteneffekt auf magnetische Eigenschaften | Hauptnachteil |
|---|---|---|---|---|
| Laserschneiden | Keine, schneidet von einer DXF-Datei | Prototypen und kleine Serien | Üblicherweise der größte Verlustanstieg | Wärmeschaden an der Kante |
| Drahterosion | Keine, kann einen Stapel auf einmal schneiden | Prototypen, bei denen Schnittkantenqualität wichtig ist | Kleinster Anstieg unter gängigen Methoden | Langsam, daher kostspielig pro Teil |
| Stanzen (Lochen) | Stempel, oft 15.000–100.000 USD | Produktion | Moderat, hauptsächlich durch plastische Verformung | Werkzeugkosten und Lieferzeit |
| Abrasiver Wasserstrahl | Keine | Gelegentliche Prototypen | Niedrig, die am wenigsten invasiv in einer Studie | Langsam; raue Kanten |
| Chemisches Ätzen | Nur Fotovorlage | Dünne, kleine, detaillierte Teile | Keine vergleichbaren Daten in unseren Quellen | Begrenzt auf dünnes Blech und kleine Teile |
Lieferanten veröffentlichen auch typische Toleranz-, Grat- und Lieferzeitwerte. Dies sind ihre eigenen Angaben für ihre eigene Ausrüstung, keine Garantien, zeigen aber das Muster.
| Lieferanten-Kennwert | Laserschneiden | Stanzen | Draht-Funkenerosion |
|---|---|---|---|
| Typische Toleranz | ±0,025 mm (Yucca) | ±0,02 mm (Yucca) | ±0,003 mm in einem Test einer Werkstatt (CustomParts) |
| Grathöhe | Unter 5 µm (Yucca) | Unter 12 µm, kann variieren (Yucca) | Gratfreie Kanten (Übersicht) |
| Zeit bis erste Teile | Tage (Yucca); wenige Tage oder Wochen (Laser Technologies Inc.) | 5–16 Wochen oder länger zum Bau der Matrize (Laser Technologies Inc.) | Am langsamsten pro Teil |
Nicht jede Laserwerkstatt erreicht ±0,025 mm auf dünnem Siliziumstahl. Ein Drohnenmotorbauer berichtete von etwa ±0,2 mm nach Optimierung des eigenen Prozesses. Fragen Sie die Werkstatt daher, welche Toleranz sie auf Ihrem Messstab einhält.
Das Manufacturing Technology Centre (MTC), ein britisches Forschungszentrum, das Lamellenschneideverfahren getestet hat, fasst den Kompromiss zusammen. Stanzen ist „das State-of-the-Art-Verfahren für Massenproduktion", aber es ist „unpraktisch für die Prototypenfertigung". Laserschneiden wird „bereits für Kleinserienproduktion eingesetzt". Draht-Funkenerosion hat „minimale Auswirkungen auf die magnetischen Eigenschaften des Materials", aber die Schnittgeschwindigkeiten sind langsam und machen es „wirtschaftlich unrentabel für alles außer Prototypenfertigung".
Wenn Sie noch den Stahl selbst wählen, beginnen Sie mit unserem Leitfaden zum Auswahlverfahren für Elektroband, der Güte und Dicke nach Frequenz behandelt.
Warum ist Stanzen für einen Prototyp so teuer?
Weil die Kosten in der Form stecken, nicht im Teil. Eine Stanzform ist ein gehärtetes Werkzeug, das für eine bestimmte Blechpaketgeometrie gefertigt wird. Jeder Hub dauert einen Bruchteil einer Sekunde, daher sind die Teilkosten niedrig, aber Sie zahlen für das Werkzeug, bevor das erste Teil herauskommt.
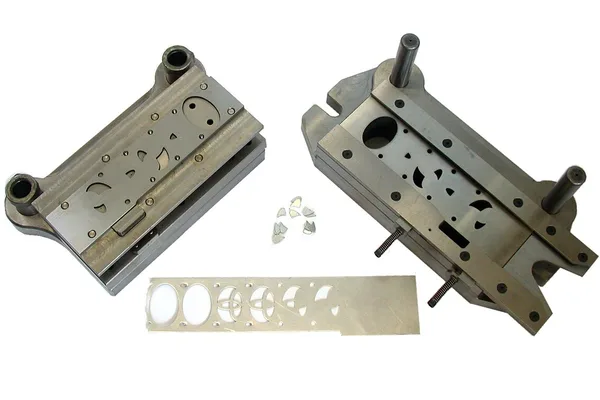
Ein Motorenhersteller hat dies in einem Forum beantwortet. Nach ihrer Erfahrung kosten Blechpakete-Stanzwerkzeuge „zwischen 15.000 und 100.000 US-Dollar" pro Geometrie. Lieferanten geben ähnliche Bandbreiten an. Yucca, ein Blechpaket-Hersteller, veranschlagt progressive Formen auf 10.000 bis 100.000 US-Dollar oder mehr. Laser Technologies Inc., ein Laserschneid-Betrieb, kalkuliert bereits ab 5.000 US-Dollar für eine einfache Form bis zu 500.000 US-Dollar für eine große komplexe. Dasselbe Unternehmen fertigt Prototypen mit lasergeschnittenen Blechpaketen und wechselt zu einer Form nur, sobald das Design festgelegt ist. Ein anderer Ingenieur fragte, warum ein Standard-Stator mit 36 Nuten und 80 mm Durchmesser im Handel etwa 15 US-Dollar kostet, während ein kundenspezifischer Stator hunderte kostet. Die Antwort ist dieselbe: das 15-Dollar-Teil sitzt auf einer Form, deren Kosten bereits über Millionen von Hüben amortisiert sind.
Sie können den Punkt berechnen, ab dem sich eine Form durch einfache Arithmetik rentiert. Yuccas eigenes Beispiel verwendet eine 40.000-Dollar-Form, 4,50 US-Dollar pro lasergescnittenem Blechpaket und 0,30 US-Dollar pro gestanztem, was sich bei etwa 9.500 Blechpaketen amortisiert. Blechpaket-Anzahlen sind schwer vorstellbar, daher wandelt die nachfolgende Tabelle sie in Statoren mit je etwa 67 Blechpaketen um – grob ein 23 mm hoher Stapel aus 0,35 mm Blech. Diese Zahlen dienen nur zur Veranschaulichung, nicht als Angebote.
| Statoren | Laserschneiden, 300 $ pro Stück | Stanzen, 40.000 $ Werkzeug + 20 $ pro Stück | Günstiger |
|---|---|---|---|
| 50 | 15.000 $ | 41.000 $ | Laser |
| 143 | 42.900 $ | 42.860 $ | Kostengleich |
| 500 | 150.000 $ | 50.000 $ | Stanzen |
| 1.000 | 300.000 $ | 60.000 $ | Stanzen |
Unterhalb von etwa 140 Statoren dieser Größe ist Laserschneiden kostengünstiger, obwohl jedes Einzelteil teurer ist. Darüber hinaus amortisiert sich das Werkzeug und wird mit jedem weiteren Stück günstiger. Die tatsächlichen Kosten hängen von Größe, Blechdicke, Toleranz und der jeweiligen Werkstatt ab – fordern Sie daher beide Angebote an, sobald Ihr Design nahe an der endgültigen Auslegung liegt. Sobald die Stückzahl ein Werkzeug rechtfertigt, behandelt unser Leitfaden zu Lamellenstanzen für Motoren Gratzubildung, Werkzeugspiel und die erforderlichen Angaben in der Anfrage.
Es gibt eine weitere Einschränkung beim Stanzen für Hochdrehzahlmotoren. Das MTC vermerkt, dass Stanzen für Lamellen dünner als 0,2 mm ungeeignet ist, da sich das Blech verformt. Diese dünnen Blechstärken werden in Hochfrequenz-Drohnen- und Traktionsmotoren verwendet. Unsere Seite zu ultradünn Siliziumstahl behandelt den Bereich von 0,05 bis 0,20 mm.
Wie stark beschädigen die einzelnen Schneidverfahren den Stahl?
Jedes Verfahren beschädigt eine dünne Zone entlang der Schnittkante, in der sich die magnetischen Eigenschaften des Stahls verschlechtern. Die Verfahren unterscheiden sich darin, wie breit diese Zone ist und wie stark sie beeinträchtigt ist. Eine Übersichtsarbeit von 2024 über nicht kornorientiertes Elektroband in Materials (Paltanea et al.) sammelte die veröffentlichten Messwerte.
| Verfahren | Breite der geschädigten Zone an der Kante | Ursache |
|---|---|---|
| Stanzen | Etwa 0,10–0,15 mm in einer Studie; bis zu 0,22 mm magnetisch gehärtet in einer anderen | Plastische Verformung und Eigenspannungen |
| Laserschneiden | Etwa 0,3 mm in einer Studie; 0,07–0,08 mm in einer anderen | Wärmeeintrag und thermische Spannungen |
| Drahterosion | Unter 0,1 mm | Sehr geringe mechanische oder thermische Belastung |
| Guillotinenschneiden | Etwa 0,2 mm gehärtet; magnetische Wirkung bis etwa 0,7 mm | Plastische Verformung |
Die Laserwerte unterscheiden sich, weil die Laserergebnisse stark von der Maschine und den Einstellungen abhängen. Eine in der Übersichtsarbeit zitierte Studie zeigte, dass ein Dauerstrichlaser die höchsten Verluste im Vergleich zu gepulsten Einstellungen erzeugte.
Welche Kosten der Schaden in Watt verursacht, hängt davon ab, wie viel des Bauteils in Kantennähe liegt. Die Übersichtsarbeit berichtet folgende Ergebnisse.
- Naumoski et al., 50 Hz und 1,5 T: Laser 2,86 W/kg, Stanzen 2,78 W/kg, Funkenerosion 2,75 W/kg. Bei diesen Proben waren die Verfahren vergleichbar.
- Schmale Streifen (Dems et al.): Bei 4 mm Breite zeigten gestanzte Proben etwa 50 % höhere normalisierte Verluste und lasergescnittene Proben etwa 100 %. Bei 60 mm Breite erhöhte Stanzen um einige Prozent und Laserschneiden bis zu 15 %.
- Mechanisches Schneiden versus Funkenerosion (Hofmann et al.): Mechanisches Schneiden erhöhte den Verlust um 30 bis 70 %, Funkenerosion um 5 bis 22 %.
- Permeabilität (Shi et al.): Die maximale relative Permeabilität betrug etwa 4.000 für lasergescnittene Proben und etwa 11.500 für mit Schleifwasserstrahl bearbeitete Proben.
Dieses Muster zeigt sich auch bei vollständigen Maschinen. Forscher der Aalto-Universität fertigten zwei Statorpakete an, eines per Laserschnitt und eines per Draht-EDM-Schnitt, und stellten einen erheblichen Anstieg des Ummagnetisierungsverlusts durch den Laserschnitt fest.
Deshalb sind kleine Motoren am stärksten betroffen. Ein Statorenzahn einer Drohne kann nur wenige Millimeter breit sein, daher ist eine geschädigte Zone von 0,1 bis 0,3 mm auf jeder Seite ein großer Anteil davon. Falls Ihr Prototyp zur Messung der Effizienz verwendet wird, schneiden Sie ihn entweder so, wie die Produktion geschnitten wird, oder berücksichtigen Sie den Unterschied in Ihrem Modell. Unser Leitfaden zu Ummagnetisierungsverlust-Messungen im Epstein-Rahmen erläutert, wie der Verlust an Standardstreifen gemessen wird, die breiter sind als die meisten Statorenzähne.
Lohnt sich Draht-EDM?
Für einen Prototyp, der realistische Verlustwerte liefern muss, oft ja. Draht-EDM schneidet mit elektrischen Funken von einem beweglichen Draht in einer Flüssigkeit. Es übt sehr wenig mechanische oder thermische Belastung auf den Stahl aus, und die Übersicht vermerkt, dass EDM-Kanten gratfrei sind.
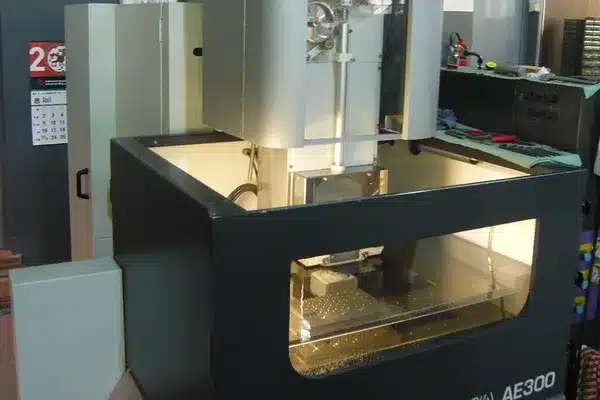
Der Nachteil ist die Geschwindigkeit. Ein Laser schneidet eine Lamination in Sekunden; Draht-EDM dauert wesentlich länger. Das können Sie durch den Schnitt eines Pakets auf einmal entschärfen. Eine Forumsmitteilung zu Prototyp-BLDC-Statoren beschrieb dies als einen wachsenden kostengünstigen Service: Die Werkstatt spannt die erforderliche Anzahl von Blechen zusammen und schneidet sie alle in einem Durchgang.
Unserer Ansicht nach hat das Schneiden von Paketen zwei Fallstricke.
- Die Bleche müssen flach und fest gehalten werden. Jede Lücke lässt den Draht wandern und hinterlässt ungleichmäßige Zähne.
- Die Schnittkanten müssen überprüft werden. Achten Sie auf Bleche, die entlang des Schnitts verschweißt oder überbrückt sind, denn Lamination, die sich elektrisch berühren, verfehlen den Zweck der Lamination. Wir erklären warum in why transformer and motor cores are laminated.
Wie erreichen Sie saubere Laserschnitte auf dünnem Siliziumstahl?
Hauptsächlich durch Einstellungen und Vorbereitung, nicht nur durch die Maschine. Ingenieure in Laserschneid-Foren fragen, ob gratfreie Schnitte von der Laserquelle, dem Schneidkopf oder den Parametern abhängen. Die veröffentlichten Arbeiten deuten auf Parameter hin. Die Übersicht führt Ergebnisse auf, die zeigen, dass Dauerstrich-Schneiden die höchsten Verluste ergab, und ihre Quellen berichten über sehr unterschiedliche Schadensbreiten beim Laserschneiden, von unter 0,1 mm bis etwa 0,3 mm.
Ein Hersteller von Hochlast-Drohnen-Motoren berichtete, dass er nach Optimierung des Prozesses Laserschnitte von 0,20 und 0,35 mm Siliziumstahl auf etwa ±0,2 mm Toleranz ohne sichtbare Wärmeeinflusszonen erreichte.
Wenn Sie einen Laser-Auftrag vergeben, einigen Sie sich mit der Werkstatt auf diese Punkte.
- Gepulstes oder kontinuierliches Schneiden. Fragen Sie, welchen Modus sie für dünnes Elektroband verwenden, und ob sie es bereits geschnitten haben.
- Gratgrenzwert. Grate erhöhen die Pakethöhe, was den Schichtfaktor senkt. Sie können auch die Isolierung zwischen Blechen überbrücken.
Wenn Grate den Stapel anheben, erläutert unser Artikel zum lamination stacking factor, wie viel Höhe sie kosten.
Kann Glühen den Schnittschaden rückgängig machen?
Teilweise, und nicht gleich für jedes Verfahren. Spannungsarmglühen erwärmt die geschnittenen Lamellen, typischerweise um 700 bis 750 °C für etwa zwei Stunden in einer Schutzatmosphäre, sodass die beanspruchte Zone an der Kante wieder hergestellt wird.
Der Bericht zeigt zwei Ergebnisse, die für Prototypen wesentlich sind.
- Hofmann et al. stellten fest, dass nach Spannungsarmglühen Scheren- und Funkenerosionsmuster ihr magnetisches Verhalten wiederherstellten, aber Laserschnittmuster degradiert blieben.
- Shi et al. maßen die Härte an gestanzten Kanten, die nach Glühen bei 750 °C für zwei Stunden in Stickstoff von etwa 460 HV auf 260 HV fielen. Laserschnitt- und Wasserstrahlanschnittkanten veränderten sich weniger.
Glühen hilft gestanzten und gescherten Teilen am meisten. Vor dem Glühen prüfen Sie, dass die Isolationsbeschichtung die Temperatur verträgt. Einige Beschichtungen sind für das Überstehen von Spannungsarmglühen ausgelegt, andere nicht. Unser Leitfaden zu electrical steel coating types erläutert, welche welche ist.
Warum schneiden Online-Laserdienste kein Elektroband?
Die meisten Laserdienste für Privatanwender führen ein festes Sortiment an Materialien, und Elektroband ist selten dabei. Benutzer in Foren, die Transformatoren und Motoren bauen, stellten fest, dass Dienste wie SendCutSend und OshCut es nicht anbieten. Ein Beitrag führte dies auf die Sprödigkeit des Stahls und die speziellen Anforderungen beim Schneiden zurück.
Die Lösung besteht darin, Material und Schneiden zu trennen. Kaufen Sie Elektroband-Bleche, die auf eine Größe geschnitten sind, die in das Bett eines lokalen Laser- oder EDM-Shops passt, und lassen Sie diesen Shop Ihre DXF-Datei schneiden. Ein Forenmitglied fragte, ob dies möglich ist. Ja, und genau so werden viele Prototyp-Statoren hergestellt.
Bestellen Sie die Blechgröße, die der Schneidshop verwendet, damit Sie nicht zweimal für Verschnitt zahlen. Unser Leitfaden zu Elektroband in kleinen Mengen kaufen behandelt Hersteller, Distributoren und Service Center. Wir behandeln hier die Sorte und das Zertifikat.
Was ist mit Wasserstrahl, chemischem Ätzen und wassergeführtem Laser?
Jedes Verfahren hat seinen Platz.
- Abrasiver Wasserstrahl verwendet keine Wärmequelle. Die Bewertung beschreibt es als das am wenigsten invasive Verfahren, aber langsam, und die Kanten sind rau. Bei Shi et al. behielten Wasserstrahl-Proben ungefähr dreimal die Permeabilität von laserschnittenen Proben.
- Chemisches Ätzen löst die Kontur durch eine Fotomaske auf, daher werden keine harten Werkzeuge benötigt. Precision Micro, ein Ätzunternehmen, gibt an, dass das Verfahren hilft, Kosten zu senken und Lieferzeitenu zu minimieren. Wir fanden keinen unabhängigen magnetischen Vergleich dafür, daher fragen Sie den Lieferanten nach Testdaten.
- Wasserstrahlgeführter Laser führt den Laser in einem dünnen Wasserstrahl, der den Schnitt kühlt. Das MTC berichtete von vernachlässigbarem Wärmeschaden und Schnittgeschwindigkeiten von 600 mm/min. Es schnitt auch einen Stapel von 20 Blechlamellen (etwa 4 mm) auf einmal und erwies sich als produktiver als Drahterosion.
Was Sie beim Kauf von Stahl für Prototyp-Blechpakete angeben sollten
Ob Sie Blech für eine Schneidwerkstatt kaufen oder eine Laminierwerkstatt um ein Angebot bitten – diese Angaben ersparen eine Runde von Nachfragen.
- Sorte und Dicke. Beispielsweise M270-35A bei 0,35 mm oder die benötigte Verlustleistung und Frequenz.
- Beschichtung. Geben Sie die Klasse an und ob die Teile geschweißt, geklebt oder geglüht werden.
- Blechformat. Passt zum Schneidbett der Maschine, beispielsweise 500 × 1.000 mm.
- Menge. Anzahl der Blechlamellen, Paketdicke und Ausschuss für Probanschnitte.
- Zeichnung. Eine DXF-Datei mit Toleranzen für Nut, Zahn und Bohrung.
- Zeugnis. Ein Werksprüfzeugnis mit der gemessenen Verlustleistung der Sorte.
Wir liefern nicht-orientiertes Blech als CRNGO-Stahlspule, Spaltband und Schnittblech. Wir schneiden auch Blechlamellen nach Ihrer Zeichnung – mit Laser für Prototypen und mit Stanzen für Serienproduktion – sodass Sie Stahl und Schnitt zusammen angeboten bekommen. Bestellungen für Blech beginnen typischerweise bei etwa 500 kg. Benötigen Sie weniger, teilen Sie uns das mit, und wir werden unser Bestes tun, um die Anfrage zu erfüllen. Muster kosten in der Regel USD 200 inklusive Versand, werden zurückerstattet, wenn Sie eine Serienbestellung aufgeben.
Fazit
- Prototyp: Laserschnitt, keine Stanze. Höchste Randschäden zu erwarten.
- Prototyp mit Wirkungsgradprognose: Drahterosion oder dasselbe Verfahren wie in der Produktion.
- Produktion: Stanzen, sobald die Menge die Stanzenwerkzeugkosten von 15.000 bis 100.000 USD amortisiert.
- Kleine Motoren leiden am meisten: Enge Zähne bedeuten, dass die Schnittkante einen großen Anteil des Elektrobands ausmacht.
- Glühen hilft gestanzten und gescherten Teilen, und hilft Laserschnitt-Teilen deutlich weniger.
Titelbild: Laserschneidmaschine, Ptmtechnology, Wikimedia Commons, CC BY-SA 4.0. Stanzenwerkzeug: Glenn McKechnie, Wikimedia Commons, CC BY-SA 3.0. Drahterosionsmaschine: Ricard Polls, Wikimedia Commons, public domain.
Häufig gestellte Fragen
Wie stellt man Prototyp-Motorbleche am kostengünstigsten her?
Bei wenigen Teilen ist Laserschnitt normalerweise am kostengünstigsten, da kein Werkzeug erforderlich ist. Forumnutzer berichten von 100 bis 1.000 USD pro Prototyp-Stator, je nach Größe und Lieferant. Stanzen ist pro Teil viel kostengünstiger, erfordert aber ein Werkzeug im Wert von Zehntausenden Dollar, daher lohnt es sich nur bei größeren Mengen.
Beschädigt Laserschnitt Elektroband?
Ja, entlang einer schmalen Zone an der Schnittkante. Veröffentlichte Studien messen eine degradierte Zone von unter 0,1 mm bis etwa 0,3 mm Breite. Bei schmalen Zähnen ist dies relevant: eine Studie fand etwa 100% zusätzliche Verluste bei 4 mm breiten lasergeschnittenen Streifen. Einstellungen, besonders gepulste statt kontinuierlicher Schnitt, verändern das Ergebnis.
Ist Drahterosion besser als Laser für Motorlamellen?
Für magnetische Qualität ja. Drahterosion hinterlässt eine degradierte Zone unter 0,1 mm und gratfreie Kanten, und eine Studie maß nur 5 bis 22% zusätzliche Verluste durch Funkenerosion. Es ist viel langsamer, daher eignet es sich für Prototypen und kleine Chargen statt für Serienproduktion.
Wie viel kostet ein Lamellenstanzwerkzeug?
Ein Motorhersteller in einem Ingenieurforum bezifferte Lamellenstanzwerkzeuge auf 15.000 bis 100.000 USD pro Geometrie. Der Preis hängt von Größe, Komplexität und ob das Werkzeug ein Progressivwerkzeug ist, ab. Holen Sie ein Werkzeugpreisangebot erst ein, wenn Ihre Konstruktion festgefroren ist.
Kann man Motorlamellen mit Stanzen prototypisieren?
Selten, weil ein vollständiges Werkzeug für eine Konstruktion, die sich noch ändern kann, zu teuer ist. Einige Hersteller wechseln zuerst zu einfacheren Werkzeugen, wie Ausblank- und Aussparwerkzeuge, die Schlitze nacheinander stanzen, bevor sie ein Progressivwerkzeug bauen. Für einen ersten Prototyp ist Laserschneiden oder Drahterosion die übliche Wahl.
Kann ich mein eigenes Elektroband zu einem Laserschneidservice senden?
Ja. Viele Werkstätten schneiden kundenbereitgestelltes Material. Kaufen Sie Blech, das auf die Größe ihres Maschinenbetts zugeschnitten ist, senden Sie es mit Ihrer DXF-Datei, und stimmen Sie sich vorher auf Toleranz und Gratgrenzen ab. Online-Services mit festen Materialmenüs nehmen es normalerweise nicht an.
Benötigen Sie Prototyp-Blechpakete oder Blech für Ihre eigene Schneidwerkstatt? Kontaktieren Sie uns mit Ihrer DXF-Zeichnung, Sorte, Dicke und Menge, und wir erstellen Ihnen ein Angebot für Laserzuschnitt- oder Stanzblech-Blechpakete oder das Blech allein.
Referenzen
- Paltanea, G. et al., Materials 17(6):1345, 2024 — Mechanical and Magnetic Properties Variation in Non-Oriented Electrical Steels with Different Cutting Technology: A Review
- Manufacturing Technology Centre (MTC) — Water jet guided laser: application and implementation
- Sundaria, R. et al., Aalto University, IEEE Transactions on Industrial Electronics 67(9), 2020 — Effect of Laser Cutting on Core Losses in Electrical Machines: Measurements and Modeling
- Precision Micro — Motor lamination manufacturing processes: a comparison of stamping, laser cutting and chemical etching
- Yucca Motor Lamination — From prototype to production: choosing between laser cutting and stamping
- Laser Technologies Inc. — Laserschneiden vs. Stanzen
- CustomParts — Laserschneiden vs. Drahterodieren für hochpräzise Metallprototypen


