
Um Elektroband auszuwählen, treffen Sie drei Entscheidungen der Reihe nach. Wählen Sie Siliziumstahl nicht-orientiert (NGO) für rotierende Maschinen und Siliziumstahl kornorientiert (GO) für Kerne, in denen der Fluss in eine Richtung verläuft. Wählen Sie die Dicke nach der Betriebsfrequenz. Dann wählen Sie die Güte nach Ihrem Ummagnetisierungsverlust-Budget. Elektroband wird auch als Siliziumstahl, Laminierstahl und Transformatorenstahl verkauft.
Diese drei Schritte regeln die meisten Bestellungen. Die schwierigeren Fragen entstehen rund um sie: ob mildes Stahl für einen Prototyp ausreicht, ob reines Eisen oder eine Kobalt-Legierung „besser" ist, was ein Code wie M250-35A bedeutet, und welches Material in eine Simulation geladen werden soll. Dieser Leitfaden beantwortet acht dieser Fragen, alle wiederholt in Ingenieur-Foren gestellt, mit den Zahlen und Quellen hinter jeder Antwort.
Wir sind Wuxi Zhongxin Special Steel (ZHX Steel). Wir liefern kornorientierten und nicht-orientierten Siliziumstahl als Coil und Spaltband, daher sind dies die Fragen, die wir vor den meisten Angeboten beantworten.
Wichtigste Erkenntnisse
- Motoren und Generatoren verwenden NGO-Stahl. Transformatoren und Drosseln verwenden GO-Stahl. Der Magnetflussweg ist entscheidend, nicht die Qualitätsstufe.
- Der klassische Wirbelstromverlust skaliert mit dem Quadrat der Blechdicke. Der Übergang von 0,35 mm auf 0,20 mm reduziert diesen Verlustanteil um etwa 67%.
- In M250-35A ist „250" ein maximaler Verlust von 2,50 W/kg bei 1,5 T und 50 Hz, und „35" ist 0,35 mm.
- Baustahl wie 1008 oder 1018 hat etwa ein Drittel der elektrischen Leitfähigkeit einer Sorte mit 3% Silizium. Er eignet sich für einen Geometrie-Prototyp und führt bei der Effizienz in die Irre.
- Kobalt-Eisen sättigt bei höheren Werten (2,4 T) und mu-Metall hat höhere Permeabilität, aber keines ersetzt Siliziumstahl in einem gewöhnlichen Motor oder Transformator.
- Eine Norm garantiert einen maximalen Verlust an einem Messpunkt. Für die Simulation benötigen Sie die B-H- und Verlusttabellen des Herstellers.
Was bedeuten NGO und GO, und welchen Stahl benötigt ein Motor?
NGO bedeutet nicht-kornorientiert und GO bedeutet kornorientiert. Ein Motor benötigt NGO-Stahl. Bei GO-Stahl sind die Körner mit der Walzrichtung ausgerichtet, daher ist der Verlust entlang dieser Richtung sehr niedrig und quer dazu deutlich höher. NGO-Stahl zeigt in alle Richtungen in der Ebene des Blechs ähnliche Eigenschaften.
| Nicht-kornorientiert (NGO, CRNGO) | Kornorientiert (GO, CRGO) | |
|---|---|---|
| Magnetisches Verhalten | In alle Richtungen ähnlich | Optimal nur entlang der Walzrichtung |
| Typische Blechdicke | 0,20–0,65 mm | 0,20–0,35 mm |
| Verlust angegeben bei | 1,5 T, 50 oder 60 Hz | 1,7 T, 50 oder 60 Hz |
| Produktnorm | IEC 60404-8-4, EN 10106, ASTM A677 | IEC 60404-8-7, EN 10107 |
| Einsatz in | Motoren, Generatoren, kleine Transformatoren | Krafttransformatoren und Verteiltransformatoren, Drosseln |
Der Grund liegt im Flussweg. In einem Transformatorschenkel verläuft der magnetische Fluss immer in die gleiche Richtung, sodass der Kern mit der Walzrichtung längs dazu aufgebaut werden kann. In einem Motor dreht sich das Feld, und jeder Zahn und jeder Teil des Joches sieht Fluss aus wechselnden Winkeln. CRGO-Elektroband wäre in eine Richtung gut und in den anderen schlecht.
Falls Ihr Kern ein Transformator ist, ist die Produktart festgelegt und die Arbeit liegt in der Güteklasse: Standard oder Hi-B, sowie in der Effizienzklasse, die erfüllt werden muss. Dieser Weg wird Schritt für Schritt in Auswahl der Siliziumstahl-Güteklasse für Transformatoren behandelt. Der Rest dieser Anleitung befasst sich mit Motoren, Generatoren und Prototypen.
Eine Forumnantwort behauptet, kleine bürstenlose Motoren hätten „früher" CRGO-Elektroband verwendet. Das ist nicht normale Praxis. Kleine Drohnen- und BLDC-Statoren werden aus dünnem nicht kornorientiertem Elektroband gestanzt.
CRGO-Elektroband ist keine höhere Klasse von nicht kornorientiertem Elektroband. Es sind zwei Produkte für zwei Flussmuster. Wir vergleichen diese ausführlicher in kornorientiertes vs. nicht kornorientiertes Elektroband.
Ändert ein Axialflussmotor die Antwort?
Manchmal. Es hängt davon ab, wie der Stator aufgebaut ist, da dies bestimmt, in welche Richtung der magnetische Fluss durch das Elektroband verläuft.
Gewickelter Stator mit Nuten. Das Band wird wie eine Rolle Klebeband zu einem Ring aufgewickelt, und Nuten werden in eine Seite geschnitten. Die Wälzrichtung verläuft rund um den Ring. Der Fluss im Joch verläuft ebenfalls rund um den Ring, was für Kornorientiertes Material geeignet wäre. Der Fluss in den Zähnen verläuft entlang der Motorachse, also quer zur Bandbreite. Das ist die ungünstigste Richtung für kornorientiertes Elektroband. Für diese Konstruktion ist kornorientierungsloses Material die sichere Wahl.
Jochioses, segmentierter Stator. Jeder Zahn ist ein separater Stapel flacher Bleche ohne Joch, das sie verbindet. Der Fluss verläuft geradlinig durch jedes Segment, daher können die Bleche mit der Wälzrichtung entlang der Achse geschnitten werden. Traxial, ein Entwickler von Axialturbomotoren, beschreibt diesen geradlinigen Flusspfad als das, was kornorientiertes Material im Design verwendbar macht. Ein Vergleich von kornorientierten und kornorientierungslosen Statorkernen dieser Bauart durch das Harbin Institute of Technology zeigte höheres Drehmoment und geringeren Eisenverlust mit kornorientiertem Material.
Es gibt jedoch einen Vorbehalt. Forscher der Aalto-Universität weisen darauf hin, dass diese kleinen Segmente eine hohe Schnittkantenbelastung relativ zu ihrer Fläche aufweisen, daher kosten Beschädigungen durch Stanzen oder Laserschneiden mehr von dem Vorteil als bei einem Kern mit Joch.
Falls Sie einen gewickelten Stator bauen, bestellen Sie kornorientierungsloses Band auf Breite geschlitzt. Falls Sie einen segmentierten Stator bauen und kornorientiertes Material testen möchten, bestellen Sie kornorientiertes Siliziumstahl und kennzeichnen Sie die Wälzrichtung auf der Schnittzeichnung.
Welche Dicke sollte Elektroband haben: 0,20 mm oder 0,35 mm?
Wählen Sie die Dicke anhand der elektrischen Frequenz im Kern. Der klassische Wirbelstromverlust steigt mit dem Quadrat der Dicke und dem Quadrat der Frequenz. Bei 50 Hz ist der Wirbelstromanteil klein und 0,35 mm oder 0,50 mm ist ausreichend. Bei mehreren hundert Hertz dominiert er, und 0,20 mm rentiert sich.
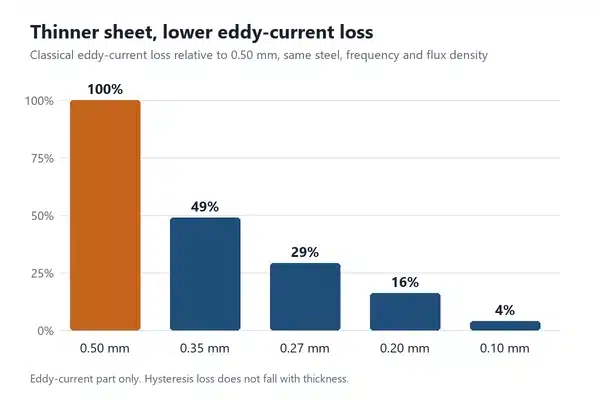
Das Diagramm folgt der einfachen Arithmetik der Quadrat-der-Dicke-Regel. Der Wechsel von 0,35 mm auf 0,20 mm vermindert den Wirbelstromanteil um etwa 67 %. Dies beeinflusst die Ummagnetisierungsverluste nicht, daher fällt die Gesamtverlustleistung geringer aus.
| Elektrische Frequenz | Typische Rotiermaschine | Übliche Dicke (nicht orientiert) |
|---|---|---|
| 50–60 Hz | Industriemotoren, Generatoren | 0,50 mm oder 0,35 mm für hocheffiziente Motoren |
| Etwa 200–400 Hz | Servomotoren, EV-Traktionsmotoren, Flugfrequenz-Ausrüstung | 0,35–0,20 mm |
| Über 400 Hz | Hochdrehzahlmotoren, Drohnenmotoren | 0,20–0,10 mm |
Beachten Sie, dass die elektrische Frequenz nicht gleich der Drehzahl der Welle ist. Sie entspricht der Drehzahl in Umdrehungen pro Sekunde multipliziert mit der Anzahl der Polpaare. Ein 14-poliger Drohnenmotor bei 6.000 min⁻¹ arbeitet bei 700 Hz. Unser Elektroband-Dickenführer behandelt jede Stärke von 0,05 bis 0,65 mm.
Dünner ist nicht kostenlos. Für die gleiche Schichthöhe sind mehr Bleche erforderlich, und jedes muss geschnitten werden. voestalpine gibt ein ausgearbeitetes Beispiel für einen Stator mit 250 mm Außendurchmesser und 120 mm Schichthöhe: Die Leistung fällt von 32 Schichten pro Stunde mit 0,35 mm Blech auf 19 mit 0,25 mm Blech. Dünnes Blech kostet auch mehr pro Kilogramm.
Die Regel für einen Prototyp ist also praktisch. Unter etwa 200 Hz ist 0,35 mm leichter zu beschaffen, zu schneiden und zu schichten. Über etwa 400 Hz verwenden Sie 0,20 mm oder dünner. Wir behandeln das ultradünne Ende unter ultradünner Siliziumstahl für EV-Motoren.
Wie liest man eine Bezeichnung wie M250-35A?
M250-35A ist eine europäische und IEC-Bezeichnung für eine nicht-orientierte Sorte. Sie setzt sich aus vier Teilen zusammen.
| Teil | Bedeutung |
|---|---|
| M | Elektroband |
| 250 | Maximaler Ummagnetisierungsverlust von 2,50 W/kg bei 1,5 T und 50 Hz, multipliziert mit 100 |
| 35 | Nenndicke von 0,35 mm, multipliziert mit 100 |
| A | Nicht-orientiert, vollständig verarbeitet |
Der gleiche Stahl hat in anderen Normen andere Bezeichnungen. Die Codes enthalten die gleichen zwei Fakten, Verlust und Dicke, in unterschiedlicher Reihenfolge.
| System | Beispiel | Wie es gelesen wird |
|---|---|---|
| EN 10106 / IEC 60404-8-4 | M250-35A | Verlust 2,50 W/kg, 0,35 mm |
| GB (China) | 35W250 | 0,35 mm, nicht-orientiert, Verlust 2,50 W/kg |
| JIS (Japan) | 35A250 | 0,35 mm, nicht kornorientiertes Elektroband, Verlust 2,50 W/kg |
| ASTM A677 (USA) | 36F155 | 0,36 mm, vollständig verarbeitet, 1,55 W/lb bei 1,5 T und 60 Hz |
Das ASTM-Beispiel ist die Sorte, die lange als M-19 bei 0,014 Zoll verkauft wurde. Seine Kennzahl sieht niedriger aus, weil sie in Watt pro Pfund bei 60 Hz angegeben ist, nicht in Watt pro Kilogramm bei 50 Hz. Vergleichen Sie die Ziffern nicht über die Systeme hinweg. Unser Leitfaden zu Sortennormalisierungen ordnet die Systeme einander zu.
Eine niedrigere Verlustziffer bei gleicher Dicke ist eine höherwertige Sorte und kostet mehr. Dies sind häufige Ausgangspunkte.
| Sorte (EN / GB) | Dicke | Max. Verlust | Typischer Einsatzbereich |
|---|---|---|---|
| M800-50A / 50W800 | 0,50 mm | 8,00 W/kg bei 1,5 T, 50 Hz | Kleine und Universalmotoren |
| M470-50A / 50W470 | 0,50 mm | 4,70 W/kg bei 1,5 T, 50 Hz | Industriemotoren, Generatoren |
| M300-35A / 35W300 | 0,35 mm | 3,00 W/kg bei 1,5 T, 50 Hz | Hocheffizienzmotoren |
| M250-35A / 35W250 | 0,35 mm | 2,50 W/kg bei 1,5 T, 50 Hz | Premium-Effizienz-, Servo- und Traktionsmotoren |
Die Verlustziffer sind die Grenzen, die die Sortennamen selbst angeben. Tatsächliche Spulen liegen unterhalb davon. Die Tabelle behandelt nur nicht kornorientierte Sorten, da kornorientierte Sorten nach einem anderen Verfahren ausgewählt werden. Für den vollständigen Bereich nicht kornorientierter Sorten siehe Erklärung der Sorten für nicht kornorientiertes Elektroband.
Kann Weichstahl Siliziumstahl in einem Prototyp ersetzen?
Ja für die Überprüfung der Geometrie und Grundfunktion. Nein für die Messung der Effizienz. Weichstahl wie 1008 oder 1018 ist magnetisch und kann Fluss führen, aber er verliert mehr Energie als Wärme aus zwei Gründen.
Spezifischer Widerstand. Die Widerstandstabelle der Wikipedia listet 1010-Kohlenstoffstahl mit 14,3 µΩ·cm und kornorientiertes Elektroband mit 46,0 µΩ·cm auf. Eine Lieferantentabelle für M-19-Stahl (nicht kornorientiert) gibt 45–55 µΩ·cm an. Der Wirbelstromverlust ist umgekehrt proportional zum spezifischen Widerstand, daher ist der Wirbelstromanteil bei gleicher Dicke und Frequenz in Weichstahl etwa dreimal höher. Dieses Verhältnis ergibt sich aus unserer Berechnung dieser Werte.
Permeabilität und Hysterese. Die Referenztabelle der Wikipedia listet Kohlenstoffstahl mit einer relativen Permeabilität von etwa 100 und Elektroband mit 2.000 bis 38.000 auf. Die Werte sind ungefähr und an spezifische Feldstärken gebunden, aber der Unterschied ist groß. Sie benötigen mehr Strom, um denselben Fluss zu erreichen.
Proto Laminations, ein US-amerikanischer Hersteller von Lamierungen, fasst den Kompromiss wie folgt zusammen: Kohlenstoffstahl eignet sich für Anwendungen, bei denen höherer Ummagnetisierungsverlust akzeptabel ist und niedrige Anschaffungskosten am wichtigsten sind, wie etwa DC-Polstücke und Maschinen mit geringem Betriebszyklus. Das Unternehmen weist auch darauf hin, dass speziell hergestellter, kaltgewalzter Elektroband für Motoren, ordnungsgemäß geglüht, die unteren Sorten von Siliziumstahl erreichen kann. Dies ist ein anderes Produkt als 1018-Blech aus dem Baumarkt.
| Prototypziel | Weichstahl akzeptabel? |
|---|---|
| Passung, Wickelraum und Montage prüfen | Ja |
| Bestätigen, dass die Maschine läuft und Drehmoment erzeugt | Ja, mit zusätzlicher Wärmeentwicklung |
| Wirkungsgrad, Leerlaufverlust oder Temperaturanstieg messen | Nein |
| Ein Simulationsmodell validieren | Nein, es sei denn, das Modell verwendet die Daten des Baustahls selbst |
Falls Sie dennoch Baustahl verwenden, halten Sie die Bleche dünn (0,5 mm oder weniger) und isolieren Sie sie voneinander ab. Ein Vollblock verhält sich deutlich schlechter als ein Blechpaket.
Eine weitere Warnung aus denselben Foren: Als „Siliziumstahl" auf Verbrauchermarktplätzen angebotenes Material hat sich als Edelstahl entpuppt. Fordern Sie die Stahlsorte und das Werksprüfzeugnis an. Unser Leitfaden zu EN 10204 Werksprüfzeugnissen zeigt, was das Zeugnis angeben sollte.
Sind reines Eisen, Kobalt-Eisen oder Mu-Metall besser als Siliziumstahl?
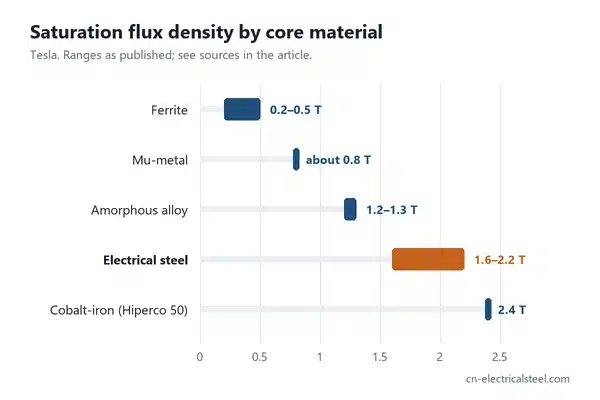
Jedes Material schlägt Siliziumstahl in einer einzelnen Eigenschaft, verliert aber bei Kosten oder bei Wechselstromverlusten. Für einen Motor oder Transformator im Betrieb mit Netzfrequenz ist Siliziumstahl immer noch die praktische Wahl.
| Material | Sättigung | Relative Permeabilität (max, ungefähr) | Wo es überzeugt | Warum es Siliziumstahl nicht ersetzt |
|---|---|---|---|---|
| Elektroband (Siliziumstahl) | 1,6–2,2 T | 2.000–38.000 | AC-Kerne bei 50 Hz bis einige kHz | Der Standard |
| Reineisen, 99,8 % | Am oberen Ende des Stahlbereichs | 5.000 | DC-Elektromagnete, Polstücke | Niedrige Leitfähigkeit, daher hohe Wirbelstromverluste im AC-Betrieb |
| Kobalt-Eisen (Hiperco 50) | 2,4 T | 18.000 für hochpermeables Band | Flugzeugmaschinen, wo das Gewicht am meisten zählt | Etwa 50 % Kobalt, daher sehr teuer |
| Mu-Metall, Permalloy | Etwa 0,8 T | 50.000–100.000 | Magnetische Abschirmung, Sensoren | Sättigt früh; Nickelkosten |
| Ferrit (MnZn) | 0,2–0,5 T | 350–20.000 | Zehner kHz und darüber | Niedrige Sättigung; sprödes Keramik |
Drei Punkte erklären die Tabelle.
Reineisen. Die oft angegebene Zahl von 200.000 bezieht sich auf 99,95 % Eisen, wasserstoffgeglüht, ein Labormaterial. Kommerzielles Reineisen mit 99,8 % wird mit 5.000 angegeben, im Bereich des Elektrobandes. Silizium wird dem Eisen genau deshalb hinzugefügt, weil es die Leitfähigkeit erhöht und AC-Verluste senkt. Die Leitfähigkeit von Reineisen beträgt nur 9,7 µΩ·cm, etwa ein Fünftel des Wertes für Siliziumstahl mit 3 %.
Kobalt-Eisen. Carpenter gibt für Hiperco 50 24 Kilogauß an, das ist 2,4 T, mit einem Kobaltanteil von nominal 48,5 %. Diese zusätzliche Flussdichte verkleinert eine Maschine. Sie wird eingesetzt, wo jedes eingesparte Kilogramm erheblich zählt.
Ferrit gegen Stahl. Ferrit hat die niedrigste Sättigung in der Tabelle. Er hat Vorteile bei hohen Frequenzen, weil er kaum leitet und damit Wirbelströme klein bleiben. Bei 50 Hz bräuchte ein Ferritkern ein mehrfaches des Querschnitts eines Stahlkerns.
Können Rotor und Stator aus unterschiedlichem Stahl bestehen?
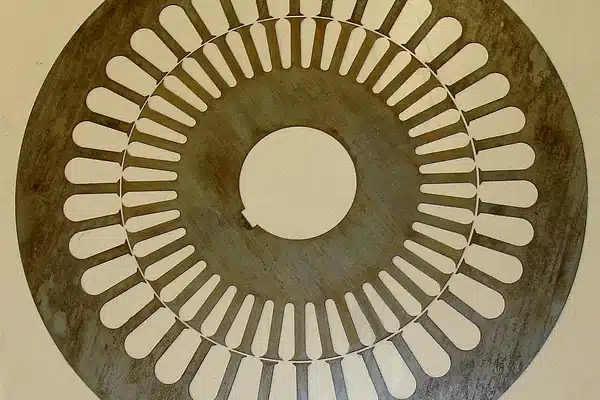
Das ist möglich, aber die meisten Motoren verwenden für beide das gleiche Blech, weil der Rotor aus der Scheibe ausgestanzt wird, die innen im Stator verbleibt. Das Titelbild zeigt es: ein Stanzvorgang, ein Blech, zwei Teile. Ein zweites Material zu kaufen bedeutet, diese innere Scheibe wegzuwerfen.
Die beiden Teile haben unterschiedliche Anforderungen. Bei einer synchronen Maschine mit Dauermagneten dreht sich der Rotor mit dem Feld, daher ist sein Ummagnetisierungsverlust gering und der Statorverlust ist maßgebend. Der Rotor hingegen trägt mechanische Belastung bei Drehzahl. Voestalpine macht denselben Punkt zu Traktionsmotoren: Dünner Stahl erhöht die Effizienz hauptsächlich im Stator, während der Rotor häufiger hohe Festigkeit als geringe Dicke benötigt.
Das lässt drei praktikable Optionen.
- Eine Standardsorte für beide. Der Standard. Wählen Sie sie nach dem Verlustziel des Stators.
- Eine hochfeste Sorte für beide. Wird in schnelllaufigen Rotoren mit dünnen Stegen verwendet. Überprüfen Sie die Streckgrenze im Datenblatt sowie den Verlust.
- Zwei Werkstoffe. Technisch unkompliziert und in einigen hochleistungsfähigen Maschinen üblich. Es verdoppelt das Werkzeug und den Ausschuss, daher lohnt es sich selten unter großen Stückzahlen.
Die Blechdicke ist genauso gekoppelt. Wenn beide Teile aus einem Blech kommen, ist die Blechdicke des Stators die Blechdicke des Rotors. Zur Kostenseite beim Aufstieg zu einer besseren Sorte siehe unseren Vergleich von M270-35A gegen Standard-CRNGO.
Welches Material und welche Daten sollten Sie in einer Simulation verwenden?
Verwenden Sie eine benannte Elektroband-Sorte mit einer nichtlinearen B-H-Kurve und Verlustdaten, nicht ein generisches „weiches Eisen". Ein verlustloser Eintrag für weiches Eisen zeigt überhaupt keinen Ummagnetisierungsverlust, und seine Kurve entspricht nicht dem laminierten Stahl in der Nähe der Sättigung.
Es gibt drei Quellen für Daten.
- Die eigene Materialbibliothek der Software. Die Nonlinear Magnetic-Materialbibliothek von COMSOL umfasst nicht-orientierte Siliziumstähle wie 35JN200, die Serie 35PN und 50PN sowie M-14, M-22 und M-36, plus kornorientierte Einträge wie M-6. Andere Pakete enthalten ähnliche Listen. Wählen Sie den Eintrag, der der Dicke und dem Ummagnetisierungsverlust des Stahls, den Sie kaufen werden, am nächsten kommt.
- Veröffentlichte Datensätze. Magnetisierungs- und Ummagnetisierungsverlust-Kurven für 0,014 Zoll M-19 aus der Zusammenstellung Lamination Steels werden mit dem Kursmaterial des MIT OpenCourseWare veröffentlicht. Sie werden häufig als Referenzfall verwendet.
- Ihr Lieferant. Dies ist die Quelle, die dem realen Stahl entspricht.
Die dritte Quelle ist wichtig, da die Normen so funktionieren. Ein Produktstandard garantiert einen maximalen Ummagnetisierungsverlust an einem Punkt, beispielsweise 1,5 T und 50 Hz. Er macht keine verbindliche Aussage über den Ummagnetisierungsverlust bei 400 Hz oder über die Form der B-H-Kurve. Zwei Spulen der gleichen Sorte können sich in beiden unterscheiden.
Fordern Sie daher drei Dinge mit dem Angebot an: die typische B-H-Tabelle, Ummagnetisierungsverlust-Kurven bei den Frequenzen, mit denen Sie arbeiten, und die Prüfmethode. Der auf einem Epstein-Rahmen und auf einem Single-Sheet-Prüfer gemessene Ummagnetisierungsverlust sind nicht identisch. Unser Leitfaden zu Ummagnetisierungsverlust-Prüfung auf einem Epstein-Rahmen erläutert, was der Bericht enthält.
Beachten Sie, dass das Schneiden das Material verändert. Gestanzte oder lasergeschnittene Kanten haben höhere Verluste als die Blechdaten zeigen, und der Effekt nimmt zu, je schmäler die Zähne werden. Berücksichtigen Sie einen Sicherheitsbereich im Modell.
Eine Fünf-Punkte-Checkliste zur Auswahl
- Magnetischer Flussweg. Rotierendes Feld: CRNGO. Feste Richtung: CRGO. Axialfluss: entscheiden Sie nach Ständerkonstruktion.
- Elektrische Frequenz. Drehzahl in U/s × Polpaarzahl. Unter 200 Hz beginnen Sie bei 0,35 oder 0,50 mm. Über 400 Hz beginnen Sie bei 0,20 mm.
- Verlustkalkulation. Für einen Motor nehmen Sie das Zielwirkungsgradwirkungsgradwirkungsgradwirkungsgradwirkungsgrad ziel, rechnen Sie zurück zum zulässigen Ummagnetisierungsverlust und wählen Sie die CRNGO-Güte, deren Grenzwert darunter liegt. Für einen Transformator nutzen Sie die Effizienzklassen-Methode in unserem Transformator-Leitfaden.
- Fertigungsroute. Stanzen, Laserschneiden oder Drahterosion. Prüfen Sie, dass Beschichtung und Dicke zur Fertigungsroute passen und die Stapelhöhe praktikabel ist.
- Überprüfung. Einigen Sie sich auf den Gütenamen nach einer Norm, die Prüfbedingungen und den Zertifikattyp vor der Bestellung.
Was Sie bei einer Anfrage senden sollten
Eine vollständige Anfrage führt zu einer schnelleren und genaueren Antwort. Senden Sie diese sechs Angaben.
- Güte oder der erforderliche Verlustandatz und die Prüfbedingung
- Dicke und Breite, gegebenenfalls mit Toleranz
- Form: Mutterrolle, Spaltband oder Zugeschnittenes Blech
- Beschichtungsanforderung, falls zutreffend
- Menge und ob es sich um eine Musterpartie oder eine Wiederholungsbestellung handelt
- Zielland und erforderlicher Zertifikattyp
Die Mindestmengen hängen von Güte, Dicke und davon ab, ob die Breite eine Standardgröße ist. Unsere Seite zu Lieferzeiten und Mindestbestellmengen zeigt, was zu erwarten ist.
Falls Sie sich nicht sicher sind, welche Sorte passt, senden Sie stattdessen die Anwendung, Frequenz und das Effizienzziel. Angebot anfordern und wir antworten mit einer Sortenempfehlung und dem Datenblatt.
Wesentlich
Die Wahl von Elektroband läuft auf drei Entscheidungen und zwei Überprüfungen hinaus.
- Typ: CRNGO für alles Rotierende, CRGO dort, wo der Fluss eine Richtung behält.
- Dicke: wird durch die elektrische Frequenz bestimmt. 0,35–0,50 mm bei Netzfrequenz, 0,20 mm oder weniger über etwa 400 Hz.
- Sorte: wird durch den Verlust bestimmt, den Sie sich leisten können. Lesen Sie die Zahl im Sortennamen als Maximum an einem angegebenen Messpunkt.
- Überprüfen Sie den Ersatzstoff: Baustahl beweist eine Form, keine Effizienzzahl.
- Überprüfen Sie die Daten: simulieren Sie mit den Kurven des Lieferanten, nicht mit einem Standardwert aus einer Bibliothek.
Titelfoto: ein Stator und Rotor, gestanzt aus einem Blech. Zureks, Wikimedia Commons, CC BY-SA 3.0.
Häufig gestellte Fragen
Was ist Elektroband?
Elektroband ist eine Eisenlegierung mit bis zu 6,5 % Silizium, im Handel üblicherweise etwa 3 % oder weniger, zu dünnem isoliertem Blech walzgewalzt für die Magnetkerne von Motoren, Generatoren und Transformatoren. Silizium erhöht die elektrische Leitfähigkeit, was Wirbelstromverluste senkt. Es wird auch Siliziumstahl, Lamellenstahl oder Transformatorenstahl genannt.
Ist Siliziumstahl dasselbe wie Elektroband?
Ja, im normalen Handel. Beide Bezeichnungen beschreiben dünne, verlustarme Stahlbleche für Magnetkerne. „Siliziumstahl" benennt das Legierungselement. „Elektroband" benennt die Verwendung. CRGO und CRNGO sind die kaltgewalzten kornorientierten und nicht-kornorientierten Formen derselben Familie.
Kann ich kornorientiertes Stahlblech in einem Motor verwenden?
Nicht in einem konventionellen Radialflussmotor. Seine geringen Verluste gelten nur entlang der Walzrichtung, und ein rotierendes Feld durchsetzt das Stahlblech unter allen Winkeln. Eine Ausnahme ist ein segmentierter Axialflussstator, bei dem jeder Zahn mit der Walzrichtung entlang des Flusses geschnitten werden kann. Siehe unseren Leitfaden zu CRGO-Stahlgüten für den GO-Bereich.
Ist dünneres Elektroband immer besser?
Nein. Dünneres Blech reduziert Wirbelstromverluste, was bei hohen Frequenzen zählt. Bei 50 oder 60 Hz ist der Gewinn gering, und Sie zahlen für mehr Bleche, langsameres Stapeln und einen höheren Preis pro Kilogramm. Stimmen Sie die Dicke auf die elektrische Frequenz ab.
Was ist der Unterschied zwischen M250-35A und 35W250?
Sie beschreiben dieselbe Güte in zwei Benennungssystemen. M250-35A ist die EN- und IEC-Bezeichnung. 35W250 ist die chinesische GB-Bezeichnung. Beide bedeuten nicht-kornorientiertes Stahlblech, 0,35 mm dick, mit einem maximalen Ummagnetisierungsverlust von 2,50 W/kg bei 1,5 T und 50 Hz.
Was ist die Sättigungsflussdichte von Siliziumstahl?
Veröffentlichte Bereiche für Elektroband liegen zwischen etwa 1,6 und 2,2 T, abhängig vom Siliziumgehalt und der Güte. Das liegt weit über Ferrit bei 0,2 bis 0,5 T und Mu-Metall bei etwa 0,8 T und unter Kobalt-Eisen bei 2,4 T.
Sie sind sich unsicher, welche Sorte für Ihren Kern geeignet ist? Kontaktieren Sie unser Team mit Angaben zur Anwendung und Frequenz.
Referenzen
- Wikipedia — Permeability (electromagnetism): values for some common materials
- Wikipedia — Saturation (magnetic)
- voestalpine isovac — Is thinner better? Just the right electrical steel thickness in the motor
- Sko-Die, Inc. — Non-Oriented Electrical Steel Fully Processed (FP) ASTM A677
- ASTM International — A677: Standard Specification for Nonoriented Electrical Steel, Fully Processed Types
- Wikipedia — Electrical resistivity and conductivity: resistivity of various materials und Electrical steel
- Proto Laminations — Cold Rolled Motor Lamination Steel (CRMLS)


