
Es gibt vier Hauptmethoden zum Schichtenstapeln: Verzahnung, Schweißen, Klebstoffverbindung und selbsthaftende Beschichtung. Transformatorkerne erfordern zusätzlich Verspannung und Verschachtelung. Jede Methode hält den Stapel auf unterschiedliche Weise zusammen und trägt unterschiedlich zum Ummagnetisierungsverlust bei. In veröffentlichten Tests verursachte Schweißen den höchsten Verlust, Verzahnung weniger und Klebstoffverbindung am wenigsten. Die Methode bestimmt auch, welche Isolationsbeschichtung Sie auf dem Elektroband bestellen sollten.
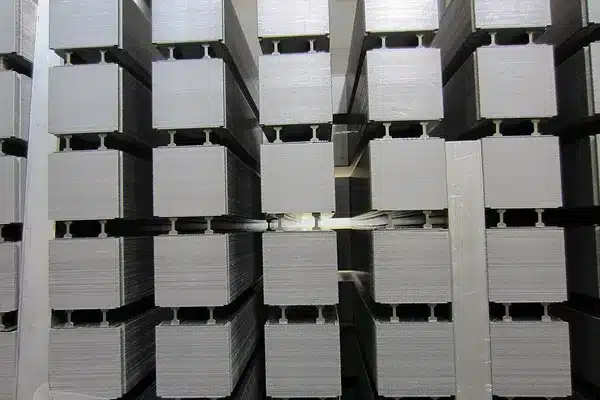
Die nachstehenden Fragen stammen von Ingenieuren und Konstrukteuren aus Ingenieur-Foren. Ein Drohnenmotor-Hersteller hatte das Laserschneiden unter Kontrolle, fand aber die Epoxidverklebung „schwieriger". Ein Hub-Motor-Besitzer wollte lose Lamellen wieder verkleben. Andere fragten, ob Produktionstatoren geschweißt oder verzahnt sind, und wie lose EI-Bleche zusammengehalten werden. Falls Sie noch die Stahlsorte auswählen, beginnen Sie mit unserem Leitfaden unter wie man Elektroband auswählt. Dieser Artikel behandelt, was nach dem Schneiden der Lamellen geschieht.
Wichtigste Erkenntnisse
- Beim Verzahnen werden kleine Dellen in jede Lamelle in die darunter liegende gepresst, innerhalb der Stanzform. Eine Studie ermittelte etwa 5 % höheren Eisenverlust als bei losen gestanzten Ringen.
- Das Schweißen erzeugt Nähte an der Außenseite des Schichtstapels. In einem Test der Aalto-Universität hatte ein laserggeschweißter Ringkern 15–30 % höhere Verluste als ein ungeschweißter.
- Kleben verbindet jedes Blech mit dem nächsten und erhält die Isolation intakt. Bewertungen stufen es als die magnetisch am wenigsten schädigende Methode ein.
- Selbstverklebende Beschichtung (oft Backlack genannt) wird auf dem Stahlband aufgetragen und nach dem Stanzen durch Wärme und Druck aktiviert. Sie muss zusammen mit dem Stahl bestellt werden.
- Dünnblech lässt sich schwer verschachteln oder schweißen, deshalb setzen Hersteller von Elektrofahrzeug- und Drohnenmotoren auf geklebte Stapel.
- Transformatorkerne sind normalerweise verschachtelt und eingespannt. Step-Lap-Verbindungen verringern den Ummagnetisierungsverlust in einer Verteiltransformator-Studie um etwa 8 %.
Welche Schichtstapel-Methode sollten Sie verwenden?
Verwenden Sie Verschachtelung für die meisten gestanzten Produktionsmotoren, Schweißen, wenn Sie einen stabilen Stapel zu niedrigen Kosten benötigen, und Kleben, wenn Verluste, Geräusche oder dünne Blechdicken besonders wichtig sind.
| Methode | Wie der Stapel gehalten wird | Zusätzliche Ummagnetisierungsverluste in veröffentlichten Tests | Festigkeit | Typische Anwendung |
|---|---|---|---|---|
| Verschachtelung | In jedes Blech gestanzte Dellen, in der Form zusammengepresst | Niedrig bis mäßig; steigt mit der Anzahl der Verschachtelungen | Mäßig; schwächer beim Auseinanderziehen entlang der Stapelachse | Hochvolumige gestanzte Statoren und Rotoren |
| Schweißen (Laser oder WIG) | Nähte an der Außenfläche | Höchste der gängigen Methoden | Hoch | Industriemotoren, größere Statoren |
| Klebstoffverbindung | Klebepunkte oder vollflächiger Klebstoff zwischen den Blechen | Niedrigste | Gut, aber Klebstoffe können bei hohen Temperaturen ermüden | Elektrofahrzeug-Traktionsmotoren, hocheffiziente Motoren |
| Selbstbindende Beschichtung | Beschichtung auf dem Stahl bindet unter Hitze und Druck | Am niedrigsten | Gut, vollflächig | Dünnblech-EV- und Drohnenmotoren |
| Nieten, Bolzen, Spannen | Nieten, Bolzen oder ein Rahmen durch oder um den Stapel | Eine Studie maß verspannte Kerne zwischen gestanzten und geschweißten | Hoch | Größere Maschinen, Transformatorkerne |
Jede Methode, die einen elektrischen Pfad zwischen Blechen schafft, wirkt gegen den Grund, warum Kerne laminiert werden. Wir erläutern diesen Grund in warum Transformator- und Motorkerne laminiert werden.
Wie viel Ummagnetisierungsverlust fügt jede Stapelmethode hinzu?
Irgendwo zwischen wenigen Prozent und etwa 30 %, je nach Methode, Anzahl der Verbindungen und Frequenz. Die Tabelle sammelt Messwerte aus Studien, die wir vollständig oder in einer Peer-Review-Übersicht lesen konnten.
| Studie | Was wurde verglichen | Ergebnis |
|---|---|---|
| Matsui und Yun, Gifu University, 2018 | 35A270-Ringe, 1,0 T, 50 Hz | Stanzen addierte 24 % gegenüber drahtgeschnittenen Ringen; Verschränkung addierte 5 % zusätzlich zum Stanzen |
| Sundaria et al., Aalto University, 2020 | M400-50A-Ringkerne, 13 Lasernahtschweißdurchgänge, 50 Hz | Geschweißt verlor 15–30 % mehr als ungeschweißt |
| Sundaria et al., gleiches Paper | Kompletter industrieller Motorstator bei Nennspannung | Schneiden, Schweißen und Schrumpfpassung zusammen addierten 23 %; Schweißens Anteil war etwa 7 % |
| Von Sundaria et al. zitierte Studie | 120-W-Reluktanzmotorstatoren | Aufbaufaktoren von 1,22 gestanzt, 1,30 geklemmt, 1,34 verschweißt |
| AIP Advances, 2018 | Verschachtelte gegen verschweißte Stapel | Verlust durch Schweißen „deutlich größer" als durch Verschachtelung |
| EuroGroup Laminations, 2019 (Herstellerdaten) | Geklebte gegen verschachtelte, befestigte oder verschweißte Statoren | 15 % bis 44 % niedrigerer Ummagnetisierungsverlust mit Klebstoff |
Ein Aufbaufaktor von 1,34 bedeutet, dass der fertige Kern 34 % mehr verloren hat als der Katalogwert des Stahls. Die Herstellerangaben sind Eigenversuche des Unternehmens, berichtet von Charged EVs, daher sollten Sie diese als obere Schätzung betrachten, bis unabhängige Daten vorliegen.
Zwei Muster zeigen sich über alle Studien hinweg. Erstens führen mehr Fugen zu mehr Verlust. Eine in einer Übersichtsarbeit von 2020 zitierte Studie stellte fest, dass der Eisenverlust linear mit der Anzahl der Verschachtelungen anstieg. Zweitens wächst die Strafe mit der Frequenz, da Fugen die Bleche kurzschließen und Wirbelströme bei hoher Frequenz schneller ansteigen. Der Katalogverlust auf einem Walzbegleitschein stammt von einem Epstein-Test an losen Streifen, den wir unter Ummagnetisierungsverlustprüfung mit Epstein-Rahmen erläutern. Ihr gestapelter Kern wird immer höhere Verluste aufweisen als dieser Wert.
Das Schneiden ist genauso wichtig wie das Fügen. In der Gifu-Studie verursachte das Stanzen allein mehr Verlust als die Verschachtelung. Schneideverfahren vergleichen wir in unserem Leitfaden zu Prototyp-Motorlamellierungen.
Wie funktioniert das Verschränken und warum ist es der Standard für gestanzte Motoren?
Das Verschränken, auch Clinchen oder Heften genannt, fügt der Stanzmatrize eine zusätzliche Station hinzu. Diese Station presst kleine Dellen in jedes Blech. Wenn das nächste Blech darauf landet, drücken sich seine Dellen in die darunter liegenden, und der Stapel verriegelt sich innerhalb der Matrize.
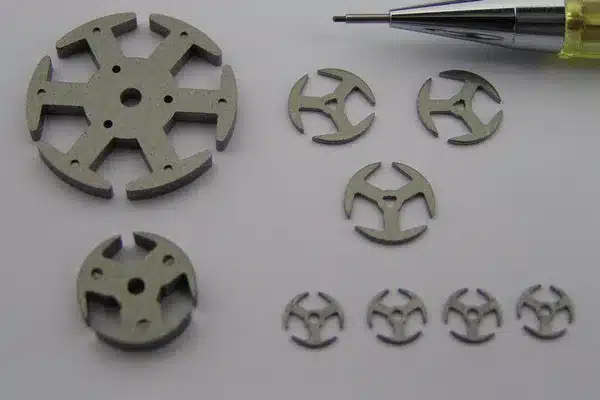
Der Vorteil liegt in den Kosten. Ein Motorhersteller beschrieb es in einem Forum: Mit verschränkten („gehefteten") Blechen kann eine Linie „vollautomatisch und unbemannt" laufen, mit Stahl an einem Ende eingespeist und fertigen Statoren am anderen Ende ausgespeist. Kein separater Fügeprozess, kein Ofen und kein Schweißgerät.
Die Nachteile entstehen durch die Delle selbst.
- Sie überbrückt die Bleche. Die Delle durchdringt die Beschichtung und bringt Stahl gegen Stahl. Forscher der Universität Gifu stellten fest, dass verschränkte Bereiche das darüber liegende Blech berühren können, was zu erhöhten Wirbelstromverlusten führt.
- Sie erzeugt Spannungen. Das verformte Metall um jede Delle hat höhere Ummagnetisierungsverluste. Rechteckige Verschränkungen hielten in der Studie von AIP Advances von 2018 besser, verloren aber mehr.
- Sie ist schwächer entlang der Stapelachse. Eine Übersichtsarbeit in Materials von 2020 weist darauf hin, dass Verschränkungen senkrecht zum Blech schwächer sind und eine kürzere Lebensdauer unter Wechselbelastung haben als Schweißverbindungen.
Für die Verschränkung benötigt das Elektroband eine Beschichtung, die sauber ausstanzt und die Matrize nicht verschleißt. Der Beschichtungshersteller Quaker Houghton positioniert seine organische C3-Beschichtung für schnelles Stanzen und sagt, dass Lamellen damit „durch Nieten, Spannvorrichtungen oder Verschränkung fixiert werden können".
Wann ist Schweißen sinnvoll?
Wenn der Paket hohe Festigkeit benötigt und der zusätzliche Verlust akzeptabel ist. Schweißen ist bei Industriemotoren üblich. Die Übersicht von 2020 bezeichnete Schmelzschweißen als „die zuverlässigste Methode zum Verbinden von Elektroband-Lamellen".
Der Paket wird locker zusammengebaut und gepresst, dann mit mehreren Nähten entlang des Außendurchmessers geschweißt. Sowohl WIG- als auch Laserschweißen werden verwendet. Das Aalto-Paper erläutert die beiden Wege, wie eine Naht Verluste verursacht.
- Die Naht überbrückt die Bleche an der Außenoberfläche und erzeugt lokale Wirbelströme. Wärmeeintrag beim Schweißen verursacht auch thermische Spannungen, die die Permeabilität senken.
- Grate verschärfen das Problem. Wenn Schnittgrate bereits einige Bleche überbrückt haben, schließt die Naht die Schleife und lässt größere Wirbelströme durch den gesamten Paket fließen. Je nach Schweißgeschwindigkeit zitiert das Paper einen zusätzlichen Verlust von 5 % bis 20 % durch das Schweißen allein.
Sie können die Einbuße verringern. Verwenden Sie so wenige Nähte wie die Festigkeit erlaubt, halten Sie den Wärmeeintrag niedrig und halten Sie Grate klein. In der Übersicht von 2020 zusammengefasste Studien zeigten, dass WIG-Schweißnähte mehr Wirbelstromverluste verursachten als Laserschweißnähte, und gepulste Laser-Punktschweißungen waren besser als durchgehende Nähte.
Bestellen Sie eine Beschichtung, die Schweißen verträgt. Quaker Houghton führt seine C5 organisch/anorganische Beschichtung auf, die „weitere Glühungs- und Schweißprozesse" unterstützt, während sein C3 auf Verzahnung und Spannvorrichtungen ausgerichtet ist.
Warum wechseln EV- und Drohnenmotorenhersteller zu geklebten Paketen?
Weil ihre Lamellierungen dünner werden, und dünne Lamellierungen lassen sich ohne Verlust des beabsichtigten Gewinns des dünnen Stahls schwer verzahnen oder schweißen. Eine Broschüre von Quaker Houghton aus 2024 beschreibt „einen Trend zu dünneren, komplexeren Kernblechdesigns". Sie besagt, dass die traditionelle Verbindung durch Verzahnung, Schweißen oder Spannvorrichtungen „schwerer mit dünnwandigen Stahlblechen zu erreichen ist und die magnetische Leistung beeinträchtigen kann". Unsere ultradünn Siliziumstahl-Seite behandelt den Bereich von 0,05 bis 0,20 mm, den diese Motoren verwenden.
Kleben hat zwei Formen.
- Während des Stanzens aufgetragener Klebstoff. EuroGroup Laminations trägt Klebstoff in die Form auf. Das Unternehmen gibt an, dass es bei Raumtemperatur in unter 3 Minuten aushärtet und das Schallaufkommen im Vergleich zur Verzahnung um bis zu fünfmal senkt.
- Selbstklebende Beschichtung (Backlack). Der Stahl kommt mit einem Lack an, der oberflächentrocken ist, aber noch reaktiv. voestalpine nennt dies den „B-Zustand". Nach dem Stanzen werden die gestapelten Lamellierungen unter Druck erhitzt und der Lack verbindet jedes Blech mit seinen Nachbarn auf vollständiger Fläche.
Der Härtungsplan ist flexibel. Testdaten von Quaker Houghton für seinen selbstklebenden Lack auf 0,5 mm Stahl zeigen Verklebung bei 3 MPa von 60 Minuten bei 140 °C bis 2 Minuten bei 230 °C mit einer Trockenschichtdicke von 3,5 µm. Schnellere Zyklen erfordern höhere Temperatur, und große Stapel benötigen Zeit für die Wärmeleitung zur Mitte. voestalpine betont, dass der gesamte Stapel Verklebungstemperatur erreichen muss.
POSCO gibt an, dass Schweißen die elektromagnetische Leistung von Elektroband beeinträchtigt, und dass Eigenverklebung sowohl den Ummagnetisierungsverlust als auch das Geräusch von Spalten zwischen den Blechen verringert. Auch Verklebung hat ihre Kosten.
- Die Beschichtung muss zusammen mit dem Stahl bestellt werden. Sie wird in der Beschichtungsanlage aufgebracht, nicht in der Laminierwerkstatt.
- Sie hat eine Lagerfähigkeit. voestalpine schreibt eine Lagerung bei etwa 23 °C vor, niemals über 40 °C, und eine Verwendung innerhalb von sechs Monaten nach der Lieferung vor.
- Ein Härtungsschritt ist erforderlich. Das bedeutet einen Ofen oder eine beheizte Presse und Zeit.
- Klebstoffe können bei hoher Temperatur ermüden. Die Übersicht von 2020 nennt dieses Risiko “das größte Hindernis” für eine breitere Verwendung von geklebten Kernen.
Wie verklebt man einen selbstgebauten oder reparierten Schichtstapel?
Gleichmäßig spannen, eine dünne Klebstoffschicht verwenden und die ursprüngliche Beschichtung intakt halten. Forum-Builder stoßen auf die gleichen drei Probleme.
- Gleichmäßiges Spannen ist schwierig. Der Drohnen-Motorenbauer testete “mehrere Spann- und Befestigungsmethoden”, ohne vollständig zufrieden zu sein. Ein flaches, starres Vorrichtungswerkzeug mit einem zentralen Dorn durch die Bohrung hält die Zähne ausgerichtet und den Stapel rechtwinklig.
- Schleifen entfernt die Isolation. Der Hub-Motor-Besitzer schliff Rost von einem Stator ab und nahm damit auch die Schutzschicht mit. Er bestellte isolierlack zum erneuten Beschichten. Ein Kommentar wies darauf hin, dass eine Neubeschichtung sehr dünn bleiben muss, sonst kann sie das Rotor-Stator-Gleichgewicht beeinträchtigen.
- Kleine Transformatoren brauchen weniger als man denkt. Eine Forum-Antwort vermerkte, dass bei kleinen Transformatoren die Oxidschicht auf den Blechen normalerweise als Isolation ausreicht. Der montierte Kern wird dann lackiert, um ihn zusammenzuhalten und ruhig zu halten. Ein anderer schlug Paraffin oder Email vor, die sich bei Hitze oder Lösungsmittel zum späteren Auseinandernehmen aufweichen.
Kaufen Sie für einen Prototyp Elektroband, das bereits eine Beschichtung hat, anstatt zu versuchen, blankes Blech zu isolieren. Unser Leitfaden zum Kauf von Elektroband in kleinen Mengen behandelt Blechgrößen und Mindestbestellmengen.
Wie werden Transformatorkerne gestapelt?
Transformatorkerne werden überwiegend verschachtelt und geklemmt statt verschweißt oder geklebt. In einem E-I-Kern wechseln die E- und I-Teile von einer Schicht zur nächsten die Richtung. Jede Stoßfuge wird dann durch vollständige Bleche darüber und darunter überbrückt, sodass der magnetische Fluss um die Fuge herum treten kann.
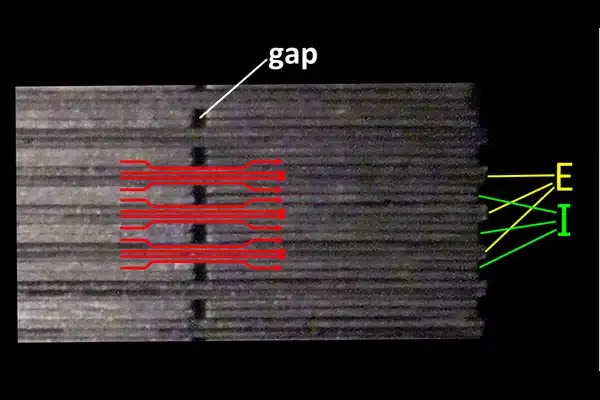
Die Anzahl der Bleche, die Sie gleichzeitig umschichten, ist wichtig. Ein Forumsmitglied fragte, ob die Verschachtelung mit einem Blech pro Schicht das Stapeln von drei oder vier zusammen übertrifft. Eine Antwort besagte, dass die Verschachtelung mit einer Lamellierung pro “Buch” einen geringfügig niedrigeren Verlust ergibt, im Bereich von 24 W bis 22 W bei einem kleinen Transformator. Das ist eine Person’s Angabe, kein Test, zeigt aber die Größenordnung des Effekts: real, aber klein.
Große körnergerichtete Kerne verwenden Gehrungsfugen, häufig in einem Stufenversatz-Muster. Die Fugen aufeinanderfolgender Schichten sind statt in einer Fuge in mehreren kleinen Stufen versetzt. Eine Dissertation der University of Moratuwa von 2011, aufgebaut um eine neue Stufenversatz-Schneidanlage eines Transformatorherstellers, stellte fest, dass Stufenversatz-Kerne den Ummagnetisierungsverlust von Verteiltransformatoren um etwa 8 % senken können. Unser Leitfaden zur Stahlauswahl für Leistungstransformatorkerne behandelt die Sorten, die diese Kerne verwenden.
Welche Beschichtung sollten Sie für jede Schichtungsmethode bestellen?
Wählen Sie die Beschichtung entsprechend dem Fügenverfahren und etwaigen Glühschritten aus. Die nachstehenden Klassen folgen den Produktvorgaben eines Beschichtungsherstellers – prüfen Sie daher das Datenblatt des Elektrobands, das Sie tatsächlich beziehen.
| Schichtungsmethode | Zu bestellende Beschichtung | Grund |
|---|---|---|
| Verzahnung, Nietung, Spannvorrichtung | Organisch C3 | Schneidet sauber, lange Stempellebensdauer |
| Schweißen | C5 organisch/anorganisch | Verträgt Schweißhitze |
| Spannungsarm-Glühen nach dem Stanzen | C5 | Widersteht Glühtemperaturen |
| Große Maschinen mit hohen Wärme- und Drucklasten | C6 | Für Wärme, Druck und Vibrationsdämpfung ausgelegt |
| Verbundfügung im Schichtstapel | Selbstverbundfirnis (ein C3-ähnlicher Verbundfirnis) | Isoliert und verbindet in einer Schicht |
| Klebstofftropfen im Stempel aufgetragen | Fragen Sie den Schichtungshersteller | Hängt vom Klebstoffsystem ab |
Unser Artikel über Elektroband-Beschichtungstypen erläutert die Bedeutung der Beschichtungsklassen.
Dickere Beschichtungen isolieren besser, benötigen aber mehr Platz im Stapel. Unser Leitfaden zum Schichtungsstapelfaktor zeigt, welchen Platzbedarf jede Klasse verursacht.
Was sollten Sie Ihrem Elektroband-Lieferanten mitteilen?
Teilen Sie mit, wie der Schichtstapel verbunden wird. Die Antwort bestimmt die Beschichtung und teilweise auch die Stahlsorte.
- Verbindungsmethode. Verzahnung, Schweißen, Kleben in der Form, Selbstbindung oder Klemmung.
- Beschichtungsklasse und -dicke. Nennen Sie die Klasse, oder beschreiben Sie den Prozess und lassen Sie den Lieferanten einen Vorschlag machen.
- Glühen. Ob die Lamellen spannungsarm geglüht werden und bei welcher Temperatur.
- Stahlsorte und Dicke. Beispielsweise 35W300 in 0,35 mm oder der Eisenverlust, den Sie bei Ihrer Frequenz benötigen.
- Form und Größe. Spule, Spaltband oder Blechzuschnitt mit Breite und Toleranz.
- Zeugnis. Ein Werksprüfzeugnis mit gemessenem Eisenverlust und Beschichtungsdaten.
Wir liefern nicht-kornorientiertes Elektroband als CRNGO-Spule, Spaltband und Blechzuschnitt. Wir schneiden auch Lamellen nach Ihrer Zeichnung, per Laser für Prototypen und per Stanzung für die Serienfertigung. Teilen Sie uns in der Anfrage mit, wie der Stapel verbunden wird, und wir bestätigen die Beschichtung, bevor wir ein Angebot machen. Bestellungen von Blechen beginnen typischerweise bei etwa 500 kg. Benötigen Sie weniger, teilen Sie es uns mit und wir werden unser Bestes geben, Ihrer Anfrage nachzukommen. Muster kosten typischerweise USD 200 einschließlich Fracht, erstattet bei einer Produktionsbestellung.
Häufig gestellte Fragen
Welche sind die wichtigsten Verfahren zum Schichtenstapeln?
Die wichtigsten Verfahren zum Schichtenstapeln sind Verzahnung, Schweißen, Klebstoffbindung und Selbstbindungsbeschichtung, sowie Nieten, Schrauben und Klemmung für größere Maschinen und Transformatoren. Verzahnung ist die übliche Wahl für gestanzte Produktionsmotoren, Schweißen für robuste Industriestapel und Bindung für dünnwandige, verlustarme Motoren wie EV-Traktions- und Drohnenmotoren.
Erhöht das Schweißen eines Statorblechpakets den Ummagnetisierungsverlust?
Ja. Die Schweißnähte kurzschließen die Bleche zusammen und erzeugen Wärmespannungen. In einem Test der Aalto-Universität verlor ein lasergschweißter Ringkern bei 50 Hz 15 bis 30% mehr als ein ungeschweißter. In einem kompletten industriellen Stator machte das Schweißen etwa 7% des gesamten Ummagnetisierungsverlusts aus. Weniger Nähte und geringere Wärmeeintrag reduzieren diesen Nachteil.
Ist Verzahnung oder Schweißen besser für Motorbleche?
Für magnetische Eigenschaften gewinnt die Verzahnung in der Regel: Eine Studie von 2018 ergab, dass der Verlust durch Schweißen „deutlich größer" ist als durch Verzahnung. Schweißen ergibt einen festeren Blechpaket, besonders entlang der Stapelachse. Verzahnung ist auch in der Serienfertigung günstiger, da sie bereits in der Stanzmatrize erfolgt, ohne zusätzlichen Fügeprozess.
Was ist Backlack oder selbstbindendes Elektroband?
Es ist Elektroband mit einem Selbstbindelack, der auf der Beschichtungslinie aufgetragen wird. Der Lack ist trocken, aber noch reaktiv. Nach dem Stanzen werden die gestapelten Bleche unter Druck erhitzt und der Lack bindet jedes Blech mit dem nächsten. Daten eines Herstellers zeigen Bindung von 60 Minuten bei 140 °C bis 2 Minuten bei 230 °C.
Wie klebe ich lose Motorbleche wieder zusammen?
Reinigen Sie den Blechpaket, bewahren Sie die ursprüngliche Isolation, und verwenden Sie einen dünnen Klebstoff oder isolierenden Lack, damit sich die Staphöhe kaum ändert. Spannen Sie die Bleche flach und gleichmäßig, idealerweise auf einem Dorn durch die Bohrung, damit die Zähne ausgerichtet bleiben. Falls Sie Rost abgeschliffen haben, überziehen Sie das blanke Stahl dünn vor dem Zusammenbau.
Reduziert das einzelne Verschachteln von E-I-Blechen die Verluste?
Leicht. Das abwechselnde Verschachteln von je einem E-I-Paar pro Schicht überbrückt jede Stoßfuge gleichmäßiger als das Gruppieren von drei oder vier Blechen. Ein Forumsbeitrag bezifferte den Unterschied auf etwa 24 W gegenüber 22 W bei einem kleinen Transformator. Bei großen Kernen erzielen Step-Lap-Fugen dasselbe Ergebnis und senken den Ummagnetisierungsverlust nach einer Studie um etwa 8 %.
Planen Sie einen Motor- oder Transformatorkern? Kontaktieren Sie uns mit Ihrer Güte, Dicke, Fügeverfahren und Menge, und wir bieten Ihnen das Elektroband mit der passenden Beschichtung oder die geschnittenen Bleche an.
Literatur
- Matsui, T. and Yun, K., Gifu University, MATEC Web of Conferences 207, 03017, 2018 — Magnetic properties of silicon steel sheet core with different processing stress
- Sundaria, R. et al., Aalto University, IEEE Transactions on Energy Conversion, 2020 — Effects of manufacturing processes on core losses of electrical machines
- Xia, C. et al., Materials 13(20):4583, 2020 — Joining of the Laminated Electrical Steels in Motor Manufacturing: A Review
- Liu and Liu, AIP Advances 8, 2018 — Analysis of interlocking performances on non-oriented electrical steels
Bildnachweis
- Generatorstatorkern während der Montage: Wtshymanski, Wikimedia Commons, CC BY-SA 3.0
- Gestanzte Motorlamellierungen: NVT Technology Pte Ltd, Flickr, CC BY-SA 2.0
- Diagramm verschachtelter E-I-Lamellierungen: Constant314, Wikimedia Commons, CC0


