
Spannungsarmglühen (SAG) erhitzt fertiggestellte Lamellenpakete oder Eisenkerne in Schutzgas auf etwa 700–845 °C, damit die durch Stanzen, Schneiden oder Wickeln entstandenen Spannungen abgebaut werden und der Stahl die magnetischen Eigenschaften zurückgewinnt, die er im Walzwerk hatte. Ob sich dies lohnt, hängt von der Baugröße, der Blechdicke und der Kernkonstruktion ab. Falls Sie glühen möchten, müssen Sie auch Stahl kaufen, der den Ofen unbeschadet übersteht. Diese Anleitung behandelt, wann SAG sinnvoll ist, die veröffentlichten Ofenrezepte, welche Beschichtungen und Sorten das Glühen überstehen, und was Sie bei der Stahlbestellung angeben müssen.
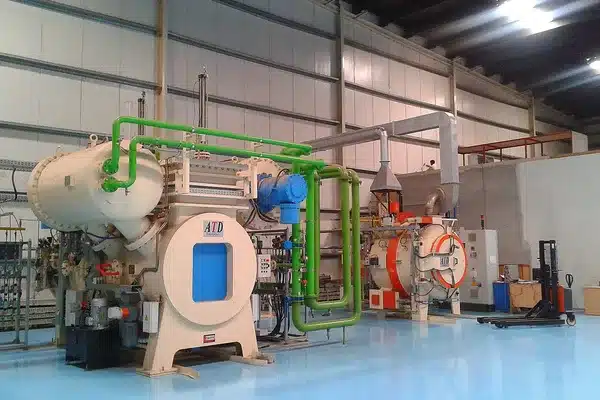
Schnittschäden selbst und der Vergleich zwischen Laser-, Funkenerosions- und Stanzverfahren vor und nach dem Glühen werden in unserer Anleitung zu Prototyp-Motorlamellen behandelt. Dieser Artikel handelt vom Glühen und dem Stahl, den Sie dafür kaufen.
Wichtigste Erkenntnisse
- Vollständig verarbeiteter Stahl bedarf keines SAG, um seine Güteklasse zu erfüllen. Das Glühen baut nur die bei der Verarbeitung hinzugefügten Spannungen ab, und dies ist bei schmalen Teilen besonders wichtig. Cleveland-Cliffs hebt hervor, dass Lamellen unter einer Zoll (25 mm) Breite kritisch sind.
- Cleveland-Cliffs empfiehlt für seine vollständig verarbeiteten nicht gerichtetkörnigen Sorten 1450 °F (788 °C) in Stickstoff mit 2–10% Wasserstoff, wobei nur die Zeit bei Temperatur ausreicht, um die Charge gleichmäßig zu erwärmen.
Braucht Ihr Kern Spannungsarmglühen?
Nur wenn Sie die volle magnetische Qualität der Sorte in einem Teil benötigen, das durch Schneiden oder Wickeln belastet wurde. Es ist kein standardmäßiger Schritt für vollständig verarbeitete Stahlbleche.
Cleveland-Cliffs’ Datenmitteilung von 2026 für seine DI-MAX nicht-orientierten Sorten drückt es deutlich aus: „Spannungsarmglühen ist nicht immer erforderlich." Ob es erforderlich ist, „hängt von der Dicke, Größe und Art der Lamination oder des Kerns sowie den erforderlichen magnetischen Eigenschaften ab." Dieselbe Mitteilung besagt, dass Spannungsarmglühen erforderlich ist, wenn die vollen Eigenschaften einer Sorte benötigt werden, „besonders wenn die Laminatbreite weniger als ein Zoll beträgt." Schmale Zähne und dünnes Rückeneisen tragen einen größeren Anteil an beschädigtem Schneidkante, daher profitieren sie am meisten.
Es gibt Kosten über die Ofenzeit hinaus. Die Mitteilung warnt, dass Spannungsarmglühen „immer die Möglichkeit birgt, die Ebenheit der Lamination zu beeinträchtigen", es sei denn, die Teile werden mit Sorgfalt beladen und gekühlt.
Halbfertig bearbeitetes Elektroband ist ein anderer Fall. Es muss vom Nutzer geglüht werden, um seine Eigenschaften überhaupt zu entwickeln, und dieses Glühen ist länger, heißer und entkohlt. Unser Leitfaden zu Sorten von nicht kornorientiertem Elektroband erklärt den Unterschied und warum die meisten Käufer ohne Ofen vollständig bearbeitetes Elektroband bestellen sollten. Auf Reddit werden die beiden oft verwechselt. Ein Kommentator in einem Motorenbau-Thread schrieb, dass industrielle Bleche “in einer inerten Atmosphäre geglüht” würden, als würde jedes Blech das. Bei vollständig bearbeitetem Elektroband ist das eine Option, keine Regel.
| Situation | SRA? | Begründung |
|---|---|---|
| Vollständig bearbeitetes Elektroband, breite Bleche, Standardwirkungsgrad | Üblicherweise nicht | Kantenschaden ist ein kleiner Anteil des Bauteils |
| Vollständig bearbeitetes Elektroband, schmale Zähne oder kleine Teile, hohes Wirkungsgradsziel | Prüfung lohnenswert | Beschädigte Kanten sind ein großer Anteil des Flusses |
| Halbfertig bearbeitetes Elektroband | Immer | Das Glühen entwickelt die Eigenschaften der Sorte |
| Kornorientierter Wickelkern | Normalerweise ja | Das Wickeln biegt jeden Streifen |
| Kornorientierter gestapelter Kern aus geschnittenen Blechen | Oft nicht | Schnittkantenanteil ist klein bei langen Blechen |
Welche Temperatur und Atmosphäre verwendet SRA?
Veröffentlichte Rezepte für vollständig bearbeitetes Elektroband liegen zwischen etwa 680 °C und 845 °C in Stickstoff oder Stickstoff mit wenig Wasserstoff. Die Obergrenze wird durch die Beschichtung gesetzt. Höher ist nicht besser.
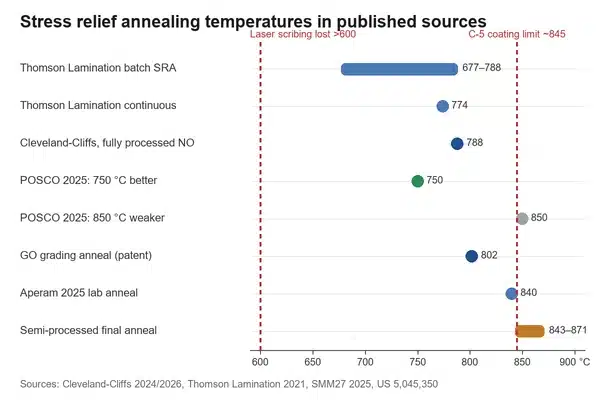
Hüttenverfahren für Elektrobleche ohne Körner. Cleveland-Cliffs empfiehlt, dass vollständig verarbeitete Sorten „bei 788 °C in einer Stickstoffatmosphäre, die 2 % bis 10 % Wasserstoff enthalten darf, durchgeführt werden sollten". Die Haltezeit bei maximaler Temperatur „muss nicht länger sein als erforderlich, um das Gut gleichmäßig zu erwärmen". Das Unternehmen empfiehlt außerdem „eine minimale Menge" Wasserstoff, wenn das Stahl eine C-5- oder C-5-A-Beschichtung trägt.
Verfahren von Hersteller von Blechpaketen. Thomson Lamination, ein US-amerikanischer Stanzer, gibt ein kontinuierliches Spannungsarmglühen bei 774 °C als seinen Standard an und Batch-Kessel-Spannungsarmglühen bei 677–788 °C für Chargen, die andere Temperaturen und Haltezeiten erfordern.
Laborergebnisse. Das Forschungszentrum von Aperam glühte 0,30 mm Elektrobleche ohne Körner bei 840 °C für 60 Minuten in 90 % Stickstoff und 10 % Wasserstoff mit einem Taupunkt von −20 °C an. POSCO verglich 750 °C und 850 °C über zwei Stunden und stellte fest, dass die niedrigere Temperatur bei jedem geprüften Querschnitt die bessere Verlustreduktion ergab.
Ofenpraxis. Dasselbe Bulletin von Cleveland-Cliffs enthält mehrere Handhabungsregeln, die ein Wärmeveredelungsunternehmer befolgen sollte:
- Stanzöl vor dem Glühen entfernen. Kohlenstoff aus dem Öl kann den Stahl verunreinigen.
- Flache, kohlenstoffarme Platten und Deckel verwenden.
- Wenn möglich in einer abgedeckten Box glühen und vor dem Erhitzen die Luft ausspülen. Oxidation „beeinträchtigt die magnetischen Eigenschaften, besonders bei hohen Induktionen".
- Langsam unter Schutzgas auf 316–427 °C abkühlen. Für Chargen von einigen tausend Pfund gibt das Merkblatt ein Maximum von 28 °C pro Stunde vor, bei schwereren Chargen langsamer.
Durchlauföfen eignen sich für hohe Volumen, aber die Teile müssen leicht genug sein, um schnell die Temperatur zu erreichen. Chargöfen sind langsamer und flexibler. Wenn Sie in großen Mengen stanzen, behandelt unser Leitfaden zu motor lamination stamping die Grat- und Stanzwerkzeuggrenzen, die vor dem Glühen relevant sind.
Welche Beschichtungen überstehen das Spannungsarmglühen?
Anorganische C-5- und C-5-A-Beschichtungen sowie der blanke C-0-Walzoxid. Organische C-3- und C-6-Beschichtungen nicht. Dies ist die Entscheidung, die am häufigsten schiefgeht, weil die Beschichtung bei der Stahlbestellung gewählt wird und das Glühen Monate später geplant wird.
Die nachstehenden Klassen folgen ASTM A976, wie in Cleveland-Cliffs' Merkblatt beschrieben.
| Beschichtungsklasse | Typ | Überstehen SRA? | Anmerkungen aus dem Merkblatt |
|---|---|---|---|
| C-0 | Natürlicher Walzoxid aus Glühung | Ja, in neutral oder schwach reduzierendem Gas | Geringe Isolation; kleine Kerne. Isolation „wird normalerweise durch ein Spannungsarmglühen verbessert" |
| C-3 | Organischer Lack | Nein | “Hält der Wärmebeanspruchung der Spannungsarmglühung nicht stand.” Gut für die Werkzeugstandzeit |
| C-5 | Anorganisch mit Füllstoffen und geringem Organikanteil | Ja, bis etwa 845 °C | Neutrale oder schwach reduzierende Atmosphäre; hohe Isolationsfestigkeit |
| C-5-A | Dünner anorganischer Lack | Ja, unter etwa 845 °C | Mittlere Isolationsfestigkeit; gut für gestanzte Teile |
| C-6 | Organisch mit anorganischen Füllstoffen | Nein | Hält Motorabbrand bei 320–540 °C stand, nicht SRA |
Zwei praktische Punkte folgen daraus. Erstens gilt die C-5-Bewertung nur innerhalb der angegebenen Grenzen: etwa 845 °C und neutrale oder schwach reduzierende Atmosphäre. Läuft Ihr Ofen heißer, feuchter oder oxidierender, fragen Sie den Lieferanten nach der Isolationsfestigkeit der Beschichtung unter Ihren eigenen Glühbedingungen. Zweitens sind organische Beschichtungen werkzeugschonender, weshalb viele Stanzer sie bevorzugen; Cleveland-Cliffs vermerkt, dass C-3 “sich günstig auf die Werkzeugstandzeit auswirkt.” Werden die Teile geglüht, teilen Sie dem Stanzer mit, dass die Beschichtung anorganisch sein wird, damit der Verschleiß des Werkzeugs eingeplant werden kann.
Unsere Standard-CRNGO-Beschichtung ist vom halborganischen Typ C-3, und C-5 ist auf Anfrage erhältlich. Teilen Sie uns bei der Angebotsanfrage mit, falls die Teile geglüht werden. Unser Artikel zu Elektroband-Beschichtungstypen vergleicht die Klassen ausführlicher.
Lohnt sich SRA noch bei dünnen EV-Dicken?
Weniger als bei Standardblechdicken, und manchmal gar nicht. Dies ist der neueste Aspekt, denn Elektromotoren für Elektrofahrzeuge haben Bleche auf 0,20–0,30 mm mit hohem Siliziumgehalt reduziert.
Seil Lee von POSCO und Se-Jong Kim des Korea Institute of Materials Science präsentierten Ergebnisse auf der Konferenz „Soft Magnetic Materials" 2025 in Turin. Sie glühten drei handelsübliche nicht-orientierte Sorten mit etwa 3,5 % Silizium bei 0,20, 0,25 und 0,30 mm.
- Das Blech mit 0,30 mm zeigte die größte Verlustreduzierung.
- Das Blech mit 0,25 mm verbesserte sich weniger.
- Das Blech mit 0,20 mm zeigte „minimale Veränderung oder sogar erhöhte Verluste".
- Bei jeder Blechdicke war 750 °C besser als 850 °C.
Die Autoren erklären, dass SRA in niedriglegierten Stählen „durch Spannungsabbau und Kornwachstum" wirkt, aber dass die Wirkung in hochlegierten dünnblechen „wegen des eingeschränkten Kornwachstums" begrenzt ist. Sie weisen auch darauf hin, dass SRA „neu überdacht wird", um die Motoreffizienz zu erhöhen, sodass die Frage offen und nicht geklärt ist.
Andere jüngere Arbeiten deuten bei Standardblechdicken in die gleiche Richtung. Aperam stellte fest, dass SRA bei 840 °C die Verlustdifferenz zwischen Wälz- und Querrichtung in einem Blech von 0,30 mm von 11 % auf 3–4 % bei 1 T, 400 Hz reduzierte. Eine Arbeit von 2026 von Volvo- und Chalmers-Forschern berichtete, dass die Spannung durch Laserschneiden und Stanzarbeiten „stark reduziert werden kann, wodurch das Material in den Originalzustand zurückversetzt wird". Früher baute eine KIT-Studie von 2019 drei 4-kW-Induktionsmotoren und stellte fest, dass das Glühen die Stahleigenschaften wiederherstellte und die Effizienz erhöhte.
Nehmen Sie bei einem dünnblechigen Design nicht an, dass das Glühen hilft. Glühen Sie einen Musterstapel in Ihrer Blechdicke und vergleichen Sie ihn mit einem ungeglühten Stapel, bevor Sie Spannungsarmglühen zum Prozess hinzufügen. Unsere ultradünn Siliziumstahl-Seite führt die dünnblechigen Sorten auf, die wir liefern.
Was ändert sich bei kornorientierten Wickelkernen?
Wickelkerne werden nach dem Wickeln in üblicher Praxis geglüht, daher muss die Sorte ihren niedrigen Ummagnetisierungsverlust durch den Ofen bewahren. Das schließt gewöhnliches lasergeritzeltes Blech aus.
Das Wickeln biegt jede Windung des Blechs, was den ganzen Kern belastet, nicht nur seine Kanten. Für kornorientiertes Stahl wird ein Glühen von zwei Stunden bei 1475 °F (802 °C) in 85 % Stickstoff und 15 % Wasserstoff in einem Patent von Allegheny Ludlum von 1991 als standardmäßige kommerzielle Sortierungspraxis beschrieben. Dasselbe Patent erlaubt ein Spannungsarmglühen zwischen 1300 und 1800 °F (704–982 °C), sodass der genaue Zyklus vom Kernhersteller festgelegt wird.
Der Haken ist die Bereichsverfeinerung. Clevelands-Cliffs-Bulletin TRAN-COR H besagt, dass seine lasergeritzelten DR-Sorten für „Transformatoren geeignet sind, bei denen eine Spannungsarmglüh-Behandlung des Magnetkerns nicht verwendet wird", da Spannungsarmglühen „zur Beseitigung der durch die Laserbehandlung bereitgestellten Auswirkung führt und einen signifikanten Anstieg des Ummagnetisierungsverlusts zur Folge hat". Das Bulletin fügt hinzu, dass die Verfeinerung durch Glühen „bei Temperaturen über 600 °C" gelöscht wird.
Bestellen Sie daher für einen Wickelkern, der geglüht werden soll, eine konventionelle oder Hi-B-Sorte ohne Laserritze oder eine wärmebeständige, bereichsverfeinerte Sorte für geglühte Kerne. Unser Leitfaden zum Transformatorkernstahl mit niedriger Lärmabstrahlung erläutert die Unterschiede zwischen lasergeritzten und wärmebeständigen Sorten.
Gestapelte Kerne aus Blechzuschnitten werden häufig ohne Glühen verwendet, und lasergereizte Sorten erreichen dort ihre niedrigsten Verluste. Weitere Sorten finden Sie auf unserer Hi-B CRGO-Seite.
Welcher Ummagnetisierungsverlust wird im Walzzeugschein angegeben?
Der Ummagnetisierungsverlust des Stahls wie vom Walzwerk gemessen – nicht der Ummagnetisierungsverlust Ihres geglühten Teils. Käufer, die die beiden direkt vergleichen, können in einen Streit über ein Ergebnis geraten, das beide Seiten korrekt gemessen haben.
- Vollständig verarbeiteter nicht-orientierter Stahl: Cleveland-Cliffs-Sorten werden auf „wie geschert" Epstein-Streifen getestet, die „mit scharfen Scheren geschnitten werden, um Grat und übermäßige Verformung zu vermeiden". Die Angabe „repräsentiert die magnetische Qualität von im Walzwerk geglühtem Material, außer für die durch das Scheren der Streifen eingeführte Verformung".
- Halbverarbeiteter nicht-orientierter Stahl: Die Prüfstreifen erhalten eine im Labor durchgeführte „Qualitätsglühung" von einer Stunde bei 1550 °F (843 °C) in einer dekarbonisierender Atmosphäre, die die vom Nutzer durchzuführende Glühung nachahmt.
- Kornorientierter Stahl: Im TRAN-COR H-Merkblatt wird der Ummagnetisierungsverlust anhand von „wie geschert" Einzelblech-Proben bewertet, während die Permeabilität anhand von spannungsarmgeglühten Epstein-Proben bewertet wird.
Falls Ihre Abnahmemessung an geglühten Teilen durchgeführt wird, schreiben Sie die Messbasis in die Bestellung: welche Probe, wie geschnitten, wie geglüht und mit welcher Methode gemessen. Unsere Erläuterung zum Ummagnetisierungsverlust-Test mit dem Epstein-Rahmen zeigt, was jeder Test misst.
Was sollte die Stahlbestellung sagen, wenn Sie glühen werden?
Alles, worauf der Ofen angewiesen ist, vor dem Walzen oder Schneiden des Stahls angeben.
| Bestellposition | Was zu schreiben ist | Begründung |
|---|---|---|
| Bearbeitungszustand | Vollständig bearbeitet oder teilweise bearbeitet | Entscheidet, ob das Glühen optional oder erforderlich ist |
| Beschichtung | Klasse für SRA geeignet, z. B. C-5 oder C-5-A | C-3 und C-6 überstehen das Glühen nicht |
| Ihr SRA-Zyklus | Temperatur, Zeit, Atmosphäre, Taupunkt | Ermöglicht dem Lieferanten, die Beschichtung und Güte zu bestätigen |
| Kornverfestigung (GO) | Nicht angeritzt oder wärmefest für geglühte aufgewickelte Kerne | Laserbeschriftung wird oberhalb von etwa 600 °C gelöscht |
| Stärke | Dicke und Güte | Dünne hochsiliziumhaltige Stärken profitieren möglicherweise wenig von SRA |
| Messbasis | Wie geschnitten, qualitätsgeglüht oder SRA-Proben; Messmethode | Vermeidet den Vergleich von Zertifikat- und Teilwerten, die konstruktionsbedingt unterschiedlich sind |
| Isolation nach SRA | Minimaler Oberflächenisolationswiderstand, falls kritisch | Die Beschichtungsklasse geht von der angegebenen Temperatur und dem Gas aus |
| Proben | Probenpaket für Ummagnetisierungsverlust-Test geglüht gegen ungeglüht | Bestätigt, dass das Glühen bei Ihrer Stärke hilft |
Wir liefern nichtorientiertes Elektroband als CRNGO-Spule, Spaltband und Zuschnitten sowie kornorientiertes Elektroband in konventionellen, Hi-B- und laserstrukturierten Sorten. Wir stanzen auch Blechpakete nach Zeichnung, sodass Beschichtung, Sorte und Stanzen in einer Anfrage auf Ihr Spannungsarmglühen abgestimmt werden können. Spulenaufträge beginnen in der Regel bei etwa 5 Tonnen, kleinere Mengen können aus Spulen geschnitten werden. Blechaufträge beginnen in der Regel bei etwa 500 kg; falls Sie weniger benötigen, teilen Sie uns dies mit und wir werden unser Bestes tun, um die Anfrage zu erfüllen. Muster kosten in der Regel USD 200 einschließlich Versand und werden erstattet, wenn Sie einen Produktionsauftrag aufgeben.
Häufig gestellte Fragen
Was ist Spannungsarmglühen von Elektroband?
Es ist eine Wärmebehandlung von fertigen Blechpaketen oder Kernen, normalerweise zwischen etwa 700 und 845 °C in Stickstoff oder einem Stickstoff-Wasserstoff-Gemisch. Sie entspannt die Spannung, die Stanzen, Scheren oder Wickeln in den Stahl einbringen, sodass Verlust und Permeabilität zu den Werten zurückkehren, die der Stahl beim Walzwerk hatte. Sie ändert die Sorte vollständig verarbeiteten Stahls nicht.
Benötigen vollständig verarbeitete Blechpakete Spannungsarmglühen?
Nicht um ihre Sorte zu erfüllen. Vollständig verarbeitetes Elektroband hat seine magnetischen Eigenschaften beim Walzwerk entwickelt. Spannungsarmglühen entfernt nur Verarbeitungsspannungen und zahlt sich am meisten bei schmalen Teilen aus. Cleveland-Cliffs hebt Blechpakete unter einer Zoll Breite hervor. Für breite Blechpakete oder bescheidene Wirkungsgradanforderungen überspringen viele Hersteller es. Prüfen Sie einen Beispielstapel, bevor Sie entscheiden.
Welche Temperatur wird beim Spannungsarmglühen verwendet?
Cleveland-Cliffs empfiehlt 788 °C in Stickstoff mit 2–10 % Wasserstoff für seine vollständig verarbeiteten nicht kornorientierten Sorten. Thomson Lamination fährt 774 °C kontinuierlich und 677–788 °C in Chargenzügen. Eine Studie von POSCO aus 2025 zeigte, dass 750 °C bessere Ergebnisse liefert als 850 °C. C-5-Beschichtungen halten bis etwa 845 °C in neutraler oder schwach reduzierender Atmosphäre stand.
Welche Elektroband-Beschichtungen überstehen das Spannungsarmglühen?
Anorganische C-5- und C-5-A-Beschichtungen halten bis etwa 845 °C in neutraler oder schwach reduzierender Atmosphäre stand, und auch das blanke C-0-Walzoxid ist beständig. Organische C-3-Lackbeschichtungen und C-6-Beschichtungen halten dem Spannungsarmglühen nicht stand, obwohl C-6 das bei Motorwiederlackierungen verwendete niedrigere Ausbrennverfahren übersteht. Geben Sie die Beschichtung bei der Stahlbestellung an, wenn Teile geglüht werden sollen.
Kann lasergerichtetes kornorientiertes Elektroband geglüht werden?
Nicht ohne Vorteilsverlust. Cleveland-Cliffs gibt an, dass Glühen über etwa 600 °C die Laserdomänenverfeinerung auslöscht und den Ummagnetisierungsverlust erheblich erhöht. Lasergerichtete Sorten eignen sich für gestapelte Kerne, die nicht geglüht werden. Für Wickelkerne, die geglüht werden, verwenden Sie eine konventionelle oder Hi-B-Sorte ohne Laserrichtung oder eine hitzebeständige domänenverfeinerte Sorte.
Planen Sie, Laminations- oder Wickelkerne zu glühen? Kontaktieren Sie uns mit Ihrer Sorte, Dicke, Beschichtung und Spannungsarmglühzyklus, und wir bestätigen, dass der Stahl zum Ofen passt, bevor Sie bestellen.
Literatur
- Cleveland-Cliffs, April 2026 — DI-MAX nicht kornorientiertes Elektroband, M-15 bis M-47: Produktdatenblatt
Bildquellen
- Ofen mit kontrollierter Atmosphäre: S zillayali, Wikimedia Commons, CC BY 3.0
- Ringkerntrafo: wdwd, Wikimedia Commons, CC BY 2.5


