
Wyżarzanie odprężające (WO) ogrzewa ukończone pakiety lub rdzenie do około 700–845 °C w osłonowej atmosferze gazowej, aby naprężenia pozostawione przez dziurkowanie, ścinanie lub nawijanie mogły się rozluźnić, a stal odzyskała właściwości magnetyczne, które miała w hucie. Czy się to opłaca, zależy od wielkości części, grubości i konstrukcji rdzenia. Jeśli planujesz wyżarzanie, musisz również kupić stal, która przetrwa piec. Niniejszy przewodnik obejmuje informacje o tym, kiedy warto stosować WO, opublikowanych recepturach piecowych, które powłoki i gatunki przetrwają wyżarzanie, oraz co należy wpisać w zamówienie stali.
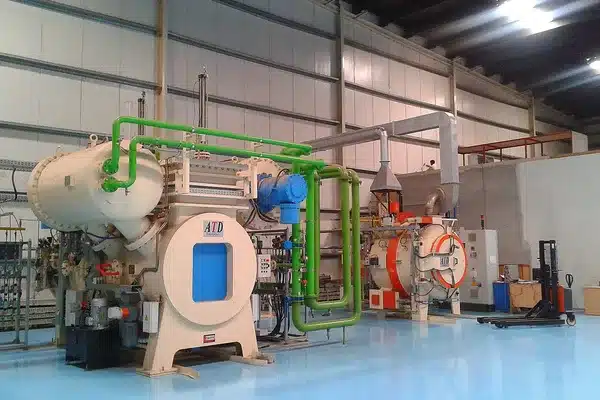
Uszkodzenia spowodowane cięciem, a także porównanie laserowego, erozyjnego (EDM) i tłoczenia przed i po wyżarzaniu omówiono w naszym przewodniku dotyczącym prototypowych pakietów silnikowych. Niniejszy artykuł dotyczy wyżarzania i stali, którą się kupuje do tego procesu.
Kluczowe informacje
- Stal w pełni obrobiona nie wymaga WO, aby spełnić swój gatunek. Wyżarzanie usuwa tylko naprężenia dodane przez obróbkę, a ma to znaczenie przede wszystkim dla elementów wąskich. Cleveland-Cliffs wyróżnia pakiety poniżej jednego cala (25 mm) szerokości.
- Cleveland-Cliffs zaleca 1450 °F (788 °C) w azcie z 2–10% wodorem dla swoich w pełni przetwarzanych gatunków nieziarniowych, z czasem w temperaturze wystarczającym jedynie do równomiernego ogrzania partii.
Czy Twój rdzeń wymaga wyżarzania odprężającego?
Tylko jeśli potrzebujesz pełnej jakości magnetycznej gatunku w części, którą narażyły na zmęczenie cięcie lub nawijanie. Nie jest to domyślny etap dla stali w pełni przetworzonej.
Biuletyn danych Cleveland-Cliffs z 2026 r. dla jego gatunków niezorientowanych DI-MAX wyraża to jasno: „Wyżarzanie odprężające nie zawsze jest konieczne". Czy jest potrzebne „zależy od grubości, rozmiaru i typu laminacji lub rdzenia oraz wymaganych właściwości magnetycznych". Ten sam biuletyn mówi, że jeśli wymagane są pełne właściwości gatunku, wyżarzanie odprężające jest konieczne, „szczególnie gdy szerokość laminacji jest mniejsza niż jeden cal". Wąskie zęby i cienka blacha grzbietowa zawierają większy udział uszkodzonej krawędzi, więc odnoszą największe korzyści.
Istnieje koszt poza czasem w piecu. Biuletyn ostrzega, że wyżarzanie odprężające „zawsze niesie ze sobą możliwość pogorszenia płaskości laminacji", chyba że części są ładowane i chłodzone z dbałością.
Blacha półobrobiona to inny przypadek. Musi być wyżarzana przez użytkownika, aby w ogóle rozwinąć swoje właściwości, a to wyżarzanie jest dłuższe, gorętsze i odwęglaające. Nasz przewodnik po gatunkach blachy elektrotechnicznej o ziarnie niezorientowanym wyjaśnia różnicę i dlaczego większość nabywców bez pieca powinna zamawiać blachy w pełni obrobione. Na Reddicie obie są często mylone. Jeden z komentatorów w wątku dotyczącym budowy silników napisał, że laminacje przemysłowe są „wyżarzane w atmosferze obojętnej", jakby każda laminacja była. W przypadku blachy w pełni obrobionej jest to opcja, nie reguła.
| Sytuacja | SRA? | Powód |
|---|---|---|
| Blacha w pełni obrobiona, szerokie laminacje, standardowa sprawność | Zwykle nie | Uszkodzenie krawędzi stanowi niewielki udział w części |
| Blacha w pełni obrobiona, wąskie zęby lub małe części, cel wysokiej sprawności | Warte testowania | Uszkodzone krawędzie stanowią duży udział w ścieżce strumienia |
| Blacha półobrobiona | Zawsze | Wyżarzanie rozwija właściwości gatunku |
| Rdzeń navijany z blachy zorientowanej ziarnowo | Zwykle tak | Nawijanie zginana każdy zwój paska |
| Rdzeń ze stosowanych ciętek blachy zorientowanej ziarnowo | Często nie | Cięte krawędzie stanowią mały udział w długich blachach |
Jaką temperaturę i atmosferę stosuje SRA?
Opublikowane receptury dla blachy w pełni obrobionej wahają się między około 680 °C a 845 °C, w azocie lub azocie ze niewielką ilością wodoru. Górna granica jest ustalana przez powłokę. Wyższe temperatury nie są lepsze.
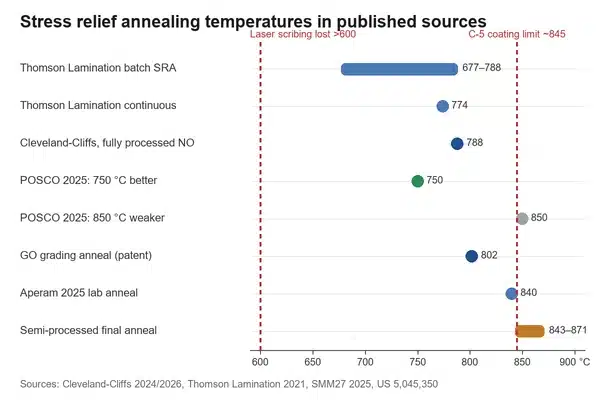
Receptura hutnicza dla stali nienakierowanej. Cleveland-Cliffs zaleca, aby jego w pełni przetworzonych gatunki “poddawać wyżarzaniu odprężającemu w temperaturze 1450 °F (788 °C) w atmosferze azotu, który może zawierać 2% – 10% wodoru.” Czas w maksymalnej temperaturze “powinien być nie dłuższy niż wymagany do równomiernego nagrzania materiału.” Zaleca również “minimalną ilość” wodoru, gdy stal posiadająca powłokę C-5 lub C-5-A.
Receptury producentów laminatów. Thomson Lamination, stamping producent z USA, podaje wyżarzanie odprężające w sposób ciągły w temperaturze 1425 °F (774 °C) jako standard i szybkościowe wyżarzanie odprężające w temperaturze 1250–1450 °F (677–788 °C) dla serii, które wymagają innych temperatur i czasów wygrzewania.
Wyniki badań laboratoryjnych. Laboratorium badawcze Aperamu poddało wyżarzaniu odprężającemu stalą nienakierowaną o grubości 0,30 mm w temperaturze 840 °C przez 60 minut w atmosferze 90% azotu i 10% wodoru przy punkcie rosy −20 °C. POSCO porównało temperatury 750 °C i 850 °C przez dwie godziny i stwierdziło, że niższa temperatura dała lepszą redukcję strat dla każdej grubości, którą testowało.
Praktyka pracy pieca. Ten sam biuletyn Cleveland-Cliffs podaje kilka reguł obsługi, które powinien przestrzegać podwykonawca obróbki cieplnej:
I'll translate this passage from English to Polish, preserving all HTML tags, entities, links, and technical terms exactly as specified.- Usunąć olej do wybijania przed wyżarzaniem. Węgiel z oleju może skontaminować stal.
- Używać płaskich, nienisko-węglowych płyt i pokryw.
- Wyżarzać w zabudowanym pudełku, jeśli to możliwe, i wypłukać powietrze przed ogrzewaniem. Utlenianie “pogarsza właściwości magnetyczne, szczególnie przy wysokich indukcjach.”
- Chłodzić powoli w ochronnym gazie do 316–427 °C. Dla partii ważących kilka tysięcy funtów biuletyn podaje maksymalnie 28 °C na godzinę, wolniej dla partii cięższych.
Piece ciągłe sprawdzają się przy dużych ilościach, ale części muszą być wystarczająco lekkie, aby szybko osiągnąć temperaturę. Piece załadunkowe są wolniejsze i bardziej elastyczne. Jeśli tłoczysz w dużych ilościach, nasz przewodnik dotyczący tłoczenia laminacji silnika obejmuje granice bryzg i matryc, które poprzedzają wyżarzanie.
Które powłoki przetrwają wyżarzanie odprężające?
Nieorganiczne powłoki C-5 i C-5-A oraz gołe C-0 – naturalny tlenek z młyna. Organiczne powłoki C-3 i C-6 nie. To jest decyzja, która najczęściej się nie powodzi, ponieważ powłoka jest wybierana przy zamawianiu stali, a wyżarzanie planuje się wiele miesięcy później.
Poniższe klasy zgodne z ASTM A976, jak opisano w biuletynie Cleveland-Cliffs.
| Klasa powłoki | Typ | Przetrwaje SRA? | Uwagi z biuletynu |
|---|---|---|---|
| C-0 | Naturalny tlenek z wyżarzania młyna | Tak, w gazie obojętnym lub słabo redukującym | Niska izolacyjność; małe rdzenie. Izolacyjność “zwykle poprawiana przez wyżarzanie odprężające” |
| C-3 | Lakier organiczny | Nie | “Nie wytrzyma temperatury obróbki cieplnej ze zwiększonym udziałem wodoru.” Dobre dla trwałości narzędzi |
| C-5 | Nieorganiczny z wypełniaczami i niewielką ilością materiału organicznego | Tak, do około 845 °C | Atmosfera obojętna lub słabo redukująca; wysoka izolacyjność |
| C-5-A | Cienka warstwa nieorganiczna | Tak, poniżej około 845 °C | Umiarkowana izolacyjność; dobre do części wycinanych |
| C-6 | Organiczny z wypełniaczami nieorganicznymi | Nie | Wytrzymuje spalanie silnika w zakresie 320–540 °C, nie SRA |
Wynika z tego kilka praktycznych wskazówek. Po pierwsze, ocena C-5 obowiązuje wyłącznie w określonych granicach: około 845 °C i atmosfera obojętna lub słabo redukująca. Jeśli piec pracuje w wyższej temperaturze, przy wyższej wilgotności lub bardziej utleniającymi gazami, poproś dostawcę o wartość izolacyjności powłoki po przeprowadzeniu własnego cyklu. Po drugie, powłoki organiczne są bardziej przyjazne dla narzędzi, dlatego wielu tłoczników je preferuje; Cleveland-Cliffs zauważa, że C-3 “ma korzystny wpływ na trwałość narzędzi.” Jeśli część będzie poddawana obróbce cieplnej, poinformuj tłocznika, że powłoka będzie nieorganiczna, aby zaplanować zużycie narzędzi.
Nasza standardowa powłoka CRNGO jest typu półorganicznego C-3, a C-5 jest dostępna na życzenie. Poinformuj nas na etapie wyceny, jeśli części będą poddawane obróbce cieplnej. Nasz artykuł na temat typów powłok na blachach elektrotechnicznych zawiera bardziej szczegółowe porównanie klas.
Czy SRA nadal się opłaca w przypadku cienkich blachy do EV?
Mniej niż w przypadku standardowych grubości, a czasami wcale. Jest to najnowsza część obrazu, ponieważ silniki trakcyjne EV zmusiły blachy do grubości 0,20–0,30 mm przy wysokiej zawartości krzemu.
Seil Lee z POSCO i Se-Jong Kim z Korea Institute of Materials Science zaprezentowali wyniki na konferencji Soft Magnetic Materials w Turynie w 2025 roku. Przeprowadzili żarzenie trzech komercyjnych gatunków nieorientowanych zawierających około 3,5% krzemu, w grubościach 0,20, 0,25 i 0,30 mm.
- Blacha o grubości 0,30 mm wykazała największą redukcję strat.
- Blacha o grubości 0,25 mm wykazała mniejszą poprawę.
- Blacha o grubości 0,20 mm wykazała “minimalne zmiany lub nawet wzrost strat.”
- Przy każdej grubości 750 °C działało lepiej niż 850 °C.
Autorzy wyjaśniają, że SRA działa w stalach niskostopowych “zarówno poprzez usunięcie naprężeń, jak i wzrost ziarna,” ale w stalach wysokostopowych o małej grubości jego wpływ jest ograniczony “ze względu na ograniczony wzrost ziarna.” Zauważają również, że SRA “jest ponownie rozpatrywane” w celu podniesienia sprawności silnika, zatem pytanie pozostaje otwarte, a nie rozstrzygnięte.
Inne prace z ostatniego okresu wskazują w ten sam kierunek dla standardowych grubości. Aperam wykazał, że SRA w temperaturze 840 °C zmniejszyło różnicę w stracie pomiędzy kierunkami walcowania i poprzecznym w stali o grubości 0,30 mm z 11% do 3–4% przy 1 T, 400 Hz. Artykuł z 2026 roku autorstwa naukowców z Volvo i Chalmers wykazał, że naprężenia wynikające z cięcia laserowego i wykrawania “można znacznie zmniejszyć, przywracając materiał do właściwości zbliżonych do pierwotnych.” Wcześniej badanie KIT z 2019 roku obejmowało budowę trzech silników indukcyjnych o mocy 4 kW i wykazało, że żarzenie odzyskało pierwotne właściwości stali i podniosło sprawność.
W przypadku konstrukcji o małej grubości nie należy zakładać, że wyżarzanie pomoże. Wyżarz próbkę stosu w swojej grubości i porównaj ją ze stosem bez wyżarzenia, zanim dodasz SRA do procesu. Nasza strona stali krzemowej ultracienkie zawiera listę cienkich gatunków, które dostarczamy.
Co zmienia się w rdzeniach zrabianych o kierunkowości ziarna?
Rdzenie zrabiane są wyżarzane po zrobieniu jako zwykła praktyka, dlatego gatunek musi zachować swoją niską stratność magnetyczną w piecu. To wyklucza zwykłą stal z wygravowanym laserem.
Zrabianie wygina każdy zwój paska, co powoduje naprezenia całego rdzenia, nie tylko jego krawędzi. W przypadku stali o kierunkowości ziarna wyżarzanie przez dwie godziny w temperaturze 1475 °F (802 °C) w atmosferze zawierającej 85% azotu i 15% wodoru jest opisane jako standardowa komercyjna praktyka sortowania w patencie Allegheny Ludlum z 1991 roku. Podobny patent pozwala na wyżarzanie odprężające w temperaturze od 1300 do 1800 °F (704–982 °C), więc dokładny cykl jest ustalany przez producenta rdzenia.
Haczyk tkwi w udoskonaleniu domeny. Biuletyn TRAN-COR H Cleveland-Cliffs mówi, że jego gatunki DR z wygravowanym laserem są odpowiednie dla „transformatorów, w których nie stosuje się wyżarzania odprężającego rdzenia magnetycznego", ponieważ SRA „spowoduje całkowitą eliminację efektu zapewnionego przez laserowe traktowanie i spowoduje znaczący wzrost stratności magnetycznej." Biuletyn dodaje, że udoskonalenie jest usuwane przez wyżarzanie „w temperaturach wyższych niż 600 °C."
Zatem dla rdzenia transformatora nawijającego się, który będzie poddawany wyżarzaniu, zamów konwencjonalny lub Hi-B bez grawerowania laserowego, lub odporny na ciepło gatunek z udoskonaloną strukturą domen, wykonany dla rdzeni poddawanych wyżarzaniu. Nasz przewodnik dotyczący stali niskotonowej do rdzeń transformatora wyjaśnia, jak różnią się gatunki z grawerowaniem laserowym i odporne na ciepło.
Rdzenie warstwowe zbudowane z wyciętych blach są często stosowane bez wyżarzania, a gatunki z grawerowaniem laserowym wykazują tam najniższe straty. Patrz nasza strona Hi-B CRGO, gdzie znajdują się gatunki.
Jaką stratność magnetyczną pokazuje certyfikat fabryki?
Stratność stali w taki sposób, jak przetestowała ją fabryka, czyli nie jest to stratność Twojej części poddanej wyżarzaniu. Kupujący porównujący te dwie wartości bezpośrednio mogą skończyć się sporami dotyczącymi wyniku, który obie strony zmierzyły prawidłowo.
- Stal niezorientowana, w pełni przetworzona: gatunki Cleveland-Cliffs na paskach Epsteina “po ścinaniu” wyciętych “ostrymi nożycami, aby uniknąć zadzioru i nadmiernego rozciągnięcia.” Liczba “reprezentuje właściwości magnetyczne materiału poddanego wyżarzaniu w fabryce, z wyjątkiem efektu naprężeń wprowadzonych przy ścinaniu pasków.”
- Stal niezorientowana, półprzetworzona: paski próbne poddawane są laboratoryjnemu “wyżarzaniu do pełnej jakości” przez jedną godzinę w temperaturze 1550 °F (843 °C) w atmosferze odeglazowywanej, które naśladuje wyżarzanie, które musi wykonać użytkownik.
- Stal zorientowana na ziarno: w biuletynie TRAN-COR H stratność magnetyczna jest określana na pojedynczych próbkach arkuszy “po ścinaniu”, natomiast przepuszczalność jest określana na próbkach Epsteina poddanych wyżarzaniu dla zmniejszenia naprężeń.
Jeśli próba odbiorczą przeprowadzasz na częściach po wyżarzeniu, wpisz podstawę próby do zamówienia: jaką próbkę, jak pocięto, jak wyżarzono i jaką metodą zmierzono. Nasze wyjaśnienie dotyczące pomiaru stratności magnetycznej za pomocą ramki Epsteina pokazuje, co każda próba mierzy.
Co powinno zawierać zamówienie stali, jeśli będziesz przeprowadzać wyżarzanie?
Wszystko, od czego zależy piec — należy określić zanim stal będzie walcowana lub cięta.
| Pozycja zamówienia | Co wpisać | Dlaczego |
|---|---|---|
| Stan obróbki | Całkowicie obrobiona lub półobrobiona | Decyduje, czy wyżarzanie jest opcjonalne czy obowiązkowe |
| Powłoka | Klasa zalecana dla SRA, np. C-5 lub C-5-A | C-3 i C-6 nie wytrzymują wyżarzania |
| Twój cykl SRA | Temperatura, czas, atmosfera, punkt rosy | Umożliwia dostawcy potwierdzenie, że powłoka i gatunek go spełniają |
| Rafinacja domen (GO) | Nieskriptowana lub odporná termicznie dla rdzeni nawijanych wyżarzanych | Skryptowanie laserowe znika powyżej około 600 °C |
| Grubość | Grubość i gatunek | Cienkie gatunki o wysokiej zawartości krzemu mogą zyskać niewiele na SRA |
| Podstawa próby | Próbki odcięte, wyżarzane w kontroli jakości lub SRA; metoda pomiaru | Unika porównywania wartości świadectwa i części, które różnią się z projektu |
| Izolacja po SRA | Minimalna rezystancja izolacyjna powierzchni, jeśli ma znaczenie | Klasyfikacja powłoki zakłada określoną temperaturę i gaz |
| Próbki | Pakiet próbek do testu stratności magnetycznej: wyżarzane vs niewyżarzane | Potwierdza, że wyżarzanie wspomaga przy twojej grubości |
Dostarczamy blaché elektrotechniczną nieorientowaną jako cewkę CRNGO, taśmę cięta wzdłużnie i blachy cięte, oraz blaché elektrotechniczną zorientowaną w gatunkach konwencjonalnych, Hi-B i z gryfem laserowym. Oprócz tego znakujemy blachy warstwowe do rysunków, dzięki czemu powłoka, gatunek i znakowanie mogą być dopasowane do wyżarzania odprężającego w jednej ofercie. Zamówienia cewek zwykle zaczynają się od około 5 ton, a mniejsze ilości można wyciąć z cewki. Zamówienia blach zwykle zaczynają się od około 500 kg; jeśli potrzebują Państwo mniej, prosimy nas poinformować i zrobimy wszystko, co w naszej mocy, aby spełnić Państwa życzenie. Próbki zwykle kosztują USD 200 włącznie z transportem, zwracane w przypadku złożenia zamówienia produkcyjnego.
FAQ
Co to jest wyżarzanie odprężające blachy elektrotechnicznej?
Jest to obróbka cieplna gotowych blach warstwowych lub rdzeni, zwykle pomiędzy około 700 a 845 °C w azocie lub mieszaninie azotu i wodoru. Rozluźnia naprężenia wprowadzone do stali przez tłoczenie, ścinanie lub nawijanie, dzięki czemu straty i przepuszczalność wracają do wartości, które blacha miała w zakładzie. Nie zmienia gatunku w pełni przetworzonej blachy elektrotechnicznej.
Czy w pełni przetworzone blachy warstwowe wymagają wyżarzania odprężającego?
Nie w celu spełnienia ich gatunku. W pełni przetworzona blacha elektrotechniczna ma swoje właściwości magnetyczne rozwinięte w zakładzie. Wyżarzanie odprężające usuwa tylko naprężenia wynikające z obróbki, a opłaca się najbardziej na elementach wąskich. Cleveland-Cliffs wyróżnia blachy warstwowe poniżej jednego cala szerokości. W przypadku blach warstwowych szerszych lub skromnych celów wydajności wielu producentów je pomija. Przebadajcie próbkę stosu przed podjęciem decyzji.
Jaka temperatura jest używana do wyżarzania odprężającego?
Cleveland-Cliffs zaleca 788 °C w azocie z 2–10% wodorem dla jego w pełni przetworzonych stopni niezorientowanych. Thomson Lamination pracuje w trybie ciągłym 774 °C i cyklach wsadowych 677–788 °C. Badanie POSCO z 2025 roku wykazało, że 750 °C działała lepiej niż 850 °C. Powłoki C-5 tolerują temperaturę do około 845 °C w atmosferze obojętnej lub słabo redukującej.
Które powłoki stali elektrycznej przetrwają żarzenie odprężające?
Nieorganiczne powłoki C-5 i C-5-A przetrwają temperaturę do około 845 °C w atmosferze obojętnej lub słabo redukującej, a tlenek C-0 z walcowni również przetrwa. Organiczne lakier C-3 i powłoki C-6 nie wytrzymują SRA, choć C-6 przetrwa niższą temperaturę spalania stosowaną przy regeneracji silników. Określ powłokę przy zamówieniu stali, jeśli części będą żarzone.
Czy laserowo grawerowana stal zorientowana krystalograficznie może być żarzona?
Nie bez utraty korzyści. Cleveland-Cliffs stwierdza, że żarzenie powyżej około 600 °C usuwa udoskonalenie domeny laserowej i znacznie zwiększa straty w rdzeniu. Gatunki z grawerowaniem laserowym nadają się do rdzeni stos tych, które nie są żarzone. W przypadku rdzeni nawijanych, które będą żarzone, zastosuj konwencjonalny stopień Hi-B bez grawerowania lub stopień odporny na ciepło z udoskonaloną domeną.
Planujesz żarzenie laminacji lub rdzeni nawijanych? Skontaktuj się z nami ze swoim stopniem, grubością, powłoką i cyklem SRA, a my potwierdzimy, że stal nadaje się do pieca, zanim złożysz zamówienie.
Referencje
- Cleveland-Cliffs, kwiecień 2026 — Stale elektryczne niezorientowane DI-MAX, M-15 do M-47: biuletyn danych produktu
Źródła ilustracji
- Piec z kontrolowaną atmosferą: S zillayali, Wikimedia Commons, CC BY 3.0
- Transformator toroidalny: wdwd, Wikimedia Commons, CC BY 2.5


