
Tłoczenie laminacji silnika polega na wyciskaniu laminacji wirnika i stojana z cewki blachy elektrotechnicznej w zahartowanym stemplu, zwykle w stemplu progresywnym przeznaczonym do produkcji wielkoseryjnej. Cena części jest niska po wykonaniu stempla, ale jakość każdej laminacji zależy od trzech czynników, które nabywca może kontrolować: limitu zadziorów zapisanego na rysunku, luz stempla i praktyka ponownego ostrzenia stosowana przez tłoczniaka, oraz blacha elektrotechniczna trafiająca do prasy. Ten przewodnik obejmuje każdy z tych czynników i kończy się wskazówkami, co zawrzeć w zapytaniu ofertowym do tłoczni.
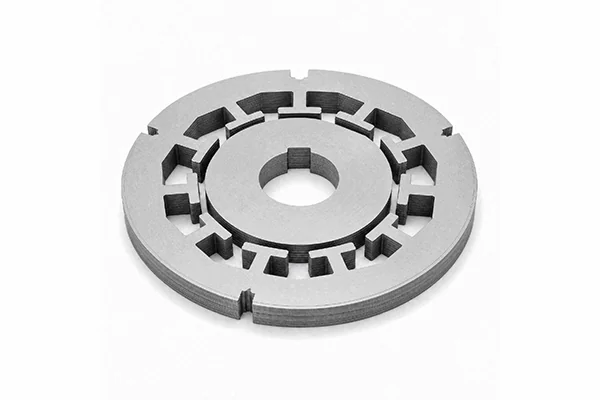
Jeśli jesteście jeszcze na etapie prototypu, nasz przewodnik dotyczący laminacji silnika prototypowego porównuje laserowe cięcie, elektroerozję drutem i tłoczenie ze względu na koszty narzędzi i uszkodzenie krawędzi. Niniejszy artykuł rozpoczyna się tam, gdzie tamten się kończy: projekt jest zamrożony, a wolumen uzasadnia wykonanie stempla.
Kluczowe informacje
- Stempel progresywny nadaje się do dużych wolumenów. Stempel złożony i wycinanie angularów kosztują mniej do wykonania narzędzi i nadają się do większych laminacji lub mniejszych serii.
- Powszechna reguła warsztatu limituje zadziory do 10% grubości blachy. Nasze limity dla cięcia wzdłużnego wynoszą 10% dla 0,35–0,50 mm i są bardziej restrykcyjne dla cieńszych grubości. Wpisz limit i metodę pomiaru na rysunku.
Która metoda tłoczenia odpowiada Twojej wielkości produkcji?
Tłoczenie progresywne dla dużych wolumenów, tłoczenie złożone dla średnich serii i większych części, oraz karby gdy blachę jest duża, a seria krótka.
| Metoda | Jak to działa | Najlepsze dla | Kompromis |
|---|---|---|---|
| Matryca progresywna | Pasmo przesuwają się przez kilka stacji; szczeliny, otwory i obrysy są tnie sekwencyjnie, często z przeplotem w tej samej matryce | Statory i rotory dużych wolumenów | Najwyższe koszty matrycy i przygotowania |
| Matryca złożona | Kilka elementów wycina się jednym skokiem na jednej stacji | Serie średnie, blachę średnie i duże, gatusze bardzo cienkie | Wolniejsze niż progresywne |
| Karby rotacyjne | Blachę wciska się na pozycje i szczeliny są dziurkowane pojedynczo | Duże blachę przy niższych kosztach narzędzi | Wolniejsze, może nie spełniać dokładności progresywnej |
Lamistacks, producent blach warstwowych, opisuje tłoczenie progresywne jako „słynące z wysokiej wydajności przy produkcji dużych wolumenów", tłoczenie złożone jako „doskonale nadające się do wytwarzania blach średnich i dużych", a karby rotacyjne jako sposób na „wytwarzanie dużych blach przy obniżonych kosztach". Laser Technologies Inc., producent z USA, sugeruje matryc złożone dla gatuszy poniżej 0,008 cala (około 0,20 mm).
Wielu producentów silników unika całkowicie nowych form. Inżynier z producenta silników wyjaśnił na Reddicie, że “narzędzia do laminowania są drogie, dlatego bardzo często w przypadku bardziej standardowych projektów używamy naszych standardowych laminatów” i zamiast tego zmieniają długość stosu oraz uzwojenie. Jeśli istniejący laminat z katalogiem dostawcy form jest wystarczająco zbliżony, poproś o niego zanim zapłacisz za nową formę. Nasz przewodnik prototypowania pokazuje, jak koszt formy porównuje się z cięciem laserowym przy różnych wolumenach.
Jak wysoki może być zadzior?
Na tyle niski, że nie może przemostu powłoki między blachami, co zwykle oznacza limit 10% grubości lub mniej. Żaden ze znanych nam standardów nie określa jednej wartości dla wszystkich laminatów. Limit uzgadniany jest między odbiorcą a producentem form, dlatego musi znaleźć się na rysunku.
Skąd pochodzą liczby. Stara reguła warsztatowa dla odciśnięć ogólnie polega na tym, że wysokość zadziorów nie powinna przekraczać 10 procent grubości blachy. Peter Ulintz, piszący w magazynie MetalForming w 2013 roku, prześledzył tę regułę do podręcznika do produkcji form z 1897 roku i argumentował, że obowiązuje ona tylko dla cienkiej blachy niskowanadlutowanej, więc części powinny mieć zamiast tego limit ustalony inżynieryjnie. W przypadku laminatów odbiorcy zwykle proszą o mniej niż 10%. Nasze własne limity dla cięcia wzdłużnego to 10% grubości dla 0,35–0,50 mm, 8% dla 0,23–0,35 mm, 6% dla 0,20–0,23 mm i absolutnie 0,01–0,02 mm dla gabarytów ultracienkich. Nasz przewodnik dotyczący tolerancji cięcia wzdłużnego i ugięcia wyjaśnia, dlaczego limit się zaostrzył, gdy stal się cieńsza.
| Grubość | Reguła 10% | Typowy bardziej rygorystyczny limit dla laminatów |
|---|---|---|
| 0,50 mm | 0,050 mm | 0,050 mm (10%) |
| 0,35 mm | 0,035 mm | 0,028–0,035 mm (8–10%) |
| 0,27 mm | 0,027 mm | 0,022 mm (8%) |
| 0,20 mm | 0,020 mm | 0,012 mm (6%) |
Jak to mierzyć. Norma IEC 60404-9 określa metody pomiaru cech geometrycznych blachy elektrotechnicznej, w tym wysokości ostrzenia. Jej edycja z 2018 roku wyjaśniła, że wysokość ostrzenia charakteryzuje się wartością maksymalną, i dodała procedurę przy użyciu przenośnego mikrometru. Nazwij metodę na rysunku, aby tłoczek i Twoja kontrola odbiorcza mierzyły to samo.
Dlaczego to ważne. Ostrzenie może przebić cienką powłokę izolacyjną i dotknąć następnego arkusza. Prąd wtedy przepływa przez stos zamiast być zatrzymywany na każdej warstwie, co neguje całą ideę laminowania rdzenia transformatora.
- Mazurek i in., Cardiff University, 2012: sztuczne ostrzenia na rdzeniu transformatora 350 kVA trójfazowego podniosły straty lokalne do ponad 1000 W/kg w regionie z największym ostrzeniem przy 1,8 T, 50 Hz. Straty wzrosły również poza obszarem ostrzenia.
- Shah i in., ICEMS 2017: w rdzeniu EI kontakty między warstwami na jednym ramieniu podniosły współczynnik strat prądów wirowych o około 2%, a kontakty na dwóch ramionach o około 2,7%.
Dwa wyniki różnią się skalą, ponieważ ostrzenia się różnią. Kilka małych kontaktów dodaje niewiele strat. Ostrzenia na wielu laminacjach mogą stworzyć duże lokalne punkty gorące. Ostrzenia zwiększają również wysokość każdego arkusza, co obniża współczynnik wypełnienia stosu. Nasz artykuł na temat współczynnika wypełnienia lamacji pokazuje, ile to kosztuje w wysokości rdzenia.
Jaki luz matrycy odpowiada dla blach elektrotechnicznej?
Nie ma jednej słusznej odpowiedzi; opublikowane zalecenia wskazują w dwu kierunkach. Luz to szczelina między punch'em a matrycą, zwykle podawana jako procent grubości blachy na stronę.
Podejście wytrzymałości matrycy. Thomas Vacca z Micro Co., piszący w The Fabricator w 2022 roku o tłoczeniu M19, rekomenduje „duży luz między punch'em a matrycą (około 10% grubości materiału)", ponieważ stal krzemowa mocno zużywa narzędzia. Większa szczelina pozwala stali na sprężyste odtworzenie się, dzięki czemu punch mniej ociera się na drodze przez matrycę i z powrotem.
Podejście strat magnetycznych. Füzer i współpracownicy w Koszycach, Słowacja, tłoczyli pierścienie z 0,5 mm M350-50A przy luzach 1%, 3%, 5% i 7% grubości, a następnie mierzyli straty do 400 Hz. Luz 3% dał najniższe straty do około 300 Hz, powyżej którego lepszy był luz 1%. Straty wzrosły przy 5% i 7%. Autorzy stwierdzili, że „straty nadmiarowe obserwuje się jako składnik strat najbardziej wrażliwy na luz cięcia".
| Luz (na stronę) | Co faworyzuje | Źródło |
|---|---|---|
| Około 10% grubości | Zużycie punch'a i żywotność matrycy | Vacca, The Fabricator, 2022 |
| 5% | Tradycyjna reguła ogólna; Dayton Progress mówi, że jest zbyt mały dla stali wysokowytrzymałych | Dayton Progress, 2014 |
| 3% | Najniższe straty na 0,5 mm M350-50A do około 300 Hz | Füzer et al., Materials, 2021 |
| 1% | Najniższe straty powyżej około 300 Hz w tym samym badaniu | Füzer et al., Materials, 2021 |
Naszym zdaniem nabywca nie musi ustawiać luzowania. To obowiązek producenta form. Jednakże nabywca powinien znać kompromis, ponieważ forma wykonana na długotrwałość i forma wykonana na niskie straty nie są tą samą formą. W silnikach wysokoczęstotliwościowych lub wysokowydajnych zapytaj tłokowacza, jakie luzowanie planuje i czy można przeprowadzić próbny przebieg ze sprawdzeniem strat przed wprowadzeniem formy do produkcji.
Jak długo trwa forma do wyciskania lamin?
Miliony skoków, ale wysokość gratów wzrasta w miarę zużywania się krawędzi tnących, więc żywotność użyteczna jest określona przez limit gratu.
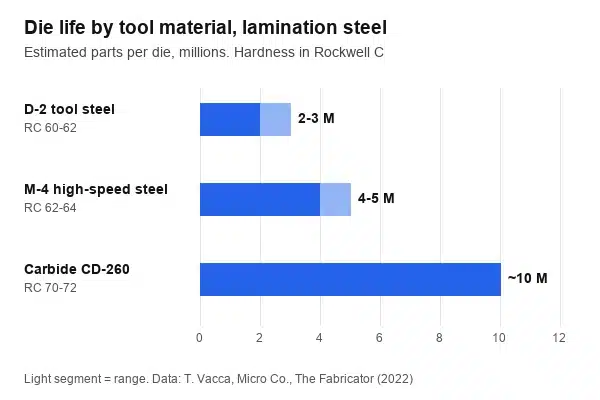
W tym samym artykule Fabricatora Vacca podaje przybliżone wartości według materiału narzędzia. Stal narzędziowa D-2 w zakresie RC 60–62 nadaje się do zamówień około 200 000 części i trwa 2 do 3 miliony części. Stal szybkotnąca M-4 w zakresie RC 62–64 trwa 4 do 5 milionów. Węglik CD-260, około RC 70–72, nadaje się do zamówień bliskich 1 miliona części i trwa około 10 milionów. Sugeruje on powłoki z nitrku tytanu na punch-ach i formach ze stali oraz wysoko polerowane punch-e w celu zmniejszenia tarcia. Są to szacunki jednego inżyniera, nie zmierzone dane, ale wyjaśniają, dlaczego formy do wyciskania lamin o dużych wolumenach zwykle wykonane są z węglika.
Powłoka na blasze też ma znaczenie. Firma thyssenkrupp stwierdza, że jej izolacja stabolit 10 zapewnia „aż trzykrotnie dłuższą żywotność formy w porównaniu z niepokrytą suchym wyciskaną blachą elektrotechniczną". Powłoki organiczne wycinają się na ogół łatwiej niż nieorganiczne, ale nie wytrzymują dobrze wyżarzania ze zmniejszeniem naprężeń. Jeśli planujesz przeplatanie, spawanie lub klejenie stosu, nasz przewodnik dotyczący metod układania lamin zawiera listę powłoki, która odpowiada każdej metodzie.
Wynika z tego kilka praktycznych wskazówek:
- Ustalić punkt wznowienia szlifowania. Poproś tłocznia o wznowienie szlifowania, gdy zbieranie osiągnie ustaloną część twojego limitu, a nie gdy części nie przejdą kontroli.
- Utrzymywać powłokę na stałym poziomie. Zmiana rodzaju powłoki lub dostawcy w trakcie produkcji może zmienić zużycie matrycy i wzrost zbioru.
Które właściwości blachy elektrotechnicznej utrudniają tłoczenie laminacji?
Grubość, płaskość, twardość i powłoka. Matryca jest przygotowana dla jednej grubości i jednego materiału, więc zmiany w zwoju powodują zmiany w laminacjach.
- Grubość i jej tolerancja. EN 10106 obejmuje tolerancje geometryczne dla blachy elektrotechnicznej o ziarnie niezorientowanym w pełni obrobionej w wymiarach 0,35, 0,50, 0,65 i 1,00 mm. Matryca przygotowana dla jednej grubości pracuje najlepiej, gdy taśma pozostaje bliska wartości nominalnej na całej szerokości i wzdłuż zwoju.
- Płaskość i zakrzywienie zwoju. Taśma, która nie jest płaska, źle się podaje i słabo się układa w stos. Kamelber powoduje przesunięcie taśmy poza prowadnice matrycy. Taśma cięta wzdłużnie powinna przybyć w obrębie ustalonych limitów kamelru i falistości krawędzi.
- Zawartość krzemu i twardość. Gatunki wyższych klas, o niższych stratach, zazwyczaj zawierają więcej krzemu. Krzem zwiększa twardość i zużycie matrycy, co jest jednym z powodów, dla których Vacca rekomenduje węglik do długich serii.
- Rodzaj i grammatura powłoki. Powłoka wpływa na zużycie matrycy, jak wyżej, oraz na to, jak dobrze stos będzie mógł być spawany lub sklejony później.
Aby poznać różnice między gatunkami blachy elektrotechnicznej o ziarnie niezorientowanym, w tym stali w pełni obrobionej i półobrobionej, zapoznaj się z naszym przewodnikiem dotyczącym gatunków blachy elektrotechnicznej o ziarnie niezorientowanym.
Dlaczego cieńsze blachy to problem do 2026 roku?
Silniki trakcyjne pojazdów elektrycznych i inne silniki pracujące z wysokimi prędkościami zmuszają do zmniejszenia grubości laminacji, a cienkie blachy zachowują się inaczej w matryce.
Laser Technologies Inc. odnotowała w 2021 roku, że producenci pojazdów elektrycznych "zaczynali specyfikować laminacje silnikowe o grubości zakresu 0,010" aż do 0,004" — około 0,25 do 0,10 mm, w porównaniu z 0,014" do 0,025" dla typowych laminacji przemysłowych. Jej zespół narzędziowy napisał w 2025 roku, że blachy poniżej 0,010 cala zachowują się jak taśma: mogą się zgnieść na krawędzi wejściowej lub przylgnąć do szyn prowadzących. Rozwiązania obejmują sprężynowe podnośniki między stanowiskami i piloty przeciągające, które ciągną blasze od strony wyjścia.
Płaskość to druga pułapka. Ten sam artykuł wskazuje, że projektanci często dodają tolerancję płaskości ±0,005 cala bez określenia sposobu jej kontroli. Laser Technologies sprawdza części pod przezroczystą płytą pleksiglasu obciążoną masą 1 do 5 funtów przed odczytem systemu wizyjnego i zaleca podanie wagi kontrolnej na rysunku. Wąskie jarzmo, agresywne wzory szczelin i stale o dużej zawartości krzemu utrudniają kontrolę sprężystości i płaskości.
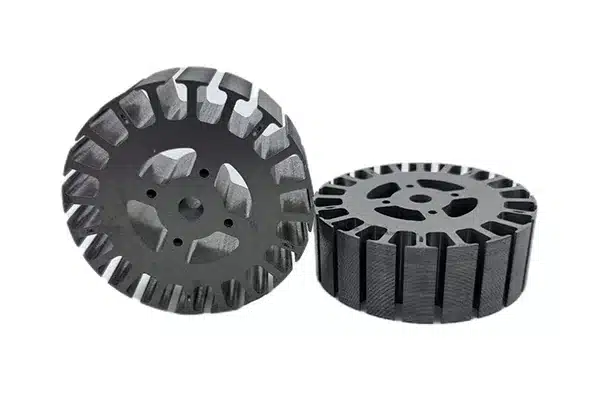
Nie wszyscy zgadzają się, jak cienkie mogą być blachy ze stempli. Brytyjskie Manufacturing Technology Centre uważa stemplowanie za nieprzydatne poniżej 0,2 mm, podczas gdy niektórzy operatorzy stempli pracują z matrycami kombinowanymi przy 0,004–0,006 cala. Jeśli Twój projekt ma grubość poniżej 0,25 mm, poproś operatora stempli o informacje dotyczące jego doświadczenia przy tej dokładnej grubości. Nasza strona ultracienka stal krzemowa obejmuje gatunki od 0,05 do 0,20 mm.
Co powinna zawierać oferta zapytania dotycząca tłoczenia laminacji?
Wszystko, co określa jakość, w jednym miejscu. Kompletna oferta zapytania dotycząca tłoczenia laminacji silnika umożliwia porównanie ofert i unika sporów przy kontroli pierwszej partii.
| Pozycja oferty zapytania | Co napisać | Dlaczego to ważne |
|---|---|---|
| Rysunek | DXF lub STEP z tolerancjami na szczeliny, otwór i zarys | Określa projekt matrycy |
| Gatunek i grubość | Na przykład 35W300 lub M300-35A, 0,35 mm, z gwarantowaną stratą | Określa stal i luz |
| Powłoka | Klasa powłoki oraz informacja, czy części będą spawane, klejone lub żarzone | Wpływa na zużycie matrycy i układanie w stos |
| Limit zwędrowania | Maksymalne zwędrowanie w mm oraz metoda, na przykład mikrometer IEC 60404-9 | Główna specyfikacja jakości laminacji |
| Płaskość | Wartość i metoda kontroli, łącznie z ewentualnym obciążeniem | Cienkie grubości wymagają podanej metody |
| Układanie w stos | Połączenie, spawanie, klejenie lub luźne; tolerancja wysokości stosu | Decyduje o stacjach matrycy i powłoce |
| Wielkość produkcji | Roczna ilość i rozmiar partii | Decyduje o tłoczeniu progresywnym wobec złożonemu wobec wycinaniu oraz materiału matrycy |
| Warunki matrycy | Właściciel matrycy, wznowienie szlifowania, oczekiwana żywotność | Unika niespodzianek przy pierwszym szlifowaniu |
| Próbki | Części pierwszej partii i, dla silników krytycznych, test straty na przykładowym stosie | Potwierdza matrycę przed produkcją masową |
| Źródło stali | Dostarczone przez tłocznika lub przez ciebie; szerokość zwoju lub szerokość cięcia | Pozwala kontrolować gatunek i identyfikowalność |
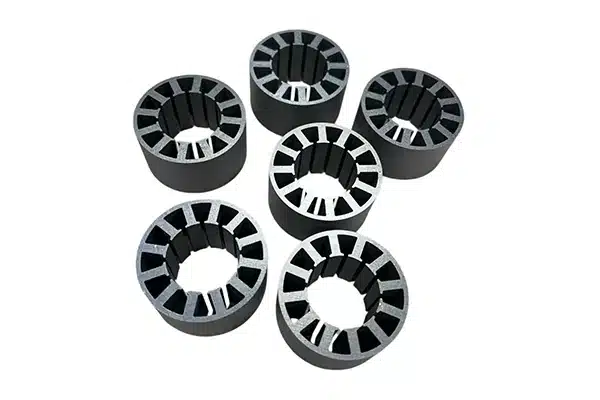
Dostarczamy blacha elektrotechniczną o orientacji ziaren niezdefiniowanej jako zwój stalowy CRNGO, taśmę ciętą wzdłużnie i blachy cięte, a także wykonujemy dla Państwa tłoczenie płyteczek laminacyjnych wg rysunków dla produkcji, tak że stal i tłoczenie można wycenić jednocześnie. Zamówienia zwojów zwykle rozpoczynają się od około 5 ton, a mniejsze ilości można ciąć ze zwojów. Zamówienia blach zwykle rozpoczynają się od około 500 kg; jeśli Państwo potrzebują mniej, dajcie nam znać, a my zrobimy wszystko, co w naszej mocy, aby spełnić Wasze życzenie. Próbki zazwyczaj kosztują 200 USD łącznie z transportem, a kwota ta zostaje zwrócona, gdy Państwo złożą zamówienie na produkcję.
Najczęstsze pytania
Czym jest tłoczenie płyteczek laminacyjnych silnika?
Jest to proces wycinania z zwojów blachy elektrotechnicznej wirnika i stojana w hartowanym matrycu zamontowanym w prasie dużej prędkości. Matryce progresywne wycinają szczeliny, wykonują otwory i obrys w kolejnych stanowiskach, a często przeplatają płytki w stosy w tym samym matrycu. Matryce złożone i nacinanie obrotowe stosuje się do większych płyteczek, mniejszych serii lub bardzo cienkich grubości.
Jaka wysokość granicy jest akceptowalna dla płyteczek laminacyjnych silnika?
Powszechną zasadą dla tłoczeń jest ograniczenie granicy do 10% grubości blachy, co stanowi 0,05 mm na stali o grubości 0,50 mm. Nabywcy płyteczek laminacyjnych często wymagają mniej, zwłaszcza w przypadku cienkich grubości, na przykład 6–8% grubości. Nie istnieje jeden standard limitujący wartość, dlatego wpisujcie maksymalną wysokość granicy i metodę pomiaru, taką jak IEC 60404-9, na rysunku.
Jaki luz w matrycy powinien być używany do blachy elektrotechnicznej?
Zależy od tego, co się optymalizuje. Jeden inżynier narzędziownik rekomenduje około 10% grubości na stronę, aby zmniejszyć zużycie stempla na stali krzemowej. Badanie z 2021 roku na próbce 0,5 mm M350-50A wykazało najniższą stratność magnetyczną przy 3%, z wyższą stratą przy 5% i 7%. Zapytaj tłoczarza, jaki luz planuje i czy próbka stosu może być przebadana pod względem stratności magnetycznej.
Jak długo wytrzymuje matryca do tłoczenia laminacji?
Według szacunków jednego inżyniera, matryca ze stali narzędziowej D-2 wytrzymuje około 2 do 3 milionów sztuk, szybko pracująca stal M-4 około 4 do 5 milionów, a węglik około 10 milionów. Okres użyteczności zależy od Twojego limitu zadziorów, ponieważ zadzior rośnie wraz ze zużyciem krawędzi. Organiczne powłoki stalowe mogą wydłużyć żywotność matrycy; thyssenkrupp podaje do trzykrotny wzrost dla jednej powłoki.
Czy blacha elektrotechniczna o grubości 0,20 mm może być tłoczona?
Tak, ale jest to trudniejsze. Blacha poniżej około 0,25 mm przesuwa się jak taśma i może się zaginać lub przylęgać do prowadnic, dlatego tłoczarze używają matryc kombinowanych, podnośników i prowadników przełączających, a także wymagają sprawdzenia określonej płaskości. Niektóre centra badawcze uważają tłoczenie za nieodpowiednie poniżej 0,2 mm, podczas gdy niektórzy tłoczarze pracują z cienkszymi grubościami. Zapytaj o doświadczenie przy dokładnej grubości.
Planujesz serię produkcyjną laminacji silników? Skontaktuj się z nami z rysunkiem, gatunkiem, grubością, powłoką i roczną objętością, a my zacytujemy blachy, tłoczenie lub oba.
Literatura
- Lamistacks, 13 maja 2024 — Motor lamination stamping techniques


