
Istnieją cztery główne metody układania blach: zazębianie, spawanie, klejenie adhezyjne i powłoka samoprzylepna. Rdzenie transformatorów wymagają dodatkowo mocowania i przeplatania. Każda metoda łączy stos w inny sposób i każda powoduje inną wielkość stratności magnetycznej. W publikowanych badaniach spawanie dodało najwięcej, zazębianie mniej, a klejenie najmniej. Metoda determinuje również, jaką powłokę izolacyjną należy zamówić na blasze.
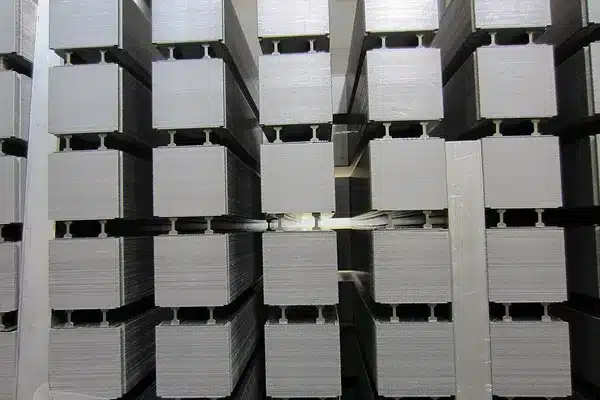
Pytania poniżej pochodzą od inżynierów i konstruktorów z forów inżynierskich. Jeden producent silników dronów miał pod kontrolą cięcie laserowe, ale odkrył, że klejenie epoksydowe jest „trudniejsze". Właściciel silnika piasty chciał ponownie przykleić rozluźnione blache. Inni pytali, czy rdzenie produkcyjne są spawane czy zazębiane, i jak trzymać razem luźne blachę EI. Jeśli wciąż wybierasz gatunek blachy, zacznij od naszego przewodnika dotyczącego wyboru blachy elektrotechnicznej. Ten artykuł opisuje, co dzieje się po wycięciu blach.
Kluczowe ustalenia
- Zazębianie wciśka małe wgłębienia w każdej blasze do blachę poniżej, wewnątrz stempla. Jedno badanie wykazało około 5% więcej strat w żelazie niż luźne pierścienie przebijane. <>>
- Spawanie tworzy spoiny wzdłuż zewnętrznej części stosu. W teście Uniwersytetu Aalto rdzeń transformatora spawany laserem wykazał stratność magnetyczną o 15–30% wyższą niż rdzeń niespawany.
- Klejenie przylepia każdy arkusz do następnego i pozostawia izolację nietkniętą. Przeglądy wskazują, że jest to metoda najmniej szkodliwa magnetycznie.
- Powłoka samoprzylepna (często nazywana Backlack) jest nanoszenia na stal na linii powlekania i aktywowana ciepłem i ciśnieniem po wyciskaniu. Należy ją zamówić ze stalą.
- Stal o cienkim przekroju jest trudniejsza do blokowania lub spawania, dlatego producenci silników do pojazdów elektrycznych i dronów rozważają stosy klejone.
- Rdzenie transformatorów zwykle są przeplatane i zaciskane. Połączenia stopniowe zmniejszają stratność magnetyczną o około 8% zgodnie z badaniem transformatora rozdzielczego.
Którą metodę lutowania laminatu wybrać?
Stosuj blokowanie dla większości wytwarzanych motorów tłoczonych, spawanie gdy potrzebujesz mocnego stosu po niskich kosztach, oraz klejenie gdy stratność, hałas lub cienkie przekroje są najważniejsze.
| Metoda | Sposób utrzymania stosu | Dodatkowa stratność magnetyczna w opublikowanych testach | Wytrzymałość | Typowe zastosowanie |
|---|---|---|---|---|
| Blokowanie | Wgłębienia wytłoczone w każdym arkuszu i wciśnięte razem w matrycy | Niska do umiarkowanej; wzrasta wraz z liczbą blokowań | Umiarkowana; słabsza gdy ciągnięta wzdłuż osi stosu | Statory i rotory tłoczone dużych serii |
| Spawanie (laserowe lub TIG) | Spoiny wzdłuż powierzchni zewnętrznej | Najwyższa spośród metod powszechnych | Wysoka | Silniki przemysłowe, większe statory |
| Klejenie adhezyjne | Kropelki kleju lub pełnowierzchniowy klej między arkuszami | Najniższa | Dobra, ale adhezywy mogą się zmęczyć w wysokiej temperaturze | Napędy do pojazdów elektrycznych, silniki wysokosprawne |
| Powłoka samoprzylepna | Powłoka na stali wiąże się pod działaniem ciepła i ciśnienia | Najniższa | Dobra, pełna powierzchnia | Silniki EV i drony o grubości blachy |
| Nitowanie, śrubowanie, mocowanie obejmujące | Nity, śruby lub rama przez stos lub wokół niego | Jedno badanie porównało rdzenie zaciskane z przebitymi i spawanymi | Wysoka | Większe urządzenia, rdzenie transformatorów |
Każda metoda tworząca ścieżkę elektryczną między blachami działa przeciwko przesłance laminowania rdzeni. Wyjaśniamy tę przesłankę w artykule dlaczego rdzenie transformatorów i silników są laminowane.
Jaką stratność magnetyczną dodaje każda metoda składania?
Między kilka procent a około 30%, w zależności od metody, liczby połączeń i częstotliwości. Tabela zestawia pomiary z badań, które mogliśmy przeczytać w pełnej wersji lub w recenzji opublikowanej w czasopiśmie naukowym.
| Badanie | Co porównano | Wynik |
|---|---|---|
| Matsui i Yun, Uniwersytet Gifu, 2018 | Pierścienie 35A270, 1,0 T, 50 Hz | Przerabianie dodało 24% w stosunku do pierścieni cięcia drutem; splecenie dodało 5% ponad przerabianie |
| Sundaria i in., Uniwersytet Aalto, 2020 | Rdzenie pierścieniowe M400-50A, 13 przejść spawania laserowego, 50 Hz | Pierścień spawany stracił 15–30% więcej niż niespaowany |
| Sundaria i in., ten sam artykuł | Kompletny przemysłowy stojan silnika przy napięciu znamionowym | Cięcie, spawanie i skurczowe mocowanie razem dodały 23%; udział spawania wynosił około 7% |
| Badanie cytowane przez Sundaria i in. | Statory silników reluktancyjnych 120 W | Współczynniki budowy 1,22 dla kartonów, 1,30 dla zaciśniętych, 1,34 dla spawanych |
| AIP Advances, 2018 | Stosy przeplatane a spawane | Straty z spawania „znacznie większe" niż z przeplatania |
| EuroGroup Laminations, 2019 (dane producenta) | Statory sklejone a przeplatane, zabezpieczone na czopy lub spawane | Stratność magnetyczna o 15% do 44% niższa ze ślejem |
Współczynnik budowy 1,34 oznacza, że rdzeń gotowy miał stratę o 34% większą niż wartość z katalogु stali. Dane producenta to testy własne firmy, opublikowane przez Charged EVs, należy więc traktować je jako oszacowanie górne do czasu pojawienia się niezależnych danych.
Dwa wzorce pojawiają się konsekwentnie w badaniach. Po pierwsze, więcej połączeń oznacza więcej strat. Jedno badanie przytoczone w przeglądzie z 2020 roku wykazało, że straty w żelazie rosły liniowo wraz z liczbą przepleceń. Po drugie, kara rośnie wraz z częstotliwością, ponieważ połączenia zwierają się między sobą blachy, a prądy wirowe rosną szybciej przy wysokich częstotliwościach. Stratność magnetyczna z certyfikatu młyna pochodzi z testu Epsteina na luźnych pasach, które wyjaśniamy w artykule badania stratności magnetycznej na ramie Epsteina. Rdzeń w formie stosu zawsze będzie miał większą stratę niż ta liczba.
Cięcie ma takie samo znaczenie jak połączenie. W badaniu z Gifu tłoczenie samo dodało więcej strat niż przeplatanie. Metody cięcia porównujemy w naszym przewodniku po laminacjach silników prototypowych.
Jak działa przeplatanie i dlaczego jest to standard dla silników tłoczonych?
Przeplatanie, zwane również klinchowaniem lub ściegiem, dodaje jedną kolejną stację do matrycy tłocznej. Ta stacja wciśka małe wgłębienia w każdą blachę. Gdy następna blach pada na górę, jej wgłębienia wciśkają się w poniższe i stos blokuje się wewnątrz matrycy.
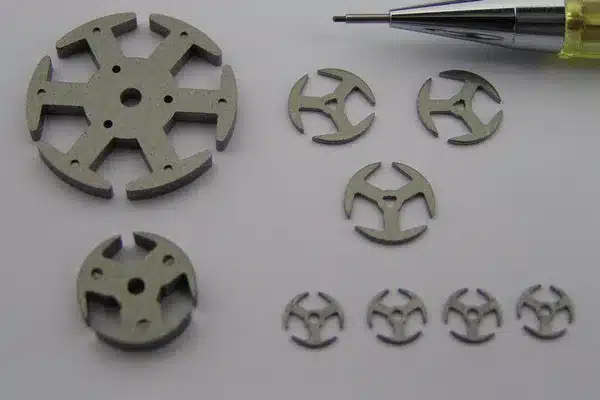
Atutem jest koszt. Jeden producent silników opisał to na forum: przy przeplatanych (“ścieganych”) blachach linia może pracować “całkowicie w ciemności”, ze stalą wchodzącą z jednej strony i gotowymi pakietami stojącymi wychodzącymi z drugiej. Brak oddzielnego etapu łączenia, brak pieca i spawarki.
Wady wynikają z samego wgłębienia.
- Zwarcia blach. Wgłębienie przebija powłokę i stawia stal wobec stali. Badacze z Uniwersytetu Gifu stwierdzili, że obszary przeplatane mogą dotykać arkusza powyżej, zwiększając straty prądów wirowych.
- Dodaje naprężeń. Odkształcony metal wokół każdego wgłębienia ma wyższe straty histerezowe. Przeplatania prostokątne działały lepiej niż okrągłe w badaniu z 2018 r. opublikowanym w AIP Advances, ale utraciły więcej.
- Jest słabsze wzdłuż osi stosu. Przegląd z 2020 r. w czasopiśmie Materials zauważa, że przeplatania są słabsze prostopadle do arkusza i mają krótszą trwałość zmęczeniową niż spawy.
W przypadku blokowania blacha elektrotechniczna musi mieć powłokę, która przebija się czysto i nie zużywa tłocznika. Producent powłok Quaker Houghton pozycjonuje swoją organiczną powłokę C3 do szybkiego tłoczenia i stwierdza, że laminaty z nią „mogą być połączone za pomocą nitów, zacisków lub blokowania".
Kiedy spawanie ma sens?
Gdy stos wymaga dużej wytrzymałości i dodatkowe straty są akceptowalne. Spawanie jest powszechne w silnikach przemysłowych. Przegląd z 2020 roku nazywa spawanie łukowe „najbardziej niezawodną metodą łączenia laminatów blachy elektrotechnicznej".
Stos jest luźno złożony i prasowany, a następnie spawany kilkoma szwami wzdłuż średnicy zewnętrznej. Używane są zarówno spawanie TIG, jak i laserowe. Artykuł z Aalto wyjaśnia dwa sposoby, na jakie szew powoduje straty.
- Szew zwiera blachę na powierzchni zewnętrznej, tworząc prądy wirowe w ograniczonej przestrzeni. Ciepło ze spawania również dodaje naprężeń termicznych, które obniżają przepuszczalność.
- Zadziory pogorszają sytuację. Jeśli zadziory z cięcia już połączyły niektóre blachę, szew zamyka obwód i pozwala na przepływ większych prądów wirowych przez cały stos. W zależności od prędkości spawania artykuł przytacza dodatkowe straty z powodu spawania rzędu 5% do 20%.
Można zmniejszyć tę karę. Użyj jak najmniej szwów, jakie wytrzymałość dopuszcza, utrzymuj przepływ ciepła niski i utrzymuj zadziory małe. Badania podsumowane w przeglądzie z 2020 roku wykazały, że spawy TIG powodowały większe straty z powodu prądów wirowych niż spawy laserowe, a impulsowe spawy punktowe laserowe wypadały lepiej niż szwy ciągłe.
Zamów powłokę odporną na spawanie. Quaker Houghton wymienia swoją powłokę C5 (organiczno-nieorganiczną) jako wspierającą „dalsze procesy wyżarzania i spawania", podczas gdy jej C3 jest skierowana na blokowanie i zaciśnięcie.
Dlaczego producenci silników do pojazdów elektrycznych i dronów przechodzą na stacki połączone adhezyjnie?
Ponieważ ich laminacje stają się coraz cieńsze, a ultracienkie laminacje są trudne do blokowania lub spawania bez utraty tego, co cienka stal miała osiągnąć. Broszura Quaker Houghton z 2024 r. opisuje „trend stosowania cieńszych, bardziej skomplikowanych projektów rdzenia płytki". Mówi, że tradycyjne połączenia przez blokowanie, spawanie lub zaciśnięcie „trudniej osiągnąć w stali cienkowymiarowej i mogą pogorszyć właściwości magnetyczne". Nasza strona ultracienka stal krzemowa zawiera zakresy 0,05 do 0,20 mm wykorzystywane przez te silniki.
Połączenie adhezyjne przyjmuje dwie formy.
- Klej naniesiony podczas tłoczenia. EuroGroup Laminations nanosi klej w matrycy. Firma stwierdza, że twardnieje w temperaturze pokojowej w ciągu poniżej 3 minut i zmniejsza hałas akustyczny do pięciu razy w porównaniu z blokowaniem.
- Powłoka samoprzylepna (Backlack). Stal przychodzi z lakierem, który jest suchy w dotyku, ale wciąż reaktywny. voestalpine określa to jako stan „B". Po puncowaniu ułożone w stos laminacje są ogrzewane pod ciśnieniem, a lakier łączy każdy arkusz z jego sąsiadami na całej powierzchni.
Plan wytwardniania jest elastyczny. Dane testowe Quaker Houghton dla swojego lakieru samoprzylepnego na stali 0,5 mm wykazują połączenie przy 3 MPa od 60 minut w 140 °C do 2 minut w 230 °C z suchym filmem 3,5 µm. Szybsze cykle wymagają wyższej temperatury, a duże stacki wymagają czasu na rozpowszechnienie się ciepła do środka. voestalpine podkreśla, że cały stack musi osiągnąć temperaturę połączenia.
POSCO twierdzi, że spawanie pogarszało właściwości elektromagnetyczne blachy elektrotechnicznej, a samoprzylepienie zmniejsza zarówno stratność magnetyczną, jak i hałas wynikający ze szczelin między blachami. Przylepienie wiąże się jednak z kosztami.
- Powłoka musi być zamówiona razem ze stalą. Nakłada się ją na linii powlekania, nie w warsztacie laminowania.
- Ma okres przydatności. Firma voestalpine określa przechowywanie około 23 °C, nigdy powyżej 40 °C, i stosowanie w ciągu sześciu miesięcy od dostawy.
- Wymaga etapu utwardzania. To oznacza piec lub prasę grzejną i czas.
- Kleje mogą ulegać zmęczeniu w wysokiej temperaturze. Przegląd z 2020 roku określa to zagrożenie jako “największą przeszkodę” dla szerszego zastosowania rdzeni klejonych.
Jak Skleić Stos DIY lub Naprawczy?
Mocuj równomiernie, stosuj cienką warstwę kleju i zachowaj oryginalną powłokę w nienaruszonym stanie. Konstruktorzy z forów napotykają te same trzy problemy.
- Równomierne mocowanie jest trudne. Konstruktor silnika drona testował “kilka metod mocowania i zacisku” bez pełnej satysfakcji. Płaskie, sztywne urządzenie mocujące z centralnym trzpienem przechodzącym przez otwór utrzymuje uzębienie wyrównane i stos prostopadły.
- Szlifowanie usuwa izolację. Właściciel silnika piasty oczyścił szlifowaniem rdzeń ze rdzzy i wraz z nim usunął warstwę ochronną. Zamówił lakier izolacyjny, aby go ponownie pokryć. Komentujący ostrzegł, że ponowne pokrycie musi być bardzo cienkie, w przeciwnym razie może zaburzyć równowagę rotora i stojana.
- Małe transformatory potrzebują mniej niż byśmy sądzili. Jedna odpowiedź na forum zauważyła, że w małych transformatorach warstwa tlenu na blachach zwykle stanowi wystarczającą izolację. Zmontowany rdzeń jest następnie lakierowany, aby utrzymać go w całości i zmniejszyć hałas. Inny zasugerował paraffinę lub emaliję, które miękną przy wysokiej temperaturze lub rozpuszczalnikiem, co ułatwia późniejszy demontaż.
W przypadku prototypu należy zakupić blechę elektrotechniczną już pokrytą izolacją, zamiast próbować izolować nagą blaszkę. Nasz przewodnik dotyczący zakupu blachy elektrotechnicznej w małych ilościach zawiera informacje na temat rozmiarów blach i minimalnych zamówień.
Jak układane są rdzenie transformatorów?
Rdzenie transformatorów są głównie przeplatane i zaciśnięte, a nie spawane lub klejone. W rdzeniu typu E-I elementy E i I zmieniają kierunek na każdej warstwie. Każde połączenie czołowe jest następnie przebiegane pełnymi blachami powyżej i poniżej, dzięki czemu strumień magnetyczny może omijać szczelinę.
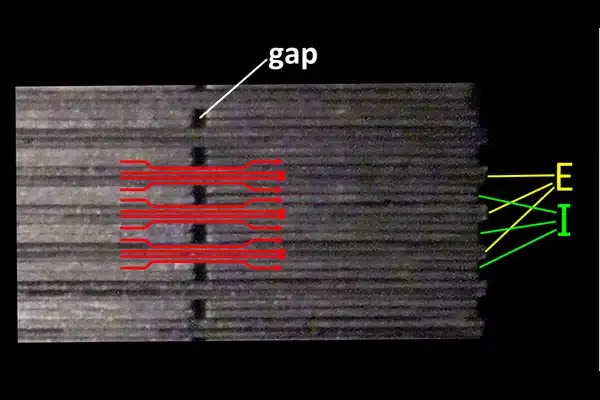
Liczba blach zmienianych jednocześnie ma znaczenie. Jeden z użytkowników forum zapytał, czy przeplatanie jednej blachy na warstwę jest lepsze niż układanie trzech lub czterech razem. Jedna z odpowiedzi wskazała, że przeplatanie z jedną laminacją na “książkę” daje nieco niższą stratność magnetyczną, na poziomie 24 W obniżających się do 22 W na małym transformatorze. To liczba pochodząca od jednej osoby, a nie z testu, ale pokazuje skalę efektu: rzeczywisty, ale mały.
Duże rdzenie ziarniste stosują połączenia ukośne, często w układzie schodkowym. Połączenia kolejnych warstw są przesunięte w kilka małych stopni zamiast jednego. Praca doktorska z 2011 roku z Uniwersytetu Moratuwy, oparta na nowej linii cięcia schodkowego producenta transformatorów, wykazała, że rdzenie schodkowe mogą zmniejszyć stratność magnetyczną transformatora rozdzielczego o około 8%. Nasz przewodnik dotyczący wyboru blachy elektrotechnicznej do rdzeni transformatorów mocy zawiera informacje na temat gatunków stosowanych w tych rdzeniach.
Jaką powłokę zamówić dla każdej metody składowania?
Dopasuj powłokę do metody połączenia i do ewentualnego etapu wyżarzania. Klasy poniżej zgodne są ze wskazówkami producenta powłok, dlatego sprawdź kartę katalogową blachy elektrotechnicznej, którą faktycznie kupujesz.
| Metoda składowania | Powłoka do zamówienia | Dlaczego |
|---|---|---|
| Połączenie przez blokowanie, nitowanie, zespawanie | Organiczna C3 | Czyste cięcie, długa żywotność stempla |
| Spawanie | C5 organiczna/nieorganiczna | Wytrzymuje ciepło spawania |
| Wyżarzanie ze zmniejszeniem naprężeń po wykrawaniu | C5 | Wytrzymuje temperatury wyżarzania |
| Duże maszyny z dużymi obciążeniami cieplnymi i ciśnieniowymi | C6 | Przeznaczona do ciepła, ciśnienia i tłumienia wibracji |
| Połączenie przez sklejenie w składzie | Lakier samosklejny (lakier do sklejania typu C3) | Izoluje i skleja w jednej warstwie |
| Kropelki kleju naniesione w stemplu | Skonsultuj się z producentem laminatu | Zależy od systemu kleju |
Nasz artykuł na temat rodzajów powłok blachy elektrotechnicznej wyjaśnia, co oznaczają klasy powłok.
Grubsze powłoki izolują lepiej, ale zajmują więcej miejsca w składzie. Nasz poradnik dotyczący współczynnika składowania laminatu pokazuje, ile miejsca zajmuje każda klasa.
Co powinieneś powiedzieć swojemu dostawcy blachy elektrotechnicznej?
Poinformuj ich, jak stosik będzie połączony. Odpowiedź wpływa na powłokę, a czasami na gatunek.
- Metoda połączenia. Przeplatanie, spawanie, klej w matrycy, samoprzylepność lub zaciśnięcie.
- Klasa i grubość powłoki. Podaj klasę lub opisz proces i pozwól dostawcy zaproponować rozwiązanie.
- Wyżarzanie. Czy laminacje będą poddane wyżarzaniu ze zmniejszeniem naprężeń i w jakiej temperaturze.
- Gatunek i grubość. Na przykład 35W300 przy grubości 0,35 mm lub straty, które potrzebujesz przy twojej częstotliwości.
- Forma i wymiary. Zwój, taśma cięta wzdłużnie lub arkusz cięty, z szerokością i tolerancją.
- Świadectwo. Świadectwo odbioru z zmierzonymi stratami i danymi powłoki.
Dostarczamy stal niezorientowaną w postaci zwojów CRNGO, taśmy cięta wzdłużnie i arkuszy ciętych. Wycinamy również laminacje zgodnie z Twoim rysunkiem — laserem dla prototypów i tłoczeniem dla produkcji. Opisz w zapytaniu ofertowym, jak stosik będzie połączony, a my potwierdzimy powłokę przed podaniem oferty. Zamówienia arkuszy zwykle rozpoczynają się od około 500 kg. Jeśli potrzebujesz mniej, daj nam znać i zrobimy wszystko, co w naszej mocy, aby spełnić Twoją prośbę. Próbki zwykle kosztują 200 USD, frachtuje włącz, a opłata zostanie zwrócona po złożeniu zamówienia produkcyjnego.
Często zadawane pytania
Jakie są główne metody układania laminacji?
Główne metody układania laminacji to przeplatanie, spawanie, klejenie adhezyjne i samoprzylepna powłoka, a także nitowanie, śrubowanie i zaciśnięcie w maszynach i transformatorach większych rozmiarów. Przeplatanie to zwykły wybór dla silników produkcji tłoczeniowej, spawanie dla mocnych stosów przemysłowych, a klejenie dla silników o małej grubości i małych stratach, takich jak silniki trakcyjne pojazdów elektrycznych i drony.
Czy spawanie pakietu stojana zwiększa stratność magnetyczną?
Tak. Spoiny spawalnicze zwarciają blaszki ze sobą i wprowadzają naprężenia termiczne. W badaniach Uniwersytetu Aalto pierścień rdzenia spawany laserem wykazał stratność o 15–30% większą niż rdzeń niespawany przy 50 Hz. W kompletnym przemysłowym stojanie spawanie stanowiło około 7% całkowitej stratności magnetycznej. Mniejsza liczba spoin i niższy wkład ciepła zmniejszają tę stratę.
Czy przeplocie czy spawanie są lepsze dla blaszek lamowanych silników?
Pod względem właściwości magnetycznych przeplocie zwykle wygrywa: badanie z 2018 roku wykazało, że strata ze spawania jest „znacznie większa" niż z przeplocia. Spawanie zapewnia pakiet o większej wytrzymałości, szczególnie wzdłuż osi pakietu. Przeplocie jest również tańsze w produkcji masowej, ponieważ następuje wewnątrz matrycy do tłoczenia, bez oddzielnego etapu łączenia.
Co to jest Backlack lub blacha elektrotechniczna samoprzylepna?
Jest to blacha elektrotechniczna z zastosowanym na linii powlekania samoprzylepnym lakierem. Lakier jest suchy, ale wciąż reaktywny. Po wysieczkaniu złożone blaszki są ogrzewane pod ciśnieniem, a lakier wiąże każdą blaszkę z następną. Dane jednego producenta pokazują wiązanie od 60 minut w 140 °C do 2 minut w 230 °C.
Jak skleić luźne blaszki lamowane silnika z powrotem?
Oczyść pakiet, zachowaj oryginalną izolację w stanie nieuszkodzonym i użyj cienką warstwę kleju lub lakieru izolacyjnego, aby wysokość pakietu praktycznie się nie zmieniła. Zaciśnij blaszki równomiernie i płasko, najlepiej na trzpienie przechodzącym przez otwór wału, aby zęby pozostały wyrównane. Jeśli oczyściłeś rdzę ze starego żelaza, cienką warstwą ponownie powlecz nagą stal przed złożeniem.
Czy przeplatanie laminacji E-I pojedynczo zmniejsza straty?
Nieznacznie. Naprzemienne układanie jednej pary E-I na warstwę równomierniej mostuje każde połączenie czołowe niż odwracanie grup trzech lub czterech. Jedna z odpowiedzi na forum wskazywała różnicę około 24 W względem 22 W na małym transformatorze. W dużych rdzeniach połączenia schodkowo-złożone pełnią tę samą funkcję i zmniejszają stratność magnetyczną o około 8% w jednym z badań.
Planujecie rdzeń silnika lub transformatora? Skontaktujcie się z nami podając gatunek, grubość, metodę połączania i ilość, a my zaoferujemy stal z odpowiednim powłoką lub precinane laminacje.
Literatura
- Matsui, T. and Yun, K., Gifu University, MATEC Web of Conferences 207, 03017, 2018 — Magnetic properties of silicon steel sheet core with different processing stress
- Sundaria, R. et al., Aalto University, IEEE Transactions on Energy Conversion, 2020 — Effects of manufacturing processes on core losses of electrical machines
- Xia, C. et al., Materials 13(20):4583, 2020 — Joining of the Laminated Electrical Steels in Motor Manufacturing: A Review
- Liu and Liu, AIP Advances 8, 2018 — Analysis of interlocking performances on non-oriented electrical steels
Źródła ilustracji
- Rdzeń stojana generatora podczas montażu: Wtshymanski, Wikimedia Commons, CC BY-SA 3.0
- Blachy tłoczone do silników: NVT Technology Pte Ltd, Flickr, CC BY-SA 2.0
- Diagram przeplatanych laminacji E-I: Constant314, Wikimedia Commons, CC0


