
Cewka CRGO to blacha elektrotechniczna o ziarnie zorientowanym, która przeszła przez sześć kontrolowanych etapów — walcowanie na gorąco, walcowanie na zimno, żarzenie dekarburyzacyjne, żarzenie oczyszczające w wysokiej temperaturze z separatorem MgO, powłokę izolacyjną i (dla gatunków Hi-B) rafinację domen laserowych — zanim zostanie pocięta i wysłana. Każdy etap ustala określoną liczbę na Twoim świadectwie odbioru: pomiń lub niedowykonaj jeden etap, a konkretny wynik testu się zmieni, nie cały arkusz.
Ta ostatnia część to element, który większość przewodników kupujących pomija. Otrzymujemy wiele pytań o znaczenie CRGO i jego różnice od CRNGO, ale pytanie, które faktycznie chroni zamówienie kupującego, jest inne — i zazwyczaj jest zadawane po tym, gdy świadectwo już wygląda nieco podejrzanie, a nie przed.
Jeden kupujący przesłał nam skanowany raport badania w zeszłym miesiącu z pytaniem, zasadniczo: „czy to złe?" Szczera odpowiedź wymagała wiedzy, do którego z sześciu etapów procesu trafia dana liczba, nie tylko czy spełnia specyfikację gatunku na papierze.
Ten artykuł przechodzi przez sześć etapów kolejno, a następnie przekształca tę sekwencję w tabelę odniesienia, którą kupujący może zastosować przed podpisaniem umowy z nowym walcownią lub partią.
Kluczowe informacje
- Produkcja cewki CRGO przebiega przez sześć sekwencyjnych etapów: walcowanie na gorąco, walcowanie na zimno, żarzenie dekarburyzacyjne, żarzenie oczyszczające w wysokiej temperaturze (które tworzy teksturę Gossa i bazową powłokę forstery), powłokę izolacyjną i — wyłącznie dla gatunków Hi-B — rafinację domen laserowych.
- Opublikowane dane procesowe dla Hi-B CRGO pokazują wlewek podgrzewany poniżej 1200°C, walcowany na gorąco do taśmy 2,3 mm w temperaturze końcowej ~900°C, następnie walcowany na zimno z redukcją około 88% przed żarzeniem.
Co „Zwój CRGO" Faktycznie Oznacza Przed Jakimkolwiek Przetwarzaniem
CRGO — blacha elektrotechniczna o ziarnie zorientowanym walcowana na zimno — to stal krzemowa, której kryształki zostały celowo wyrównane wzdłuż jednego kierunku walcowania (tekstura Gossa, {110}<001>), więc materiał przenosi pole magnetyczne znacznie bardziej efektywnie wzdłuż tej osi niż zwykła stal.
„Zwój CRGO" to po prostu ten materiał w jego postaci już wytworzonej: ciągły pas, typowo o szerokości 800-1250 mm, nawinięty na rdzeniu stalowym lub kartonowym po ukończeniu pełnej sekwencji produkcji poniżej. To, co schodzi z linii, wysyłane jest jako standardowa blacha elektrotechniczna o ziarnie zorientowanym domyślnie.
Dzięki jednemu dodatkowym etapowi objętemu w Etapie 6, ta sama linia produkuje również Hi-B CRGO — gatunek o wyższej przepuszczalności w tej samej grubości bazowej.
Ten szczegół dotyczący szerokości ma znaczenie dla kupujących, ponieważ zwój główny jest wejściem do linii cięcia wzdłużnego, a nie samodzielnym produktem. Artykuł niniejszy opisuje procesy poprzedzające ten etap: process metalurgiczny, który przekształca walcowaną na gorąco płytę w zwój, który ostatecznie otrzymuje linia cięcia wzdłużnego lub konstruktor rdzenia transformatora.
Sześciostopniowa ścieżka produkcji – przegląd
| Etap | Co się dzieje | Co ustawia |
|---|---|---|
| 1. Walcowanie na gorąco | Płyta podgrzana i walcowana w taśmę na gorąco | Wstępna grubość, początkowa struktura ziarna |
| 2. Walcowanie na zimno | Taśma na gorąco zmniejszona do grubości końcowej w temperaturze pokojowej | Grubość końcowa, zaakumulowana energia odkształcenia do późniejszego wzrostu ziarna |
| 3. Odwęglanie w procesie wyżarzania | Atmosfera wilgotna H2/N2, zakres ~830-900°C | Zawartość węgla, pierwotna rekrystalizacja |
| 4. Powłoka MgO + końcowe wyżarzanie | Separator MgO zastosowany, następnie wyżarzanie wsadowe ~1100–1200°C | Tekstura Gossa (B8), bazowa powłoka forsterytowa |
| 5. Powłoka izolacyjna | Topcoat na bazie fosforu C-2/C-5 zastosowany | Opór międzywarstwowy, dodatkowe napięcie |
| 6. Udoskonalenie domeny (tylko Hi-B) | Grawerowanie laserem zawęża domeny magnetyczne | Zmniejszenie stratności magnetycznej poza standardową CRGO |
Każdy komercyjny zwój CRGO przechodzi etapy 1–5. Etap 6 to to, co odróżnia gatunek Hi-B od standardowego gatunku CRGO o tej samej grubości – dlatego też Hi-B wiąże się z małą, stałą premią cenową nad standardową CRGO, a nie losową.
Etapy 1–2: Walcowanie na gorąco i walcowanie na zimno ustalają górną granicę
Produkcja rozpoczyna się od blaszki stali krzemowej, ponownie podgrzanej i walcowanej na gorąco w zwiniętą wstęgę o zmniejszonej grubości. Opublikowane dane procesowe dla trasy Hi-B CRGO wskazują podgrzewanie blaszki poniżej 1200°C i temperaturę wykończenia walcowania na gorąco około 900°C, dającą wstęgę gorącą o grubości 2,3 mm — punkt wyjścia dla każdego kolejnego etapu.
Walcowanie na zimno zmniejsza następnie tę wstęgę gorącą do wymiarów końcowych w temperaturze pokojowej, bez pośredniego podgrzewania. Ta sama opublikowana trasa dokumentuje stosunek redukcji na zimno wynoszący około 88% w celu osiągnięcia grubości końcowej. Ten krok nie tylko określa wartość na karcie technicznej; silna deformacja akumuluje energię sprężystości w strukturze ziaren, którą późniejsze etapy wyżarzania wykorzystują, aby napędzić specjalny wzrost ziaren, którego wymaga blacha elektrotechniczna CRGO.
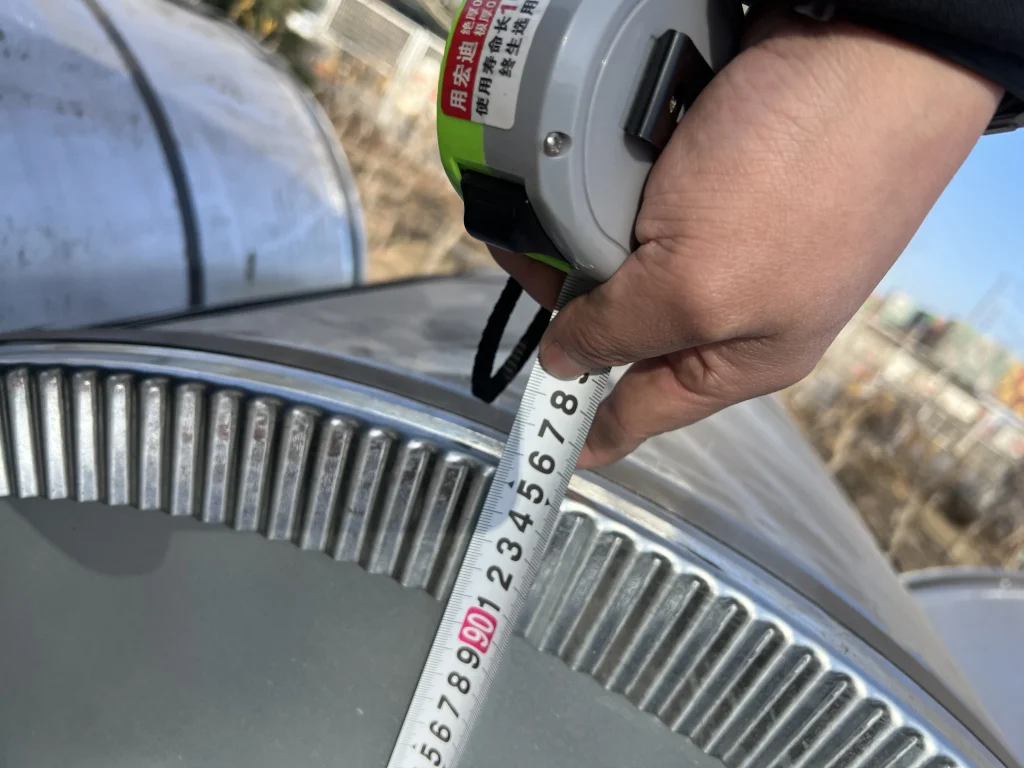
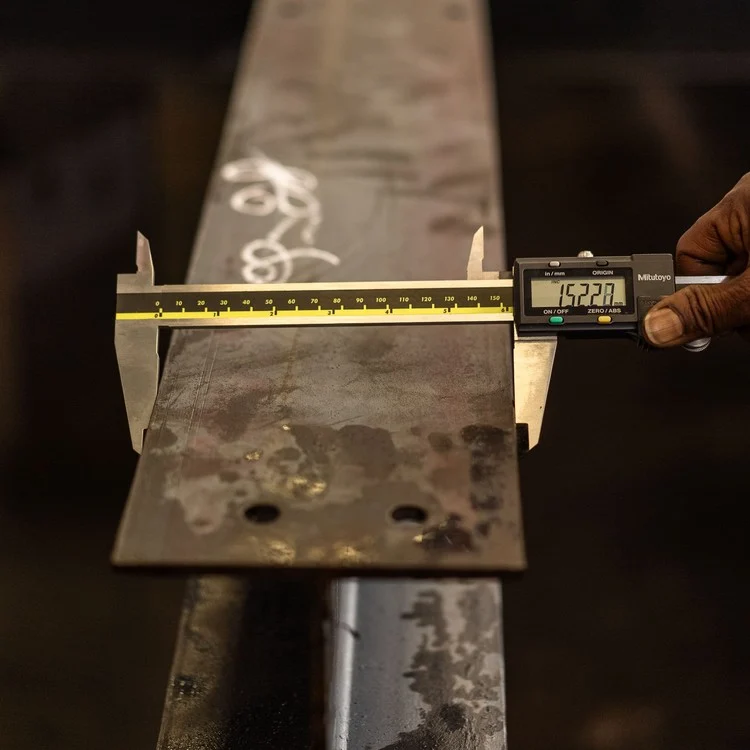
Na tym etapie ustawiany jest również konsystencja wymiaru na stałe. Jeśli kupujący później mierzy zmienność grubości na całej szerokości cewki za pomocą mikrometru — kontrola tego rodzaju została opisana bardziej szczegółowo w naszym przewodniku grubości — ta zmienność sięga wstecz do ustawienia walcarki w etapie 2, a nie do czegokolwiek, co dzieje się później. Żadna ilość starannego wyżarzania nie naprawia nierównomiernie walcowanego paska.
Etap 3: Wyżarzanie deglowacyjne — Ustalenie dolnej granicy stratności magnetycznej
Po walcowaniu na zimno pasek przechodzi przez wyżarzanie deglowacyjne w wilgotnej, kontrolowanej atmosferze — jedna z dokumentowanych serii produkcji Hi-B określa 830°C przez 3 minuty w mieszaninie 60% H2 / 40% N2. Dwie rzeczy zachodzą tutaj jednocześnie: pierwotna rekrystalizacja (jednorodna, drobna struktura ziarna, która przygotowuje następny etap) i usunięcie węgla.
Usunięcie węgla ma większe znaczenie niż się wydaje. Atomy węgla międzysieci pozostałe w sieci krystalicznej działają jako centra zakotwiczenia ścian domeny magnetycznej, a zakotwiczenie ścian domeny podnosi stratność magnetyczną bezpośrednio. Oddzielne badanie na ponownym wyżarzaniu rdzeni klasy M4 GOES dokumentowało spadek węgla “z 0,013 wt.% poniżej granicy detekcji” po kontrolowanym wyżarzaniu, wyraźnie cytując ten mechanizm zakotwiczenia jako powód, dla którego deglowacja jest traktowana jako bezwzględnie niezbędna w każdej trasie produkcji GOES, a nie jako opcjonalny krok ulepszenia.
To także etap, na którym błąd przedziału temperaturowego uwidacznia się później jako pułap, którego nikt nie potrafi obejść w dalszych procesach. Zbyt niska temperatura uniemożliwia dokończenie rekrystalizacji pierwotnej i odwęglenia; zbyt wysoka powoduje powiększanie się pierwotnych ziaren przed wejściem taśmy do pieca końcowego aż do pojawienia się zbyt dużych lub nierównie rozłożonych ziaren pierwotnych, co utrudnia wygraniu orientacji Gossa podczas wtórnej rekrystalizacji, która następuje.
Etap 4: Powłoka MgO i Końcowe Wyżarzanie — Gdzie Naprawdę Powstaje B8
Przed końcowym wyżarzaniem taśma pokrywana jest separatorem wyżarzającym — wodnym zawiesiną tlenku magnezu (MgO) — aby połacie zwojów nie spawały się razem w wysokiej temperaturze. Ta powłoka to nie tylko środek antyadhezyjny: podczas końcowego wyżarzania MgO reaguje z warstwą tlenu na powierzchni taśmy, tworząc forstering (Mg2SiO4), podstawową powłokę izolacyjną, którą nosi każdy arkusz CRGO.
Samo końcowe wyżarzanie jest pojedynczo najbardziej istotnym etapem całego procesu. Przeprowadza się je jako długi, wysokotemperaturowy cykl partyjny — jeden opisany sposób utrzymuje zwój w temperaturze 1200°C przez 10 godzin w czystej atmosferze wodoru, a literatura patentowa dotycząca powstawania powłoki forstenitu opisuje to samo wyżarzanie w przedziale 1100-1200°C w atmosferze H2-N2.
To jest miejsce, gdzie zachodzi wtórna rekrystalizacja: niewielka liczba ziaren posiadających orientację Gossa pochłania otaczającą drobnoziarnistą matrycę i rośnie, tworząc dużoziarnistą, ostro ułożoną strukturę ziaren, która w pierwszym rzędzie nadaje CRGO jego anizotropowe właściwości magnetyczne.
Ostrość tekstury Gossa to dokładnie to, co mierzy B8 (indukcja przy 800 A/m). Czystsza i bardziej kompletna rekrystalizacja wtórna daje wyższą i bardziej spójną B8; przyśpieszone lub niedostatecznie wysokotemperaturowe wyżarzanie końcowe pozostawia niektóre ziarna w stanie nierekrystalizowanym lub źle zorientowanym, a B8 okazuje się niższe i mniej spójne w całej cewce.
Ta sama reakcja, która tworzy teksturę Gossa, buduje również powłokę forsterytową, która — poza izolacją — działa na pasek przez nieznaczne naprężenie mechaniczne, zmniejszające stratność magnetyczną i poprawiające zachowanie magnetostrykcyjne. Jeden cykl wyżarzania, dwie oddzielne liczby na zaświadczeniu.
Etap 5: Powłoka izolacyjna — Co chroni C-2/C-5
Bazowa powłoka forsterytowa z Etapu 4 zapewnia pewną izolację elektryczną samą w sobie, ale większość handlowego CRGO ma dodatkową powłokę topcoat na bazie fosforu — klasyfikacje C-2 lub C-5.
Ta powłoka topcoat pełni dwie funkcje: zwiększa oporność międzywarstwową poza tą, którą zapewnia sam forsteryt, i dodaje dalsze naprężenia w pasku, dlatego grubość powłoki i jednorodność są wymienione w zaświadczeniu jako odrębna pozycja, niezależnie od stratności magnetycznej.
Słaba lub nierówna powłoka izolacyjna nie zawsze objawia się jako widoczna wada. Objawiają się jako nieprzekraczające specyfikację błędy testów oporności międzywarstwowej, lub — w gotowym rdzeniu — jako nieoczekiwanie wysokie straty wrtęgowe między laminacją, które nabywca niekoniecznie powiąże z etapem powłoki bez wiedzy, że to dokładnie tam pochodzi ta specyficzna forma uszkodzenia.
To odrębny etap od wyżarzania końcowego, stosowany po nim, dlatego cewka może mieć doskonale ostrą teksturę Gossa i silny pomiar B8, a mimo to nie przejść kontroli jakości powłoki.
Etap 6: Doprecyzowanie domeny magnetycznej — Co odróżnia Hi-B od standardowego CRGO
Wszystkie powyższe etapy dotyczą zarówno standardowego, jak i Hi-B CRGO. Jedynym dodatkowym krokiem dla gatunków Hi-B jest doprecyzowanie domeny, najczęściej poprzez nacinanie laserem: laser skanuje linie na skończonym, pokrytym pasie prostopadle do kierunku walcowania, induując lokalne naprężenia resztkowe, które zawężają szerokość domeny magnetycznej bez konieczności przeprowadzania kolejnego pełnego cyklu wyżarzania.
Węższe domeny magnetyczne oznaczają mniej energii utracanej na ruch ścian domenowych w miarę oscylacji pola 50 lub 60 razy na sekundę — dlatego właśnie Hi-B z nacięciami laserowymi osiąga niższą stratność magnetyczną przy tej samej grubości niż standardowy zwijak CRGO o inaczej identycznej historii obróbki.
Dlatego też premia cenowa Hi-B ponad standardowe CRGO zwykle stanowi małą, spójną część procentową, a nie coś, co drastycznie waha się między dostawcami: płaci się za jeden konkretny, dobrze zdefiniowany dodatkowy etap produkcji, a nie niejasną narzut „gatunku premium".
Na rzeczywistym świadectwie odbioru, które otrzymaliśmy dla zwojnicy Hi-B klasy 27QG120 pochodzącej z WISCO, zmierzone wartości wyniosły stratność magnetyczną P1.7/50 0,88–0,93 W/kg oraz indukcję J800 (B8) 1,91–1,92 T przy współczynniku zapakownia 98%.
Te trzy liczby, czytane razem, stanowią efektywnie raport dotyczący Etapów 3–6 w jednym dokumencie: figura stratności magnetycznej odzwierciedla dekarburyzację plus doprecyzowanie domeny, figura indukcji odzwierciedla teksturę Gossa z ostatecznego wyżarzania, a współczynnik zapakownia odzwierciedla kontrolę grubości powłoki.
Od gotowej cewki do Pana warsztatu: cięcie wzdłużne, badania, świadectwo
Po zakończeniu powłoki i (w odpowiednich przypadkach) udoskonalenia domeny cewka jest walcowana na napięciu, aby się wyrównać, a następnie badana. Stratność magnetyczna i indukcja są mierzone ramą Epsteina zgodnie z normą IEC 60404-2 — międzynarodową normą określającą aparaturę badawczą, przygotowanie próbek (paski cięte równo równolegle i równo prostopadle do kierunku walcowania, aby uwzględnić anizotropię magnetyczną materiału) oraz standardowe warunki badań, najczęściej 1,5T przy 50Hz.
Ten wynik ramy Epsteina znajduje się na świadectwie odbioru, które nabywca otrzymuje przy każdej dostawie — tym samym świadectwem omówionym w naszym przewodniku świadectw odbioru.
W przypadku zamówień o wyższej wartości świadectwo to jest często porównywane z niezależną kontrolą trzeciej strony przed wysyłką cewki.
Następnie cewka jest wysyłana jako cewka główna lub przekazywana do linii cięcia wzdłużnego w celu przycięcia do szerokości określonej przez nabywcę, a następnie pakowana do eksportu.
Tabela porównawcza dla nabywcy
Praktycznym zastosowaniem przejścia przez wszystkie sześć etapów jest możliwość przeczytania wyniku badania i wiedzy, do której części procesu należy zwrócić się do dostawcy, zamiast traktować świadectwo jako jedną liczbę zdawalną/niedawalną. Jest to ramy, które stosujemy wewnętrznie, a nie formalny standard branżowy — zbudowana z powyższej mechaniki procesów, a jej celem jest punkt wyjścia do rozmowy z hutą, a nie samodzielna diagnoza.
| Wynik certyfikacji | Wskazuje na | Co zapytać dostawcę |
|---|---|---|
| Stratność magnetyczna (P1,7/50) wyższa niż specyfikacja gatunku | Niekompletna dekarbonizacja lub (dla Hi-B) słabe/niestabilne laserowe nacięcia rdzeniowe | Atmosfera i czas wyżartu dekarbonizującego; odstęp linii nacięć i parametry mocy laserowania |
| Indukcja B8 niższa lub mniej spójna niż specyfikacja gatunku | Niedotemperowanie lub zbyt krótki końcowy wyżart; nierównomierna mikrostruktura pierwotnego ziarna z etapu 3 | Temperatury szczytu i czas utrzymania wyżartu końcowego; protokoły rozmiaru pierwotnego ziarna |
| Współczynnik wypełnienia poniżej specyfikacji | Powłoka nałożona zbyt grubą warstwą lub niespójność grubości z walcowania na zimno | Masa powłoki na bok; tolerancja grubości na szerokości zwoju |
| Uszkodzenie oporności międzypłastkowej | Słaba lub nierównomierna powłoka wierzchnia C-2/C-5 | Weryfikacja typu i grubości powłoki |
| Zmienność zwój-do-zwoju tego samego kodu gatunku | Dryft pieca lub atmosfery zmienny z serii na serię, nie jeden zły zwój | Czy wyniki testów dotyczą poszczególnych zwojów czy średniej serii |
Każdy wiersz zakłada, że pozostałe etapy przebiegły normalnie — zwój może nie spełnić wymagań w więcej niż jednym punkcie jednocześnie; w takim przypadku przyczyna leży raczej na etapie wcześniejszym (etap 3) niż na etapie późniejszym (etap 5 lub 6).
Dlaczego jest to ważniejsze teraz
Ta wiedza o przebiegach procesowych ma większe znaczenie w 2026 roku niż miała trzy lata temu. Trwająca globalna niedobór GOES popycha nabywców transformatorów do fabryk, z których nie zaopatrywali się wcześniej, często w skróconych harmonogramach kwalifikacji.
Jednocześnie więcej materiału CRGO wtórnego i nieklasowego trafia w obieg niż w warunkach normalnych.
Żaden z tych trendów nie jest sam w sobie problemem — nowy walcownik może być doskonałym dostawcą, a materiał wtórny ma uzasadnione miejsce przy odpowiedniej cenie i zastosowaniu. Ryzyko polega na kwalifikowaniu każdego z nich wyłącznie na podstawie dokumentacji, bez ramy odniesienia dla tego, co wynik badania rzeczywiście mówi o sposobie produkcji blachy.
Kupujący, który potrafi spojrzeć na świadectwo odbioru i zapytać „czy to był problem dekarburyzacji czy problem ostatecznego żarzenia", uzyskuje od dostawcy zasadniczo bardziej użyteczną odpowiedź niż ten, który może tylko zapytać „dlaczego ta liczba jest trochę poza normą".
Jak Zhongxin Obsługuje Każdy Etap
Nie obsługujemy własnego walcownika na gorąco — jak większość eksporterów blachy elektrotechnicznej naszej skali, pozyskujemy blachy mateczne Hi-B i standardową CRGO od uznanym producentów pierwotnych (m.in. WISCO/Baowu, jak w przytoczonym powyżej świadectwie odbioru) i zajmujemy się cięciem wzdłużnym, weryfikacją jakości i pakowaniem na potrzeby eksportu w naszym zakładzie o zdolności 200 000 ton rocznie.
To rozróżnienie ma znaczenie dla sposobu, w jaki opisujemy ten proces: nie opisujemy go z podręcznika, opisujemy to, co sprawdzamy na każdej przychodzących blasze matecznej, zanim trafi ona gdziekolwiek blisko zamówienia klienta.
Każda przychodzące blacha przybywa ze swoim własnym świadectwem odbioru, i nie traktujemy tego świadectwa jako końca weryfikacji — sprawdzamy krzyżowo stratność magnetyczną P1.7/50, indukcję B8 i współczynnik upakowania w stosunku do zamówionego kodu klasy.
Wysyłaliśmy certyfikaty z powrotem do huty w celu wyjaśnienia, gdy liczby z partii nie zgadzały się z tym, co implikował kod gatunku, stosując dokładnie ten rodzaj rozumowania etapowego zamieszczony w tabeli powyżej. W przypadku zamówień eksportowych wydajemy własny raport badań obok certyfikatu huty, ponieważ — jak zaznaczono w certyfikacie WISCO przywoływanym wcześniej — niektóre krajowe certyfikaty hut są oznaczone wyłącznie do użytku na terenie Chin kontynentalnych i nie spełniają niezależnie wymogów dokumentacji importowej zagranicznego nabywcy.
Zanim zakwalifikujesz nową hutę
- Poproś o dane testu Epsteina dla każdej partii cewki, a nie jedną „typową" wartość dla gatunku — spójność między partiami to kwestia dekarburyzacji i kontroli pieca, a nie kwestia specyfikacji gatunku.
- Wyraźnie poproś o typ powłoki (C-2 lub C-5), zamiast zakładać — wpływa to na oporność pomiędzy warstwami i nie zawsze jest oczywiste ze zwykłej karty katalogowej.
- W przypadku gatunków Hi-B potwierdź, że zapis laserowy jest standardem na każdej cewce, a nie opcjonalnym lub sporadycznym krokiem — niektóre huty dokonują zapisu selektywnie w zależności od wielkości zamówienia.
- Jeśli certyfikat pokazuje wartość straty w rdzeniu lub B8 na granicy normalnego zakresu gatunku, zapytaj, któremu etapowi huta przypisuje to przed zaakceptowaniem partii — huta, która potrafi odpowiedzieć konkretnie, ma inny profil ryzyka niż ta, która tego nie potrafi.
- Potwierdź, że certyfikat dotyczy konkretnej cewki lub numeru ciepła, które otrzymujesz, a nie reprezentatywnej próbki z tej samej serii produkcyjnej.
Często zadawane pytania
Co oznacza CRGO?
Blacha elektrotechniczna o ziarnie zorientowanym — stal krzemowa, którą poddano walcowaniu na zimno i wyżarzaniu w celu ustawienia krystalicznych ziaren wzdłuż jednego kierunku (tekstura Gossa), dająca znacznie niższe straty magnetyczne wzdłuż tego kierunku walcowania niż blacha zwykła lub o ziarnie niezorientowanym.
Ile etapów wymaga produkcja cewki CRGO?
Sześć kolejnych etapów dla standardowej CRGO: walcowanie na gorąco, walcowanie na zimno, wyżarzanie odwęglające, wyżarzanie oczyszczające w wysokiej temperaturze (które jednocześnie tworzy bazową powłokę forsterytu) i powłoka izolacyjna. Klasy Hi-B wymagają szóstego etapu, udoskonalenia domen laserowych, po naniesienia powłoki.
W jakiej temperaturze wyżarza się blacha CRGO?
Dwa różne etapy wyżarzania przebiegają w bardzo różnych temperaturach. Wyżarzanie odwęglające dokumentowano około 830°C przez kilka minut w wilgotnej atmosferze wodorowo-azotowej. Ostateczne wyżarzanie oczyszczające, które tworzy teksturę Gossa, przebiega znacznie wyższej temperaturze i dłużej — aż 1200°C przez do 10 godzin w atmosferze wodorowej.
Dlaczego CRGO Hi-B jest droższe niż standardowe CRGO?
Przede wszystkim ze względu na etap udoskonalenia domen laserowych, który zawęża szerokość domen magnetycznych i obniża stratność magnetyczną poza to, co osiąga standardowy sześcioetapowy proces przy tej samej grubości. To jeden dodatkowy, dobrze zdefiniowany etap produkcji, a nie ogólna marża premium, co stanowi powód, dla którego różnica ceny pozostaje stosunkowo stała u różnych dostawców dla danej grubości.
Jak faktycznie testuje się jakość cewki CRGO?
Stratność magnetyczną i indukcję magnetyczną mierzy się ramą Epsteina zgodnie z IEC 60404-2, zazwyczaj przy 1,5T i 50Hz, z próbkami odciętymi równolegle i prostopadle do kierunku walcowania w celu uchwycenia kierunkowego zachowania magnetycznego materiału. Te wyniki pojawiają się na świadectwie odbioru wysyłanym z cewką.
Czy świadectwo odbioru może być błędne, nawet jeśli liczby wyglądają prawidłowo?
Liczby same w sobie są rzeczywistym pomiarem laboratoryjnym, ale „prawidłowo" zależy od tego, czy są odczytywane względem właściwej specyfikacji klasy i czy reprezentują konkretną zwiniętą cewkę lub numer partii dostarczanej, czy też średnią reprezentatywną całej partii — dlatego potwierdzenie, czy raportowanie odbywa się na poziomie poszczególnej cewki czy całej partii, warto zapytać bezpośrednio, jak opisano powyżej.
Czy zrozumienie procesu produkcyjnego pomaga w podejmowaniu decyzji dotyczących zaopatrzenia?
Tak, przede wszystkim poprzez przekształcenie wyniku testu na granicy specyfikacji w konkretne pytanie, a nie w niejasny sygnał ostrzegawczy. Nabywca, który wie, że niski wynik B8 wskazuje na temperaturę lub czas utleniania końcowego, zamiast traktować każdą liczbę poza specyfikacją jako równie niepewną, może uzyskać bardziej diagnostyczną odpowiedź od dostawcy przed podjęciem decyzji o przyjęciu, odrzuceniu lub ponownym zakwalifikowaniu partii.
Podsumowanie
Zwojnica CRGO to nie tyle pojedynczy przedmiot produkcyjny, ile wynik sześciu kolejnych decyzji — redukcja walcowania, czas i atmosfera dekarbonizacji, temperatura i czas utleniania końcowego, grubość powłoki oraz (dla Hi-B) rafinacja domen — każda z nich pozostawia własne ślady w konkretnej linii świadectwa odbioru, które już otrzymujesz. Odczytywanie tego świadectwa w kontekście procesu, a nie jako jednolitą liczbę zaliczenia/niezaliczenia, to to, co zmienia rutynową kontrolę jakości w rzeczywisty system wczesnego ostrzegania.
Ten ramy odniesienia mają tym roku większe znaczenie niż kiedykolwiek wcześniej, gdyż niedobór GOES w 2026 roku zmusza więcej nabywców do zwrócenia się ku nieznanym hutom i jednocześnie wprowadza więcej materiału wtórnego do łańcucha dostaw. Zanim zaakceptujesz następną przesyłkę od nowego dostawcy, sprawdź świadectwo odbioru, korzystając z tabeli krzyżowej powyżej — a jeśli liczba znajduje się na granicy specyfikacji, zapytaj, któremu etapowi procesu huta przypisuje tę wartość, zanim podpiszesz.
Źródła
- PMC (National Library of Medicine) — Complete Goss Secondary Recrystallization by Control of the Grain Size and Texture of Primary Recrystallization in Grain-Oriented Silicon Steel
- PMC (National Library of Medicine) — Factorial Optimization of Secondary Annealing Parameters for Enhanced Magnetic Performance in M4 Grain-Oriented Electrical Steel Toroidal Cores
- IEC Webstore — IEC 60404-2: Magnetic Materials — Methods of Measurement of the Magnetic Properties of Electrical Steel Sheet and Strip by Means of an Epstein Frame
- Google Patents — CA2920750C: Grain Oriented Electrical Steel with Improved Forsterite Coating Characteristics


