
Dört ana laminasyon istif yöntemi vardır: kilit mekanizması, kaynak, yapıştırıcı bağlama ve kendinden bağlayan kaplama. Trafo çekirdekleri sıkma ve ara bırakma ekler. Her yöntem yığını farklı şekilde bir arada tutar ve her biri farklı miktarda çekirdek kaybı ekler. Yayınlanan testlerde kaynak en fazla, kilit mekanizması daha az ve bağlama en az kayıp eklemiştir. Yöntem ayrıca çeliğe hangi yalıtım kaplaması sipariş etmeniz gerektiğini belirler.
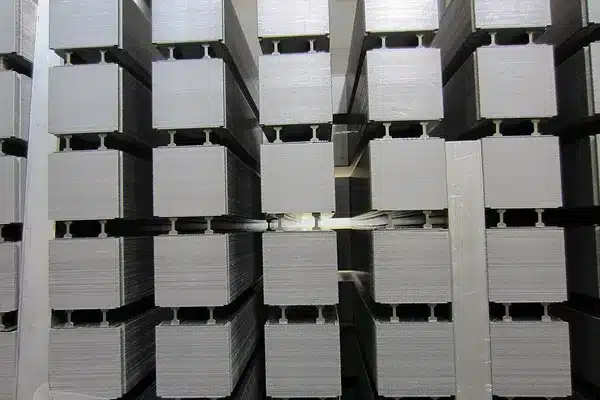
Aşağıdaki sorular mühendislik forumlarındaki mühendisler ve üreticilerden gelmektedir. Bir drone motor üreticisi lazer kesmeyi kontrol altında tutmuş ancak epoksi bağlamayı "daha zor" bulmuştur. Bir hub motor sahibi gevşek laminasyonları yeniden yapıştırmak istemiştir. Diğerleri, üretim statörlerinin kaynaklı mı yoksa kilitli mi olduğunu ve gevşek E-I saçları bir arada tutmanın nasıl yapılacağını sormuşlardır. Eğer hala çelik kalitesini seçiyorsanız, elektrik çeliği seçme kılavuzumuz ile başlayın. Bu makale laminasyonlar kesildikten sonra ne olacağını kapsamaktadır.
Ana Çıkarımlar
- Kilit mekanizması her laminasyona küçük çukurlar basarak bunu baskı kalıbı içinde altındakine baskı yapar. Bir çalışma gevşek polis halkaları kıyasla yaklaşık %5 daha fazla demir kaybı ölçmüştür.
Hangi Laminasyon Yığınlama Yöntemini Kullanmalısınız?
Çoğu damgalı üretim motoru için birbirine geçirtmeyi, düşük maliyetle güçlü bir yığına ihtiyaç duyduğunuzda kaynaklamayı ve kayıplar, gürültü veya ince kalınlıklar en önemli olduğunda yapıştırmayı kullanın.
| Yöntem | Yığın nasıl tutulur | Yayınlanmış testlerde eklenen çekirdek kaybı | Mukavemet | Tipik kullanım |
|---|---|---|---|---|
| Birbirine geçirtme | Her sayfaya delinen çukurlar ve kalıpta birlikte sıkıştırılan çukurlar | Düşük ile orta; çukur sayısıyla birlikte artar | Orta; yığın ekseni boyunca çekildiğinde daha zayıf | Yüksek hacimli damgalı stator ve rotorlar |
| Kaynaklamalar (lazer veya TIG) | Dış yüzeyde dikişler | Yaygın yöntemlerin en yükseği | Yüksek | Endüstriyel motorlar, daha büyük statorlar |
| Yapışkan yapıştırma | Sayfalar arasında yapışkan noktaları veya tam yüzey yapışkanı | En düşük | İyi, ancak yapışkanlar yüksek sıcaklıkta yorulabilir | EV çekişi, yüksek verimli motorlar |
| Öz-yapışkan kaplama | Çelik üzerindeki kaplama ısı ve basınç altında yapışır | En düşük | İyi, tam yüzey | İnce ölçüdeki EV ve insansız hava aracı motorları |
| Perçin, cıvata, kelepçe | Perçinler, cıvatalar veya yığının içinden geçen ya da çevresinde bir çerçeve | Bir çalışma kelepçeli çekirdekleri delme ve kaynak yapılanlarla ölçmüştür | Yüksek | Daha büyük makineler, trafo çekirdekleri |
Levhalar arasında elektrik yolu oluşturan her yöntem, çekirdeklerin ilk etapta lamine edilmesinin nedenine karşı çalışır. Bu nedeni trafo ve motor çekirdeklerinin neden lamine edildiğinde açıklıyoruz.
Her Bir Yığınlama Yöntemi Ne Kadar Çekirdek Kaybı Ekler?
Yönteme, birleşim sayısına ve frekansa bağlı olarak, yüzde birkaç ile yaklaşık yüzde 30 arasında bir yer tutmaktadır. Tablo, tam olarak okuyabildiğimiz veya akran değerlendirmeli bir incelemede bulunan çalışmalardan ölçümleri toplar.
| Çalışma | Karşılaştırılan | Sonuç |
|---|---|---|
| Matsui ve Yun, Gifu Üniversitesi, 2018 | 35A270 halkalar, 1,0 T, 50 Hz | Delme, tel kesim halkalarına göre yüzde 24 ekledi; kenetleme, delmenin üzerine yüzde 5 ekledi |
| Sundaria ve diğ., Aalto Üniversitesi, 2020 | M400-50A halka çekirdekleri, 13 lazer kaynak geçişi, 50 Hz | Kaynaklanmış halka, kaynaksız olandan yüzde 15–30 daha fazla kayıp etti |
| Sundaria ve diğ., aynı makale | Derecelendirilmiş voltajda tam endüstriyel motor stator | Kesme, kaynak ve küçültme yerleştirme birlikte yüzde 23 ekledi; kaynağın payı yaklaşık yüzde 7 idi |
| Sundaria et al. tarafından atıf yapılan çalışma | 120 W relüktans motor statörleri | 1.22 delinmiş, 1.30 sıkıştırılmış, 1.34 kaynaklı yapı faktörleri |
| AIP Advances, 2018 | İç kilitlemeli ve kaynaklı yığınlar | Kaynaklama kayıpları birleştirme kayıplarından "çok daha büyük" |
| EuroGroup Laminations, 2019 (satıcı verileri) | Yapıştırılmış ve iç kilitlemeli, gergi veya kaynaklı statörler | Yapıştırmayla %15 ile %44 daha düşük çekirdek kaybı |
1.34 yapı faktörü, bitmiş çekirdeğin çeliğin katalog değerinden %34 daha fazla kayıp ettiği anlamına gelir. Satıcı rakamları şirketin kendi testleridir ve Charged EVs tarafından raporlanmıştır; bu nedenle bağımsız veriler ortaya çıkana kadar bunları bir üst tahmin olarak değerlendirin.
İki örüntü tüm çalışmalarda tutarlıdır. Birincisi, daha fazla birleşim daha fazla kayıp anlamına gelir. 2020 yılında yayımlanan bir incelemede atıf yapılan bir çalışma, demir kaybının iç kilitleme sayısıyla doğrusal olarak arttığını bulmuştur. İkincisi, ceza frekansla artar, çünkü birleşimler levhaları kısa devre yapar ve eddy akımları yüksek frekansta daha hızlı yükselir. Bir değirmenci sertifikasındaki katalog kaybı, gevşek şeritlere uygulanan bir Epstein testinden gelir; bunu Epstein çerçevesinde çekirdek kaybı testinde açıklarız. Yığınlanmış çekirdeğiniz her zaman bu sayıdan daha fazla kayıp yaşayacaktır.
Kesme, birleştirme kadar önemlidir. Gifu çalışmasında, sadece delme işlemi iç kilitleme işleminden daha fazla kayıp ekledi. prototip motor laminasyonları rehberimizde kesme yöntemlerini karşılaştırıyoruz.
Kenetleme Nasıl Çalışır ve Neden Damgalı Motorlar için Standart Yöntemdir?
Kenetleme, ayrıca klips veya dikiş olarak da adlandırılır, damgalama kalıbına bir istasyon daha ekler. Bu istasyon her lamináta küçük çukurlar basılı hale getirir. Bir sonraki lamináta üzerine inerken, çukurları altındaki çukurlara girer ve yığın kalıp içinde kilitlenir.
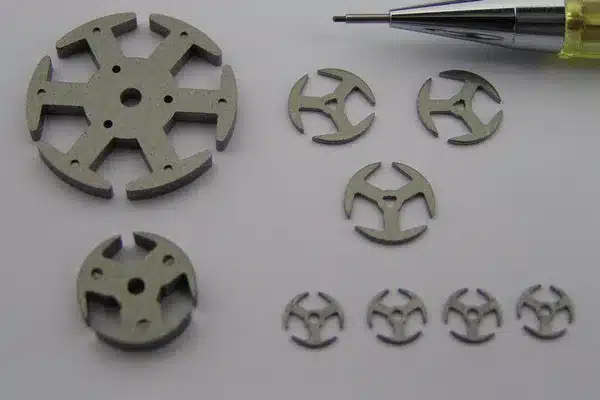
Çekici yön maliyettir. Bir motor üreticisi bir forumdaki açıklamasında kenetleme yapılan (“dikilmiş”) lamináta kullanıldığında, bir hattan “tamamen ışıksız çalışma” sağlanabildiğini, bir uçtan çelik girerken diğer uçtan bitmiş statorların çıktığını belirtmiştir. Ayrı bir birleştirme adımı yoktur, fırın yoktur ve kaynak makinesi yoktur.
Dezavantajlar çukurdan kaynaklanır.
- Levhaları kısa devre yapar. Çukur kaplama yüzeyini delerek çelik ile çeliği temas halinde bırakır. Gifu Üniversitesi araştırmacıları kenetleme yapılan bölgelerin üsteki levhaya dokunabileceğini ve girdap akım kaybını artırabileceğini bulmuştur.
- Gerilim ekler. Her çukurun etrafındaki deformasyon geçirmiş metalin histeresis kaybı daha yüksektir. 2018 AIP Advances çalışmasında dikdörtgen kenetlemeler dairesel olanlardan daha iyi tutunmuş ancak daha fazla kayıp meydana gelmiştir.
- Yığın ekseni boyunca daha zayıftır. 2020 yılında Materials dergisinde yayınlanan bir incelemede, kenetlemelerin levhaya dik yönde daha zayıf olduğu ve kaynaklardan daha kısa yorulma ömrüne sahip olduğu belirtilmiştir.
Kilitleme için, çeliğin temiz bir şekilde delinip kalıbı aşındırmayan bir kaplama gerekir. Kaplama üreticisi Quaker Houghton, organik C3 kaplamalarını hızlı delme için konumlandırmakta ve bununla yapılan laminasyonların "perçin, kelepçe veya kilitleme yoluyla sabitlenebileceğini" belirtmektedir.
Kaynak Ne Zaman Mantıklı Olur?
Yığın yüksek dayanıma ihtiyaç duyduğunda ve ilave kayıp kabul edilebilir olduğunda kaynak uygulanır. Kaynak endüstriyel motorlarda yaygındır. 2020 incelemesi fusion kaynağı "elektrik çeliği laminasyonlarını birleştirmenin en güvenilir yöntemi" olarak nitelemektedir.
Yığın gevşek olarak birleştirilir ve basılır, ardından dış çap boyunca birkaç dikişle kaynaklanır. TIG ve lazer kaynağı her ikisi de kullanılmaktadır. Aalto makalesi bir dikişin kaybı nasıl eklediğinin iki yolunu açıklamaktadır.
- Dikişin saçları kısa devre yaptırması dış yüzeyde yerel girdap akımları oluşturması. Kaynaktan gelen ısı da termal stresi arttırarak geçirgenliği düşürür.
- Pürüzler durumu daha da kötüleştirir. Kesme pürüzleri zaten bazı saçları köprüleştirmişse, dikişi kapatır ve tüm yığın içinde daha büyük girdap akımlarının akmasına izin verir. Kaynak hızına bağlı olarak, makale kaynak kaynaklı %5 ile %20 arasında ilave kayıp belirtmektedir.
Cezayı azaltabilirsiniz. Dayanım sağladığı kadar az dikişi kullanın, ısı girdisini düşük tutun ve pürüzleri küçük tutun. 2020 incelemesinde özetlenen çalışmalar TIG kaynakların lazer kaynaktan daha fazla girdap akımı kaybına neden olduğunu ve darbeseli lazer nokta kaynakların sürekli dikişlerden daha iyi performans gösterdiğini bulmuştur.
Kaynaklamaya tolerans gösteren bir kaplama sipariş edin. Quaker Houghton, C5 organik/inorganik kaplamasını "ileri tavlama ve kaynaklama işlemlerini" desteklediği şeklinde listelemektedir; C3 ise birbirine kilitlenme ve sıkıştırmaya yöneliktir.
EV ve İnsansız Hava Aracı Motor Üreticileri Neden Yapıştırılmış Yığınlara Geçiş Yapıyor?
Çünkü laminasyonları gittikçe daha ince hale geliyor ve ince laminasyonları ince çeliğin sağlaması gereken faydayı kaybetmeden birbirine kilitlemek veya kaynaklamak zor. 2024 Quaker Houghton broşürü "daha ince, daha karmaşık çekirdek plaka tasarımı kullanma eğilimini" tanımlamaktadır. Geleneksel birleştirme yöntemlerinin (birbirine kilitlenme, kaynaklama veya sıkıştırma) "ince kesitli çelikle başarılması daha zor olduğunu ve manyetik performansı olumsuz yönde etkileyebileceğini" belirtmektedir. ultra ince silisyumlu çelik sayfamız bu motorların kullandığı 0,05 ila 0,20 mm aralığını kapsamaktadır.
Yapıştırma iki biçimde gerçekleşir.
- Damgalama sırasında uygulanan yapıştırıcı. EuroGroup Laminations, kalıp içinde yapıştırıcı uygulamaktadır. Şirket, oda sıcaklığında 3 dakikanın altında küre ve birbirine kilitlenmeye kıyasla akustik gürültüyü beş kata kadar azalttığını belirtmektedir.
- Kendinden yapışan kaplama (Backlack). Çelik, dokunuşta kuru ancak yine de reaktif bir vernik ile gelir. voestalpine buna "B durumu" adını vermektedir. Delme işleminden sonra, yığılmış laminasyonlar basınç altında ısıtılır ve vernik her sayfayı komşusuna tam yüzey olarak yapıştırır.
Kürleme programı esnektir. Quaker Houghton'ın 0,5 mm çelik üzerinde kendinden yapışan vernişi için test verilerine göre, 3,5 µm kuru film ile 3 MPa'da 140 °C'de 60 dakikadan 230 °C'de 2 dakikaya kadar yapışma sağlanmaktadır. Daha hızlı döngüler daha yüksek sıcaklık gerektirir ve büyük yığınlar ısının ortaya ulaşması için zaman gerektirir. voestalpine, tüm yığının yapışma sıcaklığına ulaşması gerektiğini vurgulamaktadır.
POSCO, kaynaklamakla elektrik çeliğinin elektromanyetik performansının bozulduğunu ve kendiliğinden bağlanmanın hem çekirdek kaybını hem de levhalar arasındaki boşluklardan kaynaklanan gürültüyü azalttığını söylemektedir. Bağlanmanın da maliyetleri vardır.
- Kaplama çelikle birlikte sipariş edilmelidir. Laminasyon atölyesinde değil, kaplama hattında uygulanır.
- Raf ömrü vardır. voestalpine, depolamayı yaklaşık 23 °C'de, 40 °C'nin üzerinde asla olmamak üzere ve teslimatından sonra altı ay içinde kullanılmak üzere belirtir.
- Bir kürleştirme adımı gereklidir. Bu, bir fırın veya ısıtmalı pres ve zaman demektir.
- Yapıştırıcılar yüksek sıcaklıkta yorulabilir. 2020 yılı incelemesi bu endişeyi yapıştırılmış çekirdeklerin daha yaygın kullanımına karşı “en büyük engel” olarak nitelendirir.
DIY veya Tamir Yığınını Nasıl Bağlarsınız?
Eşit şekilde kelepçeleyin, ince bir yapıştırıcı tabakası kullanın ve orijinal kaplama bozulmadan kalsin. Forum yapımcılar aynı üç sorunla karşılaşmaktadır.
- Eşit kelepçeleme zordur. İnsansız hava aracı motor yapımcısı, tamamen tatmin olmadan “çeşitli tutucu ve kelepçeleme yöntemlerini” test etmiştir. Delik içinden geçen merkezi bir mando ile düz, katı bir ek; diş hizasını tutar ve yığını kareye koyar.
- Zımpara koruyucu tabakayı ortadan kaldırır. Hub motor sahibi, stator üzerindeki paslanmayı zımparaladı ve koruyucu tabakayı da aldı. İtme yalnız cıvatalamaya karşılık yalıtkan verniks sipariş etti. Bir yorum yapan, bir yeniden kaplamanın çok ince kalması gerektiği konusunda uyarıda bulundu, aksi takdirde rotor-stator dengesini bozabilir.
- Küçük transformatörlerin düşündüğünüz kadar az ihtiyacı vardır. Bir forum cevabı, küçük transformatörlerde levhalar üzerindeki oksit tabakasının genellikle yeterli yalıtım olduğunu belirtmiştir. Birleştirilen çekirdek daha sonra birlikte tutmak ve sessiz tutmak için verniklenir. Bir başkası, ısı veya çözücü ile yumuşayan ve daha sonra söküm için uygun olan parafin veya emayı önermiştir.
Bir prototip için, çıplak levha izole etmeye çalışmak yerine zaten kaplamalı çelik satın alın. Küçük miktarlarda elektrik çeliği nereden satın alınacağı hakkındaki kılavuzumuz levha boyutlarını ve minimum siparişleri kapsamaktadır.
Trafo Çekirdekleri Nasıl Yığılır?
Trafo çekirdekleri çoğunlukla araya geçirilmiş ve sıkıştırılmış olup, kaynaklanmış veya yapıştırılmış değildir. Bir E-I çekirdekte, E ve I parçaları bir katmandan diğerine yönü değiştirerek ilerler. Her bir birleşim boşluğu, akının boşluğun etrafında adım atabilmesi için üstünde ve altında tam levhalarla köprülenmiştir.
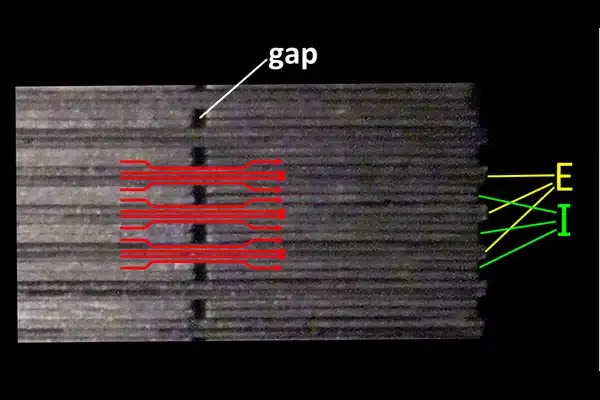
Bir seferde kaç levhayı çevireceğiniz önemlidir. Bir forum üyesi, katman başına bir levhanın araya geçirilmesinin üç veya dört levhanın birlikte yığılmasından daha iyi olup olmadığını sormuştur. Bir cevap, "kitap" başına bir laminasyon ile araya geçirilmenin biraz daha düşük kayıp verdiğini belirtmiştir, küçük bir transformatörde 24 W'tan 22 W'a kadar. Bu bir testten değil, bir kişinin rakamıdır, ancak etkinin büyüklüğünü gösterir: gerçek, ancak küçük.
Büyük tane yönelimli çekirdekler köşeleri kesilmiş birleşimler, genellikle basamaklı bindirme deseni şeklinde kullanır. Ardışık katmanların birleşimleri bir taneye karşılık birkaç küçük basamakta kaydırılır. 2011 Moratuwa Üniversitesi tezi, bir transformatör üreticisinin yeni basamaklı bindirme kesme hattı etrafında inşa edilmiş, basamaklı bindirme çekirdeklerin dağıtım transformatörü çekirdek kaybını yaklaşık %8 oranında azaltabileceğini bulmuştur. Güç transformatörü trafo çekirdeği çelik seçimi hakkındaki kılavuzumuz bu çekirdeklerin kullandığı kaliteleri kapsamaktadır.
Her Yığın Yöntemi için Hangi Kaplama Sipariş Etmelisiniz?
Kaplaması birleştirme yöntemine ve herhangi bir tavlama adımına uygun hale getirin. Aşağıdaki sınıflar bir kaplama üreticisinin ürün rehberine dayanmaktadır, bu nedenle gerçekten satın aldığınız çeliğin veri sayfasını kontrol edin.
| Yığın yöntemi | İsteyeceğiniz kaplama | Neden |
|---|---|---|
| Kenetleme, perçinleme, sıklaştırma | Organik C3 | Temiz delme, uzun ölüm ömrü |
| Kaynak | C5 organik/inorganik | Kaynak ısısına tolerans gösterir |
| Delme sonrası stres giderme tavlaması | C5 | Tavlama sıcaklıklarına dayanır |
| Yüksek ısı ve basınç yükü altında büyük makineler | C6 | Isı, basınç ve titreşim sönümleme için tasarlanmış |
| Yığında tutkal bağlanması | Kendiliğinden bağlanan vernik (C3 türü bağlama vernişi) | Bir katmanda yalıtır ve bağlar |
| Ölüde uygulanan yapıştırıcı noktaları | Laminasyon yapan üreticiye sorun | Yapıştırıcı sisteme bağlıdır |
elektrik çeliği kaplama türleri hakkındaki makalemiz kaplama sınıflarının ne anlama geldiğini açıklamaktadır.
Daha kalın kaplamalar daha iyi yalıtır ancak yığında daha fazla yer kaplayabilir. laminasyon yığın faktörü rehberimiz her sınıfın ne kadar alan maliyeti olduğunu göstermektedir.
Çelik Tedarikçinize Ne Söylemelisiniz?
Yığının nasıl birleştirileceğini belirtin. Cevap kaplama türünü ve bazen kaliteyi değiştirir.
- Birleştirme yöntemi. Kilitli bağlantı, kaynak, kalıp içi yapıştırma, kendiliğinden yapışkan veya sıkıştırma.
- Kaplama sınıfı ve kalınlığı. Sınıfı adlandırın veya işlemi tanımlayın ve tedarikçiye seçenek sunması için izin verin.
- Tavlama. Laminyeler için gerilim giderme tavlaması yapılıp yapılmayacağı ve hangi sıcaklıkta.
- Kalite ve kalınlık. Örneğin 0,35 mm'de 35W300 veya sizin frekansınızda ihtiyacınız olan kayıp.
- Şekil ve boyut. Koil, boyuna kesilmiş şerit veya kesme plaka, genişlik ve tolerans ile.
- Sertifika. Ölçülen kayıp ve kaplama verileri ile üretici test sertifikası.
İtibaren yönelimli olmayan çeliği CRNGO steel coil, boyuna kesilmiş şerit ve kesme plaka olarak tedarik ederiz. Laminyeleri ayrıca çiziminize göre kesebiliriz; prototipler için laserle ve üretim için damgalama ile. RFQ'da yığının nasıl birleştirileceğini belirtin, fiyat vermeden önce kaplama türünü teyit edeceğiz. Sayfa siparişleri tipik olarak yaklaşık 500 kg'dan başlar. Daha az ihtiyacınız varsa, bize söyleyin ve talebinizi karşılamak için elimizden geleni yapacağız. Numuneler tipik olarak navlun dahil USD 200 tutar, üretim siparişi verdiğinizde geri ödenir.
SSS
Ana laminázsyon istif yöntemleri nelerdir?
Ana laminázsyon istif yöntemleri; kilitli bağlantı, kaynak, yapıştırıcılı yapışma ve kendiliğinden yapışkan kaplama, ayrıca daha büyük makineler ve transformatörler için perçin, cıvata ve sıkıştırmadır. Kilitli bağlantı damgalı üretim motorlar için standart seçimdir, kaynak güçlü endüstriyel istifler için, yapışma ise EV çekiş ve insansız hava araçları motorları gibi ince kalibreli, düşük kayıplı motorlar için kullanılır.
Bir stator yığınını kaynatmak çekirdek kaybını artırır mı?
Evet. Kaynak dikişleri laminasyonları birbirine bağlayarak kısa devre oluşturur ve termal gerilim ekler. Aalto Üniversitesi testinde, lazerle kaynaklanmış bir halka çekirdek, 50 Hz'de kaynatılmamış olana kıyasla %15 ila %30 daha fazla kayıp yaşadı. Tam bir endüstriyel statorda kaynaklama toplam çekirdek kaybının yaklaşık %7'sini oluşturdu. Daha az dikişçi sayısı ve düşük ısı girdisi cezayı azaltır.
Motor laminasyonları için mekanik kilitlenme mi yoksa kaynak mı daha iyidir?
Manyetik performans için, mekanik kilitlenme genellikle üstündür: 2018 yılındaki bir çalışma kaynaklama kayıplarının mekanik kilitlenme kayıplarından "çok daha büyük" olduğunu bulmuştur. Kaynak, özellikle yığın ekseni boyunca, daha güçlü bir yığın sağlar. Mekanik kilitlenme aynı zamanda hacimde daha ucuzdur çünkü pres kalıbının içinde gerçekleşir ve ayrı bir birleştirme adımı gerekmez.
Backlack veya kendiliğinden bağlanmayan elektrik çeliği nedir?
Kaplama hattında kendiliğinden bağlanmayan vernik uygulanmış elektrik çeliğidir. Vernik kurudur ancak yine de reaktiftir. Pres işleminden sonra, yığınlanmış laminasyonlar basınç altında ısıtılır ve vernik her sayfayı bir sonrakine bağlar. Bir üreticinin verilerine göre bağlanma 140 °C'de 60 dakikadan 230 °C'de 2 dakikaya kadar değişir.
Gevşek motor laminasyonlarını nasıl geri bir arada tutarım?
Yığını temizleyin, orijinal yalıtımı sağlam tutun ve yığın yüksekliği neredeyse değişmeyecek şekilde ince yapıştırıcı veya yalıtkan vernik kullanın. Laminasyonları düz ve eşit şekilde sıkıştırın, ideal olarak dişlerin hizalı kalması için delik üzerinden bir mandrel üzerinde. Pas sildiyseniz, yeniden montajdan önce açık çeliği ince bir şekilde yeniden kaplayın.
E-I laminasyonları tek tek araya getirmek kayıpları azaltır mı?
Az miktarda. Her katmana bir E-I çifti yerleştirmek, üç veya dört grubun ters çevrilmesinden daha düzgün bir şekilde her bir uçtan birleştirme noktasını köprüler. Bir forum yanıtında küçük bir transformatörde fark yaklaşık 24 W ile 22 W arasında belirtilmiştir. Büyük çekirdeklerde, basamak-bindirme birleştirmeleri aynı işlevi yapar ve bir araştırmaya göre çekirdek kaybını yaklaşık %8 oranında düşürür.
Motor veya trafo çekirdeği mi planlıyorsunuz? Bize ulaşın — kalite, kalınlık, birleştirme yöntemi ve miktarını belirtin, ve uygun kaplamalı çeliği ya da kesilen laminasyonları teklif ederiz.
Kaynaklar
- Matsui, T. and Yun, K., Gifu University, MATEC Web of Conferences 207, 03017, 2018 — Magnetic properties of silicon steel sheet core with different processing stress
- Sundaria, R. et al., Aalto University, IEEE Transactions on Energy Conversion, 2020 — Effects of manufacturing processes on core losses of electrical machines
- Xia, C. et al., Materials 13(20):4583, 2020 — Joining of the Laminated Electrical Steels in Motor Manufacturing: A Review
- Liu and Liu, AIP Advances 8, 2018 — Analysis of interlocking performances on non-oriented electrical steels
Görsel kaynakları
- Montaj sırasında jeneratör stator çekirdeği: Wtshymanski, Wikimedia Commons, CC BY-SA 3.0
- Basılı motor laminas: NVT Technology Pte Ltd, Flickr, CC BY-SA 2.0
- İç içe geçmiş E-I laminasyonlar şeması: Constant314, Wikimedia Commons, CC0


