
Motor lamination stamping, sertleştirilmiş kalıpla, genellikle seri üretim için progresif kalıp kullanılarak elektrik çeliği bobininden rotor ve stator laminalyonlarının delinmesidir. Kalıp oluşturulduktan sonra parça fiyatı düşüktür, ancak her laminalyonun kalitesi alıcının kontrol edebileceği üç faktöre bağlıdır: çizimde yazılı burr sınırı, pullamacının kullandığı kalıp boşluğu ve yeniden taşlama uygulaması, ve preste kullanılan çelik. Bu rehber her birini kapsar ve bir stamping RFQ'ya neler yazılacağıyla sona erer.
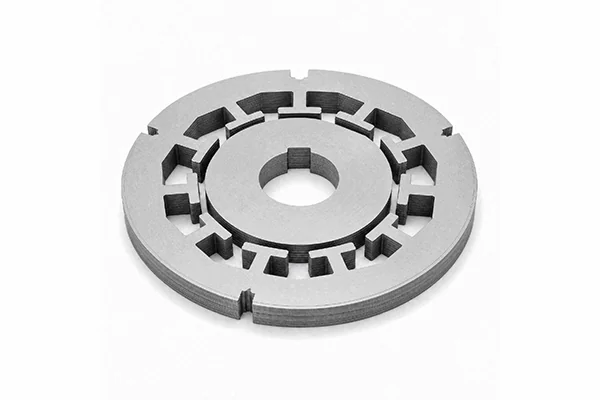
Hâlâ prototip aşamasındaysanız, prototip motor laminalyonları hakkındaki rehberimiz lazer, tel erozyon ve stampingi takım maliyeti ve kenar hasarı açısından karşılaştırır. Bu makale o makalenin bittiği yerden başlar: tasarım sabitlenmiş ve hacim bir kalıbı haklı kılar.
Temel Noktalar
- Progresif kalıplar yüksek hacimler için uyygundur. Bileşik kalıplar ve çentikleme daha büyük laminalyonlar veya daha küçük serilerde takım maliyetini düşürür ve uygun olur.
- Yaygın bir atölye kuralı burr'ı levha kalınlığının %10'u ile sınırlandırır. Boyuna kesme sınırlarımız 0,35–0,50 mm aralığında %10 ve daha ince kalınlıklarda daha sıkıdır. Sınırı ve ölçüm yöntemini çizimde yazınız.
Hangi Damgalama Yöntemi Sizin Hacminize Uygun?
Yüksek hacim için progresif damgalama, orta seriler ve daha büyük parçalar için bileşik damgalama ve laminasyon büyük ve seri kısaysa çentik açma.
| Yöntem | Nasıl çalışır | En uygun | Değiş tokuş |
|---|---|---|---|
| Progresif kalıp | Şerit birkaç istasyondan geçer; yarıklar, delik ve kontur sırayla kesilir, genellikle aynı kalıpta birbirine kilitlenir | Yüksek hacimli statorlar ve rotorlar | En yüksek kalıp maliyeti ve kurulum |
| Bileşik kalıp | Birkaç özellik bir istasyonda tek bir hamlede kesilir | Orta seriler, orta ve büyük laminasyonlar, çok ince kalınlıklar | Progresiften daha yavaş |
| Rotarı çentikleme | Boş parça indekslenir ve yarıklar birer birer delinir | Daha düşük takım maliyetiyle büyük laminasyonlar | Daha yavaş, progresif hassasiyetle eşleşmeyebilir |
Lamistacks, bir laminasyon damgalayıcısı, progresif damgalamayı "yüksek hacimli üretimde yüksek verimliliğiyle tanınmış," bileşik damgalamayı "orta ve büyük laminasyon oluşturmaya çok uygun" ve rotarı çentiklemesini "indirilmiş maliyetlerle büyük laminasyonlar üretmek" için tanımlamaktadır. Laser Technologies Inc., bir ABD damgalayıcısı, 0,008 in (yaklaşık 0,20 mm) altındaki kalınlıklar için bileşik kalıpları önerir.
Pek çok motor üreticisi yeni bir kalıp almaktan kaçınır. Bir motor üreticisindeki mühendis Reddit'te şöyle açıklamıştır: "Laminasyon kalıpları pahalı olduğu için, daha standart tasarımlar için çoğunlukla standart laminasyonlarımızı kullanırız" ve bunun yerine yığın uzunluğunu ve sarımını değiştiririz. Mevcut bir laminasyon, damgacının kataloğundan yeterince yakın ise, yeni bir kalıp için ödeme yapmadan önce bunu isteyin. Prototip kılavuzumuz, farklı hacimler için kalıp maliyetinin lazer kesme ile nasıl karşılaştırıldığını gösterir.
Fin Ne Kadar Yüksek Olabilir?
Saçlar arasındaki kaplama köprüsünü oluşturamayacak kadar düşük olmalı ve bu genellikle kalınlığın %10'u veya daha az olmak üzere belirtilen bir sınır anlamına gelir. Kaynaklarımızdaki hiçbir standart, her laminasyon için tek bir rakam belirlemez. Sınır alıcı ve damgacı arasında mutabık kalınır, bu nedenle çizimde yer alması gerekir.
Rakamlar nereden geliyor. Damgalamalar için eski atölye kuralı, fin yüksekliğinin levha kalınlığının %10'unu aşmaması gerektiğidir. 2013 yılında MetalForming dergisinde yazan Peter Ulintz, bu kuralı 1897 tarihli bir kalıp yapımı kitabına kadar izledi ve bunun yalnızca ince, düşük karbonlu çelik için geçerli olduğunu savundu, bu nedenle parçalar bunun yerine mühendislik açısından belirlenmiş bir sınır almalıdır. Laminasyonlar için alıcılar genellikle %10'dan daha az talep ederler. Kendi boyuna kesme şerit sınırlarımız 0,35–0,50 mm için kalınlığın %10'u, 0,23–0,35 mm için %8, 0,20–0,23 mm için %6 ve ultra ince kalınlıklar için mutlak 0,01–0,02 mm'dir. Boyuna kesme toleransları ve kamber hakkındaki kılavuzumuz, çelik inçeldikçe sınırın neden sıkılaştığını açıklar.
| Kalınlık | %10 kuralı | Laminasyonlar için tipik daha sıkı sınır |
|---|---|---|
| 0,50 mm | 0,050 mm | 0,050 mm (%10) |
| 0,35 mm | 0,035 mm | 0,028–0,035 mm (%8–10) |
| 0,27 mm | 0,027 mm | 0,022 mm (%8) |
| 0,20 mm | 0,020 mm | 0,012 mm (%6) |
Nasıl ölçüleceği. IEC 60404-9, elektrik çeliğinin geometrik özelliklerinin, burr yüksekliği de dahil olmak üzere ölçüm yöntemlerini belirler. 2018 baskısı, burr yüksekliğinin maksimum değer ile karakterize edildiğini açıklamış ve el tipi mikrometre kullanarak bir prosedür eklemiştir. Damgalayıcı ve gelen muayene aynı şeyi ölçecek şekilde yöntemin adını çizime yazınız.
Neden önem taşıdığı. Bir burr, ince yalıtım kaplamasını delebilir ve sonraki sayfaya dokunabilir. Akım daha sonra yığının tamamı boyunca akar ve her katmanda durması gereken akım ortadan kalkar, bu da laminasyon yapmanın tüm amacını ortadan kaldırır.
- Mazurek vd., Cardiff Üniversitesi, 2012: 350 kVA üç fazlı bir trafo çekirdeğinde yapay burrlar, 1,8 T ve 50 Hz'de en yüksek burrlı bölgede yerel kaybı 1.000 W/kg'ın üzerine çıkarmıştır. Kayıp, burrlı alanın dışında da artmıştır.
- Shah vd., ICEMS 2017: bir EI çekirdeğinde, bir bacakta laminalar arası temaslar laminer-arası girdap-akım kaybı katsayısını yaklaşık %2 oranında artırmış, iki bacakta temaslar ise yaklaşık %2,7 oranında artırmıştır.
İki sonuç burrlardaki fark nedeniyle boyut olarak farklıdır. Birkaç küçük temas az miktarda kayıp ekler. Birçok laminasyon boyunca uzanan burrlar büyük yerel sıcak noktalar oluşturabilir. Burrlar ayrıca her sayfaya yükseklik ekler, bu da yığılma faktörünü düşürür. lamination stacking factor hakkındaki makalemiz, çekirdeğin yüksekliğine kaça mal olduğunu gösterir.
Elektrik Çeliği İçin Hangi Kalıp Boşluğu Uygun?
Tek bir yanıt yoktur ve yayımlanmış tavsiyeler iki yöne işaret etmektedir. Boşluk, pınaş ve kalıp arasındaki aralık olup, genellikle her bir taraf için sac kalınlığının yüzdesi olarak verilir.
Kalıp ömrü görüşü. Micro Co.'dan Thomas Vacca, 2022'de The Fabricator'da M19 damgalama hakkında yazarken, silisyumlu çeliğin takımlar üzerinde sert olması nedeniyle "pınaş ve kalıp arasında yüksek boşluk (malzeme kalınlığının yaklaşık %10'u)" tavsiye etmektedir. Daha geniş bir boşluk, çeliğin geri dönmesine izin vererek pınaşın içinden ve dışarı çıktığında daha az sürtünme oluşturmasını sağlar.
Manyetik kayıp görüşü. Füzer ve meslektaşları Slovakya'nın Košice şehrinden, 0,5 mm M350-50A'dan halkaları %1, %3, %5 ve %7 kalınlık boşluklarında damgaladılar, ardından 400 Hz'e kadar kayıpları ölçtüler. %3 boşluk yaklaşık 300 Hz'e kadar en düşük kayıpı verirken, bunun üzerinde %1 daha iyi performans göstermiştir. Kayıplar %5 ve %7'de artmıştır. Yazarlar, "aşırı kayıpın kesme boşluğuna en duyarlı kayıp bileşeni olarak gözlemlendiğini" bulmuşlardır.
| Boşluk (her bir taraf) | Desteklediği | Kaynak |
|---|---|---|
| Kalınlığın yaklaşık %10'u | Pınaş aşınması ve kalıp ömrü | Vacca, The Fabricator, 2022 |
| %5 | Geleneksel genel kural; Dayton Progress, yüksek mukavemetli çelikler için çok küçük olduğunu söylemektedir | Dayton Progress, 2014 |
| %3 | 0,5 mm M350-50A'da yaklaşık 300 Hz'e kadar en düşük kayıp | Füzer vd., Materials, 2021 |
| %1 | Aynı araştırmada yaklaşık 300 Hz üzerinde en düşük kayıp | Füzer vd., Materials, 2021 |
Bizim görüşümüze göre, alıcı boşluğu ayarlamak zorunda değildir. Bu kalıpçının işidir. Ancak alıcı, uzun ömürlü bir kalıp ile düşük kayıp için tasarlanmış bir kalıp aynı olmadığı için, bu dengeyi bilmelidir. Yüksek frekanslı veya yüksek verimli bir motor için, stanç operatöründen planlanan boşluğu ve numune üretimine gitmeden önce kaybın test edilip edilemeyeceğini sorunuz.
Bir Laminasyon Kalıbı Ne Kadar Süre Dayanır?
Milyonlarca kurs, ancak kesme kenarları aşındıkça pul yüksekliği artar, bu nedenle kullanışlı ömür pul limit değeriniz tarafından belirlenir.
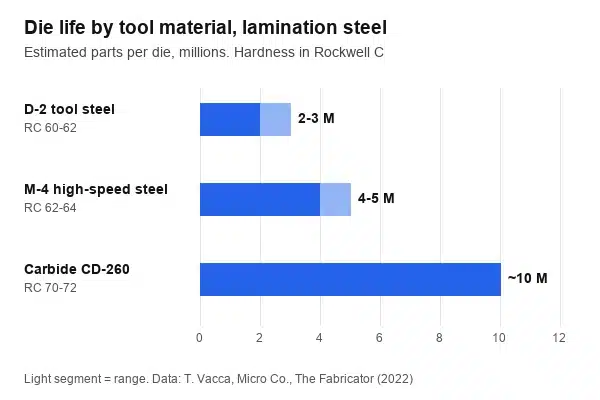
Aynı Fabricator makalesinde, Vacca takım malzemesine göre yaklaşık rakamlar vermektedir. RC 60–62'deki D-2 takım çeliği yaklaşık 200.000 parçalık siparişler için uygun ve 2 ila 3 milyona dayanır. RC 62–64'teki M-4 hız çeliği 4 ila 5 milyona dayanır. Yaklaşık RC 70–72'deki karbür CD-260, yakın 1 milyon parçalık siparişler için uygun ve yaklaşık 10 milyona dayanır. Çelik zımba ve kalıplara titanyum nitrür kaplaması ve sürtünmeyi azaltmak için yüksek cilalı zımba önermektedir. Bunlar bir mühendisçinin tahminleridir, ölçülen veriler değildir, ancak yüksek hacimli laminasyon kalıplarının neden genellikle karbür olduğunu göstermektedir.
Çelik kaplama da önemlidir. thyssenkrupp, stabolit 10 yalıtımının "kaplanmamış kuru delgeç elektrik çeliğine kıyasla üç kez daha uzun kalıp ömrü" sağladığını belirtmektedir. Organik kaplamalar genel olarak inorganik olanlardan daha kolay delgeç yapılır, ancak stres giderme tavlamasına karşı dayanıklı değildir. Yığını kilitlemeyi, kaynaklamayı veya yapıştırmayı planlıyorsanız, laminasyon yığınlama yöntemleri rehberimiz her birine uygun kaplamaları listeler.
İki pratik nokta aşağıda verilmiştir:
- Bir yeniden öğütme tetiklemesi belirleyin. Parçalar muayene başarısız olduğunda değil, tıraş sınırınızın belirlenmiş bir kısmına ulaştığında öğütmeci tarafından yeniden öğütülmesini isteyin.
- Kaplaması sabit tutun. Program sırasında kaplama türü veya tedarikçisini değiştirmek kalıp aşınmasını ve tıraş büyümesini değiştirebilir.
Lamina Damgalama için Hangi Çelik Özellikleri İşlemi Zorlaştırır?
Kalınlık, düzlük, sertlik ve kaplama. Kalıp bir kalınlık ve bir malzeme için yapılmıştır; bobinde değişkenlik laminasyonlarda değişkenlik olarak ortaya çıkar.
- Kalınlık ve toleransı. EN 10106, 0,35, 0,50, 0,65 ve 1,00 mm'de tam işlem görmüş tane yönlendirmesiz elektrik çeliği için geometrik toleransları tanımlar. Bir kalınlık için ayarlanmış kalıp, şerit genişlik ve bobin boyunca nominal değere yakın kaldığında en iyi şekilde keser.
- Düzlük ve bobin sabitliği. Düz olmayan şerit kötü beslenmiş ve kötü istiflenmiştir. Kamber, şeridi kalıp rehberlerinden çıkarır. Boyuna kesilmiş şerit, kararlaştırılan kamber ve kenar dalgası sınırları içinde gelmelidir.
- Silisyum içeriği ve sertlik. Daha yüksek dereceli, daha düşük kayıplı dereceler genel olarak daha fazla silisyum taşır. Silisyum, kalıp üzerindeki sertliği ve aşınmayı arttırır; bu da Vacca'nın uzun çalışmalar için karbür önerme nedeninin bir parçasıdır.
- Kaplama türü ve ağırlığı. Kaplama kalıp aşınmasını etkiler ve ayrıca istifin daha sonra kaynaklanabilir veya yapıştırılabilir olup olmadığını etkiler.
Tam işlem görmüş ve yarı işlem görmüş çelik dahil tane yönlendirmesiz dereceler arasındaki farklar için tane yönlendirmesiz elektrik çeliği derecelerine ilişkin kılavuzumuza bakınız.
İnce Kalibrede Damgalama Neden 2026'da Sorun?
EV çekiş motorları ve diğer yüksek hızlı motorlar lamağızların daha incelmesini zorluyorsa ve ince şerit bir kalıpta farklı davranır.
Laser Technologies Inc. 2021'de EV üreticilerinin "0,010" aralığından 0,004" kalınlığa kadar motor lamağızlarını belirtmeye başladığını" not etmiş, bu da 0,25 ila 0,10 mm'ye karşılık gelir; tipik endüstriyel lamağızlar için .014" ile .025" karşı. Takım yazı 2025'te 0,010 inç altındaki şeridin şerit gibi davrandığını yazdı: giriş kenarında bükülü hale gelebilir veya kılavuz raylarına yapışabilir. Onların düzeltmeleri istasyonlar arasında yaylı kaldırıcıları ve şeridi çıkış tarafından sürükleyen iter-pilot işletmelerini içerir.
Düzlük diğer tuzaktır. Aynı makale tasarımcıların genellikle nasıl denetleneceğini söylemeden ±0,005 inç düzlük şartı eklediğini not eder. Laser Technologies parçaları bir görüş okuması öncesinde 1 ila 5 lb ile ağırlıklandırılmış açık pleksiglas plaka altında kontrol eder ve çizimde denetim ağırlığının belirtilmesini önerir. Dar arka demir, agresif yuva desenleri ve yüksek silisyum alaşımları geri dönüş ve düzlüğü tutmayı zorlaştırır.
Herkes damgalamanın ne kadar ince gidebileceği konusunda hemfikir değildir. İngiltere İmalat Teknoloji Merkezi 0,2 mm altında damgalamayı uygun görmez, bazı damgacılar ise bileşik kalıpları 0,004–0,006 inç aralığında çalıştırır. Tasarımınız 0,25 mm altındaysa, damgacıdan o kesin kalibredeki deneyimini isteyin. Bizim ultra ince silisyumlu çelik sayfası 0,05 ila 0,20 mm aralığında notları kapsar.
Bir Laminasyon Damgalama RFQ'su Neyi İçermelidir?
Kaliteyi belirleyen her şey, bir yerde. Tam bir motor laminasyon damgalama RFQ'su karşılaştırılabilir teklifler alınmasını sağlar ve ilk örnek kontrolünde anlaşmazlıkları önler.
| RFQ öğesi | Yazılacaklar | Neden önemlidir |
|---|---|---|
| Çizim | DXF veya STEP, oyuk, aks deliği ve dış kontur toleransları ile | Kalıp tasarımını belirler |
| Sınıf ve kalınlık | Örnek: 35W300 veya M300-35A, 0,35 mm, garantili kayıp ile | Çeliği ve boşluğu belirler |
| Kaplama | Kaplama sınıfı ve parçaların kaynatılıp kaynatılmayacağı, yapıştırılıp yapıştırılmayacağı veya tavlanıp tavlanmayacağı | Kalıp aşınmasını ve istiflemeyi etkiler |
| Pürüz sınırı | Maksimum pürüz mm cinsinden ve yöntem, örnek: IEC 60404-9 mikrometre | Ana laminasyon kalite şartnamesi |
| Düzlük | Değer ve muayene yöntemi, ağırlık dahil olmak üzere | İnce kalınlıklar belirli bir yöntem gerektirir |
| İstifle | Kilitli, kaynaklanmış, yapıştırılmış veya gevşek; yığın yüksekliği toleransı | Kalıp istasyonlarını ve kaplamasını belirler |
| Hacim | Yıllık miktar ve parti boyutu | Ardışık, bileşik veya çentik yapımını ve kalıp malzemesini belirler |
| Kalıp şartları | Kalıp sahibi, yenileme tetikleyicisi, beklenen ömür | İlk yenilemede sürprizleri önler |
| Örnekler | İlk örnek parçalar ve kritik motorlar için örnek yığın üzerinde kayıp testi | Hacimden önce kalıbı onaylar |
| Çelik kaynağı | Damgalayıcı tarafından sağlanan veya sizin tarafından; bobin genişliği veya dilim genişliği | Sınıf ve izlenebilirliği kontrol etmenizi sağlar |
Non-oriented çeliği CRNGO çelik bobin, boyuna kesilmiş şerit ve kesilmiş levha olarak tedarik ediyoruz ve ayrıca resminize göre laminasyon damgalıyoruz. Çelik ve damgalama işlemi birlikte teklif edilebilir. Bobin siparişleri genellikle yaklaşık 5 tona başlayarak verilir; daha küçük miktarlar bobinden kesilebilir. Levha siparişleri genellikle yaklaşık 500 kg'dan başlayarak verilir; daha az miktara ihtiyaç duyarsanız, bize bildirin ve talibinizi karşılamak için elimizden gelenin yapacağız. Numuneler genellikle kargo dahil 200 USD maliyetli olup, üretim siparişi verdiğinizde iade edilir.
Sıkça Sorulan Sorular
Motor laminasyon damgalama nedir?
Rotor ve stator laminasyonlarının elektrik çeliği bobinden sertleştirilmiş bir kalıpla yüksek hızlı bir presste patlayarak (damgalanarak) çıkarılması işlemidir. Aşamalı kalıplar ardışık istasyonlarda yuvaları, boşlukları ve dış hatları keser ve çoğu zaman levhaları aynı kalıpta yığınlar halinde kilitler. Birleşik kalıplar ve rotary çentikleme daha büyük laminasyonlar, daha küçük üretim serileri veya çok ince kalınlıklar için kullanılır.
Motor laminasyonları için kabul edilebilir çapak yüksekliği nedir?
Damgalamaların çapak yüksekliği için yaygın bir kural, levha kalınlığının %10'u ile sınırlandırılmasıdır; bu da 0,50 mm çelikt 0,05 mm'dir. Laminasyon alıcıları sıkça daha az çapak talep ederler, özellikle ince kalınlıklarda, örneğin kalınlığın %6–8'i gibi. Tek bir standart limit yoktur, bu nedenle maksimum çapak yüksekliğini ve ölçüm yöntemini, örneğin IEC 60404-9'u resme yazınız.
Elektrik çeliği için hangi kalıp boşluğu kullanılmalıdır?
Neyi optimize ettiğinize bağlıdır. Bir kalıp mühendisi, silisyumlu çeliklerde punch aşınmasını azaltmak için kalınlığın tarafına yaklaşık %10 oranında boşluk önerir. 0,5 mm M350-50A üzerine yapılan 2021 araştırması en düşük çekirdek kaybını %3'te bulmuş, %5 ve %7'de daha yüksek kayıp tespit etmiştir. Damgacıya hangi boşluğu planladıklarını ve bir numune yığınının kayıp testi yapılabilir olup olmadığını sorunuz.
Bir lamina damgalama kalıbı ne kadar süre dayanır?
Bir mühendisinin tahminlerine göre, D-2 takım çeliği kalıp yaklaşık 2 ila 3 milyon parça dayanır, M-4 yüksek hızlı çelik yaklaşık 4 ila 5 milyon, ve karbür yaklaşık 10 milyon parça dayanır. Kullanım ömrü burr sınırınıza bağlıdır, çünkü kenarlar aşındıkça burr artar. Organik çelik kaplamalar kalıp ömrünü uzatabilir; thyssenkrupp bir kaplama için üç kata kadar uzatma sağladığını bildirmektedir.
0,20 mm elektrik çeliği damgalanabilir mi?
Evet, ancak daha zordur. Yaklaşık 0,25 mm altındaki şerit kurdela gibi beslenebilir ve kılavuzlara takılabilir veya yapışabilir, bu nedenle damgacılar bileşik kalıplar, kaldırıcılar ve pull-through pilot kullanırlar ve belirtilen düzlük kontrolü yapmaları gerekir. Bazı araştırma merkezleri 0,2 mm altında damgalamayı uygunsuz olarak görürken, bazı damgacılar daha ince kalınlıklar işler. Tam kalınlığınızda deneyim için damgacıya sorunuz.
Motor lamina üretim tırası planlıyor musunuz? Bize ulaşın - resim, derece, kalınlık, kaplama ve yıllık hacminizi paylaşın, çelik, damgalama veya ikisinin de fiyatını sunacağız.
Kaynaklar
- Lamistacks, 13 Mayıs 2024 — Motor lamina damgalama teknikleri


