
Tane yönlendirmesiz elektrik çeliği dereceleri, tek bir derece kodunun nadiren açıkça ortaya koyduğu iki eksen boyunca ayrılır: bobin yarı-işlenmiş mi yoksa tam işlenmiş mi olduğu, ve tam işlendiğinde hangi kayıp katmanında yer aldığı. Bir teklif üzerindeki "50W470" veya "M400-50A", kalınlığı ve garantili bir kayıp tavanını söyler — bobin punch ve stack için hazır mı yoksa daha ucuz, daha yüksek kayıplı bir derece işi aynı derecede yapabilir mi, bunu söylemez.
Bu karışıklığı alıcılardan tane yönlendirmesiz taraf üzerinde daha sık görürüz. CRGO hakkında soran bir trafo alıcısı genellikle zaten her makul maliyette düşük kayıp istediğini bilir. CRNGO tedarik eden bir motor veya pompa üreticisi, amaçlı olarak geniş bir kayıp aralığı arasında seçim yapıyor, çünkü motorun verimlilik hedefini karşılayan en ucuz derece doğru cevap — ve derece kodları bu karşılaştırmayı gerektiğinden daha zor hale getiriyor.
Bu makale, yarı-işlenmiş/tam işlenmiş seçimi, tam işlenmiş malzemenin içindeki dört ticari katmanı ve bir teklifin string yerine gerçek sayılarla karşılaştırılabilmesi için GB, AISI, EN ve JIS sayı kodlarının nasıl çözüldüğünü ele alır.
Temel Çıkarımlar
- Tane yönlendirmesiz elektrik çeliği başlangıçta yarı işlenmiş ve tam işlenmiş malzemeye ayrılır. Tam işlenmiş çelik, manyetik özellikleri fabrikada geliştirilmiş olarak gelir; yarı işlenmiş çelik, damgalanmadan sonra son bir tavlaması gerekir ve bu tavlama fabrikadaki sorumluluğu değil, alıcısının sorumluluğudur.
- Tam işlenmiş malzemenin içinde, ticari sınıflar kayıp tavanına ve kalınlığına göre dört kaba aşamaya ayrılır: yüksek kayıplı ticari sınıflar (0,50–0,65 mm, GB 50W600 ve üzeri), standart motor sınıfları (0,50 mm, yaklaşık 50W400–50W470), düşük kayıplı premium sınıflar (0,35 mm ve daha ince, yaklaşık 35W250–35W300) ve çekiş ve yüksek hızlı motorlar için 0,20 mm altında ultra ince/yüksek frekans sınıfları.
- GB/T 2521.2 ve EN 10106 kodları her ikisi de kalınlık ve kaybı doğrudan numarada kodlar — GB'nin 50W470'i ve EN'nin M470-50A'sı aynı 0,50 mm bobini garantili çekirdek kaybı yaklaşık 4,70 W/kg ile açıklar, sadece farklı bir sırayla yazılır.
- AISI sınıfları (ASTM A677) bir M-numara merdiveni kullanır — M-15, M-19, M-22, M-27, M-36, M-43, M-47 — burada düşük bir numara daha düşük kaybı ve daha iyi performansı ifade eder; bu, GB'nin kayıp kodlu numaralarının ters yönüdür; burada kayıp kodlu sayılar daha yüksek bir sayı daha düşük kaybı ifade eder ve bu, çok sayıda standartlar arası karışıklığın başladığı yerdir.
- IEC 60034-30-1:2025'in yeni IE5 verimlilik sınıfı motor tasarımcılarını düşük kayıp sınıfına ve genel olarak tam işlenmiş malzemeye doğru çekmektedir; bu, "aslında hangi tane yönlendirmesiz elektrik çeliği sınıfına ihtiyacım var" sorusunun 2026'da birkaç yıl öncesinden çok daha sık sorulan bir soru haline gelmesinin ana nedenidir.
"Tane Yönlendirmesiz" Ne Anlama Gelir ve Sınıf Aralığı Neden Bu Kadar Geniştir
Tane yönlendirmesiz elektrik çeliği — ayrıca CRNGO (soğuk haddelenmiş tane yönlendirmesiz), NGOES veya sadece NOES olarak yazılan — manyetik özellikleri sayfanın düzleminde her yönde kabaca tekdüze olacak şekilde haddelenmiş silisyumlu çeliktir; bu, bir haddeleme ekseni boyunca en iyi şekilde çalışmak için kasıtlı olarak doku vermeli olan tane yönlendirilmiş çelikten farklıdır.
Bu homojenlik tam olarak döner bir makinenin ihtiyacı olduğu şeydir: motor veya jeneratör çekirdeği sabit bir magnetik alan değil, dönen bir magnetik alan görür; bu nedenle güçlü bir eksen ve zayıf bir eksene sahip bir malzeme, alan zayıf yöne süpürüldüğü her zaman enerji harcaması yapardı.
Ödünleşim, tane yönlendirmesiz çeliğinin yönlü tane hizalamasından vazgeçerek homojenlik sağladığı için, hiçbir zaman tane yönlendirilmiş çeliğin en iyi durumundaki çekirdek kaybına ulaşamamasıdır. Bunun yerine elde ettiği şey, muazzam bir kullanılabilir derece aralığıdır; çünkü döner bir makinenin çekirdek kaybı toleransı uygulamaya bağlı olarak büyük ölçüde değişir.
Günde birkaç saat çalışan ucuz bir fan veya kısmi beygir gücü kombi motor, üç vardiya çalışan IE4 yüksek verimli endüstriyel motor ile aynı çeliğe ihtiyaç duymaz ve derece sistemi esas olarak bu farkın doğru bir şekilde fiyatlandırılması için bulunur.
Bu aralık aynı zamanda "tane yönlendirmesiz elektrik çeliği dereceleri" gevşek anahtar sözcüğünün, kimin bunu aradığına bağlı olarak bu kadar farklı ürünleri kapsamasının nedenidir: 50W1300'ü 50W600'e karşı maliyete dayalı bir kombi motor için karşılaştıran bir alıcı, 35W250'yi bir IE5 sınıfı motor çekirdeği için düşük kayıplı bir yüksek derece ile karşılaştıran birinden tamamen farklı bir konuşma yapıyor. Bu makalenin geri kalanı bu konuşmaları tiere göre ayırıyor.
Yarı İşlenmiş Ürün ve Tamamen İşlenmiş Ürün — Çoğu Alıcının Kaçırdığı Ayrılma Noktası
Herhangi bir tiere tartışmasından önce, tane yönlendirmesiz çelik iki işleme durumuna bölünür ve bu ayrılma, nihai magnetik özellikleri sağlamaktan kimin sorumlu olduğunu değiştirir.
Tamamen işlenmiş tane yönlendirmesiz çelik — ASTM A677 tarafından kapsanan ve esasen tüm mevcut tane yönlendirmesiz silisyumlu çelik ürün sayfalarında, bizim de dahil olmak üzere satılan tür — fabrikadan nihai tane yapısına tavlanmış ve yalıtkan filmle kaplanmış olarak gelir. Çekirdek kaybı, geçirgenlik ve diğer magnetik özellikler, sevk edileceği şekilde üretici test sertifikası tarafından garantilidir.
Bir alıcı lamina gömlekleri bununla damgalar, çekirdeği yığar ve malzeme ek ısıl işlem olmaksızın spesifikasyona göre gerçekleştirir.
Yarı işlenmiş çelik, son kalınlık ve tavlamaya değirmende bitimlendirilir, ancak kasıtlı olarak soğuk işlenmiş, tavlanmamış durumda bırakılır. Manyetik özellik gelişimi — nihai tane yapısını üreten tavlama — alıcının damgalamadan sonra, tipik olarak bitmiş lamina gömlekleri üzerinde bir toplu tavlama olarak gerçekleştirmesi için bırakılır.
Bu, üründe bir gözetim değildir; damgalama soğuk işlenmiş, tavlanmamış şeridi, tavlanmış olarak damgalamakla aynı çeliği damgalamaktan daha temiz kalıp kesim kenarları üretir ve ev içi tavlama fırınları olan bazı motor üreticileri bu son adımı kendileri kontrol etmeyi tercih eder.
Ev içi tavlama yeteneği olmayan bir alıcı için, yarı işlenmiş malzemeyi hata ile sipariş etmek — çünkü fiyat teklifi satırı sadece "CRNGO" dedi ve belirtmeyen — alıcının sahip olmadığı bir fırında geçene kadar derecelendirilen çekirdek kaybını karşılamayacak çelik almak anlamına gelir. Tam işlenmiş durumunu açık şekilde onaylamak, varsaymak yerine, bu karışmanın en pahalı sürümünü önleyen tek sorudur.
Geçen bahar başında bize, başka bir yerde daha ucuz bir "CRNGO" teklifinden lamina gömleklerin tam bir partisini damgaladıktan sonra iletişim kuran küçük bir pompa-motor üreticisinde, tamamlanmış stator kontrolsüz yük kaybı testinde başarısız oldu — bobin bütün zaman boyunca yarı işlenmiş olmuştu ve siparişten önce iki tarafın da tavlama sorusunu açık şekilde sorması gerekmemişti.
Tam İşlenmiş Yönelimlendirilmemiş Çeliğin Dört Katmanı
Tam işlenmiş durum onaylandıktan sonra, ticari demir yönelik olmayan çelik, kalınlık ve garantili çekirdek kaybına göre kabaca dört seviyeye ayrılır. CRGO'nun her biri belirgin bir üretim adımı ekleyen dört seviyesinden farklı olarak, demir yönelik olmayan seviyeler çoğunlukla bileşim ve hadde indirgemesinin bir continuum'udur — daha ince ve daha düşük silikon optimize edilmiş kaliteler üretimi daha pahalıya mal olur ve daha düşük garantili kayıp taşır.
| Seviye | Tipik kalınlık | Gösterici çekirdek kaybı (P1.5/50) | Satın alınan yer |
|---|---|---|---|
| 1. Yüksek kayıplı ticari | 0.50–0.65mm | ≈ 6.0–13.0 W/kg | Bağlaştırıcılar, küçük ev aletleri motorları, düşük görev döngüsü fanları |
| 2. Standart motor kalitesi | 0.50mm | ≈ 4.0–4.7 W/kg | Genel endüstriyel motorlar, pompalar, kompresörler (tipik IE2/IE3) |
| 3. Düşük kayıplı premium | 0.27–0.35mm | ≈ 2.3–3.0 W/kg | Premium verimlilik motorları (IE4), generatörler, yüksek görev döngüsü ekipmanı |
| 4. Ultra ince / yüksek frekans | 0.20mm altında | Daha yüksek frekansla derecelendirilmiş (örn. 400Hz), P1.5/50 değil | EV çekiş, servo ve drone motorları, yüksek hızlı mil başlıkları |
Bu kayıp rakamları, belirli bir kalite garantisi değil, merdiveni göstermek için gösterici aralıklardır — herhangi bir tek kalite için garantili sayı, o kaliteye ait üretici test sertifikasında belirtilen sayıdır.
Seviye 1, 50W800 ve 50W1300 gibi GB kodlarının yanı sıra AISI'nin daha yüksek M sayılarının (M-43, M-47) bulunduğu yerdir. Bu, ticari olarak mevcut olan en ucuz tam işlenmiş demir yönelik olmayan çeliktir ve çekirdek kaybı toplam sahip olma maliyetini çok az etkilediği ekipmanlar için doğru seçimdir — günde iki saat çalışan gölgeli kutuplu fan motoru, herhangi bir makul ekipman ömrü içinde daha düşük kayıplı bir kalite için primi geri ödemez.
Tier 2, hacim segmentidir: GB 50W470 ve 50W400, kabaca AISI M-22 ile M-27 aralığına karşılık gelmekte, 0,50mm kalınlıkta. Bu, normal verimlilik sınıfında inşa edilen genel amaçlı üç fazlı indüksiyon motorları, pompalar ve kompresörler için standart derecedir ve daha spesifik bir özelleme olmaksızın "yönlendirilmemiş elektrik çeliği" veya "motor lamination çeliği" araştıran çoğu alıcının kastettiği derecedir.
Tier 3, daha ince plaka kalınlığına geçer — 0,35mm ve daha ince — 35W300 ve 35W250 gibi GB kodlarıyla, kabaca AISI'nin daha düşük M-numaralarına (M-15, M-19) karşılık gelmektedir. Daha ince laminasyonlar girdap akım kaybını doğrudan azaltır, çünkü girdap kaybı kalınlığın karesiyle orantılıdır ve bu plaka kalınlığında manyetik performansı tutabilmek için gereken sıkı işleme, fiyat priminin ödediği şeydir.
Bu, standart 0,50mm derecesinin uygun bir çekirdek boyutunda IE4 sınıfı verimlilik hedefini karşılayamadığında, yüksek verimlilik motor üreticilerinin tercih ettiği segmenttir.
Tier 4, Tier 3'ün daha ince bir versiyonundan ziyade ayrı bir ürün ailesidir, tıpkı ultra ince yönlü elektrik çeliğinin standart CRGO'dan ayrı bir aile olması gibi. Kabaca 0,20mm altında, yönlendirilmemiş çelik, 50/60Hz'den çok daha yüksek bir çalışma frekansında derecelendirilmektedir.
Bu, gerçekte kullanıldığı yerin nedeniyledir: elektrik araç çekiş motorları, servo sürücüler ve 0,50mm'lik bir laminyonun her dönüşte girdap akımlarına çalışılamaz miktarda enerji kaybetmesine neden olacağı elektrik frekanslarında dönen insansız hava araçları motorları.
GB, AISI, EN ve JIS Sınıf Kodları Gerçekten Nasıl Deşifre Edilir
Yönsüz sınıf kodları esas olarak tehditkâr görünür çünkü üç farklı standart aynı iki sayıyı — kalınlık ve garantili çekirdek kaybı — üç farklı sırayla kodlar ve dördüncüsü (AISI) bu mantığı keyfi bir sıralamaya tamamen terketmiştir.
GB/T 2521.2 kalınlığı önce yazar: 50W470'te, "50" nominal kalınlık ×100'dür (0,50mm) ve "470" 1,5T/50Hz'de garantili çekirdek kaybıdır ×100 (4,70 W/kg). Aynı mantık 35W300'ü 0,35mm'de ≤3,00 W/kg olarak ve 50W600'ü 0,50mm'de ≤6,00 W/kg olarak verir.
EN 10106 aynı iki sayıyı ek ile ters sırayla yazar: M400-50A kaybı önce (4,00 W/kg), sonra kalınlık (0,50mm) olup, "A" eki bunu tam işlenmiş, soğuk haddelenmiş yönsüz malzeme olarak işaretler. M270-35A aynı deseni izler — 0,35mm'de 2,70 W/kg. Sırayı öğrendikten sonra, materyal olarak aynı bobin için EN kodu ve GB kodu arama tablosu olmadan birbirlerine karşı kontrol etmesi kolaydır.
JIS C 2552, "W" yerine "A" ile yazılmış, GB'ye benzer bir kalınlık-sonra-kayıp yapısı kullanır — GB'nin 50W470'e yakın bir JIS bobini tipik olarak 50A470 olarak yazılır. Bazı tedarikçi katalogları JIS tarzı dizenin önüne bir kurum ön eki harfi ekler (kataloglarda "B50A470" gibi adaylar görülür); bu ön ek JIS standardının kendisinin bir parçası değildir, bu nedenle bunu bir fabrika'nın iç ürün-serisine ait işaretçi olarak değerlendirin ve harfle ilgilenmek yerine altta yatan kalınlık ve kayıp sayılarını onaylayın.
AISI'nin ASTM A677 ile standartlaştırılmış M-numarası sistemi, kalınlık ve kaybı doğrudan kodlamak yerine tek bir sayı ile sınıfları sıralayarak üçünün tamamından ayrılır: mevcut ticari merdiven M-15, M-19, M-22, M-27, M-36, M-43 ve M-47'yi içerir ve — GB veya EN'nin aksine — daha düşük M-numarası kendi başına daha ince bir gösterge anlamına gelmez, daha düşük çekirdek kaybı ve daha iyi manyetik performans anlamına gelir.
M-19 0,35 mm kalınlığında yaygın bir orta seviye motor derecesidir; M-36, daha kalın ve daha yüksek kayıplı, ucuz bir ticari derecedir. M-numarası hem kalınlığı hem de gerçek kayıp tavanını gizlediğinden, iki tedarikçi de “M-19” malzemesine farkı garantili kayıp rakamlarıyla teklif verebilir — hangi spesifikasyon baskısını ve hangi belirli alt derecesini gönderiyorlardır — bu, AISI'nin tane yönelimli tarafta yarattığı aynı tuzaktır.
| GB/T 2521.2 | EN 10106 | Yaygın olarak belirtilen AISI aralığı | Nominal kalınlık |
|---|---|---|---|
| 50W1300 | M1300-50A | ≈ M-47 | 0,50 mm |
| 50W600 | M600-50A | ≈ M-36 | 0,50 mm |
| 50W470 | M470-50A | ≈ M-27 | 0,50 mm |
| 50W400 | M400-50A | ≈ M-22 / M-19 | 0,50 mm |
| 35W300 | M300-35A | ≈ M-19 | 0,35 mm |
| 35W250 | M250-35A | ≈ M-15 | 0,35 mm |
AISI sütununu kesin bir denklik yerine yaygın olarak belirtilen bir yaklaşım olarak değerlendirin — GB, EN ve AISI bağımsız olarak standartlaştırıldığından ve kayıp test koşulları her baskıda tamamen aynı değildir, güvenilir kontrol her zaman teklifteki derece yazısı değil, üretici test sertifikasında garantili çekirdek kaybı ve kalınlıktır. Hala sadece “M-19 veya eşdeğer” diyen teklif talepleri alıyoruz ve dürüst cevap “eşdeğer” sözcüğünün bunu düzgün fiyatlandırmadan önce ona bir rakam eklenmesi gerektiğidir.
Yönlendirilmemiş Üretici Test Sertifikasını Okuma
Bir bobinin yanında gelen sertifika, çekirdek kaybı ve indüksiyonu IEC 60404-2 (Epstein çerçevesi) veya giderek artan oranda daha ince ve yüksek performanslı kaliteler için tek levha test yöntemlerine göre ölçülen değerleri rapor eder.
Yönlendirilmemiş çelik için referans koşul 1,5T 50Hz'de (P1,5/50) olup, bu değer taneli yönlendirilmiş çeliğin 1,7T/50Hz (P1,7/50) test noktasından farklıdır — GO ve NO sertifikasını yan yana karşılaştırırken ve sayılar neden bu kadar farklı göründüğünü merak ederken bilmek değeri olan bir ayrıntıdır.
Bir alıcı yönlendirilmemiş sertifikayı kalite koduna karşı doğrularken üç rakam önem taşır. Çekirdek kaybı (P1,5/50) kaliteyi tanımlayan birincil spesifikasyon olup, W/kg cinsinden maksimum olarak garantilenir. Manyetik indüksiyon, genellikle belirtilen bir alan şiddeti başında rapor edilen değerdir ve malzemenin akıyı taşıma verimliliğini gösterir — esas olarak motor tasarımcıları çekirdek kesitini boyutlandırırken ilgilidir.
Laminasyon faktörü, gerçek çelik hacminin istiflenen çekirdeğin toplam hacmine oranı olup, kaplama kalınlığı ve düzlüğü tarafından etkilenir, temel kaliteyi değil — düşük bir laminasyon faktörü gösteren bir sertifika, kötü çelik kalitesi yerine kaplama veya düzlük sorununu işaret eder.
Tam işlenmiş bir durumu, kalite kodunun ima ettiği kaliteye uyan bir P1,5/50 rakamı ve yüzde 90'ların yüksek aralığında bir laminasyon faktörü gösteren bir sertifika, normal, doğru belirtilmiş bir bobinle tutarlıdır. Belirtilen kalite ile ölçülen kayıp arasındaki bir uyumsuzluk, taneli yönlendirilmiş malzeme için olduğu gibi, bir gönderiyi kabul etmeden önce tedarikçi ile gündeme getirilmeye değer spesifik bir şeydir.
Bir Sınıf Seviyesini Uygulamanıza Eşleştirmek
| Uygulama | Tipik seviye | Neden |
|---|---|---|
| Balastlar, gölgeli kutuplu fan motorları, düşük hizmet döngülü cihaz motorları | Seviye 1 (yüksek kayıplı ticari) | Çekirdek kaybı toplam işletme maliyetinin küçük bir kısmıdır; en düşük malzeme maliyeti kazanır |
| Genel endüstriyel motorlar, pompalar, kompresörler (IE2/IE3) | Seviye 2 (standart motor sınıfı) | Sürekli hizmet üç fazlı asenkron motorlar için kayıp ve maliyeti dengelemektedir |
| Premium verim motorları (IE4), jeneratörler, yüksek hizmet döngülü ekipmanlar | Seviye 3 (düşük kayıplı premium) | Çekirdek boyutunu aşırı ölçeklemeden daha sıkı verim gerekliliklerini karşılamaktadır |
| EV çekiş motorları, servo sürücüler, drone motorları, yüksek hızlı iğler | Seviye 4 (ultra ince / yüksek frekans) | Elektriksel frekans 50/60Hz'in çok üzerinde olduğundan standart kalınlıktaki girdap kaybı işe yaramaz hale gelmektedir |
Bu Durum 2026'da Neden Daha Önemli
IEC 60034-30-1:2025, Aralık 2025'te resmi olarak IE5 verimlilik sınıfını eklemiş ve 2026'da sektör kapsamı, herhangi bir yetki gerekli kılmadan çok önce motor tasarımcılarını en düşük kayıplı oryantasyonsuz katmanlara çeken IE5 standardı makalesi konularında daha ayrıntılı olarak ele alınan aynı dinamiği taşıyıştır. Bu değişim, yönlendirilmemiş elektrik çeliği tedarikçilerine Katman 3 malzeme ve bazen de Katman 4 ince ölçü stokları talep eden motor üreticileri olarak ortaya çıkmakta; bunlar üç veya dört yıl öncesinde Katman 2 malzeme belirtmiş olacak programlardır. Aynı zamanda, daha fazla alıcı, yyönlendirilmemiş çeliği daha önce niteliklandırmadıkları değirmenden temin etmektedir; zira daha geniş elektrik çeliği pazarı, oryantasyonlu derece üzerinde zaten belgelenmiş arz sıkılığını işlemektedir. Bilinmeyen bir derece kodu üzerinde tedarikçiler arasında geçiş yapan bir alıcı, dizeyi güvenmek yerine o kod arkasındaki kalınlık ve kayıp numaralarını kontrol edebilmek yolunda doğrudan yararlanır; bu da makalenin etrafında inşa edildiği pratik beceridir.Zhongxin'de Oryantasyonsuz Derece Alıntılanması ve Dokümantasyonu
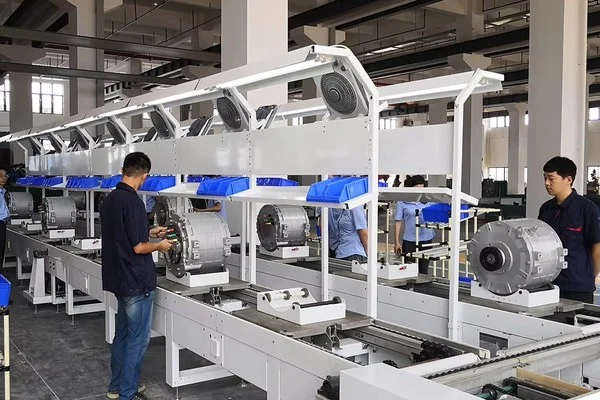
Biz Wuxi Zhongxin Special Steel Co., Ltd., 2017 yılında Wuxi'de kurulan elektrik çeliği üreticisi ve ihracatçısıyız; yılda 200.000 ton silikon çelik kapasitesi ile 40'ın üzerinde ülkeye sevkiyat yapmaktayız. Tane yönlendirmesiz bobin ve sac, yukarıdaki seviyelerde, diğer teknik makalelerimizin çoğunun kapladığı tane yönlendirilmiş malzeme ile birlikte düzenli olarak sipariş portföyümüzün bir bölümünü oluşturmaktadır.
Alıcı bize daha önce yazılı olarak görmediğimiz bir sınıf kodunu gönderdiğinde — tescilli ön eki olan JIS tarzı bir karakter dizisi veya daha eski bir GB kodu — teklif vermeden önce kalınlığa ve garantili çekirdek kaybına eşleştiririz; yalnızca karakter dizisine karşı teklif vermeyiz.
Her sevkiyat, sınıfın sipariş edildiği standarda karşı çekirdek kaybı ve indüksiyonu bildiren bir üretici test sertifikası taşır; ihracat siparişleri için ise üreticinin sertifikasının yanı sıra kendi test raportumuzu da düzenleriz, çünkü bazı Çin çelikleri fabrikalarından gelen yurtiçi pazar sertifikaları yalnızca Çin anakarası kullanımı için işaretlenmiş olup denizaşırı alıcının ithalat belgelendirmesini bağımsız olarak karşılamamaktadır.
Yeni alıcılardan uygulamalarının tam olarak işlenmiş malzeme gerektirip gerekmediğini doğrudan sorarız — yanıt, kendi içinde tavlama olanağı olmayan herkes için hemen hemen her zaman "evet"tir — ve hedef fiyatın, verimlilik hedeflerinin gerçekten izin verdiğinden daha yüksek kayıplı bir sırada açığa çıktığını alıcılarına açık seçik söyleriz; böylelikle bu uyumsuzluk bir motor test tezgâhından geçemezse ortaya çıkmış olur.
SSS
Tane yönlendirmesiz elektrik çeliğinin farklı seviyeleri nelerdir?
Yönlendirmesiz kaliteler ilk olarak yarı işlenmiş ve tamamen işlenmiş malzemeye ayrılır, ardından tamamen işlenmiş çelik içinde dört kabaca ticari sınıflandırmaya ayrılır: yüksek kayıplı ticari kaliteler (GB 50W800–50W1300, kabaca AISI M-43/M-47), standart motor kaliteleri (GB 50W400–50W470, kabaca AISI M-22–M-27), düşük kayıplı premium kaliteler (GB 35W250–35W300, kabaca AISI M-15/M-19) ve ultra ince/yüksek frekans kaliteleri 0,20 mm altında çekiş ve yüksek hızlı motorlar için.
Yarı işlenmiş elektrik çeliği tamamen işlenmiş olandan nasıl farklı?
Tamamen işlenmiş çelik, tesiste tavlanır ve manyetik özellikleri zaten gelişmiş olarak gelir — başka bir ısıl işlem gerekmez. Yarı işlenmiş çelik son kalınlığa kadar işlenmiş ancak kasıtlı olarak tavlanmamış bırakılır; alıcı, damgalı laminasyonları tavlaması ve nihai çekirdek kaybını ve geçirgenliği geliştirmesi gerekir; bu, alıcının gerçekten sahip olması gereken şirket içi tavlama kapasitesi gerektirir.
M400-50A gibi bir kalite kodunu nasıl deşifre edersiniz?
M400-50A, tamamen işlenmiş yönlendirmesiz çelik için EN 10106 kalite kodudur: "400" 1,5T/50Hz'de garantili çekirdek kaybıdır ×100 (4,00 W/kg), "50" nominal kalınlıktır ×100 (0,50 mm) ve "A" soneki soğuk haddelenmiş yönlendirmesiz tamamen işlenmiş malzeme olarak işaretler. Kabaca GB 50W400'e karşılık gelir.
50W470 ve 50W600 nasıl farklıdır?
Her ikisi de 0,50 mm nominal kalınlıkta GB/T 2521.2 kaliteleridir. 50W470, 1,5T/50Hz'de garantili çekirdek kaybı ≤4,70 W/kg taşır; 50W600, ≤6,00 W/kg'ye kadar izin verir, daha yüksek kayıplı, daha düşük maliyetli kalite, tipik olarak 50W470'den daha az yoğun görevli ekipmanda kullanılır.
Neden daha düşük AISI M-numaraları daha iyi çeliği, daha ince çeliği değil, gösterir?
AISI'nin M-numarası sistemi tane yönlendirmesiz elektrik çeliği kalitelerini doğrudan kalınlığı kodlayan GB veya EN kodlarının tersine garantili manyetik performansa göre sıralar. M-15 ve M-19 düşük çekirdek kaybı ucunun başında yer alırken; M-36 ve M-47 yüksek çekirdek kaybı, düşük maliyet ucunun başında yer alır. Farklı M-numaralarına sahip iki kalite aynı nominal kalınlığı paylaşabilir; bu durum AISI teklifi ile GB veya EN teklifini karşılaştırırken yaygın bir hata kaynağıdır.
Genel endüstriyel motor için hangi tane yönlendirmesiz elektrik çeliği kalitesi kullanmalıyım?
IE2 veya IE3 verimliliğinde standart sürekli çalışmalı üç fazlı asenkron motor için, Tier 2 kalite — GB 50W400–50W470, kabaca AISI M-22–M-27, 0,50mm kalınlıkta — olağan başlangıç noktasıdır. Tasarımın verimlilik hedefi veya çekirdek boyut bütçesi Tier 2 malzeme ile karşılanamadığında, yalnızca Tier 3 düşük çekirdek kaybı kalitesine geçin.
Tam işlenmiş tane yönlendirmesiz elektrik çeliği her zaman yarı işlenmiş çeliktenden daha pahalı mıdır?
Kilogram başına zorunlu olarak değildir, ancak karşılaştırma tavlama maliyeti dikkate alınmadan eksiktir. Yarı işlenmiş malzeme tavlama maliyetini ve fırın süresini alıcıya kaydırır; söz konusu alıcı zaten fabrika tarafından ücretlendirilenden daha düşük marjinal maliyetle tavlamayı kendi tesisinde çalıştırmıyorsa, tam işlenmiş malzeme genellikle daha düşük toplam maliyet seçeneğidir.
Özet
Tane yönlendirmesiz elektrik çeliği kaliteleri tek bir merdiven değil, birbirinin üzerine yığılmış iki karardır: bobin yarı işlenmiş mi yoksa tam işlenmiş mi, ve tam işlendikten sonra dört maliyet/çekirdek kaybı seviyesinden hangisinde yer alır. GB ve EN kodları kalınlığı ve garantili çekirdek kaybını doğrudan kodlar, yalnızca sıra ters olur; AISI'nin M-numaraları ise performansı sıralar ve kalınlığı ile tam çekirdek kaybı tavanını tek bir rakamın arkasında gizler.
Derece adı yerine çekirdek kaybını gerçekten belirleyen sayılar üzerinden — işlenme durumu, nominal kalınlık ve garantili P1,5/50 çekirdek kaybı — bir teklif karşılaştırın ve uygulamanızın gerçekten hangi sınıfa ihtiyaç duyduğunu onaylayın; ticari sınıf bir iş için premium sınıf fiyatını ödememek veya yüksek verim programı için yetersiz satın almamak için.
Kaynaklar
- ASTM International — A677-16(2023): Standard Specification for Nonoriented Electrical Steel, Fully Processed Types
- Sko-Die, Inc. — Non-Oriented Electrical Steel Fully Processed (FP) ASTM A677
- Cleveland-Cliffs (AK Steel) — NO-DI-MAX Non-Oriented Electrical Steel: M-15, M-19, M-22, M-27, M-36, M-43, M-47 Datasheet
- Aperam — Electrical Steels: Grain-Oriented (GO) and Non-Oriented (NGO)
- IEC Webstore — IEC 60404-2: Magnetic Materials — Methods of Measurement of the Magnetic Properties of Electrical Steel Strip and Sheet by Means of an Epstein Frame


