
Gerilim giderme tavlaması (GGT), bitmiş laminasyonları veya çekirdekleri koruyucu gaz ortamında yaklaşık 700–845 °C'ye ısıtarak, delme, kesme veya sarma işlemleri tarafından meydana gelen gerilimin açılmasını ve çeliğin değirmen çıkışındaki manyetik özelliklerini geri kazanmasını sağlar. Bunun karlı olup olmadığı parça boyutuna, kalınlığa ve çekirdek tasarımına bağlıdır. Tavlama yapmayı planlıyorsanız, fırında dayanabilen çelik satın almanız gerekir. Bu rehber GGT'nin ne zaman değerli olduğunu, yayınlanmış fırın prosedürlerini, tavlamada dayanıklı olan kaplamalar ve derecelendirmeleri ve çelik siparişinde yazılacak özellikleri kapsamaktadır.
Kesme hasarının kendisi ve lazer, EDM ile pulalama yöntemi tavlamadan önce ve sonra nasıl karşılaştırıldığı, prototip motor laminasyonları kılavuzumuzda yer almaktadır. Bu makale tavlama ve bunun için satın aldığınız çelik hakkındadır.
Önemli Noktalar
- Tamamen işlenmiş çelik, derecesini karşılamak için GGT'ye ihtiyaç duymaz. Tavlama sadece fabrikasyon sırasında eklenen gerilimi giderir ve dar parçalarda en çok önem taşır. Cleveland-Cliffs, bir inç (25 mm) genişliğinden dar olan laminasyonları özel olarak belirtir.
- Cleveland-Cliffs, tamamen işlenmiş yönlensiz dereceleri için nitrojende 1450 °F (788 °C) ısısında %2–10 hidrojeni (yükü eşit şekilde ısıtmak için yeterli süredir) önerir.
Çekirdeğinize Gerilim Giderme Tavlaması Gerekli mi?
Yalnızca kesme veya sarım işlemi sırasında gerilmeye uğramış bir parçada kalitesinin tam performansına ihtiyacınız varsa. Tam işlenmiş çelik için varsayılan bir adım değildir.
Cleveland-Cliffs'in DI-MAX yönsüz kaliteleri için 2026 veri bülteninde bu açıkça belirtilmiştir: "Gerilim giderme tavlaması her zaman gerekli değildir." Gerekli olup olmadığı "kalınlık, lamina veya çekirdeğin boyutu ve türü ile gerekli manyetik özelliklere bağlıdır". Aynı bülten, bir kalitesinin tam özelliklerine ihtiyaç duyulması halinde, SRA'nın gerekli olduğunu, "özellikle lamina genişliği bir inçten az olduğunda" belirtir. Dar dişler ve ince arka demir, hasar görmüş kenarın daha büyük bir bölümünü taşırlar, bu nedenle en fazla kazanç sağlarlar.
Fırın süresi dışında bir maliyet söz konusudur. Bülten, SRA'nın parçalar dikkatli bir şekilde yüklenmesi ve soğutulması sürece "her zaman lamina düzlüğünü bozma olasılığını taşır" uyarısında bulunur.
Yarı işlenmiş çelik farklı bir durumdur. Özelliklerini geliştirmek için mutlaka kullanıcı tarafından tavlanması gerekir ve bu tavlama daha uzun, daha sıcak ve dekarbürize edicidir. tane yönlendirmesiz elektrik çeliği kaliteleri hakkındaki kılavuzumuz bu farkı ve fırına sahip olmayan çoğu alıcının niçin tam işlenmiş çelik sipariş etmesi gerektiğini açıklamaktadır. Reddit'te bu ikisi sıkça karıştırılmaktadır. Motor üretimi konusundaki bir tartışmada bir yorum yapan kişi endüstriyel laminasyonların “inert atmosferde tavlandığını” sanki her laminasyon böyle tavlanıyormuş gibi yazmıştır. Tam işlenmiş çelik için bu bir seçenektir, bir kural değildir.
| Durum | SRA? | Neden |
|---|---|---|
| Tam işlenmiş çelik, geniş laminasyonlar, standart verim | Genellikle hayır | Kenar hasarı parçanın küçük bir payıdır |
| Tam işlenmiş çelik, dar dişler veya küçük parçalar, yüksek verim hedefi | Test etmeye değer | Hasarlı kenarlar manyetik devre yolunun büyük bir payıdır |
| Yarı işlenmiş çelik | Her zaman | Tavlama kalitesinin özelliklerini geliştir |
| Tane yönlendirilmiş sarılı çekirdek | Normalde evet | Sarma şeridin her dönüşünü büker |
| Tane yönlendirilmiş kesme yaprakları yığılı çekirdek | Çoğu zaman hayır | Kesme kenarları uzun levhaların küçük bir payıdır |
SRA Hangi Sıcaklık ve Atmosferi Kullanır?
Tam işlenmiş çelik için yayınlanan tarifler yaklaşık 680 °C ile 845 °C arasında, nitrojen veya azot ile biraz hidrojen karışımında bulunmaktadır. Üst sınır kaplamayla belirlenir. Daha yüksek daha iyi değildir.
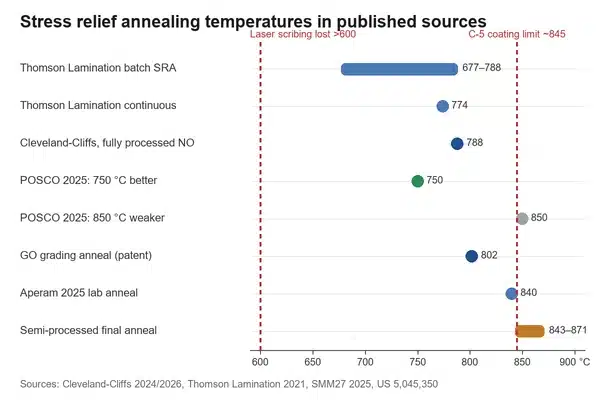
İsotropik çeliklere ait fabrika yapısı. Cleveland-Cliffs, tamamen işlenmiş kalitelerinin "1450 °F (788 °C) sıcaklıkta, %2–10 hidrojen içerebilen azot atmosferinde yapılması" gerektiğini tavsiye etmektedir. Maksimum sıcaklıktaki tutma süresi "yükü eşit şekilde ısıtmak için gerekli olandan daha uzun olması zorunlu değildir." Ayrıca çeliğin C-5 veya C-5-A kaplaması taşıması durumunda "minimum miktarda" hidrojen kullanılmasını tavsiye etmektedir.
Levha üreticilerinin yapıları. ABD'li bir kalıplamacı olan Thomson Lamination, standart uygulaması olarak 1425 °F (774 °C) sıcaklıkta sürekli GGT'yi ve diğer sıcaklık ve bekletme sürelerine ihtiyaç duyulan üretimler için 1250–1450 °F (677–788 °C) aralığında batch retort GGT'yi listelemiştir.
Laboratuvar sonuçları. Aperam'ın araştırma merkezi, 0,30 mm isotropik çeliği −20 °C çiğ noktası ile %90 azot ve %10 hidrojen ortamında 840 °C'de 60 dakika boyunca tavlamıştır. POSCO, 750 °C ve 850 °C'yi iki saatlik periyotlar için karşılaştırmış ve daha düşük sıcaklığın test ettiği her kalınlıkta daha iyi güç kaybı azalması sağladığını bulmuştur.
Fırın uygulaması. Aynı Cleveland-Cliffs bülteni, bir ısıl işlem taşeron firmasının izlemesi gereken çeşitli yönetim kuralları vermektedir:
- Tavlamadan önce delme yağını temizleyin. Yağdaki karbon çeliği kirletebilir.
- Düz, düşük karbonlu plakalar ve kapaklar kullanın.
- Mümkünse kapalı bir kutu içinde tavlayın ve ısıtmadan önce havayı çıkarın. Oksidlenme "özellikle yüksek indüksiyon değerlerinde manyetik özellikleri bozar."
- Koruyucu gaz altında 316–427 °C'ye kadar yavaşça soğutun. Birkaç bin pound'luk yükler için bülten saatte maksimum 28 °C'yi belirtir; daha ağır yükler için daha yavaş olmalıdır.
Sürekli fırınlar yüksek hacimlere uygun olmakla birlikte, parçaların sıcaklığa hızlıca ulaşabilecek kadar hafif olması gerekir. Batch fırınlar daha yavaş ve daha esnek çalışır. Yüksek hacimde damgalama yapıyorsanız, motor laminas damgalama konusundaki kılavuzumuz tavlamadan önce gelen talaş ve kalıp sınırlarını kapsar.
Hangi Kaplamalar Gerilim Giderme Tavlamasına Dayanır?
İnorganik C-5 ve C-5-A kaplamalar ile bare C-0 değirmen oksit. Organik C-3 ve C-6 kaplamalar dayanmaz. Bu, en sık yanlış giden karar olup, kaplama çelik siparişinde seçilir ve tavlama aylar sonra planlanır.
Aşağıdaki sınıflar Cleveland-Cliffs'in bülteninde açıklandığı üzere ASTM A976'yı takip eder.
| Kaplama sınıfı | Tip | Gerilim giderme tavlamasına dayanır mı? | Bültenden notlar |
|---|---|---|---|
| C-0 | Değirmen tavlamasından doğal oksit | Evet, nötr veya hafif indirgen gazda | Düşük yalıtım; küçük çekirdekler. Yalıtım "genellikle gerilim giderme tavlaması ile iyileştirilir" |
| C-3 | Organik vernik | Hayır | “Stres giderme tavlamasının sıcaklığına dayanamaz.” Kalıp ömrü için uygundur |
| C-5 | Inorganik dolgu maddeleri ve az miktarda organik içeren | Evet, yaklaşık 845 °C'ye kadar | Nötr veya hafif indirgeyici atmosfer; yüksek yalıtım direnci |
| C-5-A | İnce inorganik | Evet, yaklaşık 845 °C'nin altında | Orta düzey yalıtım direnci; delme parçaları için uygundur |
| C-6 | Inorganik dolgu maddeleri içeren organik | Hayır | Motor yakma işlemine 320–540 °C'de dayanır, SRA'ya dayanmaz |
İki pratik nokta aşağıda sunulmuştur. Birincisi, C-5 sınıflandırması yalnızca belirtilen sınırlar içerisinde geçerlidir: yaklaşık 845 °C ve nötr veya hafif indirgeyici gaz. Fırının sıcaklığı daha yüksek, nem oranı daha fazla veya oksitlendirici ortam daha güçlü ise, kaplama tedarikçisinden kendi tavlama döngünüzde yalıtım direnci değerini sorgulamanız önerilir. İkincisi, organik kaplamalar kalıplara daha naziktir; bu nedenle birçok damga üretimi operatörü bunları tercih etmektedir; Cleveland-Cliffs C-3'ün “kalıp ömrü üzerine olumlu etki yaptığını” belirtmektedir. Parça tavlanacaksa, operatöre kaplamanın inorganik olacağını söyleyerek takım aşınması buna göre planlanmalıdır.
Standart CRNGO kaplamalarımız C-3 türü yarı-organik tiptedir ve C-5 istek üzerine mevcuttur. Teklif aşamasında parçaların tavlanacak olup olmadığını bize bildirmek gerekmektedir. Elektrik çeliği kaplama türleri konusundaki makalemiz sınıflandırmaları daha ayrıntılı olarak karşılaştırmaktadır.
İnce EV Ölçülerinde SRA Hâlâ Rentabl Midir?
Standart kalınlıklara kıyasla daha az, hatta bazen hiç yapılmaz. Bu, elektrikli araç çekiş motorlarının yüksek silisyum içeriğiyle laminasyonları 0,20–0,30 mm'ye indirmesi nedeniyle resmin en yeni bölümüdür.
POSCO'dan Seil Lee ve Kore Malzeme Bilimi Enstitüsü'nden Se-Jong Kim, 2025 yılında Turin'de yapılan Yumuşak Magnetik Malzemeler konferansında sonuçlar sunmuşlardır. Yaklaşık %3,5 silisyum içeren üç ticari yönlendirilmemiş çeliği 0,20, 0,25 ve 0,30 mm kalınlıklarda tavlamışlardır.
- 0,30 mm çelik en büyük kayıp azalmasını göstermiştir.
- 0,25 mm çelik daha az iyileşme göstermiştir.
- 0,20 mm çelik "minimal değişim veya hatta artan kayıplar" göstermiştir.
- Her kalınlıkta 750 °C, 850 °C'den daha iyi sonuç vermiştir.
Yazarlar, gerilim giderme tavlamasının (SRA) düşük alaşımlı çeliklerde "hem gerilim giderme hem de tane büyümesi yoluyla" çalıştığını, ancak yüksek alaşımlı ince kalınlıklı çeliklerde "sınırlı tane büyümesi nedeniyle" etkisinin sınırlı olduğunu açıklamaktadır. Ayrıca, SRA'nın motor verimini artırmak için "yeniden değerlendirilmekte" olduğunu belirtmişler, bu nedenle soru henüz açık ve çözümlenmemiştir.
Standart kalınlıklar için son yapılan diğer çalışmalar da aynı yönü göstermektedir. Aperam, 0,30 mm çeliklerde 840 °C'de SRA uygulaması sonucunda, 1 T ve 400 Hz'de haddeleme ve enine yön arasındaki kayıp farkını %11'den %3–4'e düşürmüştür. Volvo ve Chalmers araştırmacılarının 2026 makalesi, lazer kesme ve pres işleminden kaynaklanan gerilimin "güçlü bir şekilde azaltılabileceğini, malzemeyi neredeyse orijinal performansına getireceğini" bildirmiştir. Daha önce, 2019'da yapılan bir KIT çalışması üç 4 kW endüktif motor üretmiş ve tavlamanın çeliğin orijinal özelliklerini iyileştirdiğini ve verimliliği artırdığını göstermiştir.
İnce ayar tasarımında tavlamanın yardımcı olduğunu varsaymayınız. Kendi ayarınızda örnek bir yığını tavlayınız ve tavlanmamış bir yığınla karşılaştırınız, işleme SRA eklemeden önce. Ultra ince silisyumlu çelik sayfamızda tedarik ettiğimiz ince kaliteler listelenmiştir.
Taneli Yönlü Sarılmış Çekirdekler İçin Ne Değişir?
Sarılmış çekirdekler sarındıktan sonra normal uygulama olarak tavlanır, bu nedenle kalite fırında düşük kaybı koruyabilmelidir. Bu, olağan lazerle işlenmiş çeliği dışlar.
Sarma, şeridin her turunu büker ve bu da tüm çekirdeği, sadece kenarlarını değil, geriletir. Taneli yönlü çelik için, 1475 °F (802 °C)'de 85% nitrojen ve %15 hidrojen içinde iki saatlik bir tavlama, 1991 Allegheny Ludlum patentinde standart ticari derecelendirme uygulaması olarak tanımlanmıştır. Aynı patent 1300 ile 1800 °F (704–982 °C) arasında her yerde bir gerilim giderme tavlamasına izin verir, bu nedenle tam döngü çekirdek üretici tarafından belirlenir.
Sorun alan iyileştirmesidir. Cleveland-Cliffs' TRAN-COR H bülteni, lazerle işlenmiş DR kalitelerinin "manyetik çekirdeğin gerilim giderme tavlaması işlemine tabi tutulmadığı transformatörler" için uygun olduğunu söyler, çünkü SRA "lazer işleminin sağladığı etkinin tamamen ortadan kalkmasına ve çekirdek kaybında önemli bir artışa neden olacaktır." Bülten, iyileştirmenin "600 °C'den büyük sıcaklıklarda" tavlanarak silindiğini ekler.
Bu nedenle, sarılı bir trafo çekirdeği tavlanacaksa, lazer kesme işlemi olmadan geleneksel veya Hi-B kalitesinde malzeme sipariş edin; ya da tavlanmış çekirdekler için tasarlanmış, ısıya dayanıklı alan iyileştirilmiş kaliteler tercih edin. düşük gürültülü trafo çekirdeği çeliği hakkındaki rehberimiz, lazer kesme işlemli ve ısıya dayanıklı kalitelerin nasıl farklılaştığını açıklamaktadır.
Kesilen levhalardan yapılan yığılı çekirdekler, tavlama işlemi yapılmaksızın sıklıkla kullanılır ve lazer kesme işlemli kaliteler en düşük kayıplarını burada gösterirler. Kaliteler için Hi-B CRGO sayfamıza bakınız.
Fabrika Sertifikası Hangi Çekirdek Kaybını Gösterir?
Çeliğin fabrika tarafından test edildiği şekildeki kaybı, tavlanmış parçanızın kaybı değildir. İkisini doğrudan karşılaştıran alıcılar, her iki tarafın da doğru ölçtüğü bir sonucun tartışılmasıyla karşı karşıya kalabilirler.
- Tam işlenmiş yönsüz çelik: Cleveland-Cliffs kaliteleri "kesme sırasında çıkıntı ve aşırı gerilim oluşturmaktan kaçınmak için keskin makas ile kesilen" "açık durumda" Epstein şeritleri üzerinde test edilir. Rakam "kesme işleminde ortaya çıkan gerilmelerin etkisi dışında, fabrika tavlı malzemenin magnetik kalitesini temsil eder."
- Yarı işlenmiş yönsüz çelik: test şeritleri, kullanıcının yapması gereken tavlamayı taklit eden, dekarbürize atmosferinde bir saat süre ile 1550 °F (843 °C)'de laboratuvar "kalite tavanması" işlemi görmektedir.
- Yönsüz çelik: TRAN-COR H bülteni'nde çekirdek kaybı, kuru durumda tek levha numuneleri üzerinde sınıflandırılırken, geçirgenlik ise gerilimsiz tavlama işlemi uygulanmış Epstein numuneleri üzerinde sınıflandırılmaktadır.
Tavlanmış parçalar üzerinde kabul testi yapılacaksa, test koşullarını siparişe yazınız: hangi numune, nasıl kesilmiş, nasıl tavlanmış ve hangi yöntemle ölçülmüş olacağı. Epstein çerçevesi ile çekirdek kaybı testi hakkındaki açıklamamız, her testin ne ölçtüğünü göstermektedir.
Tavlama Yapılacaksa Çelik Siparişinde Neler Yer Almalıdır?
Fırının bağlı olduğu her şey, çelik haddelenip veya kesilmeden önce belirtilmelidir.
| Sipariş kalemi | Yazılacak içerik | Neden |
|---|---|---|
| İşlem durumu | Tam işlenmiş veya yarı işlenmiş | Tavlamanın isteğe bağlı mı yoksa zorunlu mu olduğunu belirler |
| Kaplama | SRA için sınıflandırılmış sınıf, örn. C-5 veya C-5-A | C-3 ve C-6 tavlama işleminden zarar görmektedir |
| SRA döngüsü | Sıcaklık, süre, ortam, çiğ noktası | Tedarikçinin kaplamanın ve gösterimin uygunluğunu doğrulamasını sağlar |
| Tanecik incelemesi (GO) | Yazılmamış veya tavlanmış sarılmış çekirdekler için ısıya dayanıklı | Lazer çizilmesi yaklaşık 600 °C üzerinde silinir |
| Kalınlık | Kalınlık ve gösterim | İnce yüksek silisyum kalınlıklar SRA'dan çok az fayda görebilir |
| Test koşulu | Kesme hali, kalite tavlama veya SRA numuneleri; test yöntemi | Tasarım gereği farklı olan sertifika ve parça değerlerinin karşılaştırılmasını engeller |
| SRA sonrası yalıtım | Kritikse minimum yüzey yalıtım direnci | Kaplama sınıflandırması belirtilen sıcaklık ve gazı kabul eder |
| Numuneler | Tavlanmış ve tavlanmamış kayıp testine yönelik numune yığını | Tavlamanın gösteriminizde yardımcı olup olmadığını doğrular |
Yönlendirilmemiş çeliği CRNGO çelik bobin, boyuna kesilmiş şerit ve kesme levha olarak; yönlendirilmiş çeliği ise standart, Hi-B ve lazerle işaretleme yapılmış kalitelerde sunuyoruz. Ayrıca laminyasyonları çizim uyarınca damgalıyoruz; böylece kaplama, kalite ve damgalama işlemi tek bir teklif içerisinde tavlanmanız ile uyumlu hale getirilebilir. Bobin siparişleri tipik olarak yaklaşık 5 ton ile başlar; daha küçük partiler bobinden kesilir. Levha siparişleri tipik olarak yaklaşık 500 kg ile başlar; daha az miktara ihtiyacınız varsa, bize söyleyin ve talabınızı karşılamak için elimizden gelenin yapacağız. Numuneler tipik olarak navlun dahil USD 200 tutarındadır; üretim siparişi verdiğinizde iade edilir.
SSS
Elektrik çeliğinin gerilim giderme tavlaması nedir?
Bitmiş laminyasyonların veya çekirdeklerin ısıl işlemi olup, tipik olarak azot veya azot-hidrojen karışımında yaklaşık 700 ile 845 °C arasında gerçekleştirilir. Delinme, kesme veya sarma işlemlerinin çeliğe kattığı gerilimi gevşetir; böylece kayıp ve geçirgenlik çeliğin fabrikan sağlanan değerlerine doğru geri döner. Tam olarak işlenmiş çeliğin kalitesini değiştirmez.
Tam işlenmiş laminyasyonlar gerilim giderme tavlamasına ihtiyaç duyar mı?
Kalitelerini tutturmak için değil. Tam işlenmiş çelik, fabrikada geliştirilmiş manyetik özelliklerine sahiptir. Gerilim giderme tavlaması yalnızca üretim gerilimini giderir; dar parçalarda en fazla fayda sağlar. Cleveland-Cliffs bir inç altında kalan laminyasyonları ayırır. Geniş laminyasyonlar veya mütevazı verimlilik hedefleri için, pek çok üretici bunu atlar. Karar vermeden önce bir numune yığınını test edin.
Gerilim giderme tavlaması için hangi sıcaklık kullanılır?
Cleveland-Cliffs, tam işlenmiş tane yönlendirmesiz elektrik çeliği kaliteleri için nitrojende 788 °C'de %2–10 hidrojen önerir. Thomson Lamination sürekli 774 °C ve toplu döngülerde 677–788 °C çalıştırır. 2025 yılında yapılan bir POSCO çalışması 750 °C'nin 850 °C'den daha iyi sonuç verdiğini bulmuştur. C-5 kaplamalar nötr veya hafif indirgeyici atmosferde yaklaşık 845 °C'ye kadar dayanır.
Hangi elektrik çeliği kaplamalar gerilim giderme tavlamasına dayanır?
İnorganik C-5 ve C-5-A kaplamalar nötr veya hafif indirgeyici atmosferde yaklaşık 845 °C'ye kadar dayanır ve çıplak C-0 değirmen oksidi de dayanır. Organik C-3 vernik ve C-6 kaplamalar gerilim giderme tavlamasına dayanmaz; ancak C-6 motor elden geçirme işleminde kullanılan daha düşük sıcaklık yanma işlemine dayanır. Parçalar tavlanacaksa çelik siparişinde kaplaması belirtin.
Lazer işaretli tane yönlendirilmiş elektrik çeliği tavlanabilir mi?
Faydası kaybetmeden mümkün değildir. Cleveland-Cliffs, yaklaşık 600 °C'nin üzerindeki tavlamanın lazer alan iyileştirmesini sildiğini ve çekirdek kaybını önemli ölçüde artırdığını belirtir. Lazer işaretli kaliteler tavlanmayan istiflenmiş çekirdekler için uygundur. Tavlanacak sargı çekirdekler için, oyma işlemi olmayan konvansiyonel veya Hi-B kalite ya da ısıya dayanıklı alan iyileştirilmiş kalite kullanın.
Laminasyonları veya sargı çekirdekleri tavlamayı planlıyor musunuz? Bize ulaşın — kalite, kalınlık, kaplama ve gerilim giderme tavlaması döngünüzü belirtin, sipariş vermeden önce çeliğin fırına uygun olduğunu doğrulayacağız.
Kaynaklar
- Cleveland-Cliffs, Nisan 2026 — DI-MAX tane yönlendirmesiz elektrik çelikleri, M-15 ile M-47: ürün veri bülteni
Görsel kredileri
- Kontrollü atmosfer fırını: S zillayali, Wikimedia Commons, CC BY 3.0
- Toroidal transformatör: wdwd, Wikimedia Commons, CC BY 2.5


