
Um Elektroband auszuwählen, treffen Sie nacheinander drei Entscheidungen. Wählen Sie nicht-orientiertes (NGO) Elektroband für rotierende Maschinen und kornorientiertes (GO) Elektroband für Kerne, in denen der magnetische Fluss in eine Richtung verläuft. Wählen Sie die Dicke anhand der Betriebsfrequenz. Anschließend wählen Sie die Güte anhand Ihres Ummagnetisierungsverlust-Budgets. Elektroband wird auch als Siliziumstahl, Lamellenstahl und Transformatorenstahl verkauft.
Diese drei Schritte regeln die meisten Bestellungen. Die schwierigeren Fragen ergeben sich daraus: ob Baustahl für einen Prototyp ausreicht, ob reines Eisen oder eine Kobalt-Legierung „besser" ist, was ein Code wie M250-35A bedeutet und welches Material in eine Simulation geladen werden sollte. Dieser Leitfaden beantwortet acht dieser Fragen, alle wiederholt auf Ingenieurforen gestellt, mit den Zahlen und Quellen hinter jeder Antwort.
Wir sind Wuxi Zhongxin Special Steel (ZHX Steel). Wir liefern kornorientiertes und nicht-orientiertes Siliziumstahl als Spule und Spaltband, daher sind dies die Fragen, die wir vor den meisten Angeboten beantworten.
Wichtigste Erkenntnisse
- Motoren und Generatoren verwenden NGO-Stahl. Transformatoren und Drosseln verwenden GO-Stahl. Der Magnetflussweg entscheidet, nicht die Qualitätsstufe.
- Der klassische Wirbelstromverlust skaliert mit dem Quadrat der Dicke. Der Wechsel von 0,35 mm auf 0,20 mm reduziert diesen Verlustanteil um etwa 67 %.
- In M250-35A ist „250" ein maximaler Verlust von 2,50 W/kg bei 1,5 T und 50 Hz, und „35" bedeutet 0,35 mm.
- Baustahl wie 1008 oder 1018 hat etwa ein Drittel der elektrischen Leitfähigkeit einer 3%-Siliziumlegierung. Er eignet sich für einen geometrischen Prototyp, führt aber bei der Effizienz in die Irre.
- Kobalt-Eisen sättigt höher (2,4 T) und Mu-Metall hat höhere Permeabilität, aber keines ersetzt Siliziumstahl in einem gewöhnlichen Motor oder Transformator.
- Eine Norm garantiert einen maximalen Verlust an einem Messpunkt. Für die Simulation benötigen Sie die B-H-Kennlinien und Verlusttabellen des Herstellers.
Was bedeuten NGO und GO, und welcher Stahl wird für einen Motor benötigt?
NGO steht für nicht-kornorientiert und GO steht für kornorientiert. Ein Motor benötigt NGO-Stahl. Bei GO-Stahl sind die Körner in Walzrichtung ausgerichtet, daher ist der Verlust in dieser Richtung sehr niedrig und quer dazu deutlich höher. NGO-Stahl weist ähnliche Eigenschaften in alle Richtungen in der Ebene des Bleches auf.
| Nicht-kornorientiert (NGO, CRNGO) | Kornorientiert (GO, CRGO) | |
|---|---|---|
| Magnetisches Verhalten | Ähnlich in alle Richtungen | Optimal nur in Walzrichtung |
| Typische Dicke | 0,20–0,65 mm | 0,20–0,35 mm |
| Verlust wird angegeben bei | 1,5 T, 50 oder 60 Hz | 1,7 T, 50 oder 60 Hz |
| Produktnorm | IEC 60404-8-4, EN 10106, ASTM A677 | IEC 60404-8-7, EN 10107 |
| Verwendet in | Motoren, Generatoren, kleine Transformatoren | Kraft- und Verteiltransformatoren, Drosseln |
Der Grund liegt im Flussverlauf. In einem Transformatorschenkel verläuft der Fluss immer in die gleiche Richtung, so dass der Kern in der Walzrichtung aufgebaut werden kann. In einem Motor dreht sich das Feld, und jeder Zahn und jeder Teil des Joches erfährt Fluss aus wechselnden Winkeln. Kornorientiertes Elektroband wäre in eine Richtung gut und in den anderen schlecht.
Wenn Ihr Kern ein Transformator ist, ist die Bauart festgelegt und die Arbeit liegt in der Güte: Standard oder Hi-B, und welche Effizienzklasse erfüllt werden muss. Diese Route ist Schritt für Schritt unter Auswahl der Siliziumstahlgüte für Transformatoren beschrieben. Der Rest dieser Anleitung befasst sich mit Motoren, Generatoren und Prototypen.
Eine Forumnantwort behauptet, dass kleine bürstenlose Motoren „früher" kornorientiertes Elektroband verwendet haben. Das ist nicht normale Praxis. Kleine Drohnen- und BLDC-Statoren werden aus dünnem nicht kornorientiertem Elektroband gestanzt.
Kornorientiertes Elektroband ist keine höhere Klasse von nicht kornorientiertem Elektroband. Sie sind zwei Produkte für zwei Flussmuster. Wir vergleichen sie eingehender unter kornorientiertes versus nicht kornorientiertes Elektroband.
Ändert ein Axialflussmotор die Antwort?
Manchmal. Es hängt davon ab, wie der Stator aufgebaut ist, denn das bestimmt, in welche Richtung der Fluss durch den Stahl verläuft.
Gewickelter, geschlitzter Ständer. Das Band wird wie eine Rolle Klebeband zu einem Ring gewickelt, und Schlitze werden in eine Seite geschnitten. Die Walzrichtung verläuft um den Ring herum. Der Fluss im Joch verläuft ebenfalls um den Ring herum, was GO begünstigen würde. Der Fluss in den Zähnen verläuft entlang der Motorachse, also quer zur Bandbreite. Das ist die ungünstigste Richtung für GO-Stahl. Für diese Bauweise ist NGO-Band die sichere Wahl.
Johloses, segmentiertes Gehäuse. Jeder Zahn ist ein separater Stapel flacher Bleche ohne Joch, das sie verbindet. Der Fluss verläuft gerade durch jedes Segment, sodass die Bleche mit der Walzrichtung entlang der Achse geschnitten werden können. Traxial, ein Entwickler von Axialfluss-Motoren, beschreibt diesen geraden Flussverlauf als das, was GO-Stahl in diesem Design nutzbar macht. Ein Vergleich von GO- und NGO-Ständerkernen am Harbin Institute of Technology in dieser Maschinenart zeigte höheres Drehmoment und niedrigere Eisenverluste mit GO.
Es gibt einen Vorbehalt. Forscher der Aalto-Universität weisen darauf hin, dass diese kleinen Segmente viel Schnittkante relativ zu ihrer Fläche haben, sodass Beschädigungen durch Stanzen oder Laserschneiden mehr vom Vorteil kosten als in einem Kern mit Joch.
Wenn Sie einen gewickelten Ständer bauen, bestellen Sie NGO-Band geschlitzt auf Breite. Wenn Sie einen segmentierten Ständer bauen und GO testen möchten, bestellen Sie kornorientierter Siliziumstahl und markieren Sie die Walzrichtung auf der Schnittzeichnung.
Wie dick sollte Elektroband sein: 0,20 mm oder 0,35 mm?
Wählen Sie die Dicke nach der elektrischen Frequenz im Kern. Der klassische Wirbelstromverlust steigt mit dem Quadrat der Dicke und dem Quadrat der Frequenz. Bei 50 Hz ist der Wirbelstromanteil gering und 0,35 mm oder 0,50 mm sind ausreichend. Bei mehreren hundert Hertz dominiert er, und 0,20 mm amortisiert sich selbst.
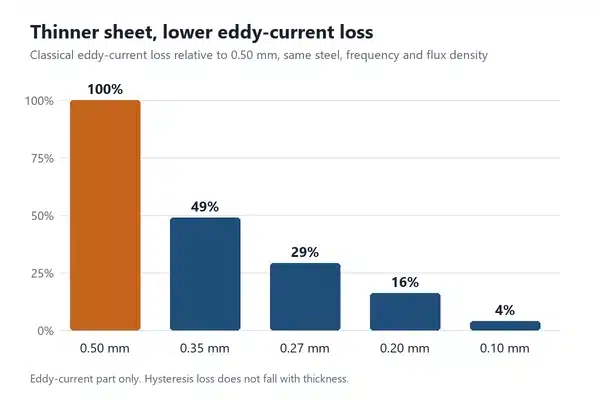
Das Diagramm zeigt einfache Arithmetik der Quadrat-Dickeness-Regel. Ein Wechsel von 0,35 mm zu 0,20 mm reduziert etwa 67 % des Wirbelstromteils. Es beeinflusst die Hystereseverluste nicht, daher fällt die Gesamtsumme um weniger als das.
| Elektrische Frequenz | Typische Rotationsmaschine | Übliche nicht-orientierte Dicke |
|---|---|---|
| 50–60 Hz | Industriemotoren, Generatoren | 0,50 mm oder 0,35 mm für Hocheffizienz-Motoren |
| Etwa 200–400 Hz | Servomotoren, EV-Traktionsmotoren, Flugfrequenz-Ausrüstung | 0,35–0,20 mm |
| Über 400 Hz | Hochdrehzahl-Motoren, Drohnen-Motoren | 0,20–0,10 mm |
Beachten Sie, dass die elektrische Frequenz nicht die Drehzahl der Welle ist. Sie ist die Drehzahl in Umdrehungen pro Sekunde multipliziert mit der Anzahl der Polpaare. Ein 14-poliger Drohnen-Motor mit 6.000 U/min läuft bei 700 Hz. Unser Elektroband-Dickenleitfaden behandelt jede Stärke von 0,05 bis 0,65 mm.
Dünn kostet extra. Für die gleiche Schichtungshöhe sind mehr Bleche erforderlich, und jedes muss geschnitten werden. voestalpine nennt ein Anwendungsbeispiel für einen Stator mit 250 mm Außendurchmesser und 120 mm Schichtungshöhe: Der Durchsatz sinkt von 32 Schichtungen pro Stunde bei 0,35 mm auf 19 bei 0,25 mm. Dünnes Blech kostet auch pro Kilogramm mehr.
Für einen Prototypen gilt daher eine praktische Regel. Unterhalb von etwa 200 Hz ist 0,35 mm leichter zu beschaffen, zu schneiden und zu schichten. Oberhalb von etwa 400 Hz verwenden Sie 0,20 mm oder dünner. Die Dünnbleche behandeln wir unter ultra-thin silicon steel for EV motors.
Wie liest man eine Sorte wie M250-35A?
M250-35A ist eine europäische und IEC-Bezeichnung für eine nichtorientierte Sorte. Sie besteht aus vier Teilen.
| Teil | Bedeutung |
|---|---|
| M | Elektroband |
| 250 | Maximaler Ummagnetisierungsverlust von 2,50 W/kg bei 1,5 T und 50 Hz, multipliziert mit 100 |
| 35 | Nenndicke von 0,35 mm, multipliziert mit 100 |
| A | Nichtorientiert, vollständig geglüht |
Das gleiche Elektroband trägt in anderen Normen andere Bezeichnungen. Die Codes enthalten die gleichen zwei Angaben – Verlust und Dicke – in unterschiedlicher Reihenfolge.
| System | Beispiel | Lesart |
|---|---|---|
| EN 10106 / IEC 60404-8-4 | M250-35A | Verlust 2,50 W/kg, 0,35 mm |
| GB (China) | 35W250 | 0,35 mm, nichtorientiert, Verlust 2,50 W/kg |
Das ASTM-Beispiel ist die Sorte, die lange als M-19 bei 0,014 inch verkauft wurde. Die Zahl wirkt niedriger, weil sie in Watt pro Pfund bei 60 Hz angegeben ist, nicht in Watt pro Kilogramm bei 50 Hz. Vergleichen Sie die Ziffern nicht über die Systeme hinweg. Unser Äquivalenzleitfaden für Sorten ordnet die Systeme einander zu.
Eine niedrigere Verlustzahl bei gleicher Dicke ist eine bessere Sorte und kostet mehr. Dies sind häufige Ausgangspunkte.
| Sorte (EN / GB) | Dicke | Max. Verlust | Üblicher Einsatzbereich |
|---|---|---|---|
| M800-50A / 50W800 | 0,50 mm | 8,00 W/kg bei 1,5 T, 50 Hz | Klein- und Universalmotoren |
| M470-50A / 50W470 | 0,50 mm | 4,70 W/kg bei 1,5 T, 50 Hz | Industriemotoren, Generatoren |
| M300-35A / 35W300 | 0,35 mm | 3,00 W/kg bei 1,5 T, 50 Hz | Hocheffizienzmotoren |
| M250-35A / 35W250 | 0,35 mm | 2,50 W/kg bei 1,5 T, 50 Hz | Premium-Effizienz-, Servo- und Traktionsmotoren |
Die Verlustwerte sind die Grenzwerte, die die Sortennamen selbst angeben. Tatsächliche Spulen testen darunter. Die Tabelle behandelt nur nicht kornorientierte Sorten, da kornorientierte Sorten nach einer anderen Route ausgewählt werden. Für die vollständige Palette von nicht kornorientiertem Elektroband siehe Erklärung der nicht kornorientierten Elektroband-Sorten.
Kann Baustahl Siliziumstahl in einem Prototyp ersetzen?
Ja zum Prüfen von Geometrie und Grundfunktion. Nein zur Messung der Effizienz. Baustahl wie 1008 oder 1018 ist magnetisch und kann Fluss transportieren, verliert aber Energie in zwei Formen als Wärme.
Spezifischer Widerstand. Wikipedias Widerstandstabelle führt 1010-Kohlenstoffstahl mit 14,3 µΩ·cm und kornorientiertes Elektroband mit 46,0 µΩ·cm auf. Eine Lieferantentabelle für M-19-Elektroband (nicht-kornorientiert) gibt 45–55 µΩ·cm an. Der Wirbelstromverlust ist umgekehrt proportional zum spezifischen Widerstand, daher ist der Wirbelstromanteil bei gleicher Dicke und Frequenz in Baustahl etwa dreimal höher. Dieses Verhältnis stammt aus unserer Berechnung dieser Werte.
Permeabilität und Hysterese. Wikipedias Referenztabelle führt Kohlenstoffstahl mit einer relativen Permeabilität von etwa 100 und Elektroband mit 2.000 bis 38.000 auf. Die Werte sind näherungsweise und an bestimmte Feldstärken gebunden, aber der Unterschied ist groß. Sie benötigen mehr Strom, um den gleichen Fluss zu erreichen.
Proto Laminations, ein US-amerikanischer Blechpaketfertiger, fasst den Kompromiss so zusammen: Kohlenstoffstahl eignet sich für Aufgaben, bei denen höhere Ummagnetisierungsverluste akzeptabel sind und niedrige Erstkosten Vorrang haben, etwa bei Gleichstrom-Polschuhen und Maschinen mit niedriger Auslastung. Das Unternehmen vermerkt auch, dass speziell gefertigtes kaltgewalztes Motorblech, ordnungsgemäß geglüht, die unteren Siliziumstahl-Klassen erreichen kann. Das ist ein anderes Produkt als handelsübliches 1018-Blech.
| Prototyp-Ziel | Baustahl akzeptabel? |
|---|---|
| Passung, Wickelraum, Montage prüfen | Ja |
| Bestätigung, dass die Maschine läuft und Drehmoment erzeugt | Ja, mit zusätzlicher Erwärmung zu rechnen |
| Wirkungsgrad messen, Leerlaufverluste oder Temperaturanstieg | Nein |
| Ein Simulationsmodell validieren | Nein, es sei denn, das Modell verwendet die eigenen Daten des Elektroblechs |
Falls Sie dennoch Elektroband verwenden, halten Sie die Bleche dünn (0,5 mm oder weniger) und isolieren Sie diese voneinander. Ein massiver Block verhält sich erheblich schlechter als ein Schichtaufbau. Wir erklären den Grund unter why transformer and motor cores are laminated.
Eine weitere Warnung aus denselben Foren: Als „Siliziumstahl" auf Verbrauchermarktplätzen angebotene Bleche haben sich als Edelstahl entpuppt. Fordern Sie die Güte und das Werksprüfzeugnis an. Unser Leitfaden zu EN 10204 mill test certificates zeigt, was das Werksprüfzeugnis enthalten sollte.
Ist reines Eisen, Kobalt-Eisen oder Mu-Metall besser als Siliziumstahl?
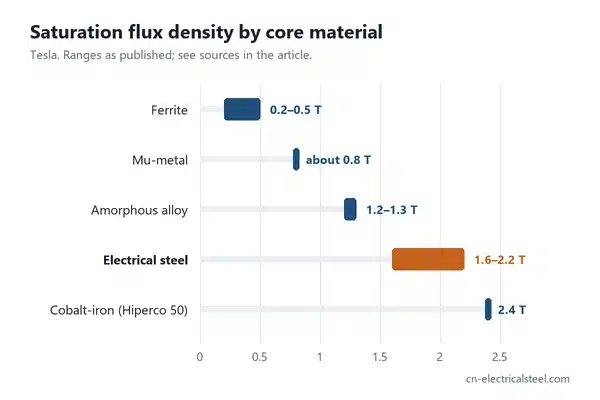
Jedes Material übertrifft Siliziumstahl bei einer einzelnen Eigenschaft und verliert bei den Kosten oder bei den Wechselstromverlusten. Für einen Motor oder Transformator im Betrieb mit Stromnetzbetriebsfrequenzen ist Siliziumstahl weiterhin die praktische Wahl.
| Material | Sättigung | Relative Permeabilität (max, ungefähr) | Wo es überzeugt | Warum es Siliziumstahl nicht ersetzt |
|---|---|---|---|---|
| Elektroband (Siliziumstahl) | 1,6–2,2 T | 2.000–38.000 | Wechselstromkerne bei 50 Hz bis einigen kHz | Die Referenzgröße |
| Reineisen, 99,8 % | Am oberen Ende des Stahlbereichs | 5.000 | Gleichstrom-Elektromagnete, Polschuhe | Niedrige Resistivität, daher hohe Wirbelstromverluste im Wechselstrom |
| Kobalt-Eisen (Hiperco 50) | 2,4 T | 18.000 für hochpermeables Band | Luft- und Raumfahrtmaschinen, wo das Gewicht am meisten zählt | Etwa zur Hälfte Kobalt, daher sehr teuer |
| Mu-Metall, Permalloy | Etwa 0,8 T | 50.000–100.000 | Magnetische Abschirmung, Sensoren | Sättigt früh; Nickelkosten |
| Ferrit (MnZn) | 0,2–0,5 T | 350–20.000 | Zehner kHz und darüber | Niedrige Sättigung; spröde Keramik |
Drei Punkte erklären die Tabelle.
Reineisen. Die oft zitierte Zahl von 200.000 gilt für 99,95 % Eisen, das in Wasserstoff geglüht wurde, ein Labormaterial. Kommerzielles Reineisen mit 99,8 % wird mit 5.000 angegeben, innerhalb des Bereichs für Elektroband. Silizium wird dem Eisen gerade deshalb beigemischt, weil es die Resistivität erhöht und den Wechselstromverlust senkt. Die Resistivität von Reineisen beträgt nur 9,7 µΩ·cm, etwa ein Fünftel des Wertes für Siliziumstahl mit 3 %.
Kobalt-Eisen. Carpenter gibt Hiperco 50 mit 24 Kilogauß an, das sind 2,4 T, bei nominalen 48,5 % Kobalt. Diese zusätzliche Flussdichte verkleinert eine Maschine. Es wird dort verwendet, wo ein eingesparte Kilogramm viel wert ist.
Ferrit gegen Stahl. Ferrit hat die niedrigste Sättigung in der Tabelle. Es gewinnt bei hoher Frequenz, weil es kaum leitet, sodass Wirbelströme klein sind. Bei 50 Hz würde ein Ferritkern mehrfach den Querschnitt eines Stahlkerns benötigen.
Können Rotor und Stator unterschiedliche Stahlsorten verwenden?
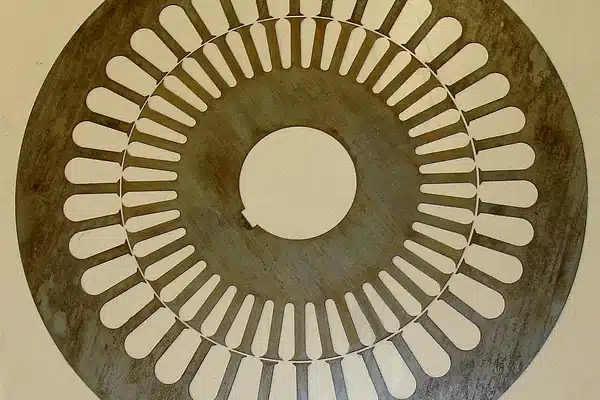
Sie können, aber die meisten Motoren verwenden für beide dasselbe Blech, weil der Rotor aus der Scheibe gestanzt wird, die im Stator verbleibt. Das Titelbild zeigt es: ein Schnitt, ein Blech, zwei Teile. Der Kauf eines zweiten Materials bedeutet, diese innere Scheibe wegzuwerfen.
Die beiden Teile haben unterschiedliche Anforderungen. In einer synchronen Maschine mit Permanentmagneten dreht sich der Rotor mit dem Feld, sodass sein Ummagnetisierungsverlust gering ist und der Statorverlust entscheidend ist. Der Rotor erfährt dagegen mechanische Beanspruchung bei hoher Drehzahl. voestalpine macht denselben Punkt bei Fahrmotoren: Dünner Stahl erhöht die Effizienz hauptsächlich im Stator, während der Rotor häufiger hohe Festigkeit als geringe Dicke benötigt.
Das hinterlässt drei praktikable Optionen.
- Eine Standardsorte für beide. Der Standard. Wählen Sie sie für das Verlustziel des Stators.
- Eine hochfeste Sorte für beide. Wird in schnelllaufenden Rotoren mit dünnen Stegen verwendet. Prüfen Sie auf dem Datenblatt neben dem Verlust auch die Streckgrenze.
- Zwei Materialien. Technisch unkompliziert und in einigen Hochleistungsmaschinen verwendet. Dies verdoppelt die Werkzeuge und Ausschuss, daher macht es selten Sinn unter großen Stückzahlen.
Die Dicke ist auf dieselbe Weise gebunden. Wenn beide Teile aus einem Blech kommen, ist die Stärke des Stators die Stärke des Rotors. Zur Kostenseite einer Hochstufung siehe unseren Vergleich von M270-35A gegen Standard-CRNGO.
Welche Materialien und Daten sollten Sie in einer Simulation verwenden?
Verwenden Sie eine benannte Elektroband-Sorte mit einer nichtlinearen B-H-Kurve und Verlustdaten, nicht ein generisches „weiches Eisen". Ein verlustfreier Weicheiseneintrag ergibt überhaupt keinen Ummagnetisierungsverlust, und seine Kurve stimmt mit laminiertem Stahl nahe der Sättigung nicht überein.
Es gibt drei Orte, an denen Sie Daten finden können.
- Die Bibliothek der Software. COMSOLs Nonlinear Magnetic-Materialbibliothek enthält nicht-orientierte Siliziumstähle wie 35JN200, die Serien 35PN und 50PN sowie M-14, M-22 und M-36, dazu kornorientierte Einträge wie M-6. Andere Programme haben ähnliche Listen. Wählen Sie den Eintrag, der in Dicke und Verlust dem Stahl entspricht, den Sie kaufen werden.
- Veröffentlichte Datensätze. Magnetisierungs- und Ummagnetisierungsverlust-Kurven für 0,014 inch M-19 aus der Lamination Steels-Zusammenstellung sind mit MIT OpenCourseWare-Kursmaterialien verfügbar. Sie werden als Referenzfall häufig verwendet.
- Ihr Lieferant. Dies ist derjenige, der dem realen Stahl entspricht.
Die dritte Quelle ist wichtig wegen der Arbeitsweise von Normen. Eine Produktnorm garantiert einen maximalen Verlust an einem Punkt, beispielsweise 1,5 T und 50 Hz. Sie sagt nichts Verbindliches über Verluste bei 400 Hz oder über die Form der B-H-Kurve. Zwei Spulen derselben Sorte können sich in beiden unterscheiden.
Fordern Sie daher drei Dinge mit der Anfrage an: die typische B-H-Tabelle, Verlust-Kurven bei den Frequenzen, die Sie verwenden, und die Prüfmethode. Der Ummagnetisierungsverlust, gemessen auf einem Epstein-Rahmen und auf einem Einzelblatt-Tester, ist nicht identisch. Unser Leitfaden zum Ummagnetisierungsverlust-Test auf einem Epstein-Rahmen erläutert, was der Bericht enthält.
Denken Sie daran, dass Schneiden das Material verändert. Gestanzte oder lasergeschnittene Kanten haben höhere Verluste als die Blattdaten zeigen, und der Effekt wächst, je schmäler die Zähne werden. Lassen Sie Spielraum im Modell.
Eine Fünf-Punkte-Checkliste zur Auswahl
- Flussweg. Drehendes Feld: NGO. Feste Richtung: GO. Axialfluss: entscheiden Sie nach dem Statorbau.
- Netzfrequenz. Drehzahl in U/s mal Polpaarzahl. Unter 200 Hz beginnen Sie bei 0,35 oder 0,50 mm. Über 400 Hz beginnen Sie bei 0,20 mm.
- Verlustbudget. Für einen Motor nehmen Sie das Zieleffizienz-Verhältnis, arbeiten auf den zulässigen Ummagnetisierungsverlust zurück und wählen die nicht-orientierte Sorte, deren Grenzwert darunter liegt. Für einen Transformator verwenden Sie die Effizienzklassen-Route in unserem Transformator-Leitfaden.
- Herstellungsverfahren. Stanzen, Laserschneiden oder Draht-Funkenerosion. Prüfen Sie, dass die Beschichtung und Dicke zum Verfahren passen und dass die Schichthöhe praktikabel ist.
- Verifikation. Einigen Sie sich auf den Sortennamen in einer Norm, die Testbedingungen und den Zertifikatstyp vor der Bestellung.
Was Sie bei einer Angebotsanfrage senden sollten
Eine vollständige Anfrage erhält eine schnellere und genauere Antwort. Senden Sie diese sechs Positionen.
- Sorte oder die Verlustgrenze und Testbedingung, die Sie benötigen
- Dicke und Breite mit Toleranz, falls relevant
- Form: Masterrolle, Spaltband oder Zuschnitttafel
- Beschichtungsanforderung, falls vorhanden
- Menge und ob es sich um einen Testposten oder eine Wiederholungsbestellung handelt
- Bestimmungsort und das Zertifikat, das Sie benötigen
Die Mindestmengen hängen von der Sorte, Dicke und davon ab, ob die Breite eine Lagergröße ist. Unsere Seite zu Lieferzeitpunkten und Mindestbestellmengen zeigt, was Sie erwarten können.
Falls Sie sich nicht sicher sind, welche Sorte passt, senden Sie stattdessen die Anwendung, die Frequenz und das Wirkungsgradiel ein. Angebot anfordern und wir antworten mit einer Sortenempfehlung und dem Datenblatt.
Fazit
Die Wahl des Elektrobands läuft auf drei Entscheidungen und zwei Prüfungen hinaus.
- Sorte: NGO für alles, das rotiert, GO dort, wo der Fluss eine Richtung behält.
- Dicke: wird durch die elektrische Frequenz bestimmt. 0,35–0,50 mm bei Netzfrequenz, 0,20 mm oder weniger oberhalb von etwa 400 Hz.
- Gütegrad: wird durch den Verlust bestimmt, den Sie sich leisten können. Lesen Sie die Zahl im Sortennamen als Maximum an einem festgelegten Prüfpunkt.
- Ersatzstoff prüfen: Baustahl beweist eine Form, keine Wirkungsgradangabe.
- Daten prüfen: simulieren Sie mit den Kurven des Lieferanten, nicht mit einer Bibliotheksvoreinstellung.
Titelbild: ein Stator- und Rotorblech, gestanzt aus einem Blatt. Zureks, Wikimedia Commons, CC BY-SA 3.0.
FAQ
Was ist Elektroband?
Elektroband ist eine Eisenlegierung mit bis zu 6,5 % Silizium, üblicherweise etwa 3 % oder weniger in Handelssorten, gewalzt zu dünnem isoliertem Blech für die Magnetkerne von Elektromotoren, Generatoren und Transformatoren. Silizium erhöht die elektrische Resistivität, was Wirbelstromverluste vermindert. Es wird auch Siliziumstahl, Laminierstahl oder Transformatorenstahl genannt.
Ist Siliziumstahl dasselbe wie Elektroband?
Ja, im normalen Handelssprachgebrauch. Beide Bezeichnungen beschreiben dünne, verlustarme Stahlbleche für Magnetkerne. „Siliziumstahl" benennt das Legierungselement. „Elektroband" benennt die Anwendung. CRGO und CRNGO sind die kaltgewalzten kornorientierten und nicht-orientierten Formen derselben Werkstoffgruppe.
Kann ich kornorientiertes Stahlblech in einem Motor verwenden?
Nicht in einem konventionellen Radialflussmotor. Seine geringen Verluste gelten nur längs der Walzrichtung, und ein rotierendes Magnetfeld durchsetzt das Stahlblech unter jedem Winkel. Die Ausnahme ist ein segmentierter Axialfluss-Stator, bei dem jeder Zahn so geschnitten werden kann, dass die Walzrichtung entlang des Flusses verläuft. Siehe unseren Leitfaden zu CRGO-Stahlgüten für das GO-Sortiment.
Ist dünneres Elektroband immer besser?
Nein. Dünnere Bleche verringern die Wirbelstromverluste, was bei hohen Frequenzen von Bedeutung ist. Bei 50 oder 60 Hz ist der Gewinn gering, und Sie zahlen für mehr Bleche, langsameres Stapeln und einen höheren Preis pro Kilogramm. Wählen Sie die Blechdicke entsprechend der elektrischen Frequenz.
Worin besteht der Unterschied zwischen M250-35A und 35W250?
Sie beschreiben dieselbe Güteklasse in zwei Benennungssystemen. M250-35A ist die EN- und IEC-Bezeichnung. 35W250 ist die chinesische GB-Bezeichnung. Beide bezeichnen nicht-orientiertes Stahlblech, 0,35 mm dick, mit einem maximalen Ummagnetisierungsverlust von 2,50 W/kg bei 1,5 T und 50 Hz.
Wie groß ist die Sättigungsmagnetisierung von Siliziumstahl?
Veröffentlichte Bereiche für Elektroband liegen je nach Siliziumgehalt und Güteklasse zwischen etwa 1,6 und 2,2 T. Das liegt weit über Ferrit bei 0,2 bis 0,5 T und mu-Metall bei etwa 0,8 T, aber unter Kobalt-Eisen bei 2,4 T.
Unsicher, welche Güte für Ihren Kern passt? Kontaktieren Sie unser Team mit Anwendung und Frequenz.
Literatur
- Wikipedia — Permeability (electromagnetism): values for some common materials
- Wikipedia — Saturation (magnetic)
- voestalpine isovac — Is thinner better? Just the right electrical steel thickness in the motor
- Sko-Die, Inc. — Non-Oriented Electrical Steel Fully Processed (FP) ASTM A677
- ASTM International — A677: Standard Specification for Nonoriented Electrical Steel, Fully Processed Types
- Wikipedia — Electrical resistivity and conductivity: resistivity of various materials and Electrical steel
- Proto Laminations — Cold Rolled Motor Lamination Steel (CRMLS)
- Carpenter Technology — Hiperco 50 Legierung
- Traxial — Die Theorie: grundlegende Vorteile, die erhebliche Leistungsverbesserungen in axialen Flussmotoren ermöglichen
- Yu, Hao, Bi und Pei, Harbin Institute of Technology, ICEMS 2019 — Leistungsanalyse zwischen kornorientiertem und nicht kornorientiertem Material in Yokeless-And-Segmented-Armature-Maschinen
- Ravi et al., Aalto University, IECON 2019 — akzeptiertes Manuskript zu Schnitteffekten in kornorientiertem Elektroband für yokellose axiale Flussmotoren
- COMSOL — Nichtlineare magnetische Materialbibliothek
- MIT OpenCourseWare — 6.685 Electric Machines: M-19 Lamierungsstahldaten
- VDE Verlag — IEC 60404-8-4:2022: Kaltgewalztes nicht kornorientiertes Elektroband und -blech, im vollständig verarbeiteten Zustand geliefert


