
Elektrik çeliği seçmek için sırayla üç kararı almanız gerekir. Dönen makineler için yönlendirilmemiş (NGO) çelik, manyetik akının tek yönde akan çekirdeklere yönelik ise tahılı yönlendirilmiş (GO) çelik seçin. Kalınlığı çalışma frekansından seçin. Kaliteyi çekirdek kaybı bütçenizden seçin. Elektrik çeliği aynı zamanda silisyumlu çelik, laminasyon çeliği ve transformatör çeliği olarak da satılır.
Bu üç adım çoğu siparişi belirler. Daha zor sorular bunların etrafında ortaya çıkar: prototipi için hafif çeliğin yeterli olup olmadığı, saf demir veya kobalt alaşımının “daha iyi” olup olmadığı, M250-35A gibi bir kodun ne anlama geldiği ve hangi malzemenin bir benzetim programına yüklenecek olduğu. Bu rehber mühendislik forumlarında tekrar tekrar sorulan sekiz sorunun yanıtını verir; her yanıt sayılar ve kaynaklar içerir.
Biz Wuxi Zhongxin Special Steel (ZHX Steel) üreticisiyiz. Tahılı yönlendirilmiş ve yönlendirilmemiş silisyumlu çeliği bobin ve boyuna kesilmiş şerit olarak tedarik ederiz; çoğu teklif öncesinde bu soruları cevaplarız.
Temel Sonuçlar
- Motorlar ve jeneratörler NGO çelik kullanır. Transformatörler ve reaktörler GO çelik kullanır. Karar veren akı yoludur, kalite seviyesi değildir.
- Klasik girdap akımı kaybı kalınlığın karesiyle ölçeklenir. 0,35 mm'den 0,20 mm'ye geçiş bu kaybın bölümünü yaklaşık %67 azaltır.
- M250-35A'da, "250" 1,5 T'de ve 50 Hz'de maksimum 2,50 W/kg kaybı, "35" ise 0,35 mm'dir.
- 1008 veya 1018 gibi yumuşak çelik, %3 silisyumlu kalitenininkinin kabaca üçte birine sahiptir elektrik direnci. Geometri prototipi için çalışır ve verimlilik konusunda yanıltıcıdır.
- Kobalt-demir daha yüksek seviyelerde doygunluğa ulaşır (2,4 T) ve mu-metal daha yüksek geçirgenliğe sahiptir, ancak ikisi de sıradan bir motor veya transformatörde silisyumlu çeliği yerini almaz.
- Bir standart bir test noktasında maksimum kayıp garantisi verir. Simülasyon için tedarikçinin B-H ve kayıp tablolarına ihtiyaç duyarsınız.
NGO ve GO Ne Anlama Geliyor ve Motor Hangi Birini Kullanıyor?
NGO taneli olmayan anlamına gelir ve GO taneli yönelimli anlamına gelir. Bir motor NGO gerektirir. GO çelikte tane yuvarlama yönü ile hizalanmıştır, bu nedenle kayıp o yöny boyunca çok düşük ve onun arasında çok daha kötüdür. NGO çeliği sayfanın düzleminde her yönde benzer özelliklere sahiptir.
| Taneli olmayan (NGO, CRNGO) | Taneli yönelimli (GO, CRGO) | |
|---|---|---|
| Manyetik davranış | Tüm yönlerde benzer | Yalnızca haddeleme yönü boyunca en iyisi |
| Tipik kalınlık | 0,20–0,65 mm | 0,20–0,35 mm |
| Kayıp şu şekilde belirtilmiştir: | 1,5 T, 50 veya 60 Hz | 1,7 T, 50 veya 60 Hz |
| Ürün standardı | IEC 60404-8-4, EN 10106, ASTM A677 | IEC 60404-8-7, EN 10107 |
| Kullanıldığı yer | Motorlar, generatörler, küçük transformatörler | Güç ve dağıtım transformatörleri, reaktörler |
Bunun nedeni manyetik akı yoludur. Bir transformatör kolunda akı her zaman aynı yöne akar, bu nedenle çekirdek sarma yönü boyunca inşa edilebilir. Bir motorda alan döner ve dişlerin her biri ile yuvanın her parçası değişen açılardan akıya maruz kalır. GO çeliği bir yönde iyi, diğerlerinde kötü olurdu.
Çekirdeğiniz bir transformatörse, tip bellidir ve çalışma derecede yatar: standart veya Hi-B, ve hangi verimlilik sınıfını karşılaması gerekir. Bu yol transformatörler için silisyumlu çelik derecesi seçimi konusunda adım adım ele alınmıştır. Bu rehberin geri kalanı motorlar, generatörler ve prototiplerle ilgilidir.
Bir forum cevabı küçük fırçasız motorların GO çeliği "kullandığını" iddia ediyor. Bu normal uygulama değildir. Küçük drone ve BLDC statorları ince tane yönlendirmesiz elektrik çeliği yapraklarından oyulmaktadır.
GO çeliği, tane yönlendirmesiz elektrik çeliğinin daha yüksek bir sınıfı değildir. Bunlar iki manyetik akı örüntüsü için iki farklı üründür. Bunları tane yönlendirmeli vs tane yönlendirmesiz elektrik çeliği konusunda daha ayrıntılı olarak karşılaştırıyoruz.
Eksenel Akılı Motor Cevabı Değiştirir mi?
Bazen. Statorun nasıl inşa edildiğine bağlıdır, çünkü bu akının çelikleri hangi yönde geçtiğini belirler.
Sarılı, yarıklı stator. Şerit bir halka içine sarılmış (yapışkan bant gibi) ve bir yüze yarıklar açılmıştır. Hadde yönü halka etrafında ilerler. Akı kov içinde de halka etrafında ilerler, bu da GO için uygun olur. Akı dişler içinde motor eksenine paralel ilerler, bu da şeridin genişliği boyunca ilerdir. Bu, GO çelik için en kötü yöndür. Bu yapı için NGO şerit güvenli seçimdir.
Kovsuz, parçalı stator. Her diş, onları birbirine bağlayan kov olmayan düz laminasyon yığınıdır. Akı her segmentten doğrudan geçer, bu nedenle laminasyonlar hadde yönü eksen boyunca olacak şekilde kesilebildiği. Eksenel akılı motor geliştirici Traxial, bu düz akı yolunu GO çeliğini tasarımda kullanılabilir kılan şey olarak tanımlar. Harbin Teknoloji Enstitüsü'nün bu tür makinelerde GO ve NGO stator çekirdekleri karşılaştırması, GO ile daha yüksek tork ve daha düşük demir kaybı bildirmiştir.
Bir uyarı vardır. Aalto Üniversitesi'ndeki araştırmacılar, bu küçük segmentlerin alanlarına göre çok fazla kesik kenar içerdiğini, bu nedenle şantiye ve lazer kesme hasarının kov içeren bir çekirdekte olacağından daha fazla faydayı ortadan kaldırdığını belirtmektedir.
Sarılı bir stator yapıyorsanız, genişliğe dilimlenmiş NGO şerit sipariş edin. Parçalı bir stator yapıyorsanız ve GO'yu test etmek istiyorsanız, tahıl yönlü silisyumlu çelik sipariş edin ve hadde yönünü kesme çiziminde işaretleyin.
Elektrik Çeliği Ne Kadar Kalın Olmalı: 0,20 mm mi yoksa 0,35 mm mi?
Kalınlığı çekirdekteki elektrik frekansından seçin. Klasik eddy akımı kaybı kalınlık ve frekansın karesiyle artar. 50 Hz'de eddy bölümü küçüktür ve 0,35 mm veya 0,50 mm yeterlidir. Birkaç yüz hertz'de egemen olur ve 0,20 mm kendisini amorti ettirir.
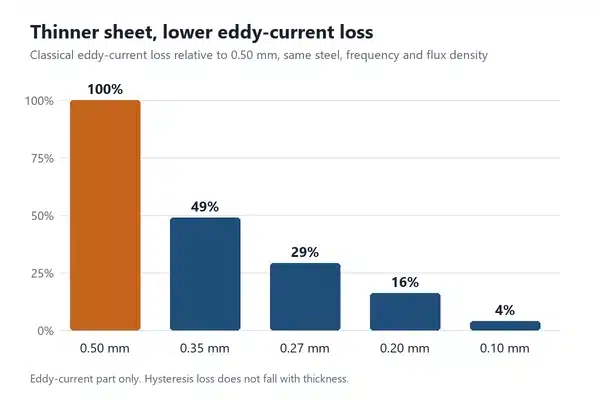
Grafik, kalınlık karesinin kuralına dayanan basit bir aritmetiktir. 0,35 mm'den 0,20 mm'ye geçiş, girdap akımı kaybının yaklaşık %67'sini ortadan kaldırır. Histerezis kaybını etkilemez, bu nedenle toplam kayıp bundan daha az oranda azalır.
| Elektrik frekansı | Tipik döner makine | Yaygın yönlendirilmemiş kalınlık |
|---|---|---|
| 50–60 Hz | Endüstriyel motorlar, jeneratorler | 0,50 mm veya yüksek verimli motorlar için 0,35 mm |
| Yaklaşık 200–400 Hz | Servo motorlar, elektrikli araç çekiş motorları, uçak frekansı ekipmanları | 0,35–0,20 mm |
| 400 Hz üzeri | Yüksek hızlı motorlar, insansız hava aracı motorları | 0,20–0,10 mm |
Elektrik frekansının mil hızı olmadığını unutmayın. Devir sayısının saniyedeki turla kutup çift sayısının çarpılmasıdır. 6.000 devir/dakikada çalışan 14 kutuplu bir insansız hava aracı motoru 700 Hz'de çalışır. Elektrik çeliği kalınlık rehberimiz 0,05 ila 0,65 mm arasındaki her ölçü için bilgi sağlar.
İnce olmak bedavaya gelmez. Aynı yığın yüksekliği için daha fazla levha gerekir ve her birinin kesilmesi gerekir. voestalpine, 250 mm dış çap ve 120 mm yığın yüksekliğinde bir stator için pratik bir örnek verir: çıktı 0,35 mm levha ile saatte 32 yığından 0,25 mm levha ile 19'a düşer. İnce levha kilogram başına daha pahalı olur.
Bu nedenle prototip için kural pratiktir. Yaklaşık 200 Hz altında, 0,35 mm almak, kesmek ve yığmak daha kolaydır. Yaklaşık 400 Hz üstünde, 0,20 mm veya daha ince kullanın. İnce ucunu EV motorları için ultra ince silisyumlu çelikte ele alıyoruz.
M250-35A Gibi Bir Notu Nasıl Okursunuz?
M250-35A, bir yönlendirilememiş notun Avrupa ve IEC adıdır. Dört kısımda okunur.
| Bölüm | Anlamı |
|---|---|
| M | Elektrik çeliği |
| 250 | 1,5 T ve 50 Hz'de maksimum çekirdek kaybı 2,50 W/kg, 100 ile çarpılır |
| 35 | 0,35 mm nominal kalınlık, 100 ile çarpılır |
| A | Yönlendirilememiş, tam işlenmiş |
Aynı çelik diğer standartlarda diğer adları taşır. Kodlar aynı iki gerçeği, kaybı ve kalınlığı, farklı bir sırada tutar.
| Sistem | Örnek | Nasıl Okunur |
|---|---|---|
| EN 10106 / IEC 60404-8-4 | M250-35A | Kayıp 2,50 W/kg, 0,35 mm |
| GB (Çin) | 35W250 | 0,35 mm, yönlendirilememiş, kayıp 2,50 W/kg |
| JIS (Japan) | 35A250 | 0.35 mm, tane yönlendirmesiz elektrik çeliği, 2,50 W/kg kayıp |
| ASTM A677 (USA) | 36F155 | 0.36 mm, tam işlenmiş, 1.5 T ve 60 Hz'de 1,55 W/lb |
ASTM örneği, M-19 olarak 0,014 inçlik uzun satılan derecedir. Sayısı daha düşük görünmektedir çünkü 50 Hz'de kilogram başına watt değil, 60 Hz'de pound başına watt cinsinden ifade edilmektedir. Sistemler arasında rakamları karşılaştırmayınız. Derece eşdeğerleri rehberimiz sistemleri birbirleriyle eşleştirir.
Aynı kalınlıkta daha düşük kayıp numarası daha iyi bir derecedir ve daha pahalıdır. Bunlar yaygın başlangıç noktalarıdır.
| Derece (EN / GB) | Kalınlık | Maks. kayıp | Genellikle nerede kullanılır |
|---|---|---|---|
| M800-50A / 50W800 | 0,50 mm | 1.5 T, 50 Hz'de 8,00 W/kg | Küçük ve genel amaçlı motorlar |
| M470-50A / 50W470 | 0,50 mm | 1.5 T, 50 Hz'de 4,70 W/kg | Endüstriyel motorlar, jeneratörler |
| M300-35A / 35W300 | 0,35 mm | 1.5 T, 50 Hz'de 3,00 W/kg | Yüksek verimli motorlar |
| M250-35A / 35W250 | 0,35 mm | 1.5 T, 50 Hz'de 2,50 W/kg | Premium verimli, servo ve çekiş motorları |
Kayıp rakamları, derece adlarının kendileri tarafından belirtilen limitlerdir. Gerçek bobinler bunların altında test edilir. Tablo yalnızca tane yönlendirmesiz dereceleri içerir, çünkü tane yönlendirilmiş dereceler farklı bir yolla seçilir. Tam tane yönlendirmesiz aralığı için, tane yönlendirmesiz elektrik çeliği dereceleri açıklandı başlığına bakınız.
Elektrik çeliğinin yerine prototipte Sıradan Çelik Kullanılabilir mi?
Geometri ve temel işlevi kontrol etmek için evet. Verimliliği ölçmek için hayır. 1008 veya 1018 gibi sıradan çelik manyetiktir ve akıyı taşır, ancak iki nedenden dolayı daha fazla enerji ısı olarak kaybeder.
Elektriksel Direnç. Wikipedia'nın elektriksel direnç tablosu 1010 karbon çeliği için 14,3 µΩ·cm ve tane yönlendirmeli elektrik çeliği için 46,0 µΩ·cm olarak gösterir. M-19 oryantasyonsuz çelik için bir tedarikçi tablosu 45–55 µΩ·cm değeri vermektedir. Eddy akım kaybı elektriksel dirençle ters orantılıdır, bu nedenle aynı kalınlık ve frekansta eddy kayıpları sıradan çeliklerde yaklaşık üç kat daha yüksektir. Bu oran bizim bu rakamlardan yaptığımız hesaplamadır.
Geçirgenlik ve histerezis. Wikipedia'nın referans tablosu karbon çeliği için yaklaşık 100 bağıl geçirgenlik ve elektrik çeliği için 2.000 ile 38.000 arasında değerleri gösterir. Değerler yaklaşık olup belirli alan şiddetlerine bağlıdır, ancak fark büyüktür. Aynı akıya ulaşmak için daha fazla akıma ihtiyaç duyarsınız.
ABD'li bir laminasyon üreticisi olan Proto Laminations, dengeyi şu şekilde ifade etmektedir: karbon çelik, çekirdek kaybının daha yüksek olmasının kabul edilebilir olduğu ve ilk maliyet en önemli olan uygulamalarda, örneğin DC kutup parçaları ve düşük görev döngüsü makinelerinde uygundur. Ayrıca, amaçlı olarak üretilmiş soğuk haddelenmiş motor laminasyon çeliği, uygun şekilde tavlanmış halde, silisyumlu çeliğin daha düşük kalitelerine rakip olabilir. Bu, donanım mağazasında satılan 1018 levhasından farklı bir üründür.
| Prototip hedefi | Sıradan çelik kabul edilebilir mi? |
|---|---|
| Uyum, sarım alanı, montaj kontrolü | Evet |
| Makinenin döndüğünü ve tork ürettiğini doğrulama | Evet, ekstra ısınma beklenmektedir |
| Verim ölçün, yüksüz kaybını veya sıcaklık yükselişini ölçün | Hayır |
| Bir simülasyon modelini doğrulayın | Hayır, model hafif çeliğin kendi verilerini kullanmadığı sürece |
Hafif çelik kullanıyorsanız, levhaları ince tutun (0,5 mm veya daha az) ve birbirinden izole edin. Katı bir blok, yığılmış şekle göre çok daha kötü davranır.
Aynı forumlardan bir uyarı daha. Tüketici pazarlamalarında "silisyumlu çelik" olarak satılan levha paslanmaz çelik olduğu ortaya çıkmıştır. Kaliteyi ve üretici test sertifikasını isteyin. EN 10204 üretici test sertifikası hakkındaki rehberimiz sertifikanın ne belirtmesi gerektiğini göstermektedir.
Saf Demir, Kobalt-Demir veya Mu-Metal Elektrik Çeliğinden Daha mı İyi?
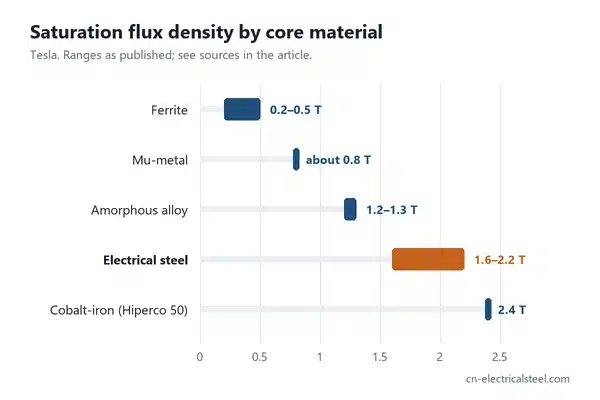
Her biri elektrik çeliğinde tek bir özellikteki üstünlüğü sağlar ve maliyette veya AC kaybında geri kalır. Güç frekanslarında çalışan bir motor veya transformatör için elektrik çeliği hala pratik seçimdir.
| Malzeme | Doygunluk | Göreceli geçirgenllik (maks, yaklaşık) | Nerede üstün olur | Neden silisyumlu çeliği yerine geçmez |
|---|---|---|---|---|
| Elektrik çeliği (silisyumlu) | 1,6–2,2 T | 2.000–38.000 | 50 Hz'den birkaç kHz'e AC çekirdekler | Temel referans |
| Saf demir, %99,8 | Çelik aralığının üstü civarında | 5.000 | DC elektromıknatıslar, kutup parçaları | Düşük özdirenç, bu nedenle AC'de yüksek eddy kayıpları |
| Kobalt-demir (Hiperco 50) | 2,4 T | Yüksek geçirgenlik şeridi için 18.000 | Ağırlığın en önemli olduğu havacılık makineleri | Yaklaşık %50 kobalt, bu nedenle çok pahalı |
| Mu-metali, permalloy | Yaklaşık 0,8 T | 50.000–100.000 | Manyetik kalkan, sensörler | Erken doygunluk; nikel maliyeti |
| Ferrit (MnZn) | 0,2–0,5 T | 350–20.000 | Onlarca kHz ve üzeri | Düşük doygunluk; kırılgan seramik |
Tabloyu açıklayan üç nokta vardır.
Saf demir. Sık sık alıntı yapılan 200.000 rakamı, hidrojen içinde tavlanmış %99,95 demir için geçerlidir; bu laboratuvar malzemesidir. Ticari %99,8 demir 5.000 olarak listelenir, elektrik çeliği aralığının içinde. Silisyum, özdirenç artırmak ve AC kaybını kesmek için tam olarak demire eklenir. Saf demirin özdirenç değeri sadece 9,7 µΩ·cm olup, %3 silisyumlu çelik için hesaplanan değerin yaklaşık beşte biri kadar düşüktür.
Kobalt-demir. Carpenter, Hiperco 50'yi 24 kilogauss (2,4 T)'te, nominal %48,5 kobalt ile listelemektedir. Bu ek akı yoğunluğu makinenin boyutunu küçültür. Kilogram kaybının çok değerli olduğu yerlerde kullanılır.
Ferrit ve çelik. Ferritin tablodaki doygunluk en düşüktür. Yüksek frekansta avantajlıdır çünkü neredeyse akım iletmez, bu nedenle girdap akımları küçüktür. 50 Hz'de ferrit çekirdek, çelik olanın birkaç katı kesit alanına ihtiyaç duyar.
Rotor ve Stator Farklı Çelik Kullanabilir mi?
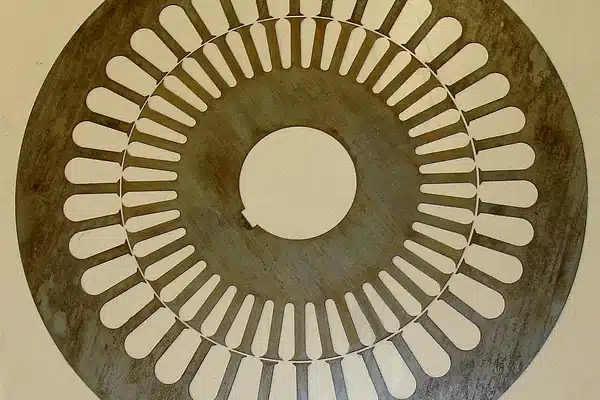
Kullanabilir, ancak çoğu motor her iki parça için de aynı levhayı kullanır, çünkü rotor stator içinde kalan diskten kesilir. Kapak fotoğrafı bunu gösterir: bir vuruş, bir levha, iki parça. İkinci bir malzeme satın almak, bu iç diski çöpe atmak anlamına gelir.
İki parça farklı şeyler ister. Senkron kalıcı mıknatıslı bir makinede rotor alan ile döner, bu nedenle çekirdek kaybı küçük ve stator kaybı önemli olandır. Rotor bunun yerine hız sırasında mekanik gerilim taşır. voestalpine çekiş motorları hakkında aynı noktayı yapar: ince çelik verimliliği esas olarak statorta artırırken, rotor daha sık düşük kalınlıktan ziyade yüksek mukavemete ihtiyaç duyar.
Bu, üç uygulanabilir seçenek bırakır.
- Her ikisi için bir standart sınıf. Varsayılan. Statorun çekirdek kaybı hedefi için seçin.
- Her ikisi için bir yüksek dayanıklılık sınıfı. İnce açıklıklara sahip yüksek hızlı rotorlar için kullanılır. Veri sayfasındaki akma dayanımının yanı sıra kaybı da kontrol edin.
- İki malzeme. Teknik açıdan basittir ve bazı yüksek performanslı makinelerde yapılır. Kalıpları ve hurda miktarını iki katına çıkarır, bu nedenle nadiren büyük hacimlerin altında anlamlı gelir.
Kalınlık aynı şekilde bağlıdır. Her iki parça bir levhadan gelirse, statorun ölçüsü rotorunkidir. Bir sınıf yükseltmenin maliyet tarafı için, M270-35A ile standart CRNGO karşılaştırmasına bakın.
Simülasyonda Hangi Malzeme ve Veri Kullanılmalıdır?
Genel bir "yumuşak demir" yerine adlandırılmış bir elektrik çeliği derecesi kullanın ve bu malzeme doğrusal olmayan B-H eğrisine ve kayıp verilerine sahip olmalıdır. Kayıpsız yumuşak demir girişi hiç çekirdek kaybı vermez ve eğrisi laminasyon yapılmış çelik doyuma yakın bölgede eşleşmez.
Veri bulmanız için üç yer vardır.
- Yazılımın kendi kütüphanesi. COMSOL'un Doğrusal Olmayan Magnetik malzeme kütüphanesi 35JN200, 35PN ve 50PN serileri ile M-14, M-22 ve M-36 gibi yönelim göstermeyen silisyumlu çelikleri; ayrıca M-6 gibi tane yönelimli girişleri içerir. Diğer yazılım paketleri benzer listelerle gelmektedir. Satın alacağınız çeliğin kalınlığı ve çekirdek kaybına en yakın girişi seçin.
- Yayımlanmış veri kümeleri. 0,014 inç M-19 için magnetizasyon ve çekirdek kaybı eğrileri Lamination Steels derlemesinden alınmıştır ve MIT OpenCourseWare kurs materyalleriyle yayımlanmıştır. Bunlar yaygın olarak referans örneği olarak kullanılır.
- Tedarikçiniz. Bu, gerçek çelikle eşleşen olandır.
Üçüncü kaynak standartların nasıl çalıştığı nedeniyle önemlidir. Bir ürün standardı, örneğin 1,5 T ve 50 Hz'de bir noktada maksimum kayıp garantisi verir. 400 Hz'deki kayıp veya B-H eğrisinin şekli hakkında bağlayıcı bir şey söylemez. Aynı derecenin iki sarımı her ikisinde de farklılık gösterebilir.
Bu nedenle teklif ile birlikte üç şey isteyin: tipik B-H tablosu, çalıştırdığınız frekanslardaki kayıp eğrileri ve test yöntemi. Epstein çerçevesinde ölçülen kayıp ve tek bir levha test cihazında ölçülen kayıp aynı değildir. Epstein çerçevesinde çekirdek kaybı testi hakkındaki rehberimiz raporun ne içerdiğini açıklamaktadır.
Kesmenin malzemeyi değiştirdiğini unutmayın. Delme veya lazerle kesilen kenarlar, levha verilerinin gösterdiğinden daha yüksek kayba sahiptir ve bu etki dişler daraldıkça artar. Modelde marj bırakın.
Beş Adımlı Seçim Kontrol Listesi
- Manyetik akı yolu. Dönen alan: NGO. Sabit yön: GO. Eksenel akı: stator yapısına göre karar verin.
- Elektrik frekansı. dev/s cinsinden hız çarpı kutup çiftleri. 200 Hz altında 0,35 veya 0,50 mm ile başlayın. 400 Hz üstünde 0,20 mm ile başlayın.
- Çekirdek kaybı bütçesi. Bir motor için, verimlilik hedefinden yola çıkarak, izin verilen çekirdek kaybına dönün ve sınırı bunun altında olan izotropik kaliteyi seçin. Bir transformatör için, transformatör rehberimizde verimlilik sınıfı yolunu kullanın.
- Üretim yöntemi. Delme, lazer kesme veya tel EDM. Kaplama ve kalınlığın yönteme uygun olduğundan ve yığın yüksekliğinin pratik olduğundan emin olun.
- Doğrulama. Kalite adını bir standartta, test koşullarını ve sertifika türünü sipariş vermeden önce belirleyin.
Fiyat Teklifi İstediğinizde Gönderilecek Bilgiler
Tam bir talep, daha hızlı ve daha doğru bir yanıt alır. Bu altı maddeyi gönderin.
- Kalite, ya da ihtiyaç duyduğunuz çekirdek kaybı sınırı ve test koşulu
- Kalınlık ve genişlik, tolerans önemliyse belirtin
- Form: ana makara, boyuna kesilmiş şerit veya kesme levha
- Kaplama gereksinimi, varsa
- Miktar ve deneme partisi mi yoksa tekrar sipariş mi olduğu
- Varış yeri ve gereksinim duyduğunuz sertifika
Minimum miktarlar kaliteye, kalınlığa ve genişliğin stok boyutu olup olmadığına bağlıdır. Teslim süresi ve minimum sipariş miktarları üzerine sayfamız neler beklenileceğini belirtir.
Hangi sınıfın uygun olduğundan emin değilseniz, uygulamayı, frekansı ve verimlilik hedefini gönderin. Teklif İsteyin ve size bir sınıf önerisi ile veri sayfasını göndereceğiz.
Özet
Elektrik çeliği seçimi üç karar ve iki kontrol ile özetlenir.
- Tür: Dönen her şey için NGO, manyetik akı bir yönde kaldığında GO.
- Kalınlık: Elektrik frekansı tarafından belirlenir. Şebeke frekansında 0,35–0,50 mm, yaklaşık 400 Hz'in üstündeki frekanslar için 0,20 mm veya daha az.
- Sınıf: Karşılayabileceğiniz kayıp tarafından belirlenir. Sınıf adındaki sayıyı belirtilen test noktasında bir maksimum olarak okuyun.
- İkamesini kontrol edin: Hafif çelik bir şekli kanıtlar, verimlilik rakamını değil.
- Verileri kontrol edin: Kütüphane varsayılanı değil, tedarikçinin eğrileri ile simülasyon yapın.
Kapak fotoğrafı: bir sayfadan puas atılan stator ve rotor laminasyonu. Zureks, Wikimedia Commons, CC BY-SA 3.0.
SSS
Elektrik çeliği nedir?
Elektrik çeliği, motorlar, generatörler ve transformatörlerin manyetik çekirdekleri için ince yalıtımlı levha haline sıkıştırılan, genellikle ticari sınıflarda yaklaşık %3 veya daha az olmak üzere %6,5'e kadar silisyum içeren bir demir alaşımıdır. Silisyum elektrik direncini artırır, bu da girdap akımı kaybını azaltır. Buna aynı zamanda silisyumlu çelik, laminasyon çeliği veya transformatör çeliği de denir.
Silisyumlu çelik ile elektrik çeliği aynı şey midir?
Evet, normal ticari kullanımda. Her iki adı da manyetik çekirdekler için düşük kayıplı ince çeliği tanımlar. "Silisyumlu çelik" alaşım elementini adlandırır. "Elektrik çeliği" kullanımı adlandırır. CRGO ve CRNGO, aynı ailenin soğuk haddelenmiş tane-yönelimli ve tane-yönelsiz şekilleridir.
Tane-yönelimli çeliği motorda kullanabilir miyim?
Geleneksel radyal akılı motorda hayır. Düşük kaybı yalnızca haddeleme yönü boyunca geçerlidir ve dönen alan çeliği her açıdan keser. İstisna, her bir dişin haddeleme yönü boyunca kesmek için yapılandırılabileceği bölümlere ayrılmış eksenel akılı stator'dur. GO aralığı için CRGO çelik kalitelerine yönelik rehberimize bakınız.
Daha ince elektrik çeliği her zaman daha mı iyidir?
Hayır. Daha ince levha eddy akımı kaybını azaltır, bu da yüksek frekansta önemlidir. 50 veya 60 Hz'de kazanç küçüktür ve daha fazla levha, daha yavaş istifleme ve kilogram başına daha yüksek fiyat için ödeme yaparsınız. Kalınlığı elektrik frekansına göre ayarlayınız.
M250-35A ile 35W250 arasındaki fark nedir?
İki adlandırma sisteminde aynı kaliteyi tanımlarlar. M250-35A, EN ve IEC adıdır. 35W250, Çin GB adıdır. Her ikisi de tane-yönelimsiz çelik, 0,35 mm kalınlığında, 1,5 T ve 50 Hz'de maksimum çekirdek kaybı 2,50 W/kg anlamına gelir.
Silisyumlu çeliğin doyum akı yoğunluğu nedir?
Elektrik çeliği için yayınlanan aralıklar, silisyum içeriğine ve kaliteye bağlı olarak yaklaşık 1,6 ile 2,2 T arasında değişir. Bu, 0,2 ile 0,5 T arasında ferrite'den çok daha yüksektir ve mu-metal'in yaklaşık 0,8 T'sinden yüksek olup, kobalt-demir'in 2,4 T'sinden daha düşüktür.
Hangi derecenin çekirdeğinize uygun olduğundan emin değil misiniz? Uygulama ve frekans bilgileriyle ekibimizle iletişime geçin.
Kaynaklar
- Wikipedia — Permeability (electromagnetism): values for some common materials
- Wikipedia — Saturation (magnetic)
- voestalpine isovac — Is thinner better? Just the right electrical steel thickness in the motor
- Sko-Die, Inc. — Non-Oriented Electrical Steel Fully Processed (FP) ASTM A677
- ASTM International — A677: Standard Specification for Nonoriented Electrical Steel, Fully Processed Types
- Wikipedia — Electrical resistivity and conductivity: resistivity of various materials and Electrical steel
- Proto Laminations — Cold Rolled Motor Lamination Steel (CRMLS)


