
Ein CRGO-Wickel ist kornorientiertes Elektroband, das sechs kontrollierte Stufen durchlaufen hat — Warmwalzen, Kaltwalzen, Entkohlung durch Glühen, Hochtemperatur-Reinigungsglühen mit MgO-Trennmittel, Isolationsbeschichtung und (bei Hi-B-Sorten) Laser-Bereichsverfeinerung — bevor es zerschnitten und versendet wird. Jede Stufe setzt eine spezifische Zahl auf Ihrem Werksprüfzeugnis: überspringen oder unterschreiten Sie eine, und ein spezifisches Testergebnis verschiebt sich, nicht das ganze Blech.
Dieser letzte Punkt ist das Stück, das die meisten Kaufleitfäden auslassen. Wir bekommen viele Fragen dazu, wofür CRGO steht und wie es sich von CRNGO unterscheidet, aber die Frage, die eine Bestellung eines Käufers tatsächlich schützt, ist eine andere — und sie wird üblicherweise gestellt, nachdem ein Zeugnis bereits leicht fraglich aussieht, nicht vorher.
Ein Käufer schickte uns letzten Monat einen eingescannten Testbericht und fragte im Wesentlichen: „ist das schlecht?" Die ehrliche Antwort erforderte zu wissen, welcher der sechs Prozessschritte diese spezifische Zahl zurückzuführen ist, nicht nur ob sie auf dem Papier die Sortenvorgabe erfüllte.
Dieser Artikel geht die sechs Stufen der Reihe nach durch und wandelt diese Abfolge dann in ein Nachschlagewerk um, das ein Käufer verwenden kann, bevor er eine neue Anlage oder einen Versand freigeben lässt.
Wichtige Erkenntnisse
- Die CRGO-Wickelproduktion läuft durch sechs aufeinanderfolgende Stufen: Warmwalzen, Kaltwalzen, Entkohlung durch Glühen, Hochtemperatur-Reinigungsglühen (das die Goss-Textur und die Forsterit-Basisschicht bildet), Isolationsbeschichtung und — nur bei Hi-B-Sorten — Laser-Bereichsverfeinerung.
- Veröffentlichte Prozessdaten für Hi-B-CRGO zeigen eine Bramme, die unter 1200°C wieder aufgeheizt wird, zu einem 2,3-mm-Band bei einer Fertigtemperatur von etwa 900°C warmgewalzt wird, dann mit einer Reduktion von etwa 88 % kaltgewalzt wird, bevor Glühen stattfindet.
Was “CRGO-Spule” tatsächlich bedeutet, bevor die Verarbeitung beginnt
CRGO — Cold-Rolled Grain-Oriented kornorientiertes Elektroband — ist Siliziumstahl, dessen Kristallkörner absichtlich in eine einzelne Walzrichtung (die Goss-Textur, {110}<001>) ausgerichtet wurden, sodass das Material ein Magnetfeld entlang dieser Achse wesentlich effizienter trägt als normaler Stahl.
Eine “CRGO-Spule” ist einfach dieses Material in seiner fertig gelieferten Form: ein Endlosband, typischerweise 800–1250 mm breit, auf einen Stahl- oder Kartonkern aufgewickelt, nachdem die vollständige Produktionsfolge unten abgeschlossen ist. Was diese Produktionslinie verlässt, wird standardmäßig als Standard-CRGO versendet.
Mit einem zusätzlichen Schritt, der in Stufe 6 behandelt wird, stellt dieselbe Produktionslinie auch Hi-B-CRGO her — eine Sorte mit höherer Permeabilität bei gleicher Basisdicke.
Diese Breitenangabe ist für Käufer wichtig, da eine Masterspule die Eingabe für eine Längsteilanlage darstellt und nicht selbst ein eigenständiges Produkt ist. Dieser Artikel behandelt, was davor geschieht: der metallurgische Prozess, der einen warmgewalzten Rohling in die Spule umwandelt, die eine Längsteilanlage oder ein Transformatorkernhersteller letztendlich erhält.
Der Herstellungsprozess in sechs Stufen – Übersicht
| Stufe | Was geschieht | Was wird festgelegt |
|---|---|---|
| 1. Warmwalzen | Rohling erwärmt und zu einem Warmband gewalzt | Ausgangsdicke, anfängliche Kornstruktur |
| 2. Kaltwalzen | Warmband bei Raumtemperatur auf Enddicke reduziert | Enddicke, gespeicherte Verformungsenergie für späteres Kornwachstum |
| 3. Entkohlung mit Glühen | H2/N2-Atmosphäre, Bereich ~830–900 °C | Kohlenstoffgehalt, primäre Rekristallisation |
| 4. MgO-Beschichtung + Endglühung | MgO-Trennschicht aufgetragen, dann Glühung im Ofen ~1.100–1.200 °C | Goss-Textur (B8), Forsterit-Grundbeschichtung |
| 5. Isolationsbeschichtung | Phosphatbasierte C-2/C-5-Deckschicht aufgetragen | Schichtübergangswiderstand, zusätzliche Spannung |
| 6. Domänenverfeinerung (nur Hi-B) | Laserritzerverfahren verengt magnetische Domänen | Ummagnetisierungsverlust-Reduktion über Standard-CRGO hinaus |
Jede handelsübliche CRGO-Spule durchläuft die Stufen 1–5. Stufe 6 ist das Merkmal, das eine Hi-B-Güte von einer Standard-CRGO-Güte bei gleicher Dicke unterscheidet – und deshalb trägt Hi-B eine kleine, konsistente Preisdifferenz gegenüber Standard-CRGO anstelle einer zufälligen.
Stufe 1–2: Warmwalzen und Kaltwalzen setzen den Maßstab
Die Herstellung beginnt mit einer Siliziumstahl-Bramme, die aufgewärmt und warmgewalzt zu einem aufgewickelten Band mit reduzierter Dicke wird. Veröffentlichte Prozessdaten für eine Hi-B CRGO-Route zeigen eine Brammen-Aufwärmung unter 1200°C und eine Warmwalz-Endtemperatur um 900°C, wodurch ein 2,3 mm Warmband erzeugt wird – der Ausgangspunkt für alle nachfolgenden Stufen.
Das Kaltwalzen reduziert dann dieses Warmband auf die Enddicke bei Raumtemperatur ohne Zwischenwärmung. Die gleiche veröffentlichte Route dokumentiert ein Kaltumformverhältnis von etwa 88 %, um die Enddicke zu erreichen. Dieser Schritt setzt nicht nur die Zahlen auf dem Datenblatt; die starke Verformung speichert Verformungsenergie in der Kornstruktur, auf die sich die nachfolgenden Glühschritte verlassen, um das spezifische Kornwachstum zu fördern, das CRGO benötigt.
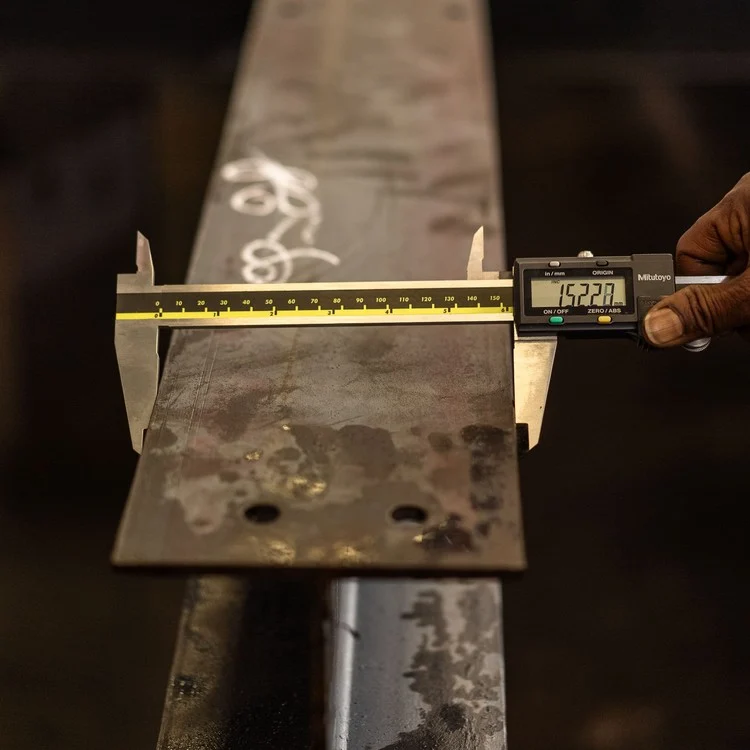
In diesem Stadium wird die Dickenkonsistenz endgültig festgelegt. Wenn ein Käufer später die Dickenschwankungen über die Spulenbreite mit einer Schieblehre misst — die Art von Kontrolle, die in unserem Dickenleitfaden ausführlicher erläutert wird — lassen sich diese Schwankungen auf die Walzwerkeinstellung in Stufe 2 zurückverfolgen, nicht auf Prozessschritte danach. Keine noch so sorgfältige Glühung behebt einen ungleichmäßig gewalzten Streifen.
Stufe 3: Entkohlung durch Glühen — Festlegung der Grundlage für Ummagnetisierungsverlust
Nach dem Kaltwalzen läuft der Streifen durch ein Entkohlung-Glühverfahren in einer feuchten, kontrollierten Atmosphäre — ein dokumentierter Hi-B-Produktionslauf spezifiziert 830°C für 3 Minuten in 60% H2 / 40% N2. Zwei Vorgänge finden hier gleichzeitig statt: Primärrekristallisation (eine feine, gleichmäßige Kornstruktur, die die nächste Stufe vorbereitet) und Kohlenstoffentfernung.
Die Kohlenstoffentfernung ist wichtiger, als es klingt. Zwischengitterkohlenstoffatome, die in der Gitterstruktur verbleiben, wirken als Verankerungszentren für magnetische Bereichswände, und die Verankerung von Bereichswänden erhöht den Ummagnetisierungsverlust direkt. Eine separate Studie zum Neuglühen von M4-Klasse-GOES-Kernen dokumentierte, dass der Kohlenstoff nach einem kontrollierten Glühverfahren „von 0,013 Gew.-% unter die Nachweisgrenze" fiel und verwies dabei ausdrücklich auf diesen Verankerungsmechanismus als Grund, warum die Entkohlung in jeder GOES-Produktionsmethode als unverzichtbar behandelt wird, nicht als optionaler Verfeinerungsschritt.
Hier zeigt sich auch, wenn das Temperaturzeitfenster falsch gewählt wurde — als eine Grenze, die stromabwärts nicht mehr überwunden werden kann. Zu niedrig, und Primärkristallisation und Entkohlung werden nicht abgeschlossen; zu hoch, und die Primärkörner vergröbern sich bereits vor dem Erreichen des Glühofens für die Endglühung — und grobe oder ungleichmäßige Primärkörner erschweren es den nach Goss orientierten Körnern, bei der unmittelbar folgenden Sekundärkristallisation die Oberhand zu gewinnen.
Stufe 4: MgO-Beschichtung und Endglühung — wo B8 tatsächlich hergestellt wird
Vor der Endglühung wird das Band mit einem Glühtrennmittel beschichtet — einer wasserbasierten Magnesiumoxid- (MgO) Suspension —, um zu verhindern, dass Wicklungen bei hoher Temperatur zusammenschweißen. Diese Beschichtung ist nicht nur ein Trennmittel: Bei der Endglühung reagiert MgO mit der Oxidschicht auf der Bandoberfläche zu Forsterit (Mg2SiO4), der grundlegenden Isolationsbeschichtung, die jedes CRGO-Blech trägt.
Die Endglühung selbst ist der einzelne folgenreichste Schritt in der gesamten Abfolge. Sie wird als langer, hochtemperierter Chargenprozess durchgeführt — eine dokumentierte Vorgehensweise hält die Spule 10 Stunden bei 1200°C in einer reinen Wasserstoffatmosphäre, und die Patentliteratur zur Forsterit-Beschichtungsbildung beschreibt dieselbe Glühung im Bereich 1100–1200°C in einer H2-N2-Atmosphäre.
Hier findet die Sekundärkristallisation statt: Die kleine Anzahl von Körnern, die zufällig die Goss-Orientierung aufweisen, verzehren die umgebende feinkörnige Matrix und wachsen zur groben, scharf ausgerichteten Kornstruktur heran, die CRGO überhaupt erst seine gerichteten magnetischen Eigenschaften verleiht.
Die Schärfe dieser Goss-Textur ist das, was B8 (Induktion bei 800 A/m) tatsächlich misst. Eine sauberere, vollständigere Sekundärrekristallisation erzeugt ein höheres, konsistenteres B8; eine überstürzte oder unterdimensionierte Endglühung hinterlässt einige Körner in nicht-rekristallisiertem oder fehlausgerichtetem Zustand, und B8 fällt niedriger und weniger konsistent über die Spule aus.
Die gleiche Reaktion, die die Goss-Textur bildet, erzeugt auch die Forsterit-Beschichtung, die — neben der Isolationsfunktion — die Spule unter eine leichte mechanische Spannung setzt, die ihrerseits den Ummagnetisierungsverlust senkt und das Magnetostrikitionsverhalten verbessert. Ein Glühzyklus, zwei separate Kennwerte auf dem Zertifikat.
Stufe 5: Isolationsbeschichtung — Was C-2/C-5 schützt
Die Forsterit-Grundbeschichtung aus Stufe 4 bietet bereits ein gewisses Maß an elektrischer Isolierung, aber die meisten handelsüblichen CRGO-Sorten tragen einen sekundären phosphatgestützten Oberflächenschutz — die Klassifizierungen C-2 oder C-5.
Dieser Oberflächenschutz erfüllt zwei Funktionen: Er addiert zur elektrischen Zwischenschichtisolation über das hinaus, was Forsterit allein bietet, und er fügt der Spule eine weitere Spannung hinzu, weshalb Beschichtungsdicke und Gleichmäßigkeit auf dem Zertifikat als eigenständiger Posten separate vom Ummagnetisierungsverlust aufgeführt sind.
Eine schwache oder ungleichmäßige Isolationsbeschichtung zeigt sich nicht immer als sichtbarer Mangel. Sie manifestiert sich als Ausfallrate bei der Prüfung der Zwischenschichtisolation oberhalb der Spezifikation oder — in einem fertiggestellten Kern — als unerwartet hohe Wirbelstromverluste zwischen Lamellen, die ein Käufer nicht notwendigerweise auf die Beschichtungsstufe zurückführen würde, ohne zu wissen, dass dort dieser spezifische Ausfalltyp seinen Ursprung hat.
Es ist ein separater Prozessschritt gegenüber der Endglühung, der nach dieser angewendet wird, weshalb eine Spule eine perfekt scharfe Goss-Textur und einen starken B8-Wert aufweisen und dennoch bei der Beschichtungsqualität durchfallen kann.
Stufe 6: Domänenverfeinerung – Das Unterscheidungsmerkmal von Hi-B gegenüber Standard-CRGO
Alles obige gilt gleichermaßen für Standard- und Hi-B CRGO. Der einzige zusätzliche Schritt, den Hi-B-Sorten durchlaufen, ist die Domänenverfeinerung, am häufigsten durch Laserrillen: Ein Laser bearbeitet Linien quer zum Walzrichtung auf dem fertig beschichteten Band und erzeugt dabei lokale Eigenspannungen, die die Breite der magnetischen Domäne verengen, ohne dass ein weiterer vollständiger Glühzyklus erforderlich ist.
Schmalere magnetische Domänen bedeuten weniger Energie, die beim Bereichswechsel verloren geht, während das Feld 50 oder 60 Mal pro Sekunde wechselt – deshalb erreicht lasergerilltes Hi-B bei gleichem Blech einen niedrigeren Ummagnetisierungsverlust als eine Standard-CRGO-Spule mit sonst identischer Prozessgeschichte.
Deshalb liegt der Preisaufschlag von Hi-B gegenüber Standard-CRGO normalerweise bei einem geringen, konsistenten Prozentsatz und nicht bei stark schwankenden Werten zwischen Lieferanten: Es wird für genau einen spezifischen, klar definierten zusätzlichen Herstellungsschritt bezahlt, nicht für einen vagen „Premium-Klasse"-Aufschlag.
Auf einem echten Werksprüfzeugnis, das wir für eine Hi-B-Spule der Sorte 27QG120 von WISCO erhielten, betrugen die gemessenen Werte einen Ummagnetisierungsverlust P1.7/50 von 0,88–0,93 W/kg und eine Induktion J800 (B8) von 1,91–1,92 T bei einem Packungsfaktor von 98 %.
Diese drei Werte zusammen gelesen sind praktisch ein Bericht über die Stufen 3 bis 6 in einem Dokument: Der Ummagnetisierungsverlust-Wert spiegelt Entkohlung plus Domänenverfeinerung wider, der Induktionswert spiegelt die Goss-Textur des Glühens wider, und der Packungsfaktor spiegelt die Kontrolle der Beschichtungsdicke wider.
Vom fertiggestellten Coil zum Dock des Käufers: Längsteilen, Prüfung und Zeugnis
Nach Abschluss der Beschichtung und – sofern zutreffend – der Kornorientierungsverfeinerung wird die Spule durch Zugspannungsrichten geebnet und anschließend geprüft. Der Ummagnetisierungsverlust und die Induktion werden mit einem Epstein-Rahmen gemäß IEC 60404-2 gemessen – dem internationalen Standard, der das Prüfgerät, die Probenvorbereitung (Streifen halbparallel und halbsenkrecht zur Walzrichtung geschnitten, um die magnetische Anisotropie des Materials zu berücksichtigen) sowie die Standardprüfbedingungen vorgibt, üblicherweise 1,5T bei 50Hz.
Das Ergebnis des Epstein-Rahmens wird auf dem Werksprüfzeugnis eingetragen, das der Käufer mit jeder Lieferung erhält – dasselbe Zeugnis, das in unserem Leitfaden zu Werksprüfzeugnissen behandelt wird.
Bei höherwertigen Bestellungen wird dieses Zeugnis vor dem Versand der Spule häufig anhand unabhängiger Fremdüberwachung überprüft.
Von dort aus wird die Spule entweder als Muttercoil verschickt oder einer Längsschneidanlage übergeben, um sie auf die vom Käufer angegebene Breite zu schneiden, und anschließend für den Export verpackt.
Nachschlagetabelle für den Käufer
Der praktische Nutzen, alle sechs Schritte durchzugehen, besteht darin, ein Prüfergebnis lesen zu können und zu wissen, bei welchem Teil des Prozesses man den Lieferanten befragen sollte, anstatt ein Zeugnis als einzelne Bestanden/Nicht-Bestanden-Angabe zu behandeln. Dies ist das Rahmenwerk, das wir intern verwenden – kein formaler Industriestandard –, es basiert auf den oben beschriebenen Prozessmechaniken und dient als Ausgangspunkt für ein Gespräch mit einem Walzwerk, nicht als Diagnose für sich allein.
| Prüfergebnis | Ursachenbereich | Fragen an den Lieferanten |
|---|---|---|
| Ummagnetisierungsverlust (P1.7/50) höher als Normvorgabe | Unvollständige Entkohlung oder (bei Hi-B) schwaches/inkonsistentes Laserrillen | Atmosphäre und Dauer der Entkohlungsglühung; Rillenabstand und Laserleistungseinstellungen |
| B8-Induktion niedriger oder weniger konsistent als Normvorgabe | Zu niedrige Temperatur oder zu kurze Endglühung; ungleichmäßige Primärkornstruktur aus Stadium 3 | Spitzentemperatur und Haltezeit der Endglühung; Aufzeichnungen zur Primärkorngröße |
| Schichtungsfaktor unterhalb der Spezifikation | Beschichtung zu dick aufgetragen oder Dickentoleranzabweichungen aus dem Kaltwalzen | Beschichtungsgewicht pro Seite; Dickentoleranz über die Spulenbreite |
| Fehler der Zwischenschicht-Oberflächenspannung | Schwache oder ungleichmäßige C-2/C-5-Deckschicht | Beschichtungstyp und Prüfmethode der Schichtdicke |
| Spule-zu-Spule-Variation bei gleichem Gradcode | Ofen- oder Atmosphärendrift von Charge zu Charge, nicht eine einzelne fehlerhafte Spule | Ob Prüfergebnisse pro Spule oder pro Chargendurchschnitt vorliegen |
Jede Zeile setzt voraus, dass die anderen Stadien normal getestet wurden – eine Spule kann bei mehreren dieser Kriterien gleichzeitig fehlschlagen. In diesem Fall liegt die Grundursache wahrscheinlicher im vorgelagerten Bereich (Stadium 3) als im nachgelagerten (Stadium 5 oder 6).
Warum das gerade jetzt wichtiger ist
Diese Art von Prozesskompetenz ist 2026 wichtiger als noch vor drei Jahren. Die anhaltende globale GOES-Knappheit treibt Transformatorkäufer zu Werken, von denen sie noch nicht bezogen haben, oft unter verkürzten Qualifizierungsfristen.
Gleichzeitig gelangt mehr sekundäres und nicht erstklassiges CRGO-Material in die Lieferkette als unter normalen Bedingungen.
Keiner dieser Trends ist grundsätzlich ein Problem — eine neue Walzanlage kann ein durchaus zuverlässiger Lieferant sein, und Sekundärmaterial hat zum richtigen Preis und für die richtige Anwendung seine Berechtigung. Das Risiko besteht darin, eines von beiden anhand von Dokumentation allein zu qualifizieren, ohne einen Bezugsrahmen dafür, was ein Prüfergebnis tatsächlich über die Herstellung der Spule aussagt.
Ein Käufer, der sich ein Werksprüfzeugnis ansehen und fragen kann „war dies ein Entkohlung-Problem oder ein Problem der Schlussglühung", erhält von einem Lieferanten eine wesentlich aussagekräftigere Antwort als einer, der nur fragen kann „warum weicht diese Kennzahl etwas ab".
Wie Zhongxin Steel jede Phase handhabt
Wir betreiben unsere eigene Warmwalzanlage nicht — wie die meisten Elektroband-Exporteure in unserer Größenordnung beziehen wir Hi-B und Standard-CRGO-Spulen von etablierten Primärherstellern (darunter WISCO/Baowu, wie in dem oben erwähnten Zeugnis) und führen Längsteilen, Qualitätsprüfung und Exportverpackung in-house in unserer 200.000-Tonnen-pro-Jahr-Anlage durch.
Diese Unterscheidung ist wichtig für unsere Darstellung dieses Prozesses: wir beschreiben ihn nicht aus einem Lehrbuch, sondern wir beschreiben, was wir bei jeder ankommenden Spule prüfen, bevor sie auch nur in die Nähe einer Kundenbestellung kommt.
Jede ankommende Spule wird mit ihrem eigenen Werksprüfzeugnis geliefert, und wir behandeln dieses Zeugnis nicht als Ende der Verifizierung — wir überprüfen Ummagnetisierungsverlust P1.7/50, Induktion B8 und Schichtfaktor gegen die bestellte Stahlsorte.
Wir haben Zertifikate an ein Werk zurückgesandt, um Klarstellung zu erbitten, wenn die Kennwerte einer Charge nicht mit dem Gradencode übereinstimmten, unter Verwendung genau der schrittweisen Begründung in der obigen Tabelle. Bei Exportaufträgen stellen wir neben dem Werkszertifikat einen eigenen Prüfbericht aus, da — wie das zuvor zitierte WISCO-Zertifikat vermerkt — einige inländische Werkszertifikate nur für die Verwendung auf dem chinesischen Festland gekennzeichnet sind und eine Anforderung der Importdokumentation eines Käufers im Ausland nicht eigenständig erfüllen.
Bevor Sie ein neues Werk qualifizieren
- Fordern Sie Epstein-Messdaten pro Chargenstapel an, nicht einen einzelnen „typischen" Wert für die Gute — die Chargenkonsistenz ist eine Frage der Entkohlung und Ofenkontrolle, nicht der Graden-Spezifikation.
- Verlangen Sie den Beschichtungstyp (C-2 vs C-5) ausdrücklich, statt ihn anzunehmen — er beeinflusst die Zwischenschichtenreaktanz und ist nicht immer aus einem allgemeinen Datenblatt ersichtlich.
- Bei Hi-B-Graden bestätigen Sie, dass Lasergravur auf jeder Spule Standard ist und kein optionaler oder gelegentlicher Schritt — einige Werke gravieren selektiv in Abhängigkeit von der Bestellmenge.
- Wenn ein Zertifikat einen Eisenverlustwert oder B8-Wert am Rande des normalen Bereichs der Gute aufweist, fragen Sie, welcher Prozessschritt dem Wert nach Ansicht des Werks zugerechnet wird, bevor Sie die Charge annehmen — ein Werk, das eine präzise Antwort geben kann, hat ein anderes Risikoprofil als eines, das das nicht kann.
- Bestätigen Sie, dass das Zertifikat auf die spezifische Spule oder Schmelznummer gilt, die Sie erhalten, nicht auf eine repräsentative Probe aus dem gleichen Produktionsdurchlauf.
FAQ
Wofür steht CRGO?
Kaltgewalztes kornorientiertes Elektroband — Siliziumstahl, der kaltgewalzt und geglüht wurde, so dass sich seine Kristallkörner in eine einzige Richtung (die Goss-Textur) ausrichten und dadurch deutlich geringere Magnetverluste entlang dieser Walzrichtung aufweist als gewöhnlicher oder nichtorientierter Stahl.
Wie viele Schritte sind erforderlich, um eine CRGO-Spule herzustellen?
Sechs aufeinanderfolgende Stufen für Standard-CRGO: Warmwalzen, Kaltwalzen, Entkohlung-Glühen, Hochtemperatur-Reinigungsglühen (das auch die Forsterit-Grundbeschichtung bildet) und Isolationsbeschichtung. Hi-B-Sorten fügen nach der Beschichtung einen sechsten Schritt hinzu: Laser-Bereichsverfeinerung.
Bei welcher Temperatur wird CRGO-Stahl geglüht?
Zwei verschiedene Glühschritte laufen bei sehr unterschiedlichen Temperaturen ab. Das Entkohlung-Glühen wurde mit etwa 830°C für einige Minuten in einer feuchten Wasserstoff-Stickstoff-Atmosphäre dokumentiert. Das endgültige Reinigungsglühen, das die Goss-Textur bildet, läuft deutlich heißer und länger — bis zu 1200°C für bis zu 10 Stunden in einer Wasserstoffatmosphäre.
Warum kostet Hi-B CRGO mehr als Standard-CRGO?
Primär wegen des Laser-Bereichsverfeinerungs-Schrittes, der die Breite der Magnetbereiche verringert und den Ummagnetisierungsverlust über das hinaus senkt, was der Standard-Sechsschritt-Prozess bei gleicher Dicke erreicht. Es ist ein zusätzlicher, klar definierter Herstellungsschritt und keine allgemeine Aufschlag für Premium-Sorten, weshalb die Preisspanne bei einem gegebenen Querschnitt über die Lieferanten hinweg tendenziell ziemlich konstant bleibt.
Wie wird die Qualität von CRGO-Spulen tatsächlich getestet?
Ummagnetisierungsverlust und magnetische Induktion werden mit einem Epstein-Rahmen nach IEC 60404-2 gemessen, typischerweise bei 1,5T und 50Hz, mit Teststreifen, die sowohl parallel als auch senkrecht zur Walzrichtung geschnitten werden, um das richtungsabhängige Magnetverhalten des Materials zu erfassen. Diese Ergebnisse erscheinen auf dem Werksprüfzeugnis, das mit der Spule versendet wird.
Kann ein Werksprüfzeugnis fehlerhaft sein, auch wenn die Messwerte in Ordnung aussehen?
Die Messwerte selbst sind echte Labormessungen, doch „in Ordnung" hängt davon ab, ob sie gegen die richtige Gütenorm gelesen werden und ob sie die spezifische Spule oder Chargennummer betreffen, die versendet wird, oder einen repräsentativen Chargendurchschnitt darstellen – weshalb es sich lohnt, direkt nachzufragen, ob die Angaben je Spule oder je Charge erfolgen, wie oben dargelegt.
Hilft das Verständnis des Herstellungsverfahrens bei Beschaffungsentscheidungen?
Ja, vor allem dadurch, dass ein Grenzwert-Testergebnis in eine konkrete Frage umgewandelt wird, anstatt eine vage Warnung zu sein. Ein Einkäufer, der weiß, dass ein niedriger B8-Wert auf die Temperatur oder Verweilzeit beim Endglühen hindeutet, kann eine aussagekräftigere Antwort vom Lieferanten erhalten, bevor er entscheidet, ob eine Charge angenommen, abgelehnt oder neu bewertet werden soll – anders als wenn jeder abweichende Messwert gleichermaßen mit Unsicherheit behandelt würde.
Fazit
Eine CRGO-Spule ist weniger ein einzeln gefertigtes Objekt als vielmehr das Ergebnis von sechs aufeinanderfolgenden Entscheidungen – Walzreduktion, Entkohlung Zeit und Atmosphäre, Temperatur und Dauer des Endglühens, Schichtdicke und (für Hi-B) Domänenverfeinerung – von denen jede ihre eigene Signatur in einer bestimmten Zeile des Werksprüfzeugnisses hinterlässt, das Sie bereits erhalten. Das Lesen dieses Zeugnisses im Kontext des Verfahrens statt als einzelne Bestanden/Nichtbestanden-Einstufung ist das, was eine Routinequalitätskontrolle in ein echtes Frühwarnsystem verwandelt.
Dieses Verständnis ist in diesem Jahr wichtiger als je zuvor, da die GOES-Knappheit 2026 mehr Einkäufer zu unbekannteren Werken treibt und gleichzeitig mehr Sekundärmaterial in die Lieferkette gelangt. Bevor Sie eine nächste Lieferung eines neuen Lieferanten akzeptieren, führen Sie das Werksprüfzeugnis durch die obige Kreuztabelle – und wenn ein Messwert am Rand der Spezifikation liegt, fragen Sie das Werk, auf welche Fertigungsstufe es diesen zurückführt, bevor Sie freigeben.
Literaturverzeichnis
- PMC (National Library of Medicine) — Complete Goss Secondary Recrystallization by Control of the Grain Size and Texture of Primary Recrystallization in Grain-Oriented Silicon Steel
- PMC (National Library of Medicine) — Factorial Optimization of Secondary Annealing Parameters for Enhanced Magnetic Performance in M4 Grain-Oriented Electrical Steel Toroidal Cores
- IEC Webstore — IEC 60404-2: Magnetic Materials — Methods of Measurement of the Magnetic Properties of Electrical Steel Sheet and Strip by Means of an Epstein Frame
- Google Patents — CA2920750C: Grain Oriented Electrical Steel with Improved Forsterite Coating Characteristics


