
Prototip motor laminasyonları genellikle lazerle kesilir veya tel-EDM ile kesilir, çünkü her ikisi de kalıp gerektirmez. Damgalama parça başına en ucuzdur, ancak yalnızca onbinlerce dolara varan takım için ödeme yaptıktan sonra. Yöntem aynı zamanda çeliğin kendisini değiştirir: kesilen her kenar bazı manyetik kaliteyi kaybeder ve lazer kesme en çok kaybetme eğilimindedir.
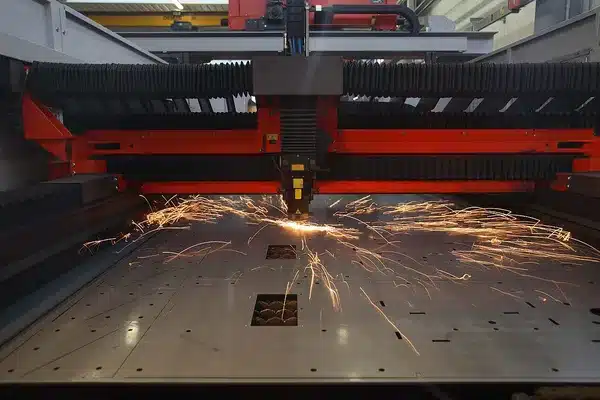
Bu makaledeki sorular, drone, robot ve küçük elektrikli araç motorları geliştiren ve son birkaç yılda mühendislik forumlarında yazı yazan mühendislerden gelmektedir. Prototip stator için 500 ila 1.200 dolar fiyat alındığını bildirmişlerdir. Çevrimiçi lazer hizmetlerinin silisyumlu çelik stoklarında tutmadığını buldular. Ayrıca lazerle kesilen bir prototipinin verimlilik hakkında gerçeği söyleyip söylemeyeceğini bilmek istediler. Aşağıda yöntemleri yayınlanan test verilerini kullanarak maliyet, teslim süresi ve manyetik hasar açısından karşılaştırıyoruz.
Temel Çıkarımlar
- Damgalama bir kalıp gerektirir; motor laminasyonları için tipik olarak 10.000 ile 100.000 dolar arasında, buna ek olarak onu oluşturmak için haftalar. Yalnızca yüksek hacimde kendisini amorti eder.
- Lazer kesme takım gerektirmez ve normal prototip yoludur. Forum kullanıcıları, boyut ve tedarikçiye bağlı olarak prototip stator başına 100 ile 1.000 dolar arasında bildir mektedir.
- Yayınlanan testlerde, lazerle kesilen kenarlar genellikle delinen kenarlardan daha fazla çekirdek kaybını arttırmış ve tel EDM bunu en az arttırmıştır.
- Diş ne kadar dar olursa, kesilen kenarın önemi o kadar artar. 4 mm şeritlere ilişkin bir çalışma, lazer kesme için yaklaşık yüzde 100 ekstra kayıp ve damgalama için yaklaşık yüzde 50 ölçmüştür.
Prototip Lamasyonlar İçin Hangi Kesim Yöntemi Kullanmalısınız?
Çoğu prototip için lazer kesim, üretim kalitesine yakın kenar kalitesine ihtiyacınız olduğunda tel EDM ve tasarım donmuşsa ve hacim bir kalıpı haklı kılmışsa sadece damgalama kullanın.
| Yöntem | Takım | Tipik kullanım | Manyetik özelliklere kenar etkisi | Ana eksiklik |
|---|---|---|---|---|
| Lazer kesim | Yok, DXF dosyasından keser | Prototipler ve küçük seriler | Genellikle kayıptaki en büyük artış | Kenarın yakınında ısı hasarı |
| Tel EDM | Yok, aynı anda bir yığını kesebilir | Kenar kalitesinin önemli olduğu prototipler | Yaygın yöntemler arasında en küçük artış | Yavaş, bu nedenle parça başına pahalı |
| Damgalama (zımbalama) | Kalıp, genellikle 15.000–100.000 ABD doları | Üretim | Orta, çoğunlukla plastik deformasyondan | Takım maliyeti ve teslim süresi |
| Aşındırıcı su jeti | Yok | Ara sıra prototipler | Düşük, bir incelemede en az invazif | Yavaş; pürüzlü kenarlar |
| Kimyasal aşındırma | Sadece fotoğraf aracı | İnce, küçük, detaylı parçalar | Kaynaklarımızda karşılaştırmalı veri yok | İnce saç ve küçük parçalarla sınırlı |
Tedarikçiler ayrıca tipik tolerans, kırçıl ve teslim süresi rakamlarını yayınlar. Bunlar kendi ekipmanları için kendi iddiaları, garantiler değil, ancak deseni gösterirler.
| Tedarikçi değeri | Lazer kesme | Damgalama | Tel EDM |
|---|---|---|---|
| Tipik tolerans | ±0.025 mm (Yucca) | ±0.02 mm (Yucca) | ±0.003 mm bir atölyenin testinde (CustomParts) |
| Bur yüksekliği | 5 µm altında (Yucca) | 12 µm altında, değişkenlik gösterebilir (Yucca) | Bursuz kenarlar (inceleme) |
| İlk parçalara kadar geçen süre | Günler (Yucca); birkaç gün veya hafta (Laser Technologies Inc.) | Kalıbı yapmak için 5–16 hafta veya daha fazla (Laser Technologies Inc.) | Parça başına en yavaş |
Her lazer atölyesi ince silisyumlu çelikte ±0.025 mm toleransına ulaşamaz. Bir drone motor üreticisi kendi proseslerini ayarladıktan sonra yaklaşık ±0.2 mm bildirmiştir; bu nedenle atölyeye ölçüleriniz için ne tuttuğunu sorunuz.
Laminasyon kesmeyi test etmiş olan İngiltere araştırma merkezi Manufacturing Technology Centre (MTC), değiş tokuşu özetlemektedir. Damgalama seri üretim için "en ileri teknoloji prosesidir", ancak prototipleme için "pratik değildir". Lazer kesme "küçük seri üretimde zaten kullanılmaktadır". Tel EDM "malzemenin manyetik özelliklerine minimal etki yapsa" da, kesme hızları yavaştır ve "prototiplemeden başka her şey için ekonomik değildir".
Çeliğin kendisini seçmeye devam ediyorsanız, frekans başına sınıf ve kalınlığı kapsayan elektrik çeliğini seçme konusundaki rehberimizle başlayınız.
Bir Prototip İçin Damgalama Neden Bu Kadar Pahalıdır?
Maliyet kalıpta yatıyor, parçada değil. Damgalama kalıbı, bir laminasyon geometrisi için tasarlanmış sertleştirilmiş bir takımdır. Her vuruş saniyenin kesri kadar sürdüğü için parça maliyeti düşüktür, ancak ilk parça çıkmadan önce takım için ödeme yaparsınız.
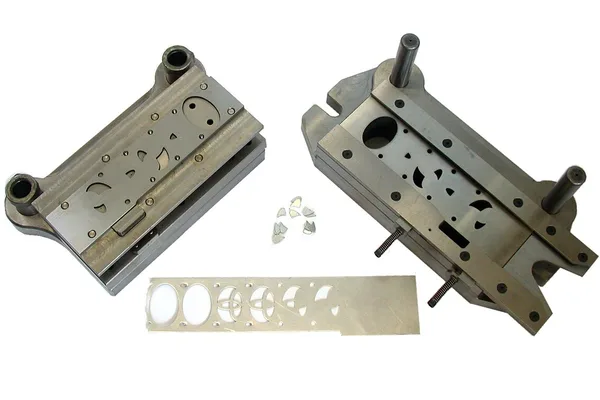
Bir motor üreticisi bunu bir forumdaki sorunun yanıtında açıklamıştır. Deneyimlerine göre, laminasyon damgalama takımları geometri başına “15.000–100.000” civarında değişmektedir. Tedarikçiler benzer aralıklar vermektedir. Laminasyon üreticisi Yucca, ilerlemeye devam eden kalıpları 10.000 ile 100.000 dolar veya daha fazla olarak belirtmektedir. Lazer kesim atölyesi Laser Technologies Inc., basit bir kalıp için 5.000 dolar kadar az ve büyük, karmaşık bir kalıp için 500.000 dolara kadar fiyat vermektedir. Aynı şirket, laminasyonları lazer kesmiyle prototip oluştururken, tasarım sabitlenene kadar kalıba geçmektedir. Başka bir mühendis, standart 36 yuva, 80 mm statörün raflarda yaklaşık 15 dolar tutarken özel bir versiyonun neden yüzlerce dolar tuttuğunu sormuştur. Cevap aynıdır: 15 dolarlık parça, milyonlarca vuruş üzerinde amortiye edilmiş bir kalıbın üzerinde oturmaktadır.
Kalıbın kâr ettiği noktayı basit aritmetikle tahmin edebilirsiniz. Yucca'nın kendi örneği 40.000 dolarlık bir kalıp, lazer kesmiyle kesilen laminasyon başına 4,50 dolar ve damgalanan laminasyon başına 0,30 dolar kullanmakta, yaklaşık 9.500 laminasyonda kâr-zarar noktasına ulaşmaktadır. Laminasyon sayılarını hayal etmek zor olduğundan, aşağıdaki tablo bunları her biri yaklaşık 67 laminasyona sahip statörlere, kabaca 0,35 mm kalınlığındaki saç malzemenin 23 mm yığınına dönüştürmektedir. Bu rakamlar bir örnek olup, teklif değildir.
| Statorlar | Lazer kesim, 300 $ adet başına | Damgalama, 40.000 $ kalıp + 20 $ adet başına | Daha ucuz |
|---|---|---|---|
| 50 | 15.000 $ | 41.000 $ | Lazer |
| 143 | 42.900 $ | 42.860 $ | Denge noktası |
| 500 | 150.000 $ | 50.000 $ | Damgalama |
| 1.000 | 300.000 $ | 60.000 $ | Damgalama |
Bu boyuttaki yaklaşık 140 statorun altında, her bir parçanın maliyeti daha yüksek olmasına rağmen lazer kesim daha ucuzdur. Üstünde ise kalıp avantajlı hale gelir ve her birim ile bu avantaj devam eder. Gerçek sayılar boyut, kalınlık, tolerans ve işletmeye göre değişir, bu nedenle tasarımınız son hale yaklaştığında her iki teklifi de isteyin. Üretim hacmi bir kalıpı haklı çıkardığında, motor laminas damgalama rehberimiz tıraş sınırlarını, kalıp boşluğunu ve RFQ'ya neler konulacağını kapsar.
Yüksek hızlı motorlar için bir damgalama sınırı daha vardır. MTC, damgalamanın 0,2 mm'den daha ince laminasyonlar için uygun olmadığını, çünkü levhanın deforme olduğunu belirtir. Bu ince kalınlıklar yüksek frekanslı insansız hava aracı ve çekiş motorlarında kullanılan türlerdir. ultra ince silisyumlu çelik sayfamız 0,05 ile 0,20 mm arasındaki aralığı kapsar.
Her Kesim Yöntemi Çeliği Ne Kadar Zarar Verir?
Her yöntem kesim kenarı boyunca ince bir bölgeyi hasara uğratır ve bu bölgede çeliğin manyetik özellikleri kötüleşir. Yöntemler bu bölgenin genişliği ve ne kadar ciddi etkilendiği bakımından farklılık gösterir. Materials dergisinde tane yönlendirmesiz elektrik çeliği hakkında yapılan 2024 yılı bir inceleme (Paltanea vd.) yayınlanmış ölçümleri derlemişti.
| Yöntem | Kenarındaki bozulmuş bölgenin genişliği | Sebebi |
|---|---|---|
| Delik delme | Bir çalışmada yaklaşık 0,10–0,15 mm; başka bir çalışmada manyetik olarak sertleştirilmiş durumda 0,22 mm'ye kadar | Plastik deformasyon ve kalıntı gerilme |
| Lazer kesme | Bir çalışmada yaklaşık 0,3 mm; başka bir çalışmada 0,07–0,08 mm | Isı girişi ve termal gerilme |
| Tel EDM | 0,1 mm'nin altında | Çok az mekanik veya termal yük |
| Giyotin kesme | Yaklaşık 0,2 mm sertleştirilmiş; manyetik etki yaklaşık 0,7 mm'ye kadar | Plastik deformasyon |
Lazer sonuçları makine ve ayarlara büyük ölçüde bağlı olduğundan lazer rakamları farklılık göstermektedir. Gözden geçirilmiş çalışmada alıntı yapılan bir çalışma, sürekli dalga lazerinin darbe ayarlarıyla karşılaştırıldığında en yüksek kayıpları ürettiğini bulmuştur.
Hasarın watt cinsinden maliyeti, parçanın ne kadarının bir kenarın yakınında bulunduğuna bağlıdır. İnceleme bu sonuçları bildirmektedir.
- Naumoski ve ark., 50 Hz ve 1,5 T: lazer 2,86 W/kg, delik delme 2,78 W/kg, kıvılcım erozyon 2,75 W/kg. Bu numuneler üzerinde yöntemler yakın sonuçlar vermiştir.
- Dar şeritler (Dems ve ark.): 4 mm genişliğinde delme yapılmış numuneler yaklaşık %50 daha yüksek normalleştirilmiş kayıp göstermiş, lazer kesme yapılmış numuneler yaklaşık %100 göstermiştir. 60 mm genişliğinde delik delme birkaç yüzde, lazer ise %15'e kadar kayıp eklemiştir.
- Mekanik kesme ve kıvılcım erozyon karşılaştırması (Hofmann ve ark.): mekanik kesme kayıpı %30 ila %70 oranında artırmış, kıvılcım erozyon %5 ila %22 oranında artırmıştır.
- Geçirgenlik (Shi ve ark.): maksimum nispi geçirgenlik lazer kesme yapılmış numuneler için yaklaşık 4.000, aşındırıcı su jeti numuneleri için yaklaşık 11.500 olmuştur.
Bu örüntü tam makinelerde de geçerlidir. Aalto Üniversitesi'ndeki araştırmacılar iki stator inşa ettiler; biri lazer kesim, diğeri tel-EDM kesim yapılmış, ve lazer kesimden kaynaklanan çekirdek kaybında önemli bir artış ölçüldü.
Bu nedenle küçük motorlar en çok etkilenir. Bir insansız hava aracı stator dişi yalnızca birkaç milimetre genişliğinde olabilir, bu nedenle her bir taraftaki 0,1 ila 0,3 mm kalınlığındaki bozulmuş bölge, bunun büyük bir payını temsil eder. Prototipiniz verimlilik ölçümü için kullanılacaksa, üretimde kullanılacak şekilde kesin veya modelinizde farkı hesaba katın. Epstein çerçevesinde çekirdek kaybı testi hakkındaki rehberimiz, standart şeritlerdeki kaybın nasıl ölçüldüğünü açıklar; bu şeritler çoğu motor dişinden daha geniştir.
Tel EDM Beklemekçe Değer mi?
Gerçekçi kayıp rakamları vermesi gereken bir prototip için çoğu zaman evet. Tel EDM, daldırılmış bir sıvı içinde hareket eden bir telden kaynaklanan elektriksel kıvılcımlarla keser. Çeliğe çok az mekanik veya termal yük uygular ve inceleme, EDM kenarlarının tırnak işaretinden bağımsız olduğunu belirtir.
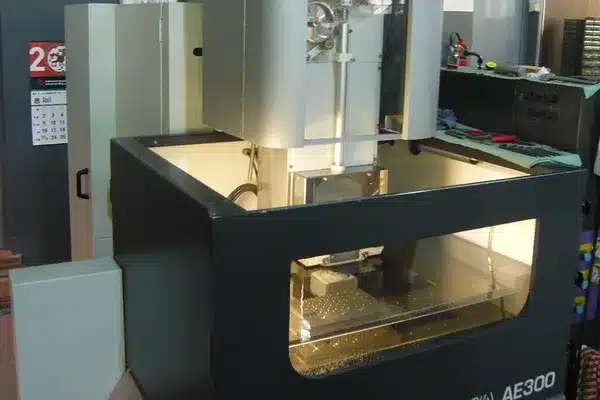
Dezavantajı hızdır. Bir lazer laminasyonu saniyeler içinde keser; tel EDM çok daha uzun sürer. Bunu bir defada bir yığın keserek hafifletebilirsiniz. Prototip BLDC statorları hakkındaki bir forum yanıtı, bunu büyüyen düşük maliyetli bir hizmet olarak tanımladı: atölye gerekli sayıda levhayı birbirine kenetler ve tek bir geçişte hepsini keser.
Bizim görüşümüze göre, stack kesme işleminin iki tuzağı vardır.
- Saçlar düz ve sıkı tutulmalıdır. Herhangi bir boşluk telin dolaşmasına izin verir ve düzensiz dişler oluşturur.
- Kesim kenarları kontrol edilmelidir. Kesim boyunca levhaların kaynaşmış veya köprülenmiş olup olmadığını kontrol edin; çünkü elektrik olarak temas halinde olan laminasyonlar laminasyonun amacını ortadan kaldırır. Bunun nedenini trafo ve motor çekirdeklerinin neden laminatlandığı konusunda açıkladık.
İnce Silisyumlu Çelikte Temiz Lazer Kesimi Nasıl Elde Edersiniz?
Çoğunlukla ayarlar ve kurulum yoluyla, sadece makine değil. Lazer kesme forumlarındaki mühendisler, tırasız kesimin lazer kaynağına, kesme başlığına veya parametrelere bağlı olup olmadığını soruyorlar. Yayınlanmış çalışmalar parametreleri işaret ediyor. İnceleme, sürekli dalga kesmenin en yüksek kayıpları verdiğini ve kaynaklarının lazer kesme için çok farklı hasar genişlikleri (0,1 mm'den 0,3 mm'ye kadar) rapor ettiğini gösteren sonuçları aktarıyor.
Ağır kaldırmalı insansız hava araçları motorları üreten bir üretici, işlem üzerinde çalıştıktan sonra 0,20 ve 0,35 mm silisyumlu çeliğin lazer kesilmesinde ±0,2 mm tolerans ve görünür ısıdan etkilenen bölge olmaksızın sonuçlar elde ettiğini bildirmiştir.
Bir lazer işini gönderdiğinizde, tesisle bu noktaları görüşün.
- Darbeli veya sürekli kesme. İnce elektrik çeliği için hangi modu kullandıklarını ve daha önce kesip kesmediklerini sorun.
- Tıra sınırı. Tıralar stack yüksekliğini arttırır ve bu da stacking faktörünü düşürür. Levhalar arasındaki izolasyonu köprüleyebilirler.
Çapaklar yığını kaldırıyorsa, lamination stacking factor konusundaki makalemiz bunun ne kadar yükseklik maliyeti olduğunu açıklar.
Tavlama Kesme Hasarını Geri Alabilir mi?
Kısmen ve her yöntem için eşit değil. Gerilim giderme tavlaması, kesilen laminations'ı ısıtır, tipik olarak koruyucu atmosferde yaklaşık 700 ila 750 °C'de yaklaşık iki saat boyunca, böylece kenarındaki stres bölgesi iyileşir.
İnceleme, prototipler için önemli olan iki sonuç bildirmektedir.
- Hofmann ve diğerleri, gerilim giderme tavlamasından sonra, giyotin kesme ve spark erozyon örneklerinin manyetik davranışlarını geri kazandığını, ancak lazer kesme örneklerinin bozulmuş kaldığını buldular.
- Shi ve diğerleri, nitroj'de 750 °C'de iki saat tavlama sonrasında delikli kenarların sertliğinin yaklaşık 460 HV'den 260 HV'ye düştüğünü ölçtüler. Lazer kesme ve su jeti kenarları daha az değişti.
Yani tavlama, delikli ve kaynatılmış parçalara en çok yardımcı olur. Tavlamadan önce, yalıtım kaplamasının sıcaklığa dayanabileceğini kontrol edin. Bazı kaplamalar gerilim giderme tavlamasına dayanacak şekilde yapılmıştır ve bazıları yapılmamıştır. Elektrik çeliği kaplama türleri rehberimiz hangisinin hangisi olduğunu açıklar.
Neden Çevrimiçi Lazer Hizmetleri Elektrik Çeliğini Kesmiyorlar?
Çoğu tüketici lazer hizmeti sabit bir malzeme menüsü bulundurur ve elektrik çeliği bu menüde nadiren yer alır. Transformatör ve motor geliştiren forum kullanıcıları SendCutSend ve OshCut gibi hizmetlerin bunu sunmadığını tespit etmiştir. Bir yanıta göre bu, çeliğin kırılganlığına ve özelleştirilmiş kesme gereksinimlerine bağlanmıştır.
Geçici çözüm, malzemeyi kesmeden ayırmaktır. Elektrik çeliği sacı, yerel bir lazer veya EDM atölyesinin kesme yatağına sığacak bir boyuta kesettirerek satın alın ve bu atölyeye DXF dosyanızı kestirtirin. Bir forum üyesi bunun mümkün olup olmadığını sormuştu. Mümkündür ve birçok prototip statoru bu şekilde yapılır.
Kesme atölyesinin kullandığı sac boyutunu sipariş edin; böylece atıklar için iki kez ödeme yapmayız. Elektrik çeliğinin küçük miktarlarda nereden alınacağı hakkındaki rehberimiz fabrikaları, distribütörleri ve hizmet merkezlerini kapsamaktadır. Sınıf ve belge hakkında burada bahsederiz.
Peki Su Jetı, Kimyasal Aşındırma ve Su Jeti Rehberli Lazer?
Her birinin bir nişi vardır.
- Abrasif su jetı hiçbir ısı kullanmaz. İnceleme bunu en az invazif yöntem olarak ancak yavaş tanımlar ve kenarları pürüzlüdür. Shi ve diğerlerinde su jetı örnekleri lazer kesme yapılanlardan kabaca üç kat daha fazla geçirgenlik korumuştur.
- Kimyasal aşındırma anahat üzerinden bir foto maske aracılığıyla çözülür, bu nedenle sert kalıba ihtiyaç duymaz. Bir aşındırma şirketi olan Precision Micro, bu işlemin maliyetleri azaltmaya ve teslim sürelerini en aza indirmeye yardımcı olduğunu belirtir. Bunun için bağımsız bir manyetik karşılaştırma bulamadık; tedarikçiden test verilerini isteyin.
Prototip Laminasyonlar için Çelik Sipariş Verirken Ne Göndermelisiniz
Bir kesme atölyesinden levha alıyor veya bir laminasyon atölyesinden teklif istiyorsanız, bu ayrıntılar bir dizi sorudan kaçınmanızı sağlar.
- Kalite ve kalınlık. Örneğin 0,35 mm'de M270-35A veya ihtiyacınız olan kayıp ve frekans.
- Kaplama. Sınıfı adlandırın ve parçaların kaynatılacak, yapıştırılacak veya ısıl işlem görecek olup olmadığını belirtin.
- Levha boyutu. Kesme makinesi yatağına uyarlanmış olmalıdır; örneğin 500 × 1.000 mm.
- Miktar. Laminasyon sayısı, yığın yüksekliği ve test kesmeleri için yedek parçalar.
- Çizim. Yuva, diş ve göz üzerinde toleranslar içeren bir DXF.
- Sertifika. Kalite numunesinin ölçülen kaybını gösteren bir üretici test sertifikası.
Yönsüz çelik tedarik ettiğimiz ürünler arasında CRNGO çelik bobin, boyuna kesilmiş şerit ve kesilmiş levha bulunmaktadır. Ayrıca çiziminize göre laminasyonları kesiyoruz; prototip için lazer ve üretim için damgalama yöntemiyle, böylece çelik ve kesmeyi birlikte teklif aldırabilirsiniz. Levha siparişleri tipik olarak yaklaşık 500 kg'dan başlamaktadır. Daha az miktarda ihtiyacınız varsa, bize bildirin ve talebinizi karşılamak için elimizden gelenin en iyisini yapacağız. Örnekler nakliye dahil olmak üzere genellikle 200 USD tutarında olup, üretim siparişi verdiğinizde iade edilecektir.
Sonuç
- Prototip: lazer kesim, kalıp yok. En yüksek kenar hasarı beklenmektedir.
- Verimlilik öngörmesi gereken prototip: tel erozyon veya üretimde kullanılacak yöntemle aynı yöntem.
- Üretim: 15.000 ila 100.000 ABD doları değerindeki kalıbı geri ödemesi için hacim yeterli olduğunda pres işlemi.
- Küçük motorlar en çok etkilenir: dar dişler, kesilen kenarın çeliğin büyük bir bölümü olması demektir.
- Tavlama yardımcı olur pres ve kaynatılan parçalara ve lazer kesim parçalara çok daha az yardımcı olur.
Kapak fotoğrafı: lazer kesim makinesi, Ptmtechnology, Wikimedia Commons, CC BY-SA 4.0. Pres kalıbı: Glenn McKechnie, Wikimedia Commons, CC BY-SA 3.0. Tel erozyon makinesi: Ricard Polls, Wikimedia Commons, kamu malı.
SSS
Prototip motor laminasyonları yapmanın en ucuz yolu nedir?
Birkaç parça için lazer kesim genellikle en ucuz seçenektir, çünkü kalıp gerekmez. Forum kullanıcıları boyut ve tedarikçiye bağlı olarak prototip stator başına 100 ila 1.000 ABD doları rapor etmektedir. Pres işlemi parça başına çok daha ucuzdur ancak on binlerce dolara mal olan bir kalıp gerektirir, bu nedenle yalnızca yüksek hacimlerde geri ödenir.
Lazer kesim elektrik çeliğine zarar verir mi?
Evet, kesim kenarı boyunca dar bir bölgede. Yayınlanmış çalışmalar, 0,1 mm'nin altından yaklaşık 0,3 mm genişliğe kadar bozulmuş bir bölge ölçmektedir. Dar dişlerde bu önemlidir: bir çalışma, 4 mm lazer kesim şeritlerinde yaklaşık %100 ek kayıp bulmuştur. Ayarlar, özellikle sürekli kesim yerine darbe kesimi, sonucu değiştirir.
Tel EDM, motor laminasyonları için lazerden daha iyi midir?
Manyetik kalite açısından evet. Tel EDM, 0,1 mm'nin altında bozulmuş bir bölge ve pürüzsüz kenarlar bırakır ve bir çalışma, kıvılcım erozyonu için yalnızca %5 ila %22 ek kayıp ölçmüştür. Çok daha yavaştır, bu nedenle üretim yerine prototip ve küçük partiler için uygundur.
Bir laminasyon damgalama kalıbı ne kadar maliyetlidir?
Bir motor üreticisi mühendislik forumunda laminasyon damgalama takımlarını geometri başına 15.000 ile 100.000 dolar arasında belirtmiştir. Fiyat, boyut, karmaşıklık ve kalıbın ilerlemeli bir takım olup olmamasına bağlıdır. Tasarımınız kesinleştiğinde bir kalıp teklifi alınız.
Motor laminasyonlarını damgalama ile prototip yapabilir misiniz?
Nadiren, çünkü tam bir kalıp, değişebilecek bir tasarım için çok maliyetlidir. Bazı üreticiler ilk olarak ilerlemeli bir kalıp oluşturmadan önce, bir defada bir yuva delerek damgalayan boş ve çentik kalıpları gibi daha basit takımlama yöntemlerine geçerler. İlk prototip için lazer kesim veya tel EDM olağan seçimdir.
Kendi elektrik çeliğimi bir lazer kesim atölyesine gönderebilir miyim?
Evet. Birçok atölye müşteri malını keserler. Makinenin yatak boyutuna kesilen levha satın alınız, DXF dosyası ile gönderin ve tolerans ile pürüz sınırlarını önceden belirleyin. Sabit malzeme menülerine sahip çevrimiçi hizmetler genellikle bunu kabul etmezler.
Prototip laminasyonlara veya kendi kesim atölyeniz için çeliğe ihtiyacınız var mı? DXF çizim, derece, kalınlık ve miktarınızla birlikte bizimle iletişime geçin; size lazerle kesilen veya damgalanmış laminasyonlar ya da sadece çelik için teklif sunacağız.
Kaynaklar
- Paltanea, G. ve diğerleri, Materials 17(6):1345, 2024 — Non-Oriented Electrical Steels'de Farklı Kesim Teknolojileriyle Mekanik ve Manyetik Özelliklerin Değişimi: Bir Gözden Geçirme
- Manufacturing Technology Centre (MTC) — Su jeti rehberli lazer: uygulama ve gerçekleştirim
- Sundaria, R. ve diğerleri, Aalto Üniversitesi, IEEE Transactions on Industrial Electronics 67(9), 2020 — Lazer Kesmenin Elektrik Makinelerindeki Çekirdek Kaybına Etkisi: Ölçümler ve Modelleme
- Precision Micro — Motor laminasyon üretim süreçleri: damgalama, lazer kesme ve kimyasal aşındırmanın karşılaştırılması
- Yucca Motor Lamination — Prototipten üretime: lazer kesme ve damgalama arasında seçim yapma


