
Laminaty do prototypowych silników zwykle są cięte laserem lub metodą EDM drutem, ponieważ żadna z tych metod nie wymaga stempla. Tłoczenie jest najtańsze za sztukę, ale dopiero po pokryciu kosztów narzędzi, które sięgają dziesiątek tysięcy dolarów. Metoda ta zmienia również samą stal: każda krawędź cięcia traci część właściwości magnetycznych, a cięcie laserowe zwykle traci ich najbardziej.
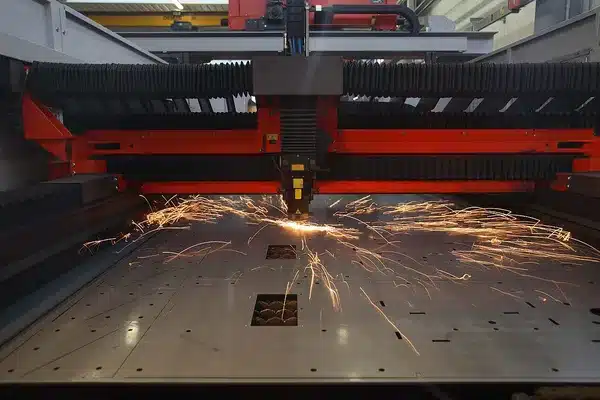
Pytania zawarte w tym artykule pochodzą od inżynierów konstruujących silniki do dronów, robotów i małych pojazdów elektrycznych, którzy publikowali je na forach inżynierskich w ostatnich latach. Otrzymali wyceny od 500 do 1200 dolarów za prototypowy stojan. Odkryli, że usługi laserowe online nie mają w asortymencie stali krzemowej. Chcieli również wiedzieć, czy prototyp cięty laserem poda im wiarygodne informacje o sprawności. Poniżej porównujemy metody ze względu na koszt, czas realizacji i straty magnetyczne, wykorzystując opublikowane dane z testów.
Kluczowe wnioski
- Tłoczenie wymaga stempla, zazwyczaj od 10 000 do 100 000 dolarów dla laminatów silników, plus kilka tygodni na jego wykonanie. Opłaca się tylko przy produkcji seryjnej.
- Cięcie laserowe nie wymaga narzędzi i jest normalną trasą dla prototypów. Użytkownicy forów podają ceny od 100 do 1000 dolarów za prototypowy stojan, w zależności od rozmiaru i dostawcy.
- W opublikowanych testach krawędzie cięte laserem zwykle podnosiły stratność magnetyczną więcej niż krawędzie wytłaczane, a cięcie EDM drutem podniosło ją najmniej.
- Im węższy ząb, tym bardziej ma znaczenie krawędź cięcia. W badaniach na pasach o szerokości 4 mm zmierzono około 100% dodatkowych strat przy cięciu laserowym i około 50% przy tłoczeniu.
Którą metodę cięcia wybrać do laminacji prototypów?
Używaj cięcia laserem do większości prototypów, drutowego EDM gdy potrzebujesz jakości krawędzi bliższej produkcji, a tłoczenia tylko wtedy, gdy projekt jest ustalony i wielkość partii uzasadnia wykonanie matrycy.
| Metoda | Narzędzenie | Zastosowanie typowe | Wpływ krawędzi na właściwości magnetyczne | Główna wada |
|---|---|---|---|---|
| Cięcie laserem | Brak, cięcie z pliku DXF | Prototypy i małe serie | Zwykle największy wzrost strat | Uszkodzenie termiczne przy krawędzi |
| Drut EDM | Brak, może ciąć stos naraz | Prototypy, gdzie jakość krawędzi ma znaczenie | Najmniejszy wzrost wśród metod wspólnych | Powolne, dlatego drogie na część |
| Tłoczenie (wykrawanie) | Matryca, często 15 000–100 000 USD | Produkcja | Umiarkowane, głównie z odkształcenia plastycznego | Koszt narzędzenia i czas realizacji |
| Strumień wody z materiałem ściernym | Brak | Okazjonalne prototypy | Niskie, najmniej inwazyjne w jednym przeglądzie | Powolne; szorstkie krawędzie |
| Trawiąca chemicznie | Tylko szablon fotograficzny | Cienkościenne, małe, szczegółowe części | Brak danych porównawczych w naszych źródłach | Ograniczone do cienkich arkuszy i małych części |
Dostawcy publikują również typowe tolerancje, wymiary ostrych krawędzi i czasy realizacji. To są ich własne deklaracje dla własnego urządzenia, nie gwarancje, ale pokazują tendencję.
| Dane dostawcy | Cięcie laserowe | Tłoczenie | Erozja drutowa |
|---|---|---|---|
| Typowa tolerancja | ±0,025 mm (Yucca) | ±0,02 mm (Yucca) | ±0,003 mm w teście jednej pracowni (CustomParts) |
| Wysokość zadziorów | Poniżej 5 µm (Yucca) | Poniżej 12 µm, może się różnić (Yucca) | Krawędzie bez zadziorów (przegląd) |
| Czas do pierwszych części | Dni (Yucca); kilka dni lub tygodni (Laser Technologies Inc.) | 5–16 tygodni lub więcej na wykonanie matrycy (Laser Technologies Inc.) | Najwolniejszy na część |
Nie każda pracownia laserowa osiąga ±0,025 mm na cienkiej stali krzemowej. Producent silników dla dronów zgłosił około ±0,2 mm po dostrojeniu własnego procesu, dlatego zapytaj pracownię, co utrzymuje na Twoim wzorcu.
Manufacturing Technology Centre (MTC), brytyjskie centrum badawcze, które testowało cięcie laminacji, podsumowuje kompromis. Tłoczenie jest „procesem najnowocześniejszym do produkcji masowej", ale jest „niepraktyczne do prototypowania". Cięcie laserowe jest „już używane do produkcji małych serii". Erozja drutowa ma „minimalny wpływ na właściwości magnetyczne materiału", ale jej prędkości cięcia są wolne, „co czyni ją nieopłacalną do wszystkiego poza prototypowaniem".
Jeśli wciąż wybierasz samą blaszkę elektrotechniczną, zacznij od naszego przewodnika na temat jak wybrać blaszkę elektrotechniczną, który obejmuje gatunek i grubość w zależności od częstotliwości.
Dlaczego tłoczenie jest takie drogie dla prototypu?
Ponieważ koszt tkwi w matrycy, nie w części. Matryca do prasowania to narzędzie zahartowane wykonane dla jednej geometrii laminacji. Każdy skok trwa ułamek sekundy, więc koszt części jest niski, ale płacisz za narzędzie zanim pierwsza część wyjdzie z prasy.
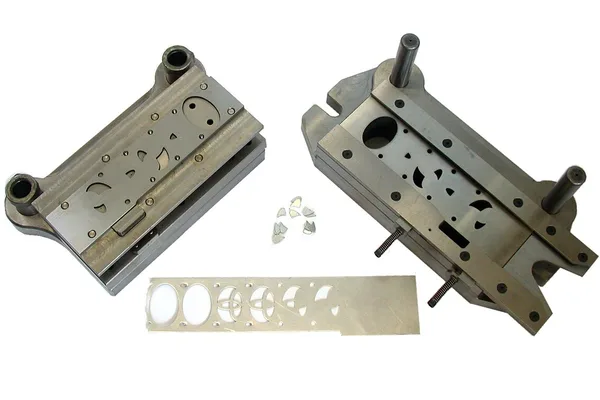
Jeden producent silników odpowiedział na to na forum. Według ich doświadczenia narzędzia do prasowania laminacji kosztują “od 15 000 do 100 000” za geometrię. Dostawcy podają podobne zakresy. Yucca, producent laminacji, wycenia matryce progresywne na 10 000 do 100 000 lub więcej. Laser Technologies Inc., pracownia zajmująca się cięciem laserowym, oferuje już od 5 000 za prostą matrycę i do 500 000 za dużą i złożoną. Ta sama firma prototypuje z laminacjami cianymi laserowo i przechodzi do matrycy dopiero po ustaleniu konstrukcji. Inny inżynier zapytał, dlaczego standardowy stojan 36-szczelinowy, 80 mm kosztuje około 15 dolarów na rynku, a niestandardowy kosztuje setki. Odpowiedź jest taka sama: część za 15 dolarów siedzi na matrycy, którą już opłacono miliony razy.
Punkt zwrotności matrycy można oszacować za pomocą prostej arytmetyki. Własny przykład Yucca używa matrycy za 40 000, 4,50 za laminację cianą laserowo i 0,30 za prasowaną, co osiąga rentowność przy około 9500 laminacjach. Liczby laminacji są trudne do wyobrażenia, więc poniższa tabela przelicza je na stojany o około 67 laminacjach każdy, mniej więcej 23 mm stos arkusza 0,35 mm. Liczby te są ilustracją, nie ofertą.
| Statory | Cięcie laserem, 300 USD za sztukę | Tłoczenie, matryca 40 000 USD + 20 USD za sztukę | Taniej |
|---|---|---|---|
| 50 | 15 000 USD | 41 000 USD | Laser |
| 143 | 42 900 USD | 42 860 USD | Punkt równowagi |
| 500 | 150 000 USD | 50 000 USD | Tłoczenie |
| 1 000 | 300 000 USD | 60 000 USD | Tłoczenie |
Poniżej około 140 statorów tej wielkości cięcie laserem jest tańsze, pomimo że każda część kosztuje więcej. Powyżej tej liczby matryca wygrywa i wciąż wygrywa z każdą jednostką. Rzeczywiste liczby zależą od wielkości, grubości, tolerancji i warsztatu, dlatego poproś oferty obu metod, gdy Twój projekt będzie bliski ostatecznej wersji. Gdy objętość uzasadnia wykonanie matrycy, nasz przewodnik po tłoczeniu laminacji silnikowych zawiera wytyczne dotyczące granic zadziorów, luz matrycy i co zawrzeć w zapytaniu ofertowym.
Istnieje jeszcze jedno ograniczenie tłoczenia dla silników wysokoprędkościowych. MTC zwraca uwagę, że tłoczenie jest nieodpowiednie dla laminacji cieńszych niż 0,2 mm, ponieważ arkusz ulegnie deformacji. Te cienkie grubości są wykorzystywane w silnikach drona wysokiej częstotliwości i silnikach trakcyjnych. Nasza strona stali krzemowej ultracienkiej obejmuje zakres od 0,05 do 0,20 mm.
Jak bardzo każda metoda cięcia uszkadza stal?
Każda metoda uszkadza cienką strefę wzdłuż krawędzi cięcia, gdzie właściwości magnetyczne stali się pogorszają. Metody różnią się szerokością tej strefy i stopniem jej uszkodzenia. Przegląd z 2024 roku dotyczący blachy elektrotechnicznej o ziarnie niezorientowanym w czasopiśmie Materials (Paltanea i in.) zebrał opublikowane pomiary.
| Metoda | Szerokość zdegradowanej strefy na krawędzi | Przyczyna |
|---|---|---|
| Tłoczenie | Około 0,10–0,15 mm w jednym badaniu; do 0,22 mm w próbkach utwardzonych magnetycznie w innym | Odkształcenie plastyczne i naprężenia resztkowe |
| Cięcie laserowe | Około 0,3 mm w jednym badaniu; 0,07–0,08 mm w innym | Dopływ ciepła i naprężenia termiczne |
| Elektroerozyjna erozja drutowa | Poniżej 0,1 mm | Bardzo mały obciążacz mechaniczny i termiczny |
| Ścinanie gilotynowe | Około 0,2 mm utwardzone; wpływ magnetyczny do około 0,7 mm | Odkształcenie plastyczne |
Wartości laserowe różnią się, ponieważ wyniki cięcia laserowego zależą znacznie od maszyny i parametrów pracy. Jedno z badań cytowanych w przeglądzie wykazało, że laser ciągły generuje największe straty w porównaniu z pracą impulsową.
Koszt uszkodzenia w watach zależy od tego, jaka część elementu znajduje się blisko krawędzi. Przegląd zawiera następujące wyniki.
- Naumoski et al., 50 Hz i 1,5 T: laser 2,86 W/kg, tłoczenie 2,78 W/kg, elektroerozyjna 2,75 W/kg. Na tych próbkach metody były zbliżone.
- Wąskie paski (Dems et al.): przy szerokości 4 mm próbki tłoczone wykazały około 50% wyższą stratę znormalizowaną, a próbki cięte laserowo około 100%. Przy szerokości 60 mm tłoczenie podwyższyło straty o kilka procent, a laser do 15%.
- Cięcie mechaniczne wobec elektroerozyji (Hofmann et al.): cięcie mechaniczne podwyższyło straty o 30–70%, elektroerozyjna o 5–22%.
- Przenikalność (Shi et al.): maksymalna względna przenikalność wyniosła około 4000 dla próbek cięcia laserowego i około 11 500 dla próbek cięcia wodą z ścierywem.
Tendencja ta występuje również w maszynach kompletnych. Naukowcy z Uniwersytetu Aalto zbudowali dwa statory — jeden cięty laserem i jeden cięty elektroerozyją drutową — i zaobserwowali znaczący wzrost stratności magnetycznej po cięciu laserem.
Dlatego właśnie silniki małe ponoszą największe straty. Ząb statora drona może mieć zaledwie kilka milimetrów szerokości, więc strefa zdegradowana o grubości 0,1 do 0,3 mm po każdej stronie stanowi dużą część całości. Jeśli prototyp będzie służył do pomiaru sprawności, zastosuj metodę cięcia zgodną z produkcją lub uwzględnij różnicę w swoim modelu. Nasz przewodnik dotyczący pomiaru stratności magnetycznej na ramie Epsteina wyjaśnia, jak stratność mierzy się na standardowych pasach, które są szersze niż większość zębów silnika.
Czy elektroerozyja drutowa jest warta czekania?
W przypadku prototypu, który musi dostarczać realistyczne wartości strat — często tak. Elektroerozyja drutowa pracuje z wykorzystaniem iskier elektrycznych generowanych przez poruszający się drut zanurzony w płynie. Nakłada bardzo małe obciążenie mechaniczne i termiczne na stal, a przegląd wskazuje, że krawędzie cięte elektroerozyją są wolne od zadziorów.
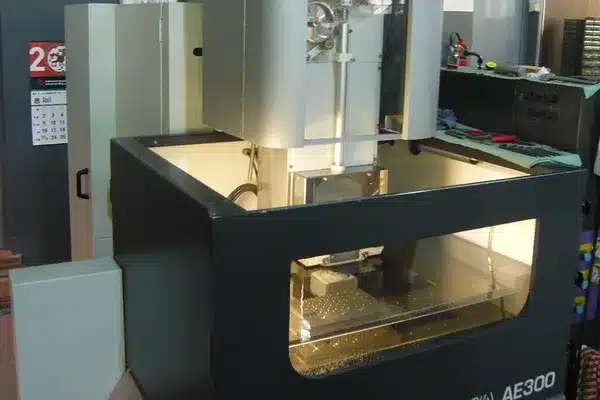
Wadą jest szybkość. Laser tnie blachę w kilka sekund; elektroerozyja drutowa zajmuje znacznie więcej czasu. Można to złagodzić, cując stos naraz. Odpowiedź na forum poświęconym prototypom silników BLDC opisała to jako rosnącą usługę niskiego kosztu: warsztat mocuje wymaganą liczbę blach razem i tnie je wszystkie w jednym przejściu.
Naszym zdaniem cięcie stosu ma dwie trudności.
- Blach należy utrzymywać na płasko i ciasno. Każda szczelina pozwala drucie się przemieszczać i pozostawia nierówne zęby.
- Krawędzie cięcia wymagają sprawdzenia. Szukaj blach zespojonych lub połączonych razem wzdłuż cięcia, ponieważ laminacje, które są w kontakcie elektrycznym, unieważniają sens laminacji. Wyjaśniamy to w why transformer and motor cores are laminated.
Jak uzyskać czyste cięcia laserowe na cienkiej stali krzemowej?
Przede wszystkim poprzez parametry i ustawienia, a nie tylko maszynę. Inżynierowie na forach poświęconych cięciu laserowemu zadają pytania, czy cięcia bez zadziorów zależą od źródła lasera, głowicy cięcia czy parametrów. Publikowana literatura naukowa wskazuje na parametry. Przegląd przytacza wyniki pokazujące, że cięcie fali ciągłej dało największe straty, a jego źródła podają bardzo różne szerokości uszkodzeń dla cięcia laserowego, od poniżej 0,1 mm do około 0,3 mm.
Jeden producent silników dronów do ciężkich podniośników zgłosił uzyskanie cięcia laserem stali krzemowej o grubości 0,20 i 0,35 mm do tolerancji około ±0,2 mm bez widocznej strefy wpływu ciepła, po pracy nad procesem.
Gdy wysyłasz zadanie laserowe, uzgodnij te punkty z pracownią.
- Cięcie impulsowe lub ciągłe. Zapytaj, jaki tryb stosują dla cienkiej blachy elektrotechnicznej i czy wcześniej ją już ciął.
- Limit zadziorów. Zadrzory podwyższają wysokość stosu, co zmniejsza współczynnik pakowania. Mogą również połączyć izolację między blachami.
Jeśli ostrza podnoszą stos, nasz artykuł na temat współczynnika układania blach wyjaśnia, jaką wysokość one kosztują.
Czy wyżarzanie może cofnąć uszkodzenie przy cięciu?
Częściowo, i nie w równym stopniu dla każdej metody. Wyżarzanie pod kątem odprężenia nagrzewa pocięte blachy, zwykle do około 700 do 750 °C przez około dwie godziny w atmosferze ochronnej, tak aby strefa naprężeń na krawędzi mogła się zregenerować.
Przegląd wykazuje dwa wyniki istotne dla prototypów.
- Hofmann i inni stwierdzili, że po wyżarzaniu pod kątem odprężenia próbki cięte gilotynką i erozją iskrową odzyskały swoje właściwości magnetyczne, ale próbki cięte laserem pozostały degradowane.
- Shi i inni zmierzyli twardość na krawędziach puncowanych spadającą z około 460 HV do 260 HV po wyżarzaniu w temperaturze 750 °C przez dwie godziny w azotcie. Krawędzie cięte laserem i strumieniem wodnym zmieniały się mniej.
Wyżarzanie zatem pomaga najbardziej częściom puncowanym i ścinającym. Przed wyżarzaniem sprawdź, czy powłoka izolacyjna wytrzyma temperaturę. Niektóre powłoki są produkowane do przetrwania wyżarzania pod kątem odprężenia, a niektóre nie. Nasz przewodnik po typach powłok blach elektrotechnicznych wyjaśnia, które są które.
Dlaczego internetowe serwisy laserowe nie cięcia blachy elektrotechnicznej?
Większość komercyjnych serwisów laserowych dysponuje stałym asortymentem materiałów, a blacha elektrotechniczna pojawia się na nim rzadko. Użytkownicy forów budujący transformatory i silniki odkryli, że serwisy takie jak SendCutSend i OshCut jej nie oferują. Jedna z odpowiedzi przypisywała to kruchości stali i specjalistycznym wymogom cięcia.
Rozwiązaniem jest rozdzielenie materiału od cięcia. Zamawiasz blachę elektrotechniczną pocięta na wymiar pasujący do łóżka lokalnego serwisu laserowego lub EDM, a następnie ten serwis cięcie plik DXF. Jeden uczestnik forum zapytał, czy jest to możliwe. Tak, i w ten sposób wykonywane są prototypy wielu statorów.
Zamawiaj rozmiar blachy, który wykorzystuje serwis cięcia, aby nie płacić za odpady dwa razy. Nasz przewodnik na temat gdzie kupić blachę elektrotechniczną w małych ilościach obejmuje huty, dystrybutorów i centra serwisowe. Klasę i certyfikat opisujemy tutaj.
A co z strumieniem wody, trawieniem chemicznym i laserem sterowanym strumieniem wody?
Każda z tych metod ma swoją niszę.
- Ścinanie strumieniem wody z materiałem ściernym nie wykorzystuje ciepła. Przegląd opisuje to jako najmniej inwazyjną metodę, ale wolną, a jej krawędzie są chropowate. W pracy Shi i wsp. próbki cięte strumieniem wody zachowały około trzy razy większą przepuszczalność niż cięte laserem.
- Trawianie chemiczne rozpuszcza obrys przez maskę fotograficzną, dlatego nie wymaga twardego narzędziowania. Precision Micro, firma zajmująca się trawieniem, uważa, że proces ten pomaga obniżyć koszty i zminimalizować czas realizacji. Nie znaleźliśmy niezależnego porównania własności magnetycznych, dlatego poproś dostawcę o dane badań.
Co przesłać przy zamówieniu stali do blach do prototypów
Niezależnie od tego, czy kupujesz blachy dla warsztatu cięcia, czy prosisz warsztat do wycinania blach o wycenę, poniższe szczegóły unikają serii pytań.
- Gatunek i grubość. Na przykład M270-35A przy grubości 0,35 mm, lub wymagane straty i częstotliwość.
- Powłoka. Podaj klasę oraz czy części będą spawane, sklejane czy żarzone.
- Wymiary arkusza. Dopasuj do stołu maszyny cięcia, na przykład 500 × 1 000 mm.
- Ilość. Liczba blach, wysokość stosu i części zapasowe do testowych cięć.
- Rysunek. Plik DXF z tolerancjami na szczelinę, ząb i otwór.
- Świadectwo. Świadectwo odbioru z zmierzonymi stratami dla danego gatunku.
Dostarczamy stal nieorientowaną jako taśma cięta wzdłużnie CRNGO i blachy cięte. Wycinamy także blachy do rysunku — laserem do prototypów i tłoczeniem do produkcji — dzięki czemu możesz uzyskać wycenę stali i cięcia razem. Zamówienia blach zazwyczaj zaczynają się od około 500 kg. Jeśli potrzebujesz mniej, poinformuj nas i zrobimy wszystko, co w naszej mocy, aby spełnić to życzenie. Próbki zazwyczaj kosztują 200 USD łącznie z transportem, które są zwracane przy złożeniu zamówienia produkcyjnego.
Podsumowanie
- Prototyp: cięcie laserem, bez matrycy. Spodziewaj się największych uszkodzeń krawędzi.
- Prototyp, który musi prognozować sprawność: elektroerozyjna obróbka drucikowa lub taka sama metoda, jaką będzie stosować produkcja.
- Produkcja: tłoczenie, gdy przychód ze sprzedaży zwróci koszt matrycy wynoszący od 15 000 do 100 000 dolarów.
- Małe silniki cierpią najbardziej: wąskie zęby oznaczają, że krawędź cięcia stanowi dużą część blachy.
- Wyżarzanie pomaga w części tłoczonych i ścinanych oraz znacznie mniej w części cięonych laserem.
Zdjęcie na okładce: maszyna do cięcia laserem, Ptmtechnology, Wikimedia Commons, CC BY-SA 4.0. Matryca tłoczna: Glenn McKechnie, Wikimedia Commons, CC BY-SA 3.0. Maszyna do elektroerozyji drucikowej: Ricard Polls, Wikimedia Commons, domena publiczna.
Najczęściej zadawane pytania
Jaki jest najtańszy sposób na wykonanie prototypowych blach rdzenia silnika?
Dla kilku części cięcie laserem jest zwykle najtańsze, ponieważ nie wymaga matrycy. Użytkownicy forów podają koszty od 100 do 1 000 dolarów za prototypowy pakiet stojana, w zależności od wielkości i dostawcy. Tłoczenie jest dalekonajtańsze za część, ale wymaga matrycy kosztującej dziesiątki tysięcy dolarów, więc opłaca się tylko przy produkcji masowej.
Czy cięcie laserem uszkadza blachę elektrotechniczną?
Tak, wzdłuż wąskiej strefy przy krawędzi cięcia. Opublikowane badania wykazują strefę zdegradowaną od poniżej 0,1 mm do około 0,3 mm szerokości. Na wąskich zębach to ma znaczenie: jedno badanie wykazało około 100% dodatkowych strat na 4 mm pasach cięcia laserowego. Parametry, zwłaszcza cięcie impulsowe zamiast ciągłego, zmieniają wynik.
Czy drażenie drutem EDM jest lepsze niż laser do laminacji silników?
Pod względem jakości magnetycznej, tak. Drażenie drutem EDM pozostawia strefę zdegradowaną poniżej 0,1 mm i krawędzie wolne od zadziorów, a jedno badanie wykazało tylko 5 do 22% dodatkowych strat z erozji iskrowej. Jest to znacznie wolniejsze, dlatego nadaje się do prototypów i małych serii, a nie produkcji.
Ile kosztuje tłocznia do laminacji?
Producent silników na forum inżynierskim podał narzędzia do tłoczenia laminacji na 15 000 do 100 000 USD za geometrię. Cena zależy od rozmiaru, złożoności i tego, czy tłocznia jest narzędziem progresywnym. Poproś wycenę tłoczni dopiero po zamrożeniu projektu.
Czy można wykonać prototyp laminacji silnika za pomocą tłoczenia?
Rzadko, ponieważ pełna tłocznia kosztuje zbyt dużo dla projektu, który może się zmienić. Niektórzy producenci przechodzą najpierw na prostsze narzędzia, takie jak tłocznia do wycinania i nacięcia, które wykonują szczeliny pojedynczo, przed budową tłoczni progresywnej. Do pierwszego prototypu zwykle wybierana jest cięcie laserowe lub drażenie drutem EDM.
Czy mogę wysłać własną blachę elektrotechniczną do zakładu cięcia laserowego?
Tak. Wiele zakładów będzie ciąć materiał dostarczony przez klienta. Kup blachę o rozmiarze łóżka ich maszyny, wyślij ją wraz z plikiem DXF i najpierw uzgodnij tolerancję i limity zadziorów. Usługi online ze stałymi menu materiałów zwykle tego nie przyjmą.
Potrzebują Państwo laminacji prototypowych lub blachy do własnego zakładu cięcia? Skontaktują się z nami z rysunkiem DXF, gatunkiem, grubością i ilością, a my udzielimy wyceny laminacji cięcia laserowego lub tłoczonych, lub samej blachy.
Źródła
- Paltanea, G. i in., Materials 17(6):1345, 2024 — Mechanical and Magnetic Properties Variation in Non-Oriented Electrical Steels with Different Cutting Technology: A Review
- Manufacturing Technology Centre (MTC) — Water jet guided laser: application and implementation
- Sundaria, R. i in., Aalto University, IEEE Transactions on Industrial Electronics 67(9), 2020 — Effect of Laser Cutting on Core Losses in Electrical Machines: Measurements and Modeling
- Precision Micro — Motor lamination manufacturing processes: a comparison of stamping, laser cutting and chemical etching
- Yucca Motor Lamination — From prototype to production: choosing between laser cutting and stamping
- Laser Technologies Inc. — Cięcie laserowe a tłoczenie
- CustomParts — Cięcie laserowe a elektroerozja drucianem dla ultra precyzyjnych prototypów metalowych


