
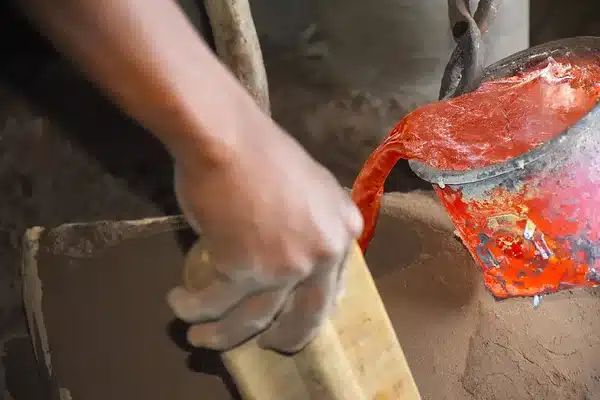
Saf alüminyum 660,3°C'de (1220,6°F, 933,5 K) erir. Ticari alaşımların tek bir erime noktası yoktur. Alaşımın türüne bağlı olarak, yaklaşık 475°C'den 645°C'ye başlayan ve kabaca 595°C'den 657°C'ye kadar devam eden bir aralıkta erir. Örneğin, popüler 6061 alaşımı yaklaşık 582°C'de erime başlar ve yaklaşık 652°C'de tamamen sıvı hale gelir.
Bu, yapısal bir metal için düşüktür. Çelik gereken sıcaklığın iki katından fazlasını gerektirir. Bakır 1.085°C'de erir. Düşük erime noktası, alüminyumun döküm için çok kolay ve geri dönüştürülmesi çok ucuz olmasının nedenidir; aynı zamanda ısının söz konusu olduğu her yerde dikkatli işlenilmesini gerektirmesinin nedenidir de.
Biz Wuxi Zhongxin Special Steel (ZHX Steel) şirketiyiz. Alüminyum erimesi konusu değildir. yönlendirilmemiş silisyumlu çelik ve tane yönlendirmeli elektrik çeliği tedarik ederiz. Ancak alüminyumun erime noktası, çeliğimizden ayrıldıktan sonra özellikle dökme motor rotorlarının içinde meydana gelen şeylerin şaşırtıcı bir bölümünü şekillendirmektedir. Temel rakamlardan sonra buna değineceğiz.
Temel Çıkarımlar
- Saf alüminyum 660.3°C / 1220.6°F'de erir. Kaynama noktası yaklaşık 2.470°C'dir.
- Alaşımlar bir solidus-likvidus aralığında erir. 6061: ~582–652°C. 7075: ~477–635°C. 1100: ~643–657°C.
- Alüminyum erime noktasının çok altında mukavemetinin büyük kısmını kaybeder. 6061-T6 gibi ısıl işlem görmüş tavlar 200°C civarında tutulduğunda belirgin şekilde yumuşar.
- Görsel uyarı vermez: alüminyum çelik gibi erimeden önce kızarmaz, bu da yanlışlıkla aşırı ısıtmayı kolaylaştırır.
- Hurda eritme, yeni alüminyum üretmek için gereken enerjinin yaklaşık %5'ini gerektirir; bu büyük ölçüde düşük erime noktasına bağlıdır.
- Endüksiyon motorlarında erimiş alüminyum doğrudan silisyumlu çelik laminasyonlar yığınına dökülür. Bu nedenle çeliğin tipik olarak 750°C veya daha yüksekte yapılan gerilim giderme tavı, döküm sonrasında değil, öncesinde gerçekleştirilmelidir.
660°C Santigrat, Fahrenheit ve Kelvin'de
| Özellik | °C | °F | K |
|---|---|---|---|
| Erime noktası (saf Al) | 660.3 | 1220.6 | 933.5 |
| Kaynama noktası | ~2.470 | ~4.478 | ~2.743 |
| Tipik döküm sıcaklığı | ~700–760 | ~1.290–1.400 | ~973–1.033 |
| Alüminyum oksit (Al₂O₃) erime noktası | 2.072 | 3.762 | 2.345 |
Son satır, ilk kez döküm yapan herkesin fark ettiği bir şeyi açıklar. Erimiş alüminyumun üzerindeki oksit kabuğu 660°C'de erimez. Bu, 2.000°C'nin üzerinde eriyen bir seramiktir, bu nedenle ergiyik üzerinde tortu olarak yüzer ve sıyırılmalıdır. Aynı sert oksit filmi alüminyumun oda sıcaklığında korozyona karşı dirençli olmasının nedenidir.
Alüminyumun özgül ısısı yaklaşık 0,90 J/g·K ve erime gizli ısısı yaklaşık 397 J/g'dir. Bu nedenle 1 kg'ı oda sıcaklığından tamamen erimiş duruma getirmek teorik olarak kabaca 0,97 MJ veya yaklaşık 0,27 kWh gerektirir. Gerçek fırınlar ısı kayıpları nedeniyle bunun birkaç katını kullanır.
Yaygın Alüminyum Alaşımlarının Erime Aralıkları
Bir alaşım solidus sıcaklığında erime işlemine başlar ve likidus sıcaklığında tamamen sıvı hale gelir. İkisi arasında katı tanecikler ve sıvı metalin bir karması vardır. Kaynak, lehimleme ve ısıl işlem için önemli olan solidus'tur, çünkü parçaların bozulmaya başladığı noktadır.
| Alaşım | Tür | Solidus (°C) | Likidus (°C) | Likidus (°F) |
|---|---|---|---|---|
| 1100 | Ticari saflıkta | ~643 | ~657 | ~1.215 |
| 3003 | Al-Mn | ~643 | ~654 | ~1.210 |
| 5052 | Al-Mg | ~607 | ~649 | ~1.200 |
| 6061 | Al-Mg-Si | ~582 | ~652 | ~1.206 |
| 6063 | Al-Mg-Si | ~616 | ~654 | ~1.210 |
| 2024 | Al-Cu | ~502 | ~638 | ~1.180 |
| 7075 | Al-Zn-Mg-Cu | ~477 | ~635 | ~1.175 |
| A356 | Döküm Al-Si-Mg | ~555 | ~615 | ~1.139 |
| A380 | Enjeksiyon döküm Al-Si-Cu | ~540 | ~595 | ~1.103 |
Yayımlanan değerler kaynaklar arasında ve tam bileşime bağlı olarak kabaca ±10°C farklılık gösterir. Bunları tipik rakamlar olarak değerlendirin, garantili sınırlar olarak değil.
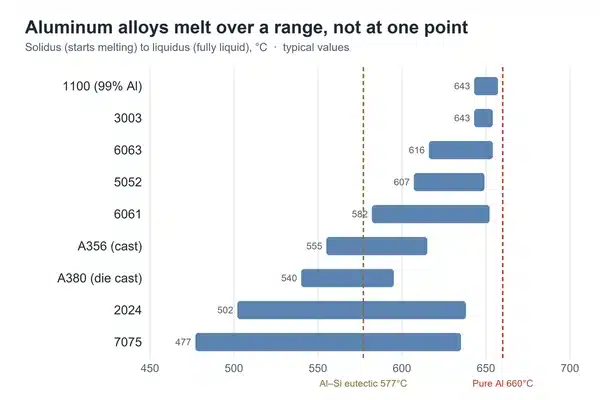
Grafiğin alt kısmında bulunan yüksek dayanımlı alaşımlara bakın. 7075 yaklaşık 477°C'de erimek başlar, saf alüminyumdan neredeyse 200°C aşağıda. Çinko ve bakır, tane sınırları boyunca düşük ergime noktası fazlar oluşturur. Bu, 7075'in sıradan füzyon kaynağı ile kaynaklanabilir olmayan metal olarak kabul edilmesinin nedenlerinden biridir: kaynağın yanındaki metal kısmen erir ve çatlak oluşturur.
Döküm alaşımları tam tersi bir hikaye anlatır. Silisyum ve alüminyum, %12,6 silisyumda tek bir sıcaklıkta eriyen, 577°C'de ötektik oluşturur. A380 gibi bu bileşime yakın alaşımlar iyi akış gösterir ve ince kalıp boşluklarını doldurur; döküm ustası tam olarak bunu ister. Silisyum alüminyumun ergime noktasını düşürür. Çelikte silisyum aşağıda göreceğimiz gibi çok farklı bir rol oynar.
Yoğunluk da alaşımlamayla değişir; ancak ergime aralığından çok daha az. Alüminyum yoğunluğu hakkındaki rehberimizde alaşım bazında rakamlar yer almaktadır.
Alüminyum Neden Çelikten Çok Daha Düşük Sıcaklıkta Erir
| Metal | Erime noktası (°C) | Erime noktası (°F) |
|---|---|---|
| Kalay | 232 | 449 |
| Kurşun | 327 | 621 |
| Çinko | 420 | 787 |
| Magnezyum | 650 | 1,202 |
| Alüminyum | 660 | 1,221 |
| Bakır | 1,085 | 1,984 |
| Silisyum | 1,414 | 2,577 |
| Karbon çeliği | ~1,425–1,540 | ~2,600–2,800 |
| Demir (saf) | 1,538 | 2,800 |
| Titanyum | 1,668 | 3,034 |
Erime noktası, atomların birbirlerine ne kadar sıkı bağlandığını gösterir. Alüminyumun metalik bağları nispeten zayıftır, bu nedenle atomları mütevazı bir sıcaklıkta kristal yapıdan kurtulur. Demirin bağları çok daha güçlüdür; bu da çeliği kabaca 800 ila 900°C daha yüksek bir sıcaklığa yerleştirir.
Bu fark üretimde görülür. Alüminyum, basit bir potada yaklaşık 700°C'de dökümlenir. Çelik üretimi 1.500°C'nin oldukça üzerinde çalışır ve elektrik çeliği plakalarının sıcak haddelenmesi bile alüminyumun erime noktasının üzerindeki sıcaklıklarda gerçekleşir. CRGO coil üretim süreci ile ilgili makalemiz bu adımları açıklamaktadır.
Alev yaklaşık 1.900°C çalışırken alüminyum kapların gaz sobada neden erimediğini hiç merak ettiniz mi? Tencere ısıyı yiyeceğe ve suya çok hızlı bir şekilde iletir, bu nedenle metal 660°C'nin çok altında kalır. Boş bir tencereyi yüksek ısıda yeterince uzun süre bırakırsanız, taban yumuşayabilir ve hatta erebilir.
Erime Noktasından Çok Önce Zayıflar
Tasarım işleri için erime noktası neredeyse hiçbir zaman gerçek sınır değildir. Mukavemetdir.
Isıl işlem görmüş alaşımlar, yaşlandırma sırasında oluşan ince çökeleklerden mukavemetini alırlar. Onları yeterince uzun süre sıcak tutarsanız, bu çökelekkler kaba hale gelir. Bir 6061-T6 parçası yaklaşık 200°C'nin üzerine çıktığında tempersüzleşmeye başlar ve 300°C civarında oda sıcaklığı mukavemetinin yalnızca bir kısmını korur. Kaynak işlemi aynısını yerel olarak yapar; bu nedenle 6061-T6'da bir kaynağın yanındaki bölge ana metalden daha zayıftır.
Yangın aşırı bir durumdur. Bir alüminyum yapı, herhangi bir parçası erimeden çok önce taşıyıcı kapasitesinin büyük bölümünü kaybedebilir. İnşaat kodları bu nedenle alüminyumun yangın performansını çeliğinkinden çok farklı şekilde ele alır.
Dolayısıyla biri "Bu alüminyum parça 400°C'yi kaldırabilir mi?" diye sorduğunda, dürüst yanıt çoğunlukla "erimez, ama sonrasında parça yine de başka bir şey olacaktır" şeklindedir.
Alüminyum Silisyumlu Çelikle Buluşuyor: Döküm Rotor
Bu, alüminyum hikayesinin müşterilerimizin doğrudan uğraştığı kısmıdır.
Çoğu endüksiyon motoru, sincap kafes rotorlu tasarıma sahiptir. Başlangıçta punchlanmış silisyumlu çelik laminerlerden oluşan bir yığındır. Daha sonra tipik olarak 700°C veya daha yüksek sıcaklıkta erimiş alüminyum, iletken çubukları ve halka uçlarını tek bir işlemde oluşturmak için yuvaların içinden enjekte edilir. Çelik manyetik akısını taşırken, alüminyum endüklenen akımı taşır.
Bu döküm adımı laminerler için üç kural belirler.
Tavlama işlemi önce yapılmalıdır. Pres işlemi her bir levhanın kenarında gerilme oluşturur ve çekirdek kaybını artırır. Motor üreticileri bunu genellikle 750 ila 800°C civararında yapılan gerilme giderme tavlamasıyla giderir. Bu, alüminyumun erime noktasının üzerindedir. Kafes döktükten sonra, rotor artık fırına geri konulamaz, bu nedenle herhangi bir tavlama işlemi döküm öncesinde yapılmalıdır.
Yalıtım kaplaması ısıya dayanmalıdır. Ön ısıtılmış levha yığını ve eritilmiş alüminyum, levha yüzeyini birkaç yüz dereceye maruz bırakır. Tamamen organik yalıtım kaplamaları bu sıcaklıklarda karbonlaşabilir veya bozunabilir. Bu nedenle, dökme rotorlar için kaplama seçimi inorganik veya yarı-organik tiplere yönelir. Elektrik çeliği kaplama tipleri hakkındaki rehberimiz sıcaklık dayanıklılıklarını karşılaştırır.
Alüminyum levhaları köprüleyebilir. Döküm basıncı altında, eritilmiş alüminyum bazen levhalar arasında sızabilir veya yuva duvarlarına çekilirek yapışabilir. Sonuç olarak, yalıtılmış olması gereken levhalar arasında elektrik bağlantısı oluşur ve bu da saçak yükü kaybını artırır. Dar yuva toleransları ve iyi kontrol edilen yığın basıncı bunu kontrol altına alır.
Bu değişimler, yüksek verimlilik motorlarının bazen dökme bakır ile yapılmasının nedenidir. Bakır daha iyi iletkenlik sağlar, ancak 1.100°C'nin üzerinde dökülür ve bu, kalıplar ve çelik yığını için çok daha zor koşullardır. EV çekiş motorları için, pek çok tasarımcı sorunu tamamen kalıcı mıknatıslı rotorlarla ortadan kaldırır; bunlar hiç döküm kafes gerektirmez.
Transformatör Sargıları: Sınır 660°C Değil, 200°C'dir
Alüminyum sargılar dağıtım transformatörlerinde yaygın olarak kullanılır ve ilgili sıcaklık sınırı 660°C'nin çok altındadır.
IEC 60076-5'e göre, 105°C yalıtım sistemine sahip yağ daldırmalı bir transformatör, kısa devre sonrasındaki ortalama sargı sıcaklığını bakır için 250°C ve alüminyum için 200°C'de veya altında tutmalıdır. Alüminyum sınırı daha düşüktür çünkü alüminyum iletkenler bakırdan daha düşük sıcaklıklarda yumuşar ve mukavemetini kaybeder. Mukavemetini kaybetmiş bir sargy, bir hata durumundaki muazzam elektromanyetik kuvvetler altında deforme olabilir.
Uygulamada bu, alüminyum sargılı bir cihazın kısa devre ısıl sınırı içinde kalabilmesi için biraz daha büyük iletken kesiti veya daha sıkı koruma ayarlarına ihtiyaç duyduğu anlamına gelir. Çekirdek çeliği burada kısıtlayıcı değildir. Esaslı taneli silisyumlu çelik, bu hata sıcaklıklarını sorunsuz bir şekilde tolere eder. Çekirdek ve sargy seçimlerinin nasıl bir araya geldiği hakkında daha fazla bilgi için, dağıtım transformatörleri sayfamıza bakınız.
Güvenlik Notları ve Geri Dönüşümün Neden Bu Kadar Ucuz Olduğu
Uyarı ışığı yok. Çelik ısıtılırken kırmızı, sonra turuncu, sonra sarı renk alır. Alüminyum erime noktasına kadar gümüş rengini korur ve görülür bir değişim olmadan çöker. Alüminyumu meşale ile ısıtan herkes bunun göründüğünden daha sıcak olduğunu varsaymalıdır.
Su ana tehlikedir. Hurdadaki, aletlerdeki veya kalıplardaki nemli nem, erimiş alüminyumun altında buhar halinde hızla açığa çıkabilir ve metali şiddetli bir şekilde fırlatabilir. Dökümhaneler bu nedenle aletleri önceden ısıtır ve hurda malzemeyi kuru tutar.
Geri dönüşüm kârlı çünkü erime noktası düşüktür. Madenden yeni alüminyum üretmek muazzam miktarda elektrik gerektirir. Hurda eriştirmek, Uluslararası Alüminyum Enstitüsü'ne göre bu enerjinin sadece yaklaşık %5'ini gerektirir. Küresel rakamlar birincil metal için ton başına yaklaşık 186 GJ ve geri dönüştürülmüş için ton başına yaklaşık 8,3 GJ civarındadır.
Bunların hepsinden önce, hurda depoları alüminyumu çelikten ayırmalıdır. Alüminyum mıknatıslara çekilmediğinden, bir mıknatıs önce çeliği çeker. Fiziksel ilkeleri Alüminyum Manyetik midir? başlıklı yazımızda açıklamaktayız.
Özet
Saf alüminyum için hatırlanması gereken sayı 660°C (1.221°F)'dir. Alaşımlar için solidus değerini arayın, çünkü sorunlar oradan başlar: 6061 için yaklaşık 582°C ve 7075 için 477°C kadar düşük. Herhangi bir yük taşıyan uygulama için, temperlenmiş alüminyum 300°C'nin çok altında mukavemetini kaybettiğinden, pratik sınır daha da düşüktür.
Motor üreticileri için erime noktası aynı zamanda işlem sırasını belirler. Önce silisyumlu çelik yığınını tavla edin, sonra alüminyum kafesi döküm yapın. Rotor laminasyon programı planlamak ve CRNGO çelik bobinleri için derece, kaplama veya tavlama verilerine ihtiyaç duyuyorsanız, teklif ile birlikte rakamları gönderebiliriz.
Kapak fotoğrafı: Kambai Akau, Wikimedia Commons, CC BY-SA 4.0.
SSS
Alüminyumun erime noktası Fahrenheit cinsinden nedir?
Saf alüminyum 1.220,6°F (660,3°C) sıcaklıkta erir. Yaygın alaşımlar daha düşük sıcaklıklarda erime başlatır; örneğin 6061 için yaklaşık 1.080°F ve 7075 için yaklaşık 891°F.
6061 alüminyum kaç derecede erir?
6061, bir aralık üzerinde erir: solidus noktasında yaklaşık 582°C (1.080°F) ile başlar ve likuidus noktasında yaklaşık 652°C (1.206°F) sıcaklıkta tamamen sıvı hale gelir. T6 haslama durumu, yaklaşık 200°C üzerinde tutulduğunda çok daha erken dayanım kaybetmeye başlar.
Alüminyum çelikten daha düşük sıcaklıkta erir mi?
Evet, önemli ölçüde. Alüminyum 660°C sıcaklıkta erilirken, karbon çelik yaklaşık 1.425–1.540°C ve saf demir 1.538°C sıcaklıkta erir. Bu nedenle erimiş alüminyum doğrudan çelik laminasyon yığınlarına ve çelik kalıplara dökülebilir.
Propan meşalesyle alüminyum eritebilir misiniz?
Propan meşalesi alevi yeterince sıcak olsa da, alüminyum ısıyı çok hızlı ilettiği için hızlı bir şekilde çok alüminyum eritecek kadar ısı iletemeyen. Küçük parçalar eritilebilir. Daha büyük miktarlar bir fırın ve pota gerektirir.
Alüminyum erilmeden önce neden ışık yaymaz?
Görünür ışık sıcaklığa bağlıdır. Metaller yaklaşık 500–550°C sıcaklıkta kızıl renk göstermeye başlar ve bu ışık normal ışık koşullarında zayıftır. Alüminyum 660°C sıcaklıkta erilirken, çeliğin forja sıcaklıklarında gösterdiği parlak turuncu veya sarı rengine hiçbir zaman ulaşmaz. Erimiş alüminyum gümüşü renkte görünür ve bu da ne kadar sıcak olduğunu hafife almayı kolaylaştırır.
Alüminyum gücünü kaybetmeden önce ne kadar sıcağa dayanabilir?
Evet. 6061-T6 gibi ısıl işlem görmüş alaşımlar yaklaşık 200°C üzerinde temperini kaybetmeye başlar ve 300°C civarında kalan mukavemetinin sadece bir kısmını tutar. Yapısal ve yangın tasarımında, gerçek sınır ergime değil, mukavemet kaybıdır.
Kaynaklar
- Wikipedia — Aluminium
- Rapid Protos — Aluminum Melting Point: Alloy Ranges & Casting Temperatures
- Wikipedia — Aluminium–silicon alloys
- Buehler — The Al-Si Phase Diagram
- IEC — IEC 60076-5: Power transformers – Ability to withstand short circuit
- International Aluminium Institute — Aluminium recycling saves 95% of the energy needed for primary aluminium production
- Copper Development Association / NADCA — Materials & Modifications to Die Cast the Copper Conductors of the Induction Motor Rotor


