
Transformatorkerne, Statorblechpakete für Elektromotorantriebe und Generatorkernstanzungen beginnen alle gleich: als breite Elektrobänder, die vor dem Zuschnitt auf ihre endgültige Form auf präzise Breiten Längsgeteilt werden müssen. Präzisions-Längsteilen — das Verfahren zum Längszerschneiden von Master-Coils in schmälere Streifen — ist ein kritischer Vorbereitungsschritt, der darüber entscheidet, ob Ihr nachgelagertes Stanzverfahren oder Laserschneidprozess die Maßtoleranzen erfüllen kann, die Ihr Design verlangt. Diese Anleitung erklärt, wie Präzisions-Elektroband-Längsteilen funktioniert, welche Spezifikationen Sie für eine OEM/ODM-Bestellung bereitstellen müssen, und welche Qualitätsparameter Sie überprüfen sollten.
Eine Klarstellung vorneweg: Diese Seite handelt von einem Stahlverarbeitungsservice, nicht von Industrieanlagen. Wir teilen Stahl Längs — wir bauen, verkaufen oder exportieren keine Längsteillinen, Längsteiler oder andere Coil-Verarbeitungsmaschinen. Falls Sie eine Längsteilanlage für Ihre eigene Fabrik beschaffen, anstatt Elektroband zu bestellen, das bereits auf Breite Längsgeteilt ist, sind wir nicht der richtige Lieferant dafür.
Wesentliche Kernpunkte
- Präzisions-Längsteilen wandelt breite Master-Coils um (typischerweise 800–1.250 mm breit) in schmale Streifen mit den genauen Breiten um, die für Ihre Transformatorkern-Lamination oder Statorblechstanzwerkzeuge erforderlich sind.
- Die auf modernen CNC-Längsteilanlage erreichbare Breitentoleranz liegt bei ±0,05–0,10 mm — ein kritischer Parameter für die Stufenlappenausbildung von Transformatorkernen und Präzisions-Statorblechwerkzeuge.
- Für Transformatorkern-Anwendungen muss die Stufenlappenlänge genau mit dem Längsteildesign übereinstimmen; für Statorblech-Anwendungen bestimmt die Längsteilbreite die Streifenbreite, die in das Progressivstanzwerkzeug eintritt.
Was ist Längsteilen von Elektroband und warum es wichtig ist
Die Rolle des Längsteilens in der Elektroband-Verarbeitung
Elektroband wird in breiten Spulen (800–1.250 mm) hergestellt, da breite Produktionsanlagen für das Stahlwerk wirtschaftlicher sind. Jedoch erfordern fast alle nachgelagerten Anwendungen schmalere Bänder:
- Transformatorkerne: Stufengestaffelte Kerne erfordern mehrere unterschiedliche Blechbreiten (z. B. 750 mm, 625 mm, 500 mm und 375 mm für einen vierstufigen Kern), die aus einer Mutterspule geschnitten werden.
- Motor-Statorstanzung: Progressive Stanzwerkzeuge akzeptieren typischerweise Bandbreiten von 100–400 mm, passend zum Stator-AD zuzüglich minimalem Verschnitt.
- Generatorkerne: Große Generatorstator-Stanzteile können Bänder mit Breiten bis zu 600–800 mm verwenden.
Längsteilen ist kein einfacher Schneideprozess — es erfordert präzises Werkzeug, kontrollierte Spannung und Qualitätskontrolle, um die Breitentoleranz, Kantenqualität und Ebenheit zu erreichen, die nachgelagerte Prozesse erfordern.
Warum die Qualität des Längsteilens Ihr Endprodukt beeinflusst
Schlechte Längsteilqualität wirkt sich auf jeden nachgelagerten Prozessschritt aus:
- Breitentoleranz → Kernlamination passt nicht präzise → Luftspalte in Stufenlappungen → Höhere Leerlaufverluste
- Grat an den Längsteilen-Kanten → Inter-Lamina-Kurzschluss in gestapelten Kernen → Erhöhte Wirbelstromverluste
- Kantenkrümmung (Streifen nicht gerade) → Ausrichtungsfehler in progressiven Schnittpressvorrichtungen → Geometrieabweichungen in Lamination → Motorleistungsschwankungen
- Oberflächenbeschädigung durch Längsteilmesser → Beschichtungsschaden → Isolationsdurchbruch zwischen Lamationen
Der Längsteilprozess: Schritt für Schritt
Schritt 1: Spulenpreparierung
Die Mutterrolle wird auf eine Abwickelrolle (Abwickler) geladen, die den inneren Durchmesser der Spule stützt und die Spannung während des Abwickelns kontrolliert. Mutterrollengewichte für Elektroband liegen typischerweise zwischen 3.000 und 8.000 kg.
Die Spule wird durch einen Richtwalzenbereich geleitet, um die Spuleneinstellung (die natürliche Krümmung aus der Spulenlagerung) zu entfernen, bevor sie in den Längsteiler eintritt.
Schritt 2: CNC-Längsteilen
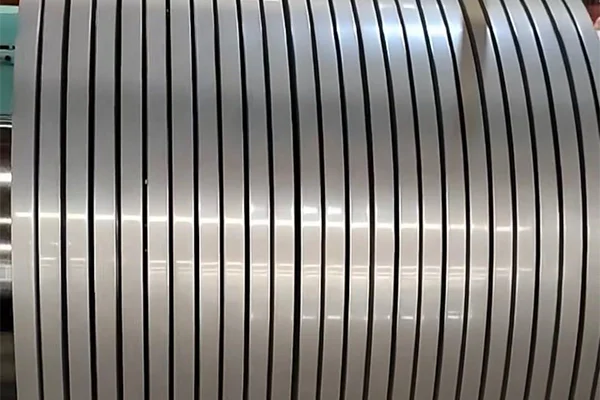
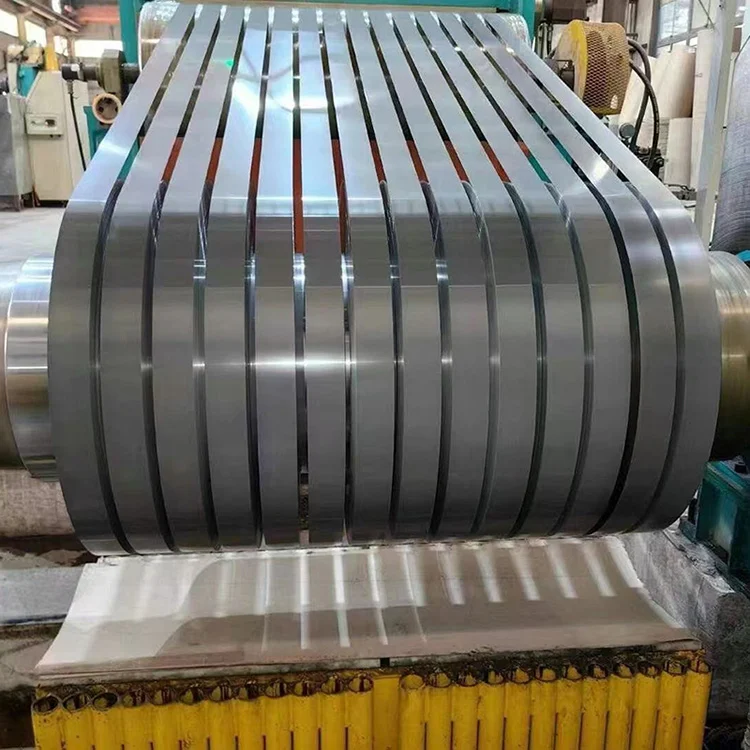
Der Längsteilkopf enthält Präzisions-Rundmesser (Längsteilmesser) in Paaren angeordnet. Jedes Messerpaar erzeugt einen Längsteilschnitt. Ein einzelner Längsteilpass kann mehrere Streifen gleichzeitig erzeugen (typischerweise 3–20 Streifen aus einem Mutterrollenpass je nach Streifenbreiten).
Kritische Parameter:
- Messerspalt (Spaltung): Typischerweise 5–8 % der Materialdicke. Zu groß → Übermäßige Grathöhe; zu klein → Messenverschleiß, mögliche Risse.
Moderne Längsteilanlagen verwenden CNC-Positionierung der Messer auf ±0,01 mm, was Breitentoleranzen von ±0,05 mm auf dem fertiggestellten Band ermöglicht.
Schritt 3: Umspulen
Nach dem Längsteilen werden die einzelnen Bänder auf separate Spulendorne umgespult. Bei schmalen Bändern (< 100 mm) werden während des Aufwickelns Trennbleche zwischen benachbarten Spulen angebracht, um ein „Telescoping" (seitliches Verrutschen der Spule während des Aufwickelns) zu verhindern.
Umspulparameter zur Angabe:
- Innendurchmesser: typischerweise 500–600 mm (kleiner bei schmalen Bändern)
- Außendurchmesser: typischerweise 1.000–1.800 mm
- Spulengewicht: typischerweise 500–3.000 kg pro Teilspule
Schritt 4: Qualitätsprüfung und Verpackung
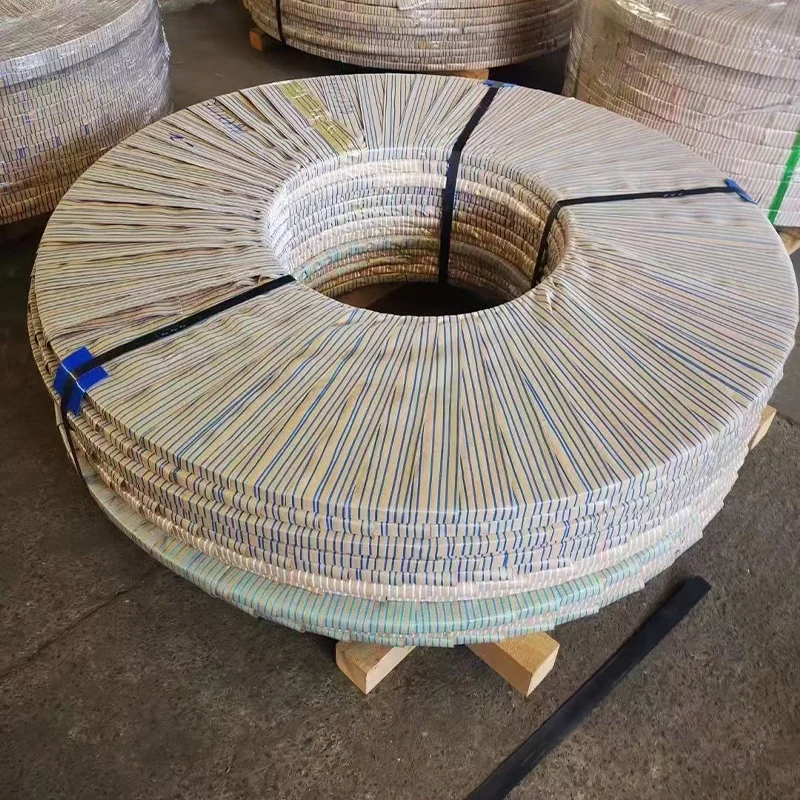
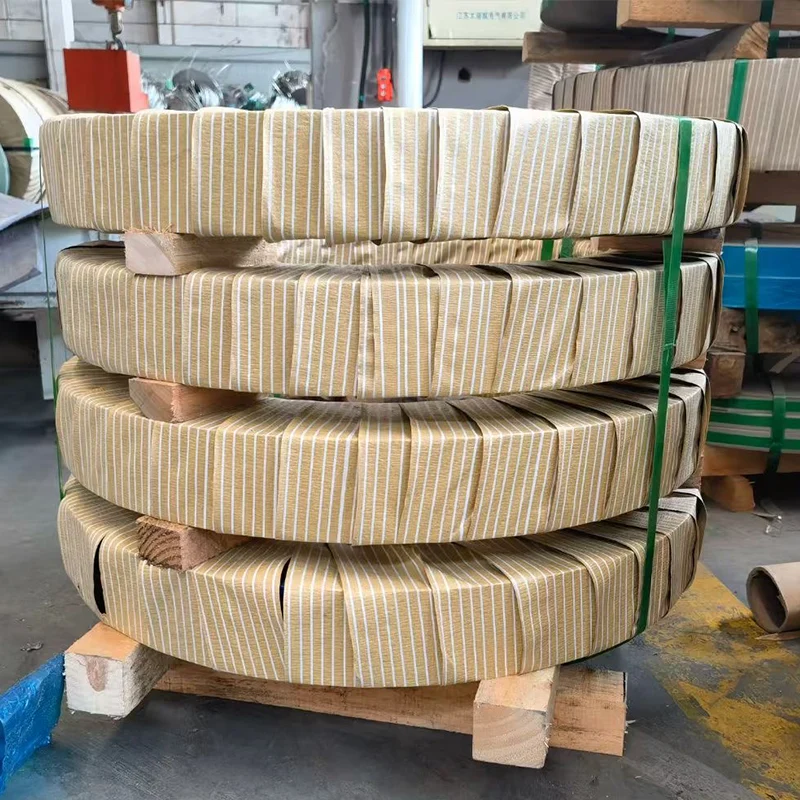
Nach dem Umspulen wird jede Teilspule einer Maßprüfung unterzogen (Breite an mehreren Stellen gemessen, Innen-/Außendurchmesser, Gewicht). Eine Oberflächenprüfung bestätigt die Unversehrtheit der Beschichtung auf beiden Seiten. Jede Spule wird zum Versand in Schutzverpackung verpackt (VCI-Polyethylenfolie, gewellte Stahlschutzringe).
Breitentoleranz und Qualitätsstandards
Standards für Breitentoleranz
| Toleranzklasse | Breitentoleranz | Geltender Standard | Typische Anwendung |
|---|---|---|---|
| Normal | ±0,3 mm | IEC 60404-8-7 (Allgemeine Toleranz) | Verteiltransformator-Kerne, Anwendungen der Klasse A |
| Präzision | ±0,1 mm | IEC 60404-8-7 (Tabelle 4) | Step-Lap-Transformatorkerne, Leistungstransformator-Anwendungen |
| Ultrapräzision | ±0,05 mm | Kundenspezifikation / Individualisierte Anforderungen | Step-Lap-Kerne, AA0-Klasse hocheffizienter Transformatoren |
| EV-Motor | ±0,05 mm | Geltende Anforderungen nach IATF 16949 | Motor-Stator-Stanzwerkzeuge, Elektromotoren für Elektrofahrzeuge |
Standards für Grathöhe
Die Grathöhe an geschnittenen Kanten bestimmt die Qualität der Zwischenschicht-Isolation:
| Anwendung | Maximale Graterhöhung | Normreferenz |
|---|---|---|
| Standard Transformatorenbleche | < 0,05 mm | IEC 60404-8-7 |
| Motorstator-Stanzteile | < 0,01 mm | IEC 60404-11 Empfehlung |
| Ultradünn EV-Motor (< 0,20 mm) | < 0,005 mm | OEM-Spezifikation |
Hinweis: Eine Graterhöhung < 0,01 mm (10 µm) ist nur mit neuen oder frisch geschliffenen Messern erreichbar. Eine Überwachung des Messerverschleißes ist für eine konsistente Gratqualität entscheidend.
Durchbiegung (Bandebenheit)
Die Banddurchbiegung ist die seitliche Abweichung des Bandes von einer geraden Linie, gemessen über eine Länge von 2 Metern:
- Standardtoleranz: ≤ 1,5 mm / 2 m
- Präzisionstoleranz: ≤ 0,5 mm / 2 m
- Für progressive Motorstanz-Werkzeuge: ≤ 0,3 mm / 2 m (einige OEM-Spezifikationen)
Angeben Ihrer OEM/ODM-Längsteil-Bestellung
Geben Sie beim Aufgeben einer benutzerdefinierten Längsteil-Bestellung die folgenden Spezifikationen an:
Erforderliche Spezifikationen
| Parameter | Beispiel | Anmerkungen |
|---|---|---|
| Eingangsgüte | B27G100 Hi-B CRGO | IEC-Gradbezeichnung einschließen |
| Eingangsstärke | 0,27 mm ±0,005 mm | Spezifikation der ursprünglichen Masterrolle |
| Längsitzteilbreite(n) | 750 mm, 620 mm, 495 mm | Mehrere Breiten pro Längsteilgang möglich |
| Breitentoleranz | ±0,05 mm | Oder Referenz zur anwendbaren Standardtoleranzklasse |
| Menge pro Breite | 50 Tonnen bei 750 mm, 30 Tonnen bei 620 mm | Menge nach jedem Breitenvorgabe angeben |
| Spuleninnendurchmesser (Ausgang) | 500 mm | Muss den Anforderungen des Abwicklermandrels entsprechen |
| Spulenaussendurchmesser-Grenzwert | ≤ 1.500 mm | Muss Lager- und Transportbeschränkungen erfüllen |
| Maximales Spulengewicht | 2.000 kg | Muss der Kapazität von Aufwickler-/Handhabungsausrüstung entsprechen |
Optionale Spezifikationen
- Grathöhen-Grenzwert: Angeben, wenn der Standard unzureichend ist (z. B. < 0,008 mm für Dünnblechmotoranwendungen)
- Kantenkonditionierung: Entgratungspass angefordert (fügt Schritt und Kosten hinzu, reduziert aber Grat)
- Oberflächenbeschichtung: Bestätigen, dass Beschichtungstyp ohne Beschädigung erhalten bleiben muss
- Spezialverpackung: Versiegelte VCI-Verpackung, Holzpaletten-Abmessungen, Bandtyp (Kunststoff bevorzugt, um Beschädigungen der Beschichtung zu vermeiden)
Übliche Längsteilungs-Konfigurationen für Transformatorkern- vs. Motoranwendungen
Transformatorkern-Längsteilen (Stufenversatz-Design)
Ein 3-phasiger 630-kVA-Transformatorkern in einem 4-stufigen Stufenversatz-Design könnte folgende Anforderungen haben:
| Stufe | Lamellenbr eite | % der Hauptschenkelbreite | Streifenanzahl |
|---|---|---|---|
| Stufe 1 (Mitte) | 240 mm | 100 % | 1 |
| Stufe 2 | 215 mm | 90 % | 2 |
| Schritt 3 | 185 mm | 77% | 2 |
| Schritt 4 (Außen) | 145 mm | 60% | 4 |
Jede dieser Breiten muss auf ±0,05 mm Längsteilen werden, um eine präzise Stufenüberlappung im zusammengesetzten Kern sicherzustellen. Zhongxin Steel kann alle erforderlichen Breiten aus der gleichen CRGO Mutterrolle in mehreren Durchläufen Längsteilen, um eine gleichbleibende Güte und Wärmezustand über alle Blechbreiten hinweg zu gewährleisten.
Längsteilen von Motorstatoren (Progressive Form)
Für ein CRNGO-Motorstatoren-Progressivwerkzeug:
| Parameter | Typischer Wert |
|---|---|
| Stator-AD | 200 mm (Beispiel) |
| Stegbreite (Verschnitt) | 15 mm je Seite |
| Erforderliche Streifenbreite | 200 + 15 + 15 = 230 mm |
| Breitentoleranz | ±0,05 mm |
| Kantenzustand | Entgraten empfohlen |
| Gewicht der Längsgeiltrolle | ≤ 2.000 kg (um Werkzeugwechselhäufigkeit zu begrenzen) |
Qualitätsüberprüfung: Kontrollen bei Lieferungsempfang
Führen Sie bei Erhalt von Elektroband mit maßgeschneidertem Längsteilen folgende Eingangsprüfungen durch:
- Breitenmessung — Breite an ≥ 5 Stellen entlang der ersten 10 Meter des Streifens messen. Mit der Bestellspezifikation und Toleranz vergleichen.
- Rollenidentifikation — Verifizieren, dass das Etikett jeder Rolle den MTC-Daten entspricht (Rollennummer, Güte, Referenz der ursprünglichen Mutterrolle).
Lieferzeit und Mindestbestellmenge
| Leistungstyp | Lieferzeit (ab Auftragsbestätigung) | Mindestbestellmenge |
|---|---|---|
| Standardgüten aus Lagerbestand (CRGO B30G120, B27G100; CRNGO 35W300) | 5–7 Werktage | 5 Tonnen pro Längsteilbreite |
| Nicht gelagerte Güten (Beschaffung nach Auftrag) | 4–8 Wochen | 20 Tonnen pro Güte |
| Ultradünne Güten (0,10–0,20 mm) | 8–12 Wochen | 3 Tonnen pro Längsteilbreite |
| Musterproben zur Qualifizierung | 2–3 Wochen | 100 kg pro Breite |
Für dringende Anforderungen kann Zhongxin Steel Eilfertigung beim Längsteilen von Lagergüten mit 48–72 Stunden Bearbeitungszeit für bestätigte Aufträge ab 10 Tonnen anbieten.
Häufig gestellte Fragen
Stellen Sie Längsteilanlagen oder Ausrüstung her oder vertreiben Sie diese?
Nein. Zhongxin Steel ist ein Elektroband-Walzwerk — wir betreiben unsere eigenen CNC-Längsteilanlagen intern zur Verarbeitung des CRGO und CRNGO, das wir liefern, aber wir entwickeln, fertigen, verkaufen oder exportieren keine Längsteilanlagen, Längsteiler oder andere Coil-Verarbeitungsgeräte. Wenn Sie eine Längsteilanlage für Ihre eigene Fabrik kaufen möchten, anstatt Elektroband zu bestellen, das bereits auf Länge geteilt ist, ist diese Seite — und dieser Lieferant — nicht die richtige Anlaufstelle.
Kann ich maßgeschneidertes Elektroband in gemischten Breiten aus einer einzigen Mutterrolle bestellen?
Ja. Ein einzelner Längsteilpass kann mehrere verschiedene Breiten gleichzeitig erzeugen, solange die Summe der Längsteilbreiten plus Messerdickenen (typischerweise insgesamt 1–2 mm) die Breite der Mutterrolle nicht übersteigt. Beispiel: aus einer 1.050 mm Mutterrolle: 750 mm + 280 mm + Toleranzen/Verschnitt = in einem Pass machbar. Dies ist das kostengünstigste Verfahren für Transformatorenhersteller, die mehrere Stufenbreiten benötigen.
Was ist der Unterschied zwischen Längsteilen und Querteilen bei Elektroband?
Längsteilen schneidet längsgerichtet (entlang der Rollenlänge), um schmale Endlosstreifen zu erzeugen. Querteilen schneidet quergerichtet (über die Breite), um flache Bleche einer bestimmten Länge zu erzeugen. Die meisten Transformatorenlaminierungen erfordern beide Operationen: zunächst Längsteilen (auf die Laminierbreite), dann Querteilen (auf die Laminierungslänge). Läuferlaminierungen von Motoren verwenden progressive Stanzwerkzeuge aus dem Streifen, die das Querteilen intern während des Stanzens durchführen.
Ändert das Längsteilen die magnetischen Eigenschaften von Elektroband?
Der Längsteilprozess selbst ändert nicht die magnetischen Kerneigenschaften des Stahls — der Schnitt ist mechanisch, nicht thermisch. Allerdings erfahren die Schnittkanten (innerhalb von 5–10 mm von der Längsteilinie) Verfestigung durch Verformung, die die magnetischen Eigenschaften lokal verschlechtert. Dieser Kanteneinflusss ist der Grund, warum Transformatorenlaminierungsbreiten und Läuferstanzungen mit ausreichendem Steg ausgelegt werden, sodass der endgültige magnetische Kreis nicht in der betroffenen Kantenbereich liegt.
Welche Zertifizierungen hält Zhongxin Steel für seinen Längsteilservice?
Die Längsteilvorgänge von Zhongxin Steel unterliegen der ISO 9001:2015-Zertifizierung des Qualitätsmanagementsystems. Der Längsteilservice ist für Güten verfügbar, die IEC 60404-8-7 (CRGO) und IEC 60404-8-4 (CRNGO) entsprechen. Vor-Ort-Epstein-Quadrat-Messungen stehen zur Verfügung, um das Material der geschnittenen Spule gegen die ursprünglichen Gütespezifikationen zu überprüfen.
Referenzen
- IEC 60404-8-7:2008+AMD1:2011 — Kaltgewalztes kornorientiertes Elektroband in Streifen- und Blech-Form, im vollständig verarbeiteten Zustand geliefert. Genf: IEC.
- IEC 60404-8-4:2022 — Kaltgewalztes nicht kornorientiertes Elektroband in Streifen- und Blech-Form, im vollständig verarbeiteten Zustand geliefert. Genf: IEC.
- Roberts, W. L. (1983). Cold Rolling of Steel. New York: Marcel Dekker.
- Beckley, P. (2002). Electrical Steels for Rotating Machines. Stevenage: IEE.
- ASTM A34/A34M-21 — Standard Practice for Sampling and Procurement Testing of Magnetic Materials. West Conshohocken: ASTM.

