
Trafo çekirdeği laminasyonları, EV motor stator damgalamaları ve jeneratör çekirdeği delmeleri hep aynı şekilde başlar: geniş elektrik çeliği bobinleri olarak, boyuna kesme yoluyla nihai şekle kesilmeden önce kesin genişliklere kesilmesi gereken malzeme. Hassas boyuna kesme — ana bobinlerin daha dar şeritlere boyunca kesilmesi işlemi — çekirdek kesme veya lazer kesme işleminizin tasarımınızın talep ettiği boyutsal toleransları sağlayıp sağlayamayacağını belirleyen kritik bir ön aşamadır. Bu rehber, hassas elektrik çeliği boyuna kesmenin nasıl çalıştığını, bir OEM/ODM siparişi için hangi spesifikasyonları sağlamanız gerektiğini ve hangi kalite parametrelerini doğrulamanız gerektiğini açıklar.
Baştan bir açıklama: bu sayfa, endüstriyel ekipman değil, çelik işleme hizmeti hakkındadır. Çelik keseriz — boyuna kesme hatları, kesimleri veya diğer bobin işleme makinelerini inşa etmez, satmaz veya ihraç etmeyiz. Kendi fabrikamız için elektrik çeliği satın alan boyuna kesme hattı yerine zaten genişliğe kesilmiş elektrik çeliği sipariş ediyorsanız, biz o için doğru tedarikçi değiliz.
Ana Temel Noktalar
- Hassas boyuna kesme, geniş ana bobinleri (genellikle 800–1.250 mm genişliğinde) trafo çekirdeği laminasyonu veya motor stator damgalama kalıbınız için gerekli olan kesin genişliklerdeki dar şeritlere dönüştürür.
- Modern CNC boyuna kesme hatlarında ulaşılabilecek genişlik toleransı ±0,05–0,10 mm — basamak çakılı trafo çekirdeği yapısı ve hassas motor stator kalıpları için kritik bir parametredir.
- Trafo çekirdeği uygulamaları için, kesme genişliği basamak çakılı laminasyon tasarımıyla kesinlikle eşleşmelidir; motor stator uygulamaları için, kesme genişliği ilerleyici damgalama kalıbına giren şerit genişliğini belirler.
Elektrik Çeliği Boyuna Kesme Nedir ve Neden Önemlidir
Elektrik Çeliği İşleminde Boyuna Kesmenin Rolü
Elektrik çeliği, geniş üretim ekipmanının çelik fabrikası için daha ekonomik olması nedeniyle geniş bobinler (800–1.250 mm) halinde üretilir. Ancak, neredeyse tüm aşağı yönlü uygulamalar dar şerit gerektirir:
- Trafo çekirdeği: Basamaklı-hatlı çekirdekler, ana bobinden kesilen çeşitli laminasyon genişlikleri gerektirir (örneğin, dört basamaklı çekirdek için 750 mm, 625 mm, 500 mm ve 375 mm).
- Motor stator pres işlemi: Aşamalı kalıplar tipik olarak stator dış çapı artı minimum atık ağıt ile eşleşen 100–400 mm şerit genişlikleri kabul eder.
- Jeneratör çekirdeği: Büyük jeneratör stator delmeleri 600–800 mm kadar geniş şeritler kullanabilir.
Boyuna kesme basit bir kesme işlemi değildir — aşağı yönlü işlemlerin talep ettiği genişlik toleransı, kenar kalitesi ve düzlüğü elde etmek için hassas takım, kontrollü gerilim ve kalite kontrol gerektirir.
Boyuna Kesme Kalitesi Son Ürününüzü Nasıl Etkiler
Kötü boyuna kesme kalitesi her aşağı akış adımına yayılır:
- Genişlik değişimi → Çekirdek laminasyonu tam olarak uymuyor → Basamak-lap eklemlerinde hava boşlukları → Daha yüksek boşta çalışma kayıpları
- Kesit kenarlarında pul → Yığılmış çekirdeklerde tabakalar arası kısa devre → Artan girdap akımı kayıpları
- Kenar kaması (şerit düz değil) → İlerlemeli kalıpta yanlış hizalama → Laminasyonda geometri hataları → Motor performans değişimi
- Boyuna kesme bıçaklarından yüzey hasarı → Kaplama hasarı → Laminasyonlar arasında yalıtkan arızası
Boyuna Kesme Süreci: Adım Adım
Adım 1: Bobin Hazırlanması
Ana bobin, bobinin iç çapını destekleyen ve sarılmadan çıkarma sırasında gerilimi kontrol eden bir sarılmayan makineye (çözücü) yüklenir. Elektrik çeliği için ana bobin ağırlıkları tipik olarak 3.000–8.000 kg aralığında değişir.
Bobin, boyuna kesim makinesi girmeden önce bobin setini (bobin depolamasından kaynaklanan doğal eğriliği) ortadan kaldırmak için bir doğrultma silindir bölümünden geçirilir.
Adım 2: CNC Boyuna Kesme
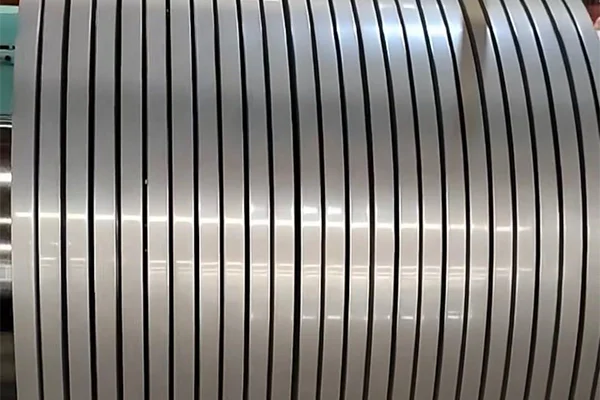
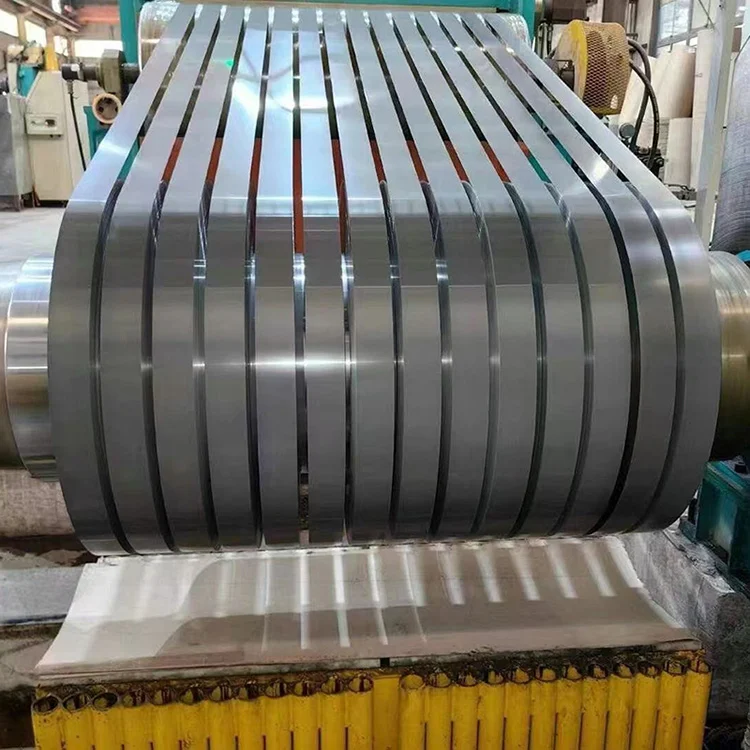
Boyuna kesme kafası, çiftler halinde düzenlenmiş hassas dairesel bıçaklar (boyuna kesme bıçakları) içerir. Her bir bıçak çifti bir boylama kesme oluşturur. Tek bir boyuna kesme geçişi aynı anda birden fazla şerit oluşturabilir (bir ana bobin geçişinden, şerit genişliklerine bağlı olarak tipik olarak 3–20 şerit).
Kritik parametreler:
- Bıçak aralığı (boşluk): Tipik olarak malzeme kalınlığının %5–8'i. Çok geniş → aşırı pul yüksekliği; çok dar → bıçak aşınması, potansiyel çatlamalar.
Modern boyuna kesme tesisleri, bıçakların CNC konumlandırmasını ±0,01 mm doğrulukta yaparak, bitmiş şerite ±0,05 mm genişlik toleransı sağlar.
Adım 3: Yeniden Sarılma
Boyuna kesme sonrasında, bireysel şeritler ayrı bobin mandrellerine yeniden sarılır. Dar şeritler için (< 100 mm), sarma sırasında bitişik bobinler arasına ayırıcılar yerleştirilir "teleskoplama"yı (sarma sırasında bobinin yanal kaydırılması) önlemek için.
Yeniden sarılma parametreleri belirtilecek:
- İç çap: tipik olarak 500–600 mm (dar şeritler için daha küçük)
- Dış çap: tipik olarak 1.000–1.800 mm
- Bobin ağırlığı: tipik olarak boyuna kesilmiş bobin başına 500–3.000 kg
Adım 4: Kalite Denetimi ve Paketleme
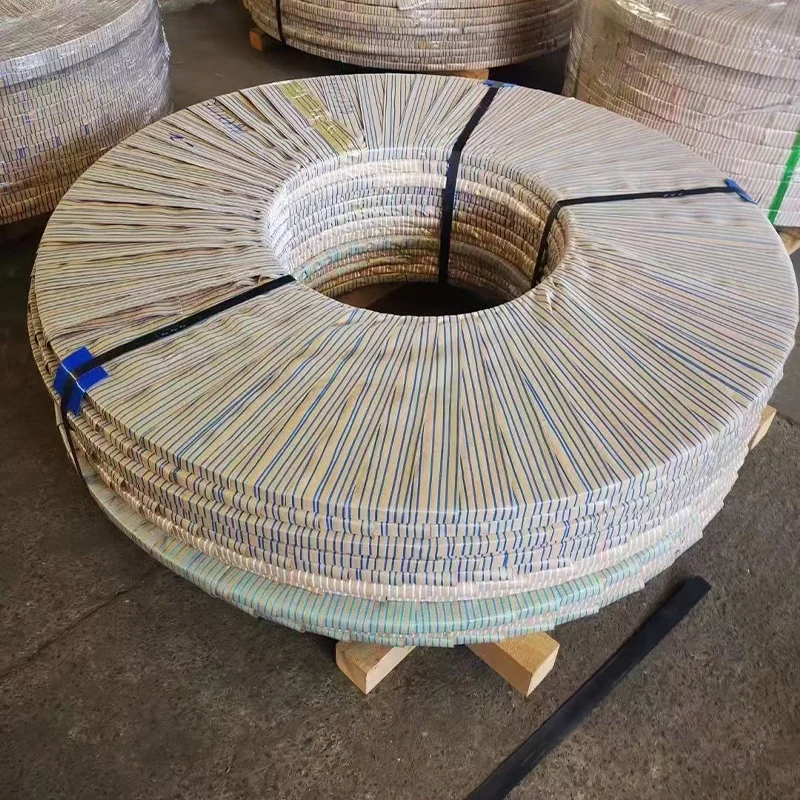
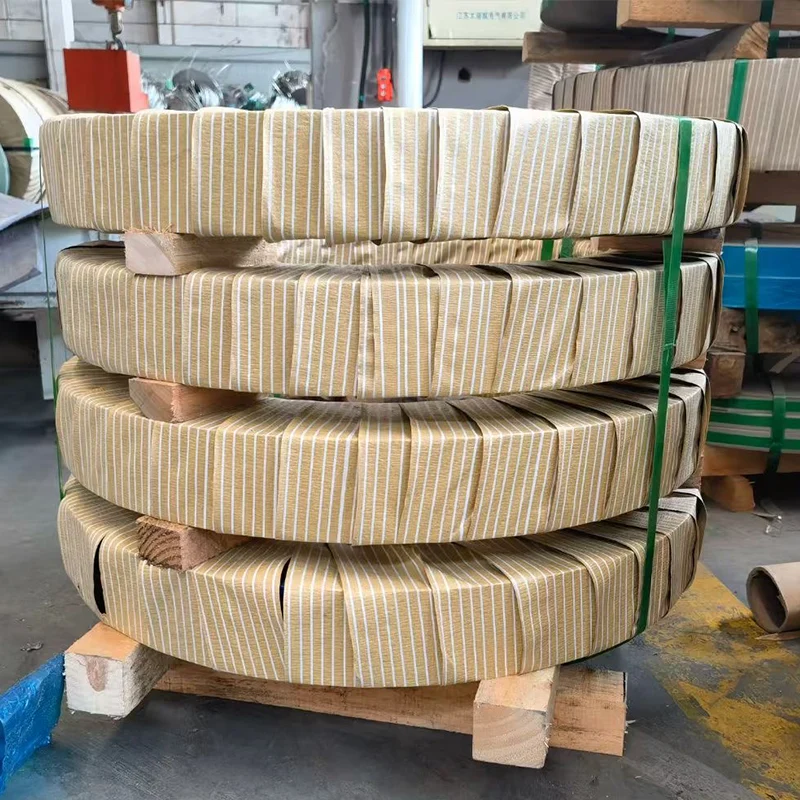
Yeniden sarılma sonrasında, her bir boyuna kesilmiş bobin boyut denetiminden geçer (genişlik çok sayıda noktada ölçülür, iç/dış çap, ağırlık). Yüzey denetimi, her iki tarafta da kaplama bütünlüğünü doğrular. Her bobin, sevkiyat için koruyucu ambalajda sarılır (VCI polietilenli film, oluklu çelik koruma halkaları).
Genişlik Toleransı ve Kalite Standartları
Genişlik Toleransı Standartları
| Tolerans Sınıfı | Genişlik Toleransı | Geçerli Standart | Tipik Uygulama |
|---|---|---|---|
| Normal | ±0,3 mm | IEC 60404-8-7 (Genel Tolerans) | Dağıtım transformatörü çekirdekleri, Sınıf A uygulamalar |
| Hassas | ±0,1 mm | IEC 60404-8-7 (Tablo 4) | Basamaklı-çakışık trafo çekirdekleri, güç transformatörü uygulamaları |
| Ultra-hassas | ±0,05 mm | Müşteri spesifikasyonu / Özelleştirilmiş gereksinimler | Basamaklı-çakışık çekirdekler, AA0 sınıfı yüksek verimli transformatörler |
| EV Motor | ±0,05 mm | IATF 16949 uygulanabilir gereksinimler | Motor stator damgalama kalıpları, elektrikli araç sürüş motorları |
Pul Yüksekliği Standartları
Kesme kenarlarındaki pul yüksekliği, tabaka arası yalıtım kalitesini belirler:
| Uygulama | Maksimum Talaş Yüksekliği | Standart Referansı |
|---|---|---|
| Standart Transformatör Laminalı | < 0.05 mm | IEC 60404-8-7 |
| Motor Stator Damgalama | < 0.01 mm | IEC 60404-11 Recommendation |
| Ultra ince EV Motor (< 0.20 mm) | < 0.005 mm | OEM Specification |
Not: Talaş yüksekliği < 0.01 mm (10 µm) yalnızca yeni veya taze taşlanmış bıçaklarla elde edilebilir. Bıçak aşınma izlemesi, tutarlı talaş kalitesi için kritiktir.
Akış (Şerit Düzlüğü)
Şerit akışı, şeridin düz bir çizgiden yanal sapmasıdır, 2 metre uzunluk üzerinde ölçülür:
- Standart tolerans: ≤ 1.5 mm / 2 m
- Hassas tolerans: ≤ 0.5 mm / 2 m
- Progresif motor damgalama kalıpları için: ≤ 0.3 mm / 2 m (bazı OEM spesifikasyonları)
OEM/ODM Boyuna Kesme Siparişinizi Belirtme
Özel bir boyuna kesme siparişi verirken, aşağıdaki spesifikasyonları sağlayın:
Gerekli Spesifikasyonlar
| Parametre | Örnek | Notlar |
|---|---|---|
| Giriş Derecesi | B27G100 Hi-B CRGO | IEC derece tanımlamasını dahil edin |
| Giriş Kalınlığı | 0.27 mm ±0.005 mm | Orijinal ana bobin spesifikasyonu |
| Boyuna Kesme Genişliği(leri) | 750 mm, 620 mm, 495 mm | Bir boyuna kesme geçişi başına birden fazla genişlik mümkündür |
| Genişlik Toleransı | ±0.05 mm | Veya ilgili standart tolerans sınıfına bakınız |
| Genişlik Başına Miktar | 750 mm'de 50 ton, 620 mm'de 30 ton | Her genişlik gereksiniminde miktarı belirtiniz |
| Bobin İç Çapı (Çıkış) | 500 mm | Çözer mandrel gereksinimlerine uymalıdır |
| Bobin Dış Çap Sınırı | ≤ 1.500 mm | Depolama ve nakliye sınırlamalarına uymalıdır |
| Maksimum Bobin Ağırlığı | 2.000 kg | Sökücu / malzeme taşıma ekipmanı kapasitesine uymalıdır |
İsteğe Bağlı Özellikler
- Tıraş yüksekliği sınırı: Standart yetersizse belirtiniz (örneğin, ince kalibreleme motor uygulamaları için < 0,008 mm)
- Kenar işleme: Tıraş temizleme geçişi istenir (adım ve maliyet ekler ancak tıraşı azaltır)
- Yüzey kaplaması: Kaplama türünün hasar görmeden korunması gerektiğini onaylayınız
- Özel ambalajlama: Kapalı VCI ambalajlama, ahşap palet boyutları, bağlama türü (kaplamanın hasar görmesini önlemek için plastik tercih edilir)
Trafo ve Motor Uygulamaları için Yaygın Boyuna Kesme Konfigürasyonları
Trafo Çekirdeği Boyuna Kesme (Step-Lap Tasarımı)
4 basamaklı step-lap tasarımında 3-fazlı 630 kVA trafo çekirdeği aşağıdakileri gerektirebilir:
| Basamak | Lamina Genişliği | Ana Bacak Genişliğinin %'si | Şerit Sayısı |
|---|---|---|---|
| Basamak 1 (Merkez) | 240 mm | %100 | 1 |
| Basamak 2 | 215 mm | %90 | 2 |
| Adım 3 | 185 mm | %77 | 2 |
| Adım 4 (Dış) | 145 mm | %60 | 4 |
Bu genişliklerin her biri, montajlı çekirdeğin hassas basamak örtüşmesini sağlamak için ±0,05 mm'ye boyuna kesilmelidir. Zhongxin Steel, aynı CRGO ana bobininden birden fazla geçişte gerekli tüm genişlikleri boyuna kesebilir ve tüm laminasyon genişlikleri arasında tutarlı derecesi ve ısıl işlem özelliklerini sağlar.
Motor Stator Boyuna Kesme (Kademeli Kalıp)
Bir CRNGO motor stator kademeli damgalama kalıbı için:
| Parametre | Tipik Değer |
|---|---|
| Stator Dış Çapı | 200 mm (örnek) |
| Web genişliği (hurda) | 15 mm her taraf |
| Gerekli şerit genişliği | 200 + 15 + 15 = 230 mm |
| Genişlik toleransı | ±0,05 mm |
| Kenar durumu | Punta temizleme önerilir |
| Kesik bobin ağırlığı | ≤ 2.000 kg (kalıp değişim sıklığını sınırlamak için) |
Kalite Doğrulaması: Teslimat Sırasında Neleri İnceleyeceksiniz
Özel boyuna kesme elektrik çeliğinin alınmasından sonra bu gelen denetimlerini gerçekleştirin:
- Genişlik ölçümü — Şeridin ilk 10 metresi boyunca en az 5 noktada genişliği ölçün. Sipariş belirtimi ve toleransla karşılaştırın.
- Bobin tanımlaması — Her bobinin etiketi MTC verilerini (bobin numarası, derece, orijinal ana bobin referansı) ile eşleştiğini doğrulayın.
- Yüzey durumu — Kaplama hasarı (5 mm'den uzun çizikler), pas lekeleri veya boyuna kesme bıçağı izleri açısından kontrol edin.
- Kenar kalitesi — Mikrometre veya yüzey profilometresi ile bobin kenarının 3 noktasında tırnak yüksekliğini kontrol edin.
- Düzlük kontrolü — 2 metresini düz bir yüzeyde açın; şerit tutarlı bir kavsayı olmaksızın düz bir şekilde yatmalıdır.
Teslim Süresi ve Minimum Sipariş Miktarları
| Hizmet Türü | Teslim Süresi (Sipariş Onayından Sonra) | Minimum Sipariş Miktarı |
|---|---|---|
| Stok Dışındaki Standart Kaliteler (CRGO B30G120, B27G100; CRNGO 35W300) | 5–7 İş Günü | Kesim genişliği başına 5 tonne |
| Stok Dışı Kaliteler (Siparişe Göre Tedarik) | 4–8 Hafta | Kalite başına 20 tonne |
| Ultra İnce Kaliteler (0,10–0,20 mm) | 8–12 Hafta | Kesim genişliği başına 3 tonne |
| Nitelik Verme İçin Deneme Örnekleri | 2–3 Hafta | Genişlik başına 100 kg |
Acil gereksinimler için Zhongxin Steel, stok kaliteleri üzerinde hızlandırılmış boyuna kesmeyi 48–72 saat turnaround süresiyle 10 tonneden fazla ve onaylanmış siparişler için yapabilir.
SSS
Boyuna kesme hattı ekipmanı üretir veya satarsınız?
Hayır. Zhongxin Steel bir elektrik çeliği fabrikasıdır — tedarik ettiğimiz CRGO ve CRNGO bobinleri işlemek için kendi CNC boyuna kesme hatlarını işletiyoruz, ancak boyuna kesme hattı tasarımı, üretimi, satışı veya dışa aktarımı yapmayz, ayrıca kesiciler veya diğer bobin işleme ekipmanı da yapmayız. Kendi fabrika nız için elektrik çeliği satın almak yerine boyuna kesme hattı satın almayı arıyorsanız, bu sayfa — ve bu tedarikçi — sizin aradığınız şey değildir.
Tek bir ana sarımdan karışık genişliklerde özel boyuna kesme yapılmış elektrik çeliği sipariş edebilir miyim?
Evet. Tek bir boyuna kesme işlemi, kesme genişlikleri toplamı artı bıçak kalınlıkları (tipik olarak toplam 1–2 mm) ana sarım genişliğini aşmadığı sürece, aynı anda birden fazla farklı genişlik üretebilir. Örneğin, 1.050 mm ana sarımdan: 750 mm + 280 mm + toleranslar/atık = tek işlemde mümkündür. Bu, birden fazla basamaklı genişliğe ihtiyaç duyan transformatör üreticileri için en uygun maliyetli yaklaşımdır.
Elektrik çeliği için boyuna kesme ve enine kesme arasındaki fark nedir?
Boyuna kesme, dar sürekli şeritleri üretmek için boyuna (sarım uzunluğu boyunca) kesim yapar. Enine kesme, belirli bir uzunluğun düz levhalarını üretmek için enine (genişlik boyunca) kesim yapar. Çoğu transformatör laminasyonu her iki işlemi gerektirir: önce boyuna kesme (laminasyon genişliğine), ardından enine kesme (laminasyon uzunluğuna). Motor stator laminasyonları, enine kesmesi damgalama sırasında dahili olarak yapan şeritten ilerleme ölçek damgalaması kullanır.
Boyuna kesme elektrik çeliğinin manyetik özelliklerini değiştirir mi?
Boyuna kesme işlemi kendi başına çeliğin toplu manyetik özelliklerini değiştirmez — kesim mekanik olup, ısısal değildir. Bununla birlikte, kesme kenarları (kesim çizgisinin 5–10 mm içinde) manyetik özellikleri yerel olarak bozuluş sertleştirmeye uğrar. Bu kenar etkisinin nedeni, transformatör laminasyon genişlikleri ve motor stator delikleri, son manyetik devre etkilenen kenar bölgesinde yer almayacak şekilde tasarlanması yeterli web ile tasarlanmasıdır.
Zhongxin Steel boyuna kesme hizmeti için hangi sertifikasyona sahiptir?
Zhongxin Steel'in boyuna kesme işlemleri ISO 9001:2015 kalite yönetim sistemi sertifikasyonu kapsamında yürütülmektedir. Boyuna kesme hizmeti IEC 60404-8-7 (CRGO) ve IEC 60404-8-4 (CRNGO) ile uyumlu dereceleri için mevcuttur. Kesilmiş bobin malzemesinin orijinal derece belirtimlerine karşı doğrulanması için yerinde Epstein Kare testi mevcuttur.
Referanslar
- IEC 60404-8-7:2008+AMD1:2011 — Tam işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirmeli elektrik çeliği şerit ve levha. Cenevre: IEC.
- IEC 60404-8-4:2022 — Tam işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirmesiz elektrik çeliği şerit ve levha. Cenevre: IEC.
- Roberts, W. L. (1983). Cold Rolling of Steel. New York: Marcel Dekker.
- Beckley, P. (2002). Electrical Steels for Rotating Machines. Stevenage: IEE.
- ASTM A34/A34M-21 — Standard Practice for Sampling and Procurement Testing of Magnetic Materials. West Conshohocken: ASTM.


