
Пластины магнитопровода трансформатора, штампованные статоры электродвигателей электромобилей и сердечники генераторов начинают изготовляться одинаково: с широких катушек электротехнической стали, которые должны быть разрезаны продольной резкой до точных ширин перед их финальной обработкой. Точная продольная резка — процесс разделения главных катушек на более узкие полосы — является критической операцией подготовки, которая определяет, сможет ли ваше последующее штампование или лазерная резка достичь допусков по размерам, требуемых вашей конструкцией. Данное руководство объясняет, как работает точная продольная резка электротехнической стали, какие технические условия указывать при заказе OEM/ODM, и какие параметры качества необходимо проверять.
Важное уточнение: эта страница посвящена услуге обработки стали, а не промышленному оборудованию. Мы осуществляем продольную резку стали — мы не производим, не продаём и не экспортируем линии продольной резки, резаки или другое оборудование для обработки катушек. Если вы ищете линию продольной резки для собственного завода вместо заказа электротехнической стали, уже разрезанной по ширине, мы не подходим в качестве поставщика для этой цели.
Ключевые моменты
- Точная продольная резка преобразует широкие главные катушки (обычно шириной 800–1250 мм) в узкие полосы требуемых точных ширин для ваших пластин магнитопровода трансформатора или штампованного статора электродвигателя.
- Допуск по ширине, достижимый на современных ЧПУ-линиях продольной резки, составляет ±0,05–0,10 мм — критический параметр для конструкции магнитопровода трансформатора со ступенчатым перекрытием и высокоточных штампов статора электродвигателя.
- Для применения в магнитопроводах трансформатора ширина разрезанной полосы должна точно соответствовать конструкции многослойной пластины со ступенчатым перекрытием; для применения в статорах электродвигателей ширина разрезанной полосы определяет ширину полосы, поступающей в прогрессивный штамп.
Что такое продольная резка электротехнической стали и почему это важно
Роль продольной резки в переработке электротехнической стали
Электротехническая сталь производится в широких катушках (800–1250 мм), так как широкое производственное оборудование более экономично для сталелитейного завода. Однако практически все последующие приложения требуют более узкой полосы:
- Магнитопроводы трансформаторов: Многоступенчатые магнитопроводы требуют нескольких различных ширин пластин (например, 750 мм, 625 мм, 500 мм и 375 мм для четырёхступенчатого магнитопровода), вырезанных из катушки-основы.
- Штамповка ротора двигателя: Многопозиционные штампы обычно принимают полосы шириной 100–400 мм, соответствующие наружному диаметру ротора плюс минимальная обрезная полоса.
- Магнитопроводы генераторов: Крупные штамповки ротора генератора могут использовать полосы шириной до 600–800 мм.
Продольная резка — это не просто процесс резания — она требует точного инструмента, контролируемого натяжения и контроля качества для достижения допуска на ширину, качества кромок и плоскостности, которые требуют последующие процессы.
Почему качество продольной резки влияет на ваш готовый продукт
Плохое качество продольной резки распространяется на каждый последующий этап:
- Разброс ширины → Сердечник не подходит с требуемой точностью → Воздушные зазоры в ступенчатых соединениях → Повышенные потери холостого хода
- Заусенцы на срезанных кромках → Межслойное замыкание в собранных сердечниках → Увеличенные потери вихревых токов
- Искривление кромки (лента не прямая) → Смещение в прогрессивном штампе → Ошибки геометрии пластин → Вариация характеристик двигателя
- Повреждение поверхности ножами продольной резки → Повреждение покрытия → Пробой изоляции между пластинами
Процесс продольной резки: пошаговое описание
Этап 1: Подготовка катушки
Основная катушка устанавливается на разматыватель, поддерживающий внутренний диаметр катушки и регулирующий натяжение при разматывании. Масса основных катушек электротехнической стали обычно находится в диапазоне 3000–8000 кг.
Катушка пропускается через секцию роликов выпрямления для снятия остаточной кривизны (естественной деформации от хранения в катушке) перед поступлением в машину продольной резки.
Этап 2: ЧПУ продольная резка
Головка продольной резки содержит прецизионные круглые ножи (ножи продольной резки), расположенные попарно. Каждая пара ножей создает один продольный разрез. Один проход продольной резки может создавать несколько полос одновременно (обычно 3–20 полос из одного прохода основной катушки в зависимости от ширины полос).
Критические параметры:
- Зазор между ножами (люфт): Обычно 5–8% от толщины материала. Слишком большой → избыточная высота заусенца; слишком маленький → износ ножа, возможное трещинообразование.
Современные линии продольной резки используют CNC-позиционирование ножей с точностью ±0,01 мм, что обеспечивает допуск по ширине готовой полосы ±0,05 мм.
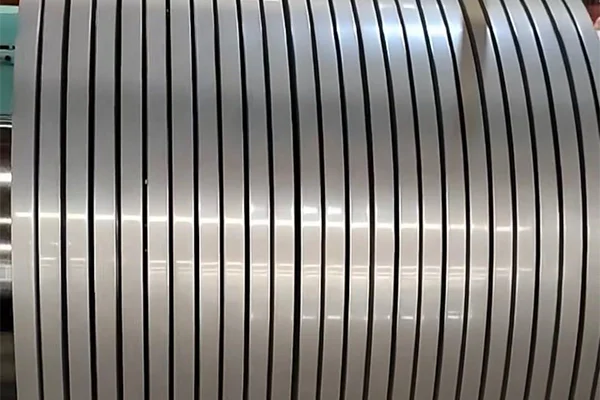
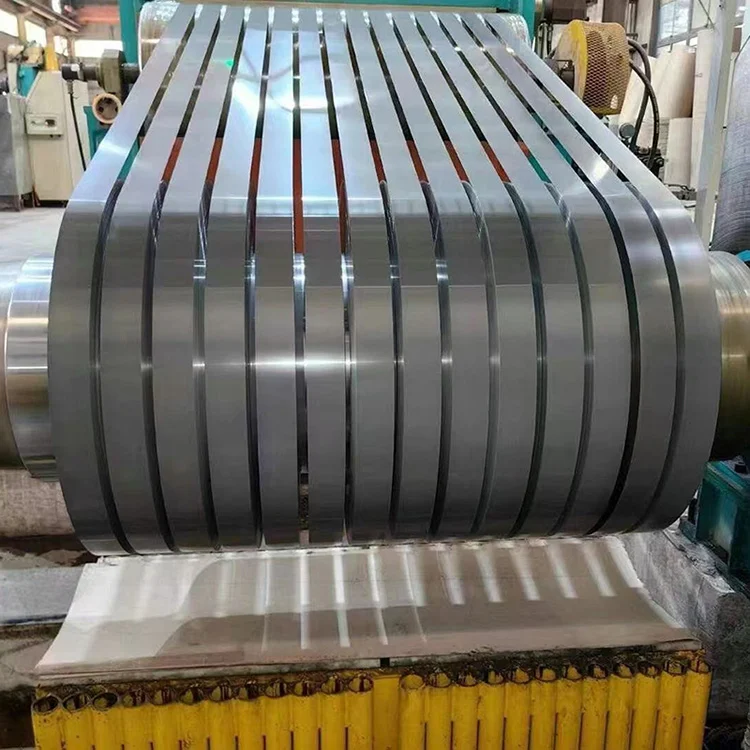
Этап 3: Переоборотка
После продольной резки отдельные полосы переоборачиваются на отдельные оправки катушек. Для узких полос (< 100 мм) между смежными катушками при наматывании размещаются разделители для предотвращения «телескопирования» (бокового смещения катушки во время намотки).
Параметры переоборотки, которые необходимо указать:
- Внутренний диаметр: типично 500–600 мм (меньше для узких полос)
- Наружный диаметр: типично 1 000–1 800 мм
- Вес катушки: типично 500–3 000 кг на одну разрезанную катушку
Этап 4: Контроль качества и упаковка
После переоборотки каждая разрезанная катушка проходит проверку размеров (ширина измеряется в нескольких точках, внутренний/наружный диаметр, вес). Проверка поверхности подтверждает целостность покрытия с обеих сторон. Каждая катушка упаковывается в защитную упаковку (полиэтиленовая пленка с летучими ингибиторами коррозии, кольца защиты из гофрированной стали) для отправки.
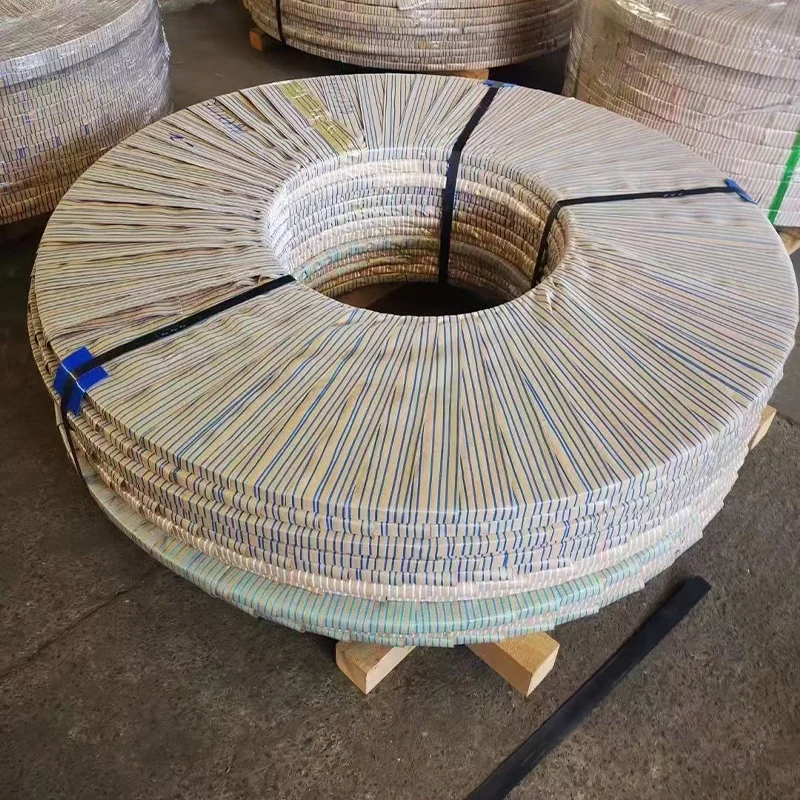
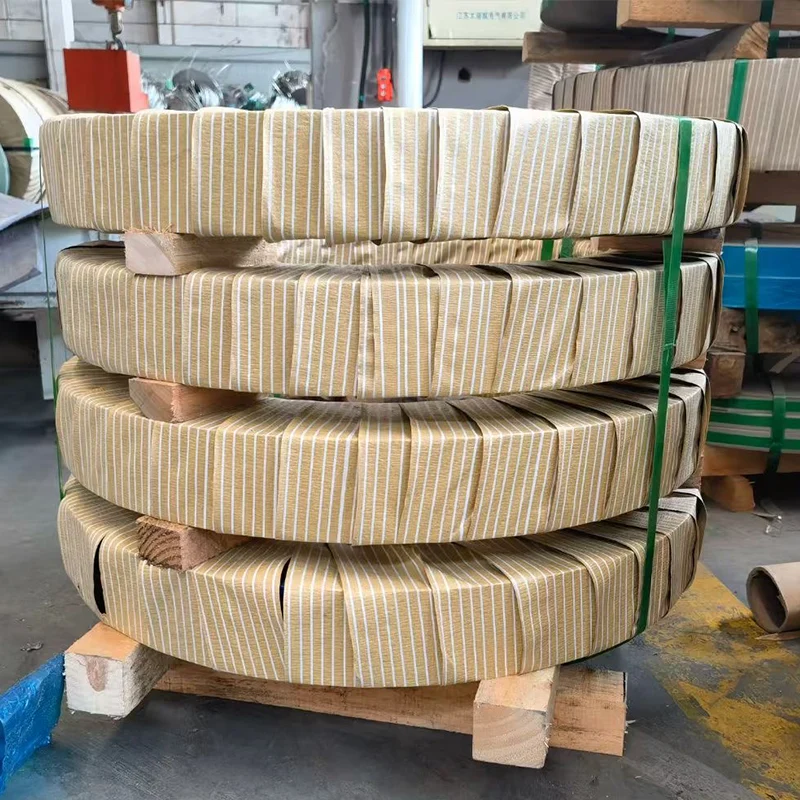
Допуски по ширине и стандарты качества
Стандарты допусков по ширине
| Класс допуска | Допуск по ширине | Применяемый стандарт | Типичное применение |
|---|---|---|---|
| Нормальный | ±0,3 мм | IEC 60404-8-7 (общие допуски) | Магнитопроводы распределительных трансформаторов, приложения класса A |
| Прецизионный | ±0,1 мм | IEC 60404-8-7 (таблица 4) | Магнитопроводы трансформаторов со ступенчатой стыковкой, применение силовых трансформаторов |
| Ультрапрецизионный | ±0,05 мм | Спецификация заказчика / Требования по заказу | Магнитопроводы со ступенчатой стыковкой, высокоэффективные трансформаторы класса AA0 |
| Электромотор ЭВ | ±0,05 мм | Требования, применяемые в соответствии с IATF 16949 | Штампы статора электромотора, электромоторы привода электромобилей |
Стандарты высоты заусенцев
Высота заусенцев на нарезных кромках определяет качество межслойной изоляции:
| Применение | Максимальная высота заусенца | Ссылка на стандарт |
|---|---|---|
| Стандартные пластины трансформаторов | < 0.05 mm | IEC 60404-8-7 |
| Штампованный якорь электродвигателя | < 0.01 mm | IEC 60404-11 Recommendation |
| Ультратонкий электродвигатель для ЭВ (< 0.20 mm) | < 0.005 mm | OEM Specification |
Примечание: Высота заусенца < 0.01 mm (10 µm) достижима только с новыми или свежезаточенными ножами. Контроль износа ножей критически важен для обеспечения постоянного качества заусенца.
Боковое искривление (прямолинейность ленты)
Боковое искривление ленты — это боковое отклонение ленты от прямой линии, измеренное на длине 2 метра:
- Стандартный допуск: ≤ 1.5 mm / 2 m
- Допуск повышенной точности: ≤ 0.5 mm / 2 m
- Для прогрессивных штампов штамповки якорей: ≤ 0.3 mm / 2 m (требования некоторых OEM-изготовителей)
Спецификация Вашего заказа на продольную резку по OEM/ODM
При размещении пользовательского заказа на продольную резку укажите следующие параметры:
Обязательные параметры
| Параметр | Пример | Примечания |
|---|---|---|
| Исходный сорт | B27G100 Hi-B CRGO | Указать обозначение сорта по МЭК |
| Исходная толщина | 0.27 mm ±0.005 mm | Спецификация исходной основной катушки |
| Ширина продольной резки | 750 mm, 620 mm, 495 mm | Возможны несколько ширин за один проход продольной резки |
| Допуск по ширине | ±0,05 мм | Или согласно применимому стандартному допуску |
| Количество на ширину | 50 тонн при 750 мм, 30 тонн при 620 мм | Укажите количество в зависимости от требований по каждой ширине |
| Внутренний диаметр катушки (выход) | 500 мм | Должен соответствовать требованиям оправки разматывателя |
| Предел внешнего диаметра катушки | ≤ 1 500 мм | Должен соответствовать ограничениям по хранению и транспортировке |
| Максимальный вес катушки | 2 000 кг | Должен соответствовать грузоподъёмности намотчика / оборудования обращения |
Дополнительные требования
- Предел высоты заусенца: Укажите, если стандарт недостаточен (например, < 0,008 мм для тонких листов электрических машин)
- Обработка кромок: Запрашивается проход обезвучивания (добавляет операцию и стоимость, но снижает заусенец)
- Поверхностное покрытие: Подтвердите, что тип покрытия должен быть сохранен без повреждений
- Специальная упаковка: Герметичная упаковка с VCI, размеры деревянного поддона, тип стреппинга (пластиковый предпочтителен для избежания повреждения покрытия)
Типичные конфигурации продольной резки для трансформаторных и электромашинных применений
Продольная резка магнитопровода трансформатора (конструкция Step-Lap)
Магнитопровод трансформатора 3-фазный 630 кВА с 4-ступенчатой конструкцией step-lap может требовать:
| Ступень | Ширина пластины | % ширины основного сердечника | Количество полос |
|---|---|---|---|
| Ступень 1 (центр) | 240 мм | 100% | 1 |
| Ступень 2 | 215 мм | 90% | 2 |
| Этап 3 | 185 mm | 77% | 2 |
| Этап 4 (внешний) | 145 mm | 60% | 4 |
Каждая из этих ширин должна быть разрезана с допуском ±0,05 mm для обеспечения точного перекрытия ступеней в собранном сердечнике. Zhongxin Steel может выполнять продольную резку всех требуемых ширин из одной катушки CRGO за несколько проходов, обеспечивая одинаковую марку и температуру обработки для всех ширин пластин.
Продольная резка ротора электродвигателя (прогрессивная штамповка)
Для прогрессивного штампа ротора электродвигателя из CRNGO:
| Параметр | Типичное значение |
|---|---|
| Внешний диаметр ротора | 200 mm (пример) |
| Ширина перемычки (отход) | 15 mm с каждой стороны |
| Требуемая ширина полосы | 200 + 15 + 15 = 230 mm |
| Допуск по ширине | ±0,05 mm |
| Состояние кромки | Рекомендуется удаление заусенцев |
| Вес разрезанной катушки | ≤ 2 000 kg (для ограничения частоты смены штампа) |
Проверка качества: что необходимо проверить при получении
При получении специально разрезанной электротехнической стали проводите следующие входные проверки:
- Измерение ширины — измерьте ширину не менее чем в 5 точках на первых 10 метрах полосы. Сравните с характеристиками заказа и допусками.
- Идентификация катушки — проверьте, что маркировка каждой катушки соответствует данным протокола испытания (номер катушки, марка, ссылка на исходную катушку).
Сроки поставки и минимальные объёмы заказов
| Тип услуги | Типичный срок поставки | Типичный минимум |
|---|---|---|
| Катушка или узкая лента продольной резки со склада | Примерно 15 дней | Примерно 5 тонн |
| Менее полной катушки (например 3 тонны) | Примерно 15 дней при наличии на складе; на несколько дней больше при отсутствии | Резка из катушки |
| Вырезанный лист | Примерно 15 дней | 500 кг |
| Образец для квалификации | Примерно одна неделя | 200 USD включая доставку, возвращается в счёт объёмного заказа |
| Внеполочные и ультратонкие марки | Согласуется при котировании | Согласуется при котировании |
Часто задаваемые вопросы
Вы производите или продаёте оборудование для продольной резки?
Нет. Zhongxin Steel — электротехнический металлургический завод; мы эксплуатируем собственные CNC линии продольной резки внутри предприятия для обработки катушек CRGO и CRNGO, которые мы поставляем, но мы не проектируем, не производим, не продаём и не экспортируем оборудование для продольной резки, ножницы или другое оборудование для обработки катушек. Если вы ищете возможность приобрести линию продольной резки для собственного завода, а не заказываете электротехническую сталь, уже нарезанную по ширине, эта страница — и этот поставщик — не то, что вам нужно.
Могу ли я заказать электротехническую сталь с продольной резкой нестандартных ширин из одного основного рулона?
Да. Один проход продольной резки может одновременно производить несколько различных ширин при условии, что сумма ширин полос и толщина ножей (как правило, 1–2 мм в сумме) не превышает ширину основного рулона. Например, из основного рулона шириной 1 050 мм: 750 мм + 280 мм + допуски/отходы = возможно за один проход. Это наиболее экономичный подход для производителей трансформаторов, которым требуются полосы различных ступеней ширины.
Какова разница между продольной резкой и резкой на мерные длины электротехнической стали?
Продольная резка режет продольно (вдоль длины рулона) с получением узких непрерывных полос. Резка на мерные длины режет поперечно (через ширину) с получением плоских листов определённой длины. Большинство пластин трансформаторов требуют обе операции: сначала продольную резку (до ширины пластины), затем резку на мерные длины (до длины пластины). Пластины статора электродвигателей производят штампованием прогрессивным штампом из полос, при котором резка на мерные длины осуществляется непосредственно во время штамповки.
Влияет ли продольная резка на магнитные свойства электротехнической стали?
Сам процесс продольной резки не изменяет объёмные магнитные свойства стали — резание носит механический, а не тепловой характер. Однако срезанные края (на расстоянии 5–10 мм от линии реза) испытывают наклёп, который локально снижает магнитные свойства. Этот краевой эффект объясняет, почему ширина пластин трансформаторов и пробойки пластин статора электродвигателей спроектированы с достаточным припуском так, чтобы конечная магнитопровод не находилась в зоне влияния срезанного края.
Какие сертификаты имеет компания Zhongxin Steel для услуги продольной резки?
Операции продольной резки компании Zhongxin Steel осуществляются в соответствии с системой управления качеством ISO 9001:2015. Услуга продольной резки доступна для марок, соответствующих IEC 60404-8-7 (CRGO) и IEC 60404-8-4 (CRNGO). Для проверки материала нарезанных рулонов по отношению к спецификациям исходной марки доступно испытание на квадрате Эпштейна на месте.
Источники
- IEC 60404-8-7:2008+AMD1:2011 — Cold-rolled grain-oriented electrical steel strip and sheet delivered in the fully-processed state. Geneva: IEC.
- IEC 60404-8-4:2022 — Cold-rolled non-oriented electrical steel strip and sheet delivered in the fully-processed state. Geneva: IEC.
- Roberts, W. L. (1983). Cold Rolling of Steel. New York: Marcel Dekker.
- Beckley, P. (2002). Electrical Steels for Rotating Machines. Stevenage: IEE.
- ASTM A34/A34M-21 — Standard Practice for Sampling and Procurement Testing of Magnetic Materials. West Conshohocken: ASTM.


