
Wesentliche Erkenntnisse
- Der Schichtfaktor ist das Verhältnis des tatsächlichen Volumens des Magnetstahls zum Gesamtvolumen eines laminierten Schichtstapels. Er beträgt nie 100% — die Beschichtung und Oberflächenunebenheiten nehmen immer Platz ein.
- Der typische Schichtfaktor für beschichtetes Elektroband liegt zwischen 92% und 97%, abhängig von der Beschichtungsdicke, der Flachheit der Coils und der Dickengleichmäßigkeit.
- Dickere Isolationsbeschichtungen (höhere Beschichtungsklasse) verringern die zwischenschichtigen Verluste, reduzieren aber auch den Schichtfaktor. Das ist ein echter technischer Kompromiss, kein Mangel.
- ASTM A720 ist die Standardprüfmethode zur direkten Messung des Schichtfaktors in Laminierungen, anstatt ihn allein aus der Beschichtungsdicke abzuschätzen.
- Ein Kern aus Stahl, der beim Schichtfaktor 2–3 Prozentpunkte unter seinem angegebenen Wert liegt, fällt nicht sofort aus. Es ist lediglich ein höherer Stapel erforderlich, um denselben effektiven magnetischen Querschnitt zu erreichen — was stillschweigend Materialkosten und Gewicht erhöht.
Was der Schichtfaktor tatsächlich misst
Der Schichtfaktor einer Laminierstapel ist das Verhältnis des tatsächlichen Volumens des Magnetstahls in einem laminierten Kern zum Gesamtvolumen des Stapels, ausgedrückt in Prozent. Ein Stapel mit 96% Schichtfaktor besteht zu 96% aus Stahl. Die restlichen 4%? Beschichtung, Luftspalte zwischen den Blechen und Oberflächenunebenheiten, die verhindern, dass die Bleche vollkommen plan aneinander anliegen.
Es ist nie 100%. Das ist beabsichtigt. Jeder laminierte Kern wird aus einzeln beschichteten Blechen gefertigt, und diese Beschichtung hat einen Zweck — sie ist die zwischenschichtige Isolierung, die Wirbelströme auf jedes dünne Blech begrenzt, anstatt sie zwischen den Schichten fließen zu lassen, was der eigentliche Grund für die Laminierung eines Kerns ist. Der Schichtfaktor ist das, worauf Sie zugunsten dieser Isolierung verzichten.
Für einen Konstrukteur ist dies entscheidend: Es ist die Kennzahl, die ein Stahlstoffblatt mit einem fertiggestellten Kern verbindet. Zwei Spulen können identische Ummagnetisierungsverlust- und Permeabilitätswerte aufweisen und dennoch Kerne mit deutlich unterschiedlichen effektiven magnetischen Querschnitten erzeugen, wenn sich ihre Stapelfaktoren unterscheiden. Und dieser Unterschied erscheint nicht auf einem standardmäßigen Werksprüfzeugnis. Nicht, es sei denn, Sie fordern ihn ausdrücklich an.
Vier Variablen, die die Kennzahl bestimmen
Sie beeinflussen sich gegenseitig auf Weise, die ein Stoffblatt allein nicht zeigt.
- Schichtdicke der Beschichtung. Der größte Einflussfaktor. Dickere Beschichtungen ermöglichen bessere Isolierung zwischen den Schichten und reduzieren Wirbelstromverluste zwischen den Blechen – sie nehmen aber auch mehr Volumen des Stapels in Anspruch, was den Stapelfaktor direkt senkt.
- Gleichmäßigkeit der Basisstahldicke. Dickenschwankungen über einer Spule, auch innerhalb der Toleranz, führen dazu, dass einzelne Punkte des Stapels unter Druck unterschiedlich stark komprimiert werden. Eine engere Dickentoleranzen unterstützt eine höhere, gleichmäßigere Kennzahl.
- Blechebenheit. Wellenbildung oder Krümmung verhindert, dass Bleche bündig aufeinander liegen. Dies ist eher ein Problem der Prozessregelung als eine Materialeigenschaft – hier zeigt sich die Walzwerkqualität in einer messbaren Kennzahl statt in etwas, das Sie einfach hinnehmen müssen.
- Gratenhöhe an den Schnittkanten. Stanzen oder Längsteilen hinterlässt Grat an der Blechkante. Zu hohe Gratenhöhe spreizt die Bleche an den Kanten auseinander, senkt den Stapelfaktor lokal, auch wenn der Rest des Blechs einwandfrei ist.
Die meisten Käufer denken an Beschichtungsdicke. Ebenheit und Gratenhöhe sind die beiden Faktoren, nach denen niemand fragt – und genau das ist der Unterschied zwischen einem gut kontrollierten Walzwerk und einem, das spart.
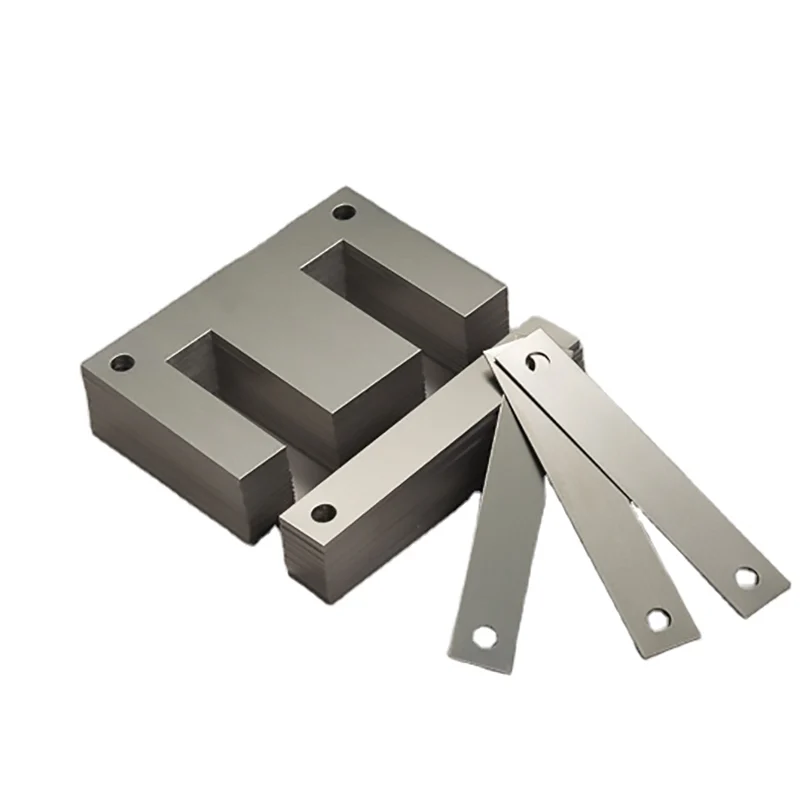
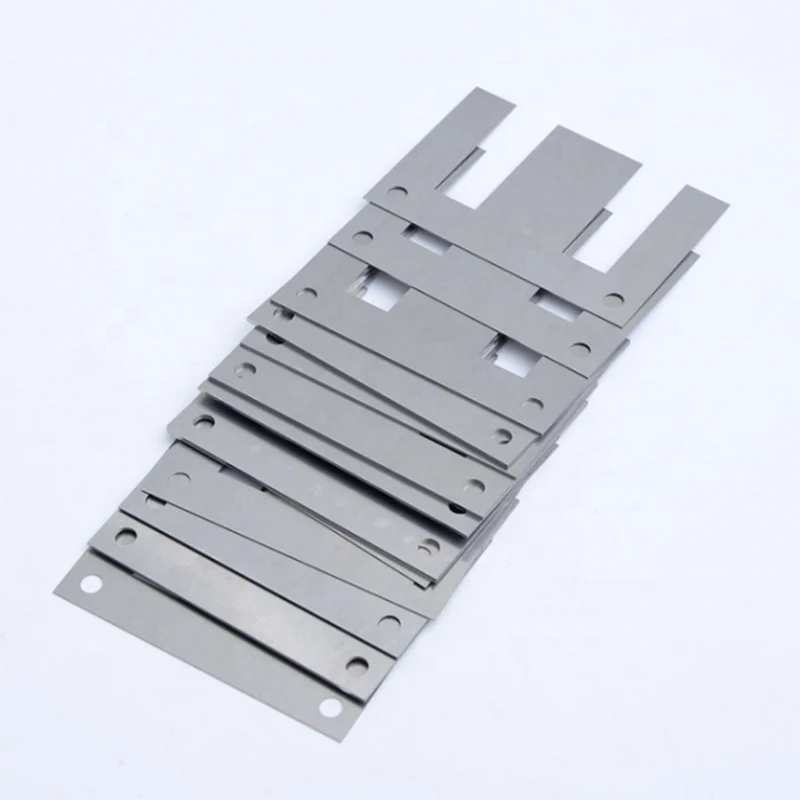
Typische Schichtwiderstandswerte nach Beschichtungsklasse
| Beschichtungsklasse | Typische Beschichtungsdicke | Typischer Schichtwiderstand | Häufige Anwendung |
|---|---|---|---|
| C-2 (dünne anorganische) | ~1-2 µm je Seite | 96%-97% | Standardstanzteile, kostensensitive Anwendungen |
| C-3 bis C-4 | ~1-3 µm je Seite | 95%-97% | Universaltransformatoren und -motoren |
| C-5 (dickere anorganisch-organische) | ~2-4 µm je Seite | 94%-96% | Anwendungen mit erhöhten Anforderungen an den Zwischenschichtwiderstand |
| C-6 (stärkste Isolierung) | Dickste Standardklasse | 92%-95% | Hochfrequenz-, Hochwiderstandsanwendungen |
Typische Bereiche. Keine Garantiewerte. Der tatsächliche Schichtwiderstand hängt davon ab, wie die Beschichtungsdicke mit der Ebenflächigkeit und der Gratenkontrolle zusammenwirkt — weshalb die Beschichtungsklasse allein Ihnen die Zahl, die Sie auf Ihrem eigenen Kern tatsächlich erreichen, nicht sagt.
Der Beschichtungs-Tradeoff, den niemand ins Datenblatt schreibt
Beschichtungsklasse und Schichtwiderstand werden wie zwei unabhängige Spezifikationen behandelt. Das sind sie nicht. Jeder Schritt nach oben in der Beschichtungsklasse bringt niedrigere Zwischenschicht-Wirbelstromverluste und bessere Isolationsfestigkeit mit sich — und kostet im Gegenzug einen kleinen Anteil des Schichtwiderstands. Da gibt es keinen Ausweg.
Bei den meisten Konstruktionen löst sich das von selbst. Die Beschichtungsklasse wird so gewählt, dass sie die Isolationsanforderung erfüllt, und der sich ergebende Schichtwiderstand wird von Anfang an in die mechanische Auslegung des Kerns — Stapelhöhe, Fensterbereich — eingebaut. Das Problem taucht woanders auf: wenn eine Konstruktion gegen die Beschichtungs- und Schichtwiderstandskombination eines Lieferanten qualifiziert wurde und ein zweiter Lieferant die “gleiche” Beschichtungsklasse anbietet, ohne diese Leistung tatsächlich zu erfüllen. Beschichtungsklasse ist eine Kategorie. Sie ist keine einzelne Zahl. Die C-5-Beschichtungen zweier Walzwerke können bedeutsam unterschiedliche Punkte innerhalb derselben Kategorie erreichen.
Dies ist kein Argument gegen dickere Beschichtungsklassen, wenn Ihre Anwendung die Isolation tatsächlich benötigt. Es ist ein Argument dafür, die tatsächliche Stapelungsfaktorzahl anzufordern — nicht nur das Label der Beschichtungsklasse — sobald Sie einen neuen Lieferanten qualifizieren oder während des Programms die Fabrik wechseln.
Messung nach ASTM A720
Der Stapelfaktor wird direkt gemessen, nicht rein aus der Schichtdicke berechnet — denn Ebenheit und Gratbildung zeigen sich nicht in einer Dickenmikrometer-Messung. ASTM A720 ist die Standardprüfmethode: sie misst den tatsächlichen physikalischen Stapelfaktor einer Blechmusterprobe unter kontrolliertem Druck. Ein wirklich gemessener Wert, keine aus einer Schichtdicken-Annahme abgeleitete Schätzung.
Warum die Prüfung wichtig ist: zwei Blechsorten können nach Schichtdicken-Spezifikation identisch aussehen und sich unter ASTM A720 dennoch unterschiedlich verhalten, wenn die eine engere Ebenheitskontrolle oder niedrigere Grathöhe aufweist als die andere. Für einen Einkäufer liegt darin der Unterschied zwischen einer Zahl auf einem Datenblatt und einer Zahl, die Sie tatsächlich für den Kernaufbau verwenden können.
Stapelfaktor vor der Bestellung überprüfen
- Fordern Sie ASTM A720-Prüfdaten an, nicht nur Schichtdickenangaben. Die Schichtdicke allein ist kein Vorhersagefaktor — fordern Sie den tatsächlich geprüften Wert überall dort an, wo die Anwendung dafür kritisch ist.
- Fordern Sie Stapelfaktor-Daten für Ihre spezifische Schichtklasse und Blechdicke an, nicht einen generischen Bereich für die Produktfamilie. Die gleiche Schichtklasse zeigt unterschiedliche Messwerte über verschiedene Basisblechdicken hinweg.
- Bestätigen Sie, ob die Angabe aus einem von CNAS akkreditierten oder gleichwertigen Labor stammt, im Vergleich zu einer eigenständigen Angabe des Walzwerks — aus dem gleichen Grund, warum dies für Ummagnetisierungsverlust und magnetische Induktion wichtig ist.
- Fordern Sie für ein kritisches oder großvolumiges Projekt eine kleine Blechmusterprobe an und messen Sie selbst die Aufbauhöhe, bevor die volle Produktion läuft. Das ist das Mittel, das Ebenheits- und Gratprobleme aufdeckt, die eine Spezifikations-Zahl verbergen kann.
Wenn die Kennzahl zu niedrig ausfällt
Es lohnt sich, direkt auszusprechen, was hier tatsächlich schiefgeht, denn es ist selten dramatisch. Ein Kern aus Elektroband, das zwei oder drei Punkte unter seinem angegebenen Stackingfaktor liegt, funktioniert nicht fehlerhaft. Er enthält nur etwas weniger tatsächliches magnetisches Elektroband pro Einheit der Schichthöhe als das Design annahm. Um denselben effektiven magnetischen Querschnitt zu erreichen, muss der Kern etwas höher sein — was still und leise in Materialkosten, Gewicht und Fensterbereich aufgeht, die nie dafür veranschlagt wurden.
Das ist die Falle. Sie entgeht leicht der Aufmerksamkeit, bis ein Produktionslauf um wenige Prozent das Elektroband-Budget überschreitet, ohne dass jemand sofort einen Grund nennen könnte. Der Stackingfaktor verdient dieselbe Verifizierungsdisziplin wie Ummagnetisierungsverlust und magnetische Induktion — nicht die Behandlung als angenommene Konstante, die kostenlos mit der Beschichtungsklasse mitgezogen wird. Um zu sehen, was ein Rückgang um zwei Punkte für Lamellenzahl und Elektroband-Gewicht in Ihrem eigenen Kern bedeutet, rechnen Sie die Zahlen in unserem Elektroband-Gewichtsrechner durch.
Anwendungen: Wo der Stackingfaktor am meisten zählt
- Leistungstransformatoren und Verteiltransformatoren — die Kernfensterfläche ist eine feste Konstruktionsvorgabe, daher bestimmt der Stackingfaktor direkt, wie viel aktives Elektroband darin passt. Siehe Leistungstransformator- und Verteiltransformator-Anwendungen für Kerndesign-Überlegungen.
- Hocheffiziente und kompakte Motoren — wenn das Kernvolumen durch die Baugröße begrenzt ist, wirkt sich die Variation des Schichtfaktors überproportional auf die erreichbare Drehmomentdichte aus. Siehe nicht-kornorientierter Siliziumstahl für Gradoptionen.
- Elektrofahrzeug-Traktionsmotoren und andere gewichtssensitive Auslegungen — bei denen sich jeder Prozentpunkt des Schichtfaktors direkter auf das Gewicht des Endprodukts auswirkt, als es bei einem stationären Transformator der Fall wäre.
Schichtete Kerne für Transformatoren
Transformatoren sind dort, wo der Schichtfaktor am stärksten wirkt, denn die Kernfensterfläche wird durch die Spulen- und Behälterauslegung bereits vor der Stahlbestellung festgelegt. Ein Leistungstransformator oder Verteiltransformator wird aus Hunderten von einzeln beschichteten CRGO-Blechen gebaut — EI- oder abgestufter Step-Lap-Form, aus 0,23–0,35 mm Streifen gestanzt und im fertigen Paket verspannt. Die Beschichtung jedes Blechs (C5 anorganisch als Standard, C6 auf Anforderung) begrenzt Wirbelströme auf einzelne Bleche statt über den ganzen Stapel zu fließen, was der ganze Sinn von laminierten Kernen ist — aber genau diese Beschichtung ist es auch, die den Schichtfaktor unter 100% hält.
Da die Fensterf läche nicht veränderbar ist, führt ein geringerer als erwarteter Schichtfaktor nicht nur zu Materialmehraufwand — es begrenzt auch, wie viel aktiver Stahl tatsächlich in einen Kern passt, auf den sich die Auslegung bereits verpflichtet hat. Bei einem zu Tausenden gefertigten Verteiltransformator zeigt sich das als flottenweit kleiner Effizienzverlust; bei einem großen Leistungstransformator zeigt es sich darin, dass ein einzelner Kern einen höheren Stapel benötigt, als der Behälter ausgelegt wurde. In jedem Fall ist dies ein Grund, vor der endgültigen Festlegung einer Transformatorkern-Spezifikation geprüfte Schichtfaktordaten anzufordern — nicht nur eine Beschichtungsklassifizierung — genau wie die oben beschriebenen Verifizierungsschritte.
Häufig gestellte Fragen
Was ist ein guter Schichtungsfaktor für Elektroband?
Typische Werte liegen zwischen 92 % und 97 %, je nach Beschichtungsklasse, Dicke und Prozessqualität — 96 % bis 97 % für dünne Beschichtungsklassen wie C-2, bis hinab zu 92 % bis 95 % für die dicksten Isolationsklassen. Es gibt keine universelle „gute" Kennzahl unabhängig von Ihrer spezifischen Beschichtungs- und Blechdickenanforderung. Der richtige Vergleichswert ist der von Ihrem eigenen Lieferanten gemessene Wert bei Ihrer spezifischen Spezifikation, nicht eine generische Branchenkennzahl.
Führt eine höhere Beschichtungsklasse immer zu einem niedrigeren Schichtungsfaktor?
Grundsätzlich ja — dickere Beschichtung nimmt mehr des physischen Volumens des Stapels in Anspruch. Aber das Verhältnis ist nicht vollständig linear, und Ebenheit sowie Gratenkontrolle können innerhalb einer gegebenen Klasse genauso wichtig sein wie die Beschichtungsdicke. Die C-5-Beschichtungen zweier Lieferanten können unterschiedliche Schichtungsfaktoren aufweisen, selbst bei ähnlicher nominaler Dicke.
Wie unterscheidet sich der Schichtungsfaktor von der Beschichtungsdicke?
Beschichtungsdicke ist ein Eingabefaktor, nicht die ganze Geschichte. Blechebenheit und Gratenhöhe an den Schnittkanten verringern den Schichtungsfaktor unabhängig von der Beschichtungsdicke — genau deshalb misst die ASTM A720-Prüfung das tatsächliche Schichtergebnis, anstatt sich allein auf die Beschichtungsdicke zur Vorhersage zu verlassen.
Was geschieht mit meinem Kerndesign, wenn der Schichtungsfaktor niedriger ausfällt als erwartet?
Der Kern funktioniert nicht fehlerhaft. Er enthält nur weniger tatsächliches magnetisches Stahl pro Einheit der Stapelhöhe als angenommen, weshalb ein höherer Stapel erforderlich ist, um denselben wirksamen magnetischen Querschnitt zu erreichen — was ungeplante Material- und Gewichtskosten für einen Produktionslauf verursacht.
Sollte ich bei jeder Bestellung ASTM A720-Daten anfordern?
Für standardmäßige, weniger kritische Anwendungen ist die Schichtklasse und typische Bereichsdaten in der Regel ausreichend. Für kompakte Kernspeicherkonstruktionen, gewichtsempfindliche Motoranwendungen oder bei der Qualifizierung eines neuen Lieferanten gegen ein bestehendes Design sollten Sie tatsächliche ASTM A720-Testdaten anfordern. Der zusätzliche Aufwand ist gerechtfertigt.
Sie qualifizieren eine neue Schichtklasse oder einen neuen Lieferanten für ein stapelfaktor-empfindliches Design? Kontaktieren Sie Zhongxin Special Steel für ASTM A720-Testdaten zur spezifischen Sorte und Schichtklasse, die Sie bewerten.


