
Temel Çıkarımlar
- Yığın faktörü, lamineli bir yığında gerçek manyetik çelik hacminin toplam çekirdek hacmine oranıdır. Asla %100 değildir — yalıtım kaplaması ve yüzey düzensizlikleri her zaman yer kaplar.
- Kaplanmış elektrik çeliği için tipik yığın faktörü, kaplama kalınlığı, bobin düzlüğü ve kalınlık düzgünlüğüne bağlı olarak %92 ile %97 arasında değişir.
- Daha kalın yalıtım kaplaması (daha yüksek kaplama sınıfı) laminerler arası kayıpları azaltır ancak yığın faktörünü de azaltır. Bu gerçek bir mühendislik dengesidir, bir kusur değildir.
- ASTM A720, kaplama kalınlığından tahmin etmek yerine laminasyon yığın faktörünü doğrudan ölçmek için standart test yöntemidir.
- Belirtilen yığın faktörünün 2-3 puan altında test sonucu çıkan çelikten inşa edilen bir çekirdek anında başarısız olmaz. Aynı etkili manyetik kesit alanını elde etmek için sadece daha yüksek bir yığına ihtiyaç duyar — sessizce malzeme maliyeti ve ağırlığı artırır.
Yığın Faktörü Gerçekte Ne Ölçer
Laminasyon yığın faktörü, lamineli bir çekirdeğin gerçek manyetik çelik hacminin yığının toplam fiziksel hacmine oranıdır ve yüzde olarak ifade edilir. %96 yığın faktörüne sahip bir yığın %96 çeliktir. Kalan %4? Yalıtım kaplaması, laminasyonlar arasındaki hava boşlukları ve sayfaların mükemmel şekilde birbirlerine temas etmesini engelleyen yüzey düzensizlikleri.
Asla %100 değildir. Öyle olması gerekli değildir. Her lamineli çekirdek bireysel kaplanmış sayfalardan inşa edilir ve bu kaplama amaca yönelik olarak mevcuttur — eddy akımlarını her ince sayfada sınırlayan ve katmanlar arasında akması yerine ayrı tuttuğu laminerler arası yalıtımdır. Bu, bir çekirdeği laminlemesinin tamamının nedenidir. Yığın faktörü, bu yalıtım karşılığında verdiğiniz şeydir.
Tasarım mühendisi için bunun neden önemli olduğu şudur: çelik veri sayfasını nihai üretilmiş bir çekirdekle bağlayan sayıdır. İki bobin özdeş çekirdek kaybı ve geçirgenlik değerlerine sahip olsa bile, yığınlama faktörleri farklıysa, anlamlı şekilde farklı etkili manyetik kesitli çekirdekler üretebilir. Ve bu fark, standart üretici test sertifikasında görünmez. Bunu isim olarak sormazsanız değil.
Sayıyı Belirleyen Dört Değişken
Bunlar, yalnızca bir veri sayfasının göstermeyeceği şekillerde birbirleriyle etkileşim kurar.
- Kaplama kalınlığı. En büyük etken. Daha kalın kaplamalar, levhalar arasında daha iyi ardalanma yalıtımı ve daha düşük girdap akımı kayıpları anlamına gelir — ancak bunlar aynı zamanda yığının hacminin fiziksel olarak daha fazlasını işgal eder; bu da doğrudan yığınlama faktörünü düşürür.
- Base çelik kalınlığı üniformitesi. Bir bobin üzerinde kalınlık değişkenliği, tolerans içinde olsa da, yığındaki bazı noktaların basınç altında diğerlerinden daha fazla sıkışması anlamına gelir. Daha sıkı kalınlık toleransı, daha yüksek ve daha tutarlı bir sayıyı destekler.
- Levha düzlüğü. Dalgalanma veya eğrilik, laminasyonların tamamen oturmasını engeller. Bu bir malzeme özelliğinden ziyade bir proses kontrol konusudur — burası, inanç temeline dayalı olmaktan ziyade ölçebileceğiniz bir sayıda, değirmenci kalitesinin gerçekten göründüğü yerdir.
- Kesim kenarlarında burr yüksekliği. Damgalama veya boyuna kesme, levha kenarında burr bırakır. Çok yüksek burr yüksekliği, laminasyonları kenarların tam yerinde ayrı tutarak, levhanın geri kalanı iyi test olsa bile yığınlama faktörünü yerel olarak aşağı çeker.
Çoğu alıcı kaplama kalınlığı hakkında düşünür. Düzlük ve burr yüksekliği, kimsenin sormadığı iki faktördür — ve bunlar iyi kontrol edilen bir değirmeni kenardan kesen birinden ayıran tam da budur.
Kaplama Sınıfına Göre Tipik Yığınlama Faktörü Değerleri
| Kaplama Sınıfı | Tipik Kaplama Kalınlığı | Tipik Yığınlama Faktörü | Yaygın Kullanım Alanı |
|---|---|---|---|
| C-2 (ince inorganik) | ~1-2 µm her yüz | %96-%97 | Standart damgalama, maliyete duyarlı uygulamalar |
| C-3 ile C-4 | ~1-3 µm her yüz | %95-%97 | Genel amaçlı transformatörler ve motorlar |
| C-5 (daha kalın inorganik-organik) | ~2-4 µm her yüz | %94-%96 | Daha yüksek tabakalar arası direnç gereken uygulamalar |
| C-6 (en kalın yalıtım) | En kalın standart sınıf | %92-%95 | Yüksek frekans, yüksek direnç uygulamaları |
Tipik aralıklar. Garantiler değil. Gerçek yığınlama faktörü, kaplama kalınlığının düzlük ve pul kontrolü ile nasıl etkileşim kurduğuna bağlıdır — bu da tam olarak kaplama sınıfının tek başına sizin çekirdeğinizde gerçekten alacağınız sayıyı söylemeyeceği nedendir.
Kimsenin Teknik Şartnamesine Koymadığı Kaplama Dengesi
Kaplama sınıfı ve yığınlama faktörü, iki bağımsız şartname gibi tartışılır. Öyle değiller. Kaplama sınıfında her adım, daha düşük tabakalar arası girdap akım kaybı ve daha iyi yalıtım direnci satın alır — ve bunun karşılığında yığınlama faktöründe küçük bir miktar kaybı yaşar. Buna çare yok.
Çoğu tasarım için bu kendiliğinden çözülür. Kaplama sınıfı yalıtım gereksinimini karşılayacak şekilde seçilir ve ortaya çıkan yığınlama faktörü, çekirdeğin mekanik tasarımına — yığın yüksekliği, pencere alanı — başından itibaren dahil edilir. Sorun tamamen başka bir yerde ortaya çıkar: bir tasarım bir tedarikçinin kaplama ve yığınlama faktörü kombinasyonuna karşı nitelendirilmiş olduğunda ve ikinci bir tedarikçi bu performansı gerçekten eşleştirmeden "aynı" kaplama sınıfını teklif ettiğinde. Kaplama sınıfı bir kategoridir. Tek bir sayı değildir. İki fabriğın C-5 kaplamalar aynı kategori içinde anlamlı derecede farklı noktalara inebilir.
Bunun, uygulamanız gerçekten izolasyon gerektirdiğinde daha ağır kaplama sınıflarına karşı bir argüman değildir. Bu, yeni bir tedarikçiyi nitelendirir veya program ortasında fabrikaları değiştirirken — sadece kaplama sınıfı etiketini değil — gerçek istif faktörü numarasını istemenin bir argümanıdır.
Test Edilmesi: ASTM A720
Yığınlama faktörü doğrudan ölçülür, saf hesaplama yöntemi kullanılmaz — çünkü düzlük ve kırçık etkileri kalınlık mikrometre okumasında görünmez. ASTM A720 standart test yöntemidir: kontrollü basınç altında laminasyon numunesinin gerçek fiziksel yığınlama faktörünü ölçer. Kaplama kalınlığı varsayımından oluşturulan bir tahmin değil, gerçek ölçülen bir değerdir.
Testin önemi: iki bobin kaplama kalınlığı spesifikasyonunda özdeş görünebilir ve yine de ASTM A720 altında farklı test sonuçları verebilir; biri daha sıkı düzlük kontrolüne veya daha düşük kırçık yüksekliğine sahipse. Alıcı açısından bu, spesifikasyon sayfasındaki bir sayı ile çekirdek tasarımında gerçekten kullanabileceğiniz bir sayı arasındaki farktır.
Sipariş Vermeden Önce Yığınlama Faktörünü Doğrulamak
- Sadece kaplama kalınlığı değil, ASTM A720 test verilerini isteyin. Kaplama kalınlığı tek başına tahmin etmez — uygulamanın bu açıdan hassas olduğu yerlerde gerçek test edilen değeri isteyin.
- Spesifik kaplama sınıfınız ve kalınlığınız için yığınlama faktörü verisini isteyin, ürün ailesi için genel bir aralık değil. Aynı kaplama sınıfı, farklı ana kalınlıklar arasında farklı test sonuçları verir.
- Rakamın CNAS akrediteli veya eşdeğer üçüncü taraf laboratuvarından mı, yoksa üretim tesisinin kendi bildirdiği sayıdan mı geldiğini doğrulayın — bu, çekirdek kaybı ve manyetik indüksiyon için önemli olması nedeniyle aynı nedenle önemlidir.
- Kritik veya yüksek hacimli bir program için, tam üretimine geçmeden önce küçük bir örnek yığını isteyip yapı yüksekliğini kendiniz ölçün. Bu, spesifikasyon sayfası numarasının gizleyebileceği düzlük ve kırçık sorunlarını gerçekten yakalar.
Sayı Düşük Geldiğinde
Burada aslında neyin yanlış gittiği konusunda açık olmaya değer, çünkü nadiren dramatiktir. Belirtilen istifleme faktörünün iki veya üç puan altında test edilen çelikten inşa edilen bir çekirdek başarısız olmaz. Sadece istif yüksekliği başına birim halinde biraz daha az gerçek manyetik çelik içerir. Aynı etkili manyetik kesiti elde etmek için, çekirdek biraz daha yüksek olmalıdır — bu sessizce hiçbir zaman bütçelenmemiş malzeme maliyeti, ağırlık ve pencere alanını tüketir.
Bu tuzaktır. Bir üretim serisi çelik bütçesinin birkaç yüzde fazla gelene kadar fark etmek kolaydır ve kimse hemen nedenini söyleyemez. İstifleme faktörü, çekirdek kaybı ve manyetik indüksiyon ile aynı doğrulama disiplini hak eder — kaplama sınıfıyla birlikte ücretsiz olarak gelen varsayılan bir sabit gibi işlem görmez.
Uygulamalar: İstifleme Faktörünün En Çok Önem Taşıdığı Yerler
- Güç ve dağıtım transformatörleri — çekirdek pencere alanı sabit bir tasarım kısıtlaması olduğundan, istifleme faktörü doğrudan içerisine ne kadar aktif çeliğin sığabileceğini belirler. Çekirdek tasarım değerlendirmeleri için güç transformatörü ve dağıtım transformatörü uygulamalarını inceleyin.
- Yüksek verimli ve kompakt motorlar — çekirdek hacmi çerçeve boyutu ile sınırlandırıldığında, istifleme faktörü varyasyonu ulaşılabilir tork yoğunluğu üzerinde büyük bir etkiye sahiptir. Derece seçenekleri için yönlendirilmemiş silisyumlu çelik bölümüne bakın.
Transformatörler için Katmanlı Çekirdekler
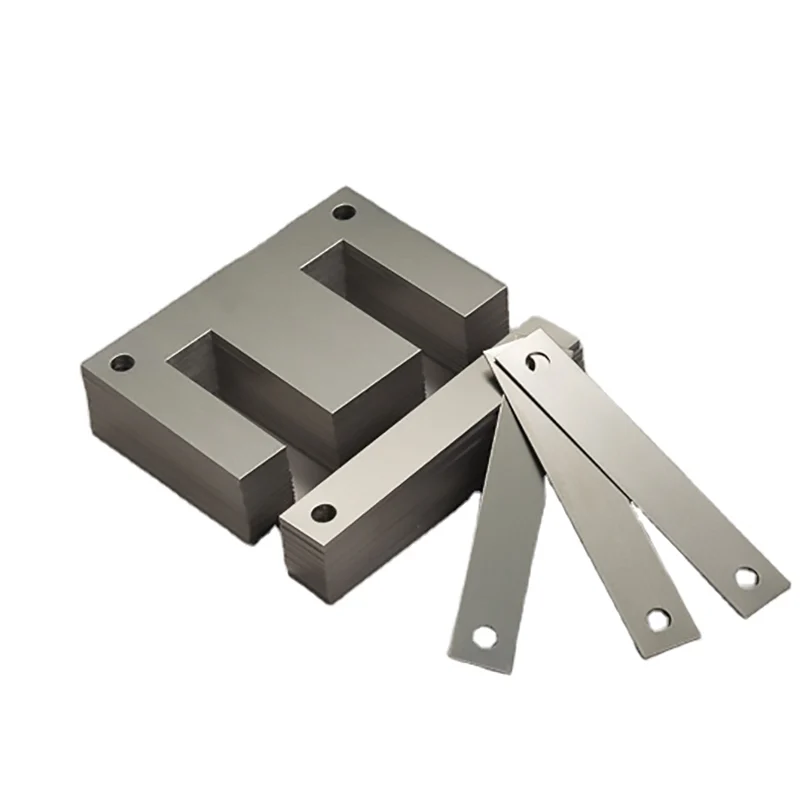
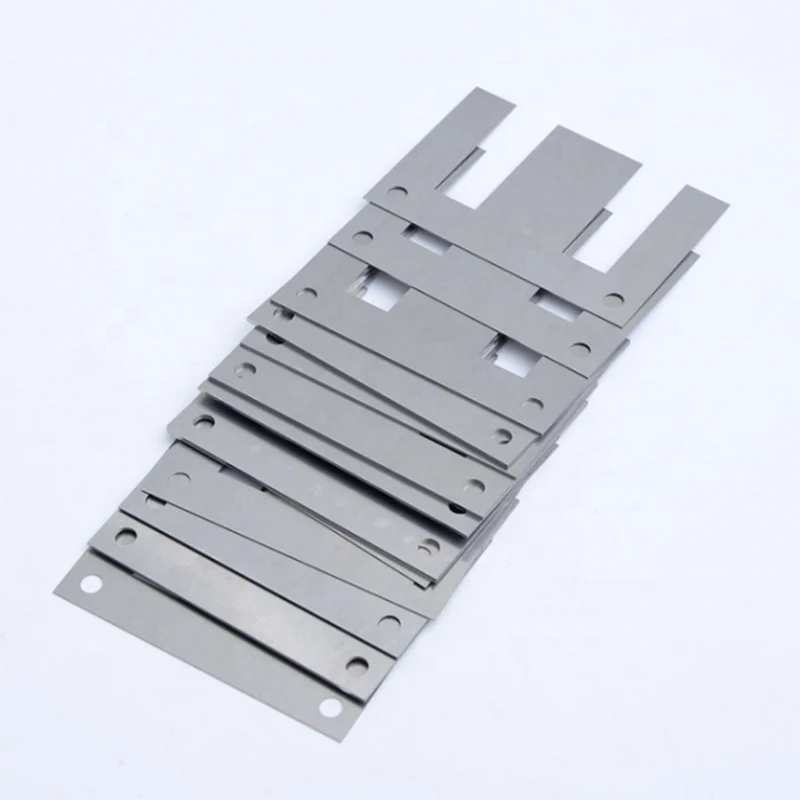
Transformatörlerde sıkıştırma faktörü en sert şekilde etki gösterir, çünkü çekirdek pencere alanı çelik sipariş edilmeden önce bobin ve tank tasarımı tarafından sabitlenir. Bir güç ya da dağıtım transformatörü çekirdeği, yüzlerce bireysel kaplanmış CRGO laminasyondan — 0,23–0,35 mm şeritten damgalanan E-I veya eğrisel basamaklı şekillerde, bitmiş yığına sıkıştırılmış durumda — inşa edilir. Her laminasyonun kaplaması (standart olarak C5 inorganik, talep üzerine C6) girdap akımlarını, tüm yığın üzerinde akan yerine bireysel levhalarla sınırlı tutarak bu işleri kalır — oysa bu kaplamanın sıkıştırma faktörünü %100'ün altında tutması tam olarak budur.
Pencere alanı sabit kalıp, beklentinin altında bir sıkıştırma faktörü sadece malzeme maliyeti değil — çelik tasarımın zaten yaptığı karara ait bir çekirdek içine kaç aktif çeliğin uymakta olduğunu sınırlandırır. Binlerce üretilen bir dağıtım transformatörü üzerinde, bu çok küçük, filo çapında bir verimlilik eksikliği olarak gösterilir; büyük bir güç transformatörü üzerinde, tankın etrafını tasarlamış olduğundan daha yüksek bir yığına ihtiyaç duyan tek bir çekirdek olarak gösterilir. Her iki durumda da, bir transformatör çekirdek spesifikasyonunu kilitlemeden önce — sadece bir kaplama sınıfı etiketi değil — test edilmiş sıkıştırma faktörü verilerini talep etmek bir sebeptir, tam olarak yukarıda açıklanan doğrulama adımları gibi.
SSS
Elektrik çeliği için iyi bir yığınlama faktörü nedir?
Tipik değerler kaplama sınıfına, kalınlığa ve işlem kalitesine bağlı olarak %92-%97 aralığında değişir — C-2 gibi ince kaplama sınıfları için %96-%97, en kalın yalıtım sınıfları için %92-%95'e düşer. Belirli kaplama ve kalınlık gereksinimlerinizden bağımsız olarak evrensel bir "iyi" sayı yoktur. Doğru kıyaslama, genel bir endüstri rakamı değil, belirli teknik şartnamenizdeki kendi tedarikçinizin test edilen değeridir.
Daha yüksek bir kaplama sınıfı her zaman daha düşük bir yığınlama faktörü anlamına mı gelir?
Genel olarak evet — daha kalın kaplama yığının fiziksel hacminin daha fazlasını kaplar. Ancak bu ilişki tamamen doğrusal değildir ve düzlük ile künt kontrol, belirli bir sınıf içinde kaplama kalınlığı kadar önemli olabilir. İki tedarikçinin C-5 kaplamaları benzer nominal kalınlıkta dahi farklı yığınlama faktörleriyle test edilebilir.
Yığınlama faktörü kaplama kalınlığından nasıl farklıdır?
Kaplama kalınlığı bir girdi olup, bütün hikaye değildir. Levha düzlüğü ve kesme kenarı küntlüğü, kaplama kalınlığından bağımsız olarak yığınlama faktörünü azaltır — bu da ASTM A720 testinin yığınlama faktörünü tahmin etmek için sadece kaplama kalınlığına güvenmek yerine gerçek yığınlanan sonucu ölçmesinin tam olarak nedenidir.
Yığınlama faktörü beklenenden düşük çıkarsa çekirdek tasarımıma ne olur?
Çekirdek başarısız olmaz. Sadece yığın yüksekliğinin birim başına daha az gerçek manyetik çelik içerir ve aynı etkili manyetik kesit alanına ulaşmak için daha yüksek bir yığın gerekir — bu da bir üretim serisine planlanmamış malzeme maliyeti ve ağırlık ekler.
Her sipariş için ASTM A720 verileri talep etmeliyim?
Standart, düşük duyarlılıklı uygulamalar için kaplama sınıfı ve tipik aralık verileri genellikle yeterlidir. Dar pencere alanı trafo tasarımları, ağırlığa duyarlı motor uygulamaları veya yeni bir tedarikçiyi mevcut bir tasarıma karşı nitelendirilirken, gerçek ASTM A720 test verilerini talep ediniz. Fazladan adımın değeri vardır.
Yeni bir kaplama sınıfını veya tedarikçiyi yığınlama faktörüne duyarlı bir tasarıma karşı nitelendiriliyorum? Zhongxin Special Steel ile iletişime geçiniz ve değerlendirmekte olduğunuz spesifik derece ve kaplama sınıfı için ASTM A720 test verilerini alınız.


