
Ключевые моменты
- Коэффициент заполнения — это отношение фактического объёма магнитной стали к общему объёму ламинированного пакета, выраженное в процентах. Он никогда не равен 100% — изоляционное покрытие и неровности поверхности всегда занимают некоторый объём.
- Типичный коэффициент заполнения для покрытой электротехнической стали составляет 92%-97%, в зависимости от толщины покрытия, плоскостности рулона и равномерности толщины.
- Более толстые изоляционные покрытия (более высокий класс покрытия) снижают потери между слоями, но также снижают коэффициент заполнения. Это реальный инженерный компромисс, а не дефект.
- ASTM A720 — это стандартный метод испытания для прямого измерения коэффициента заполнения ламинирования, а не его оценки только по толщине покрытия.
- Сердечник, изготовленный из стали с коэффициентом заполнения на 2-3 процентных пункта ниже заявленного значения, не выходит из строя полностью. Ему просто требуется более высокий пакет для достижения того же эффективного магнитного сечения — что скрытно увеличивает стоимость материала и вес.
Что на самом деле измеряет коэффициент заполнения
Коэффициент заполнения ламинирования — это отношение фактического объёма магнитной стали в ламинированном сердечнике к общему физическому объёму пакета, выраженное в процентах. Пакет с коэффициентом заполнения 96% состоит на 96% из стали. Остальные 4%? Покрытие, воздушные зазоры между листами и неровности поверхности, которые не позволяют листам идеально прижиматься друг к другу.
Он никогда не равен 100%. Так и должно быть. Каждый ламинированный сердечник изготавливается из отдельно покрытых листов, и это покрытие существует не просто так — это межслойная изоляция, которая удерживает вихревые токи в пределах каждого тонкого листа вместо того, чтобы они протекали между слоями, что и является основной причиной ламинирования сердечника. Коэффициент заполнения — это то, на что вы идёте, чтобы получить эту изоляцию.
Вот почему это важно для инженера-конструктора в частности: это число, которое связывает спецификацию стали с реально готовым магнитопроводом. Две катушки могут иметь идентичные показатели потерь в магнитопроводе и магнитной проницаемости, но при этом производить магнитопроводы с заметно различающимися эффективными площадями магнитного сечения, если их коэффициенты заполнения отличаются. И эта разница не отображается в стандартном сертификате заводских испытаний. Только если вы специально об этом попросите.
Четыре переменные, которые определяют это число
Они взаимодействуют таким образом, который спецификация стали не покажет.
- Толщина покрытия. Самый важный фактор. Более толстые покрытия обеспечивают лучшую межслойную изоляцию и снижают вихревые токи между листами — однако они также физически занимают большую часть объёма пакета, что непосредственно снижает коэффициент заполнения.
- Равномерность толщины основной стали. Изменение толщины по катушке, даже в пределах допуска, означает, что отдельные точки в пакете сжимаются неравномерно под давлением. Более жёсткий допуск толщины способствует более высокому и консистентному значению.
- Плоскостность листа. Волнистость или коробление препятствуют тому, чтобы пластины плотно прилегали друг к другу. Это скорее вопрос контроля технологического процесса, чем свойство материала — именно здесь проявляется качество производства на заводе в виде числа, которое вы можете измерить, а не просто принять на веру.
- Высота заусенца на обрезанных кромках. При штамповке или продольной резке на краю листа образуется заусенец. Слишком большая высота заусенца приподнимает пластины непосредственно на кромках, локально снижая коэффициент заполнения, даже если остальная часть листа соответствует требованиям.
Большинство покупателей думают о толщине покрытия. Плоскостность и высота заусенца — это два параметра, о которых никто не спрашивает — и именно они отличают хорошо контролируемый завод от завода, который идёт на компромиссы.
Типичные значения коэффициента заполнения по классам покрытия
| Класс покрытия | Типичная толщина покрытия | Типичный коэффициент заполнения | Типичное применение |
|---|---|---|---|
| C-2 (тонкое неорганическое) | ~1-2 µm на сторону | 96%-97% | Стандартная штамповка, приложения чувствительные к стоимости |
| C-3 to C-4 | ~1-3 µm на сторону | 95%-97% | Трансформаторы и электродвигатели общего назначения |
| C-5 (более толстое неорганическо-органическое) | ~2-4 µm на сторону | 94%-96% | Приложения, требующие повышенного сопротивления изоляции между слоями |
| C-6 (максимальная изоляция) | Толщина класса стандарта | 92%-95% | Приложения высокой частоты и высокого сопротивления |
Указанные диапазоны являются типичными, а не гарантийными. Фактический коэффициент заполнения зависит от того, как толщина покрытия взаимодействует с плоскостностью и контролем заусенцев — именно поэтому одного класса покрытия недостаточно для определения конкретного значения, которое вы получите в вашем сердечнике.
Компромисс покрытия, который никто не указывает в спецификации
Класс покрытия и коэффициент заполнения обсуждаются как два независимых параметра. Это не так. Каждый переход на более высокий класс покрытия дает снижение потерь на вихревые токи между слоями и лучшую устойчивость к изоляции — и в то же время влечет небольшое снижение коэффициента заполнения. Это неизбежно.
Для большинства конструкций это разрешается само собой. Класс покрытия выбирается в соответствии с требованиями к изоляции, а полученный коэффициент заполнения заложен в механическую конструкцию сердечника — высоту стека, площадь окна — с самого начала. Проблема возникает совершенно в другом месте: когда конструкция была квалифицирована под одну комбинацию покрытия и коэффициента заполнения от одного поставщика, а второй поставщик предлагает «тот же» класс покрытия, фактически не совпадая с этой производительностью. Класс покрытия — это категория. Это не одно число. Покрытия C-5 от двух заводов могут находиться в существенно различных точках внутри одной и той же категории.
Это не аргумент против классов покрытия большей толщины, если ваше приложение действительно требует такой изоляции. Это аргумент в пользу того, чтобы требовать фактическое значение коэффициента заполнения — а не просто обозначение класса покрытия — в момент квалификации нового поставщика или смены прокатного стана в процессе производства.
Проверка: ASTM A720
Коэффициент заполнения измеряется непосредственно, а не рассчитывается только на основе толщины покрытия — потому что плоскостность и высота заусенцев не отражаются в показаниях микрометра толщины. ASTM A720 — это стандартный метод испытания: он измеряет фактический физический коэффициент заполнения образца пластины под контролируемым давлением. Реальное измеренное значение, а не оценка, построенная на допущении о толщине покрытия.
Почему это испытание важно: две катушки могут выглядеть идентичными по спецификации толщины покрытия и тем не менее давать разные результаты при испытании по ASTM A720, если одна имеет более жесткий контроль плоскостности или меньшую высоту заусенцев, чем другая. Для покупателя это разница между цифрой на листе спецификации и цифрой, которую можно реально использовать при проектировании магнитопровода.
Как проверить коэффициент заполнения перед заказом
- Требуйте данные испытания по ASTM A720, а не только толщину покрытия. Толщина покрытия одна не предскажет коэффициент — запрашивайте фактическое измеренное значение везде, где приложение чувствительно к этому параметру.
- Требуйте данные коэффициента заполнения для вашего конкретного класса покрытия и толщины листа, а не общий диапазон для семейства продуктов. Один и тот же класс покрытия дает разные результаты при испытании на разных исходных толщинах.
- Убедитесь, что данные получены из аккредитованной лаборатории CNAS или эквивалентной независимой лаборатории, а не из собственного отчета завода — по той же причине, по которой это важно для потерь в магнитопроводе и магнитной индукции.
- Для критичной или крупносерийной программы запросите небольшой образец стопки и измерьте высоту сборки самостоятельно перед полным производством. Это то, что действительно выявляет проблемы с плоскостностью и заусенцами, которые может скрыть цифра в спецификации.
Когда полученное значение оказывается ниже
Стоит прямо сказать о том, что здесь на самом деле идет не так, потому что это редко бывает критично. Магнитопровод, изготовленный из стали с коэффициентом заполнения на две-три пункта ниже заявленного, не отказывает в работе. Он просто содержит немного меньше реальной электротехнической стали на единицу высоты стека, чем предполагала конструкция. Чтобы обеспечить ту же эффективную площадь поперечного сечения магнитопровода, необходимо немного увеличить его высоту — что незаметно съедает материальные затраты, вес и свободное пространство в окне, на которые никогда не было заложено бюджета.
В этом и состоит подвох. Его легко пропустить, пока производственная партия не окажется на несколько процентов выше своего бюджета по стали по причинам, которые поначалу никто не может назвать. Коэффициент заполнения заслуживает той же дисциплины проверки, что и потери в магнитопроводе и магнитная индукция — а не отношения к предполагаемой константе, которая автоматически следует за классом покрытия. Чтобы увидеть, как двухпунктовое снижение влияет на количество листов и вес стали в вашем магнитопроводе, произведите расчеты в нашем калькуляторе массы электротехнической стали.
Применение: где коэффициент заполнения наиболее важен
- Силовые и распределительные трансформаторы — свободное пространство магнитопровода является фиксированным конструктивным ограничением, поэтому коэффициент заполнения напрямую определяет, сколько активной электротехнической стали поместится внутри него. Ознакомьтесь с силовой трансформатор и распределительный трансформатор для рассмотрения конструктивных решений магнитопровода.
- Высокоэффективные компактные электродвигатели — где объем магнитопровода ограничен габаритом корпуса, колебания коэффициента заполнения оказывают значительное влияние на достижимую плотность крутящего момента. Варианты марок см. в разделе неориентированная кремнистая сталь.
- Тяговые электродвигатели электромобилей и другие конструкции, чувствительные к массе — где каждый процентный пункт коэффициента заполнения более прямо влияет на массу готового изделия, чем в стационарном трансформаторе.
Собранные магнитопроводы для трансформаторов
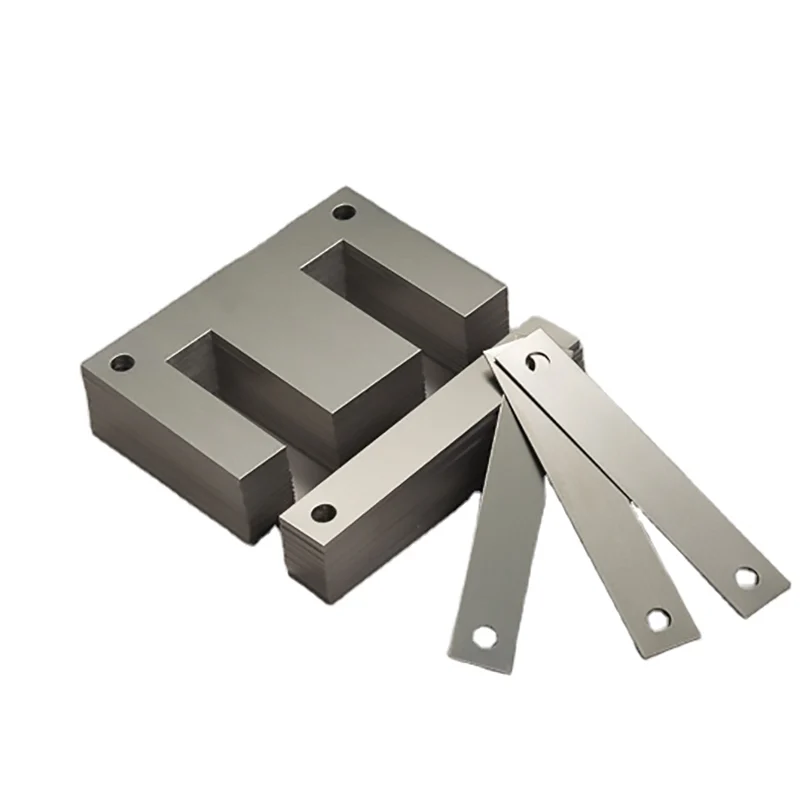
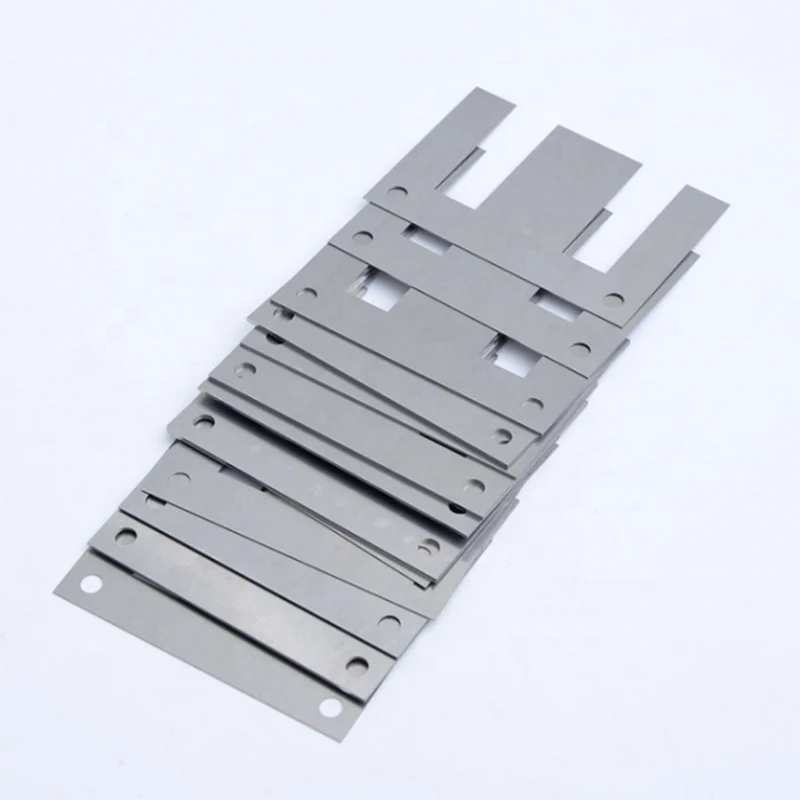
Трансформаторы — это область, где коэффициент заполнения имеет наибольшее значение, поскольку площадь окна магнитопровода фиксирована конструкцией катушки и бака еще до заказа стали. Магнитопровод силового или распределительного трансформатора собирается из сотен индивидуально покрытых пластин CRGO — форм EI или ступенчатого стык-в-стык, штампованных из полосы толщиной 0,23–0,35 мм и зажатых в готовый пакет. Покрытие каждой пластины (класс C5 неорганическое как стандарт, C6 по запросу) ограничивает вихревые токи отдельными листами вместо их протекания по всему пакету, что и является основной целью ламинирования магнитопровода — однако это же покрытие не позволяет коэффициенту заполнения достичь 100%.
Поскольку площадь окна не изменяется, более низкий, чем ожидается, коэффициент заполнения означает не только расход материала — он ограничивает, сколько активной стали фактически поместится в магнитопровод, конструкция которого уже утверждена. На распределительном трансформаторе, выпускаемом тысячами, это проявляется как небольшое падение КПД по всему парку; на крупном силовом трансформаторе это проявляется как необходимость увеличить высоту пакета сверх проектных параметров бака. В любом случае это причина запросить проверенные данные коэффициента заполнения — не просто обозначение класса покрытия — перед окончательным утверждением спецификации магнитопровода трансформатора, как описано в приведенных выше этапах проверки.
Часто задаваемые вопросы
Какой коэффициент укладки является хорошим для электротехнической стали?
Типичные значения составляют 92%-97% в зависимости от класса покрытия, толщины и качества обработки — 96%-97% для тонкослойных классов типа C-2, и 92%-95% для тяжелых классов изоляции. Универсального «хорошего» числа, независимого от вашего конкретного покрытия и требуемого сечения, не существует. Правильный ориентир — это проверенное значение вашего поставщика для вашей конкретной спецификации, а не обобщённая цифра по отрасли.
Означает ли более высокий класс покрытия всегда более низкий коэффициент укладки?
В целом да — более толстое покрытие занимает больше физического объёма укладки. Однако зависимость не совершенно линейна, и плоскостность и контроль заусенцев могут быть столь же важны, как толщина покрытия в пределах одного класса. Покрытия класса C-5 от двух поставщиков могут показать разные коэффициенты укладки даже при сходной номинальной толщине.
Чем коэффициент укладки отличается от толщины покрытия?
Толщина покрытия — это один из входных параметров, но не вся история. Плоскостность листа и высота заусенцев на срезе уменьшают коэффициент укладки независимо от толщины покрытия — именно поэтому испытания по ASTM A720 измеряют фактический результат укладки вместо того, чтобы полагаться на одну толщину покрытия для его прогнозирования.
Что происходит с конструкцией моего сердечника, если коэффициент укладки оказывается ниже ожидаемого?
Сердечник не выходит из строя. Он просто содержит меньше фактической магнитной стали на единицу высоты укладки, чем предполагалось, что требует более высокую укладку для достижения того же эффективного магнитного сечения — это добавляет непредвиденные затраты на материал и вес в производственный цикл.
Следует ли запрашивать данные ASTM A720 по каждому заказу?
Для стандартных приложений с низкой чувствительностью обычно достаточно данных по классу покрытия и типичным диапазонам. Для компактных конструкций трансформаторных сердечников, приложений с контролем веса двигателя или при квалификации нового поставщика относительно существующей конструкции запросите фактические данные испытаний ASTM A720. Это стоит дополнительного внимания.
Выполняете квалификацию нового класса покрытия или поставщика для конструкции, чувствительной к коэффициенту заполнения? Обратитесь в Zhongxin Special Steel для получения данных испытаний ASTM A720 по конкретной марке и классу покрытия, которые вы оцениваете.


