
Elektrikli araç devrimleri, motor malzemeleri için spesifikasyon kitabını yeniden yazıyor. 50 Hz'de çalışan endüstriyel motorlar 0,35–0,50 mm tane yönlendirmesiz elektrik çeliği ile iyi hizmet görmesine rağmen, 400–2.000 Hz'de çalışan EV çekiş motorları on kat daha ince ölçüler talep etmektedir — ve bu gereklilik arkasındaki malzeme bilimi, silisyumlu çeliğin seçimi, işlemi ve fiyatlandırılması hakkındaki her şeyi değiştirmektedir. Bu rehber, ultra ince elektrik çeliğinin (0,05–0,20 mm) EV güçü aktarması tasarımında kritik bir mücadele malzemesi haline neden geldiğini açıklamaktadır.
Temel Anahtar Noktalar
- EV çekiş motorları 400–2.000 Hz temel elektrik frekansında çalışmaktadır — şebeke frekansından 8–40 kat daha yüksek — ince lamelleri zorunlu kılmaktadır, isteğe bağlı değildir.
- Girdap akımı kayıpları kalınlık karesi ve frekans karesi ile orantılıdır: 800 Hz'de 0,35 mm'den 0,10 mm'ye geçiş, girdap kayıplarını yaklaşık %91 oranında azaltmaktadır.
- EV motorları için ultra ince CRNGO, 0,05–0,20 mm kalınlığında mevcuttur; silisyum içeriği tipik olarak yüksek frekans optimizasyonu için %2,0–%3,5'tir.
- EV'ler için küresel ultra ince elektrik çeliği talebinin 2030 yılına kadar 4,8 milyon tona ulaşması beklenmektedir; Verified Market Research'e (2026) göre %18 CAGR ile büyümektedir.
- Ultra ince silisyumlu çelik, çoğu EV motor stator geometrisi için amorf metal'den daha uygun maliyetli ve üretilebilir olmaya devam etmektedir.
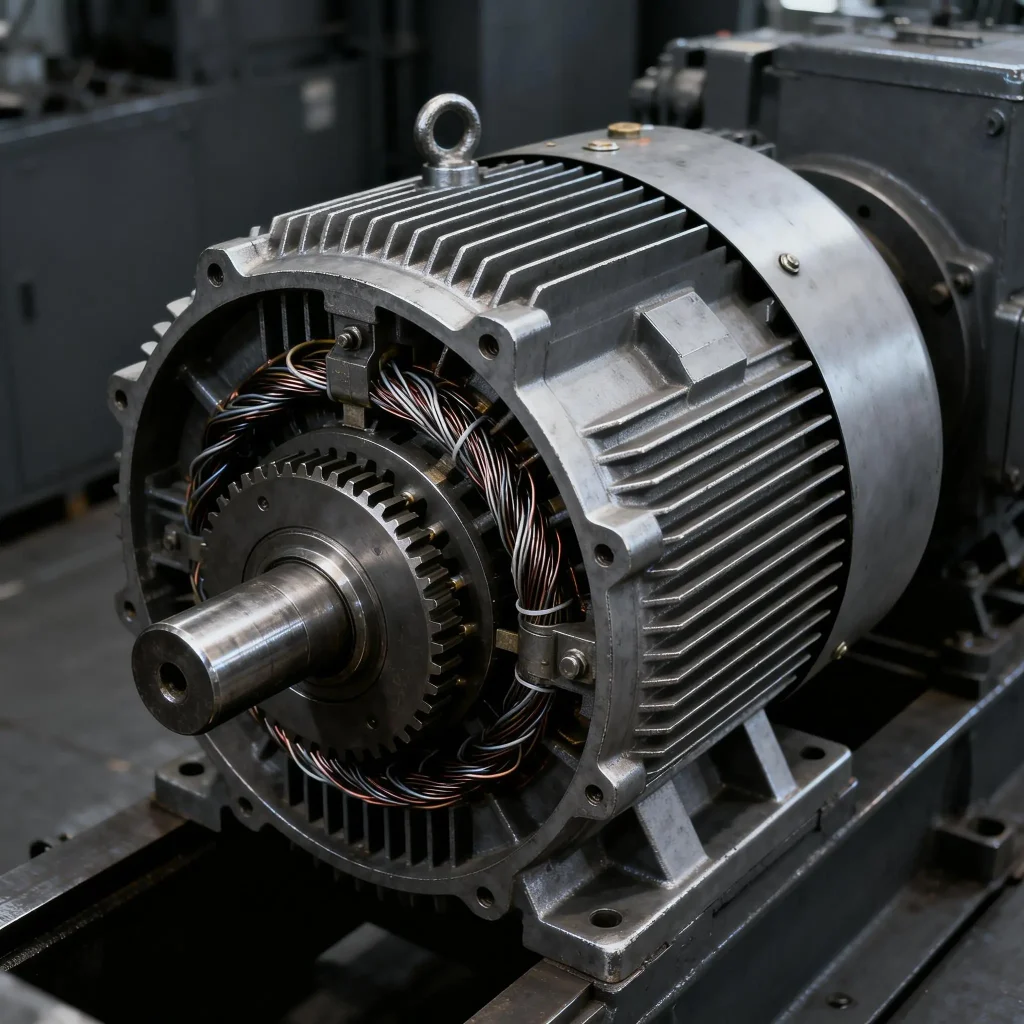
Elektrikli Araç Motorunun Frekans Sorunu
Ultra ince elektrik çeliğinin elektrikli araç motorları için neden önemli olduğunu anlamak, elektrikli araç motorlarının geleneksel endüstriyel motorlardan nasıl farklı olduğunu anlamayı gerektirir.
Endüstriyel asenkron motor (50 Hz şebeke):
- Rotor hızı: 1.450–3.000 RPM
- Temel elektrik frekansı: 50 Hz
- Çekirdek kaybı rejimi: Histerezis egemen
Elektrikli araç kalıcı mıknatıslı senkron motoru (PMSM):
- Rotor hızı: 6.000–20.000 RPM (tepe)
- Temel elektrik frekansı: 400–2.000 Hz (kutup çifti sayısı × rotor hızı ÷ 60)
- Çekirdek kaybı rejimi: Eddy akımı egemen
Temel fizik: eddy akımı kayıpları f² ile ölçeklenir; dolayısıyla 800 Hz'de çalışan bir motor, aynı elektrik çeliğinin 50 Hz'de çalışması durumuna kıyasla elektrik çeliği birim başına 256 kat daha fazla eddy akımı kaybı yaşar. Bunu kontrol etmenin tek pratik yolu lamina kalınlığını önemli ölçüde azaltmaktır.
800 Hz frekansında, silisyumlu çeliğin (elektrik direnci ~0,50 µΩ·m, uygunluk ~5.000) hesaplanan cilt derinliği yaklaşık 0,25 mm'dir — bu, bu derinlikten daha kalın laminasyonların manyetik iletkenlik için tam kesitlerini etkili bir şekilde kullanmadığı anlamına gelir. Zhongxin Steel mühendislik ekibi, laminasyon kalınlığını hedef işletme frekansı için hesaplanan cilt derinliğinin %40'ı veya daha azında tutmayı tavsiye eder.
Ultra-İnce CRNGO: Özellikler ve Kaliteler
EV uygulamaları için ultra-ince CRNGO, standart kalınlığa sahip CRNGO'dan birkaç kritik özellikle ayırt edilir:
Silisyum İçeriği Optimizasyonu
Daha yüksek silisyum içeriği (%3,5'e kadar), elektrik dirençliğini artırır ve bu da girdap akımı kayıplarını doğrudan azaltır. Ancak %3,5'i aşan silisyum içeriği çeliği kırılgan hale getirir — bu, 0,10 mm kalınlığında punch işlemleri için kritik bir sınırlamadır. Zhongxin Steel'in ultra-ince CRNGO kaliteleri, silisyum içeriğini (%2,0–%3,2) EV motor statoru geometrileri için punchability ve düktiite ile dengelemektedir.
Yüksek Frekansda Çekirdek Kaybı
| Kalite | Kalınlık | 1,0 T'de 400 Hz'de Çekirdek Kaybı (W/kg) | 1,0 T'de 800 Hz'de Çekirdek Kaybı (W/kg) |
|---|---|---|---|
| Standart CRNGO | 0,35 mm | ~45–60 | ~180–240 |
| Standart CRNGO | 0,20 mm | ~18–25 | ~70–100 |
| Ultra-ince CRNGO | 0,15 mm | ~10–14 | ~40–56 |
| Ultra-ince CRNGO | 0,10 mm | ~5–8 | ~18–28 |
| Ultra-ince CRNGO | 0,05 mm | ~2–3 | ~6–10 |
Değerler temsili aralıklardır; gerçek performans silisyum içeriği, işleme yöntemi ve IEC 60404-6'ya göre ölçüm koşullarına bağlıdır.
Manyetik İndüksiyon (B₅₀)
Ultra ince EV kaliteleri tipik olarak 1,60–1,70 T'lik B₅₀ değerine ulaşır — standart CRNGO'ya benzer — ancak bu, dirençlilik için gerekli silisyum içeriği artışına karşı dengelenmesi gerekir. Çok yüksek tork yoğunluğunu hedefleyen tasarımlar, azalan kayıplar karşılığında biraz daha düşük akı yoğunluğunu kabul edebilir.
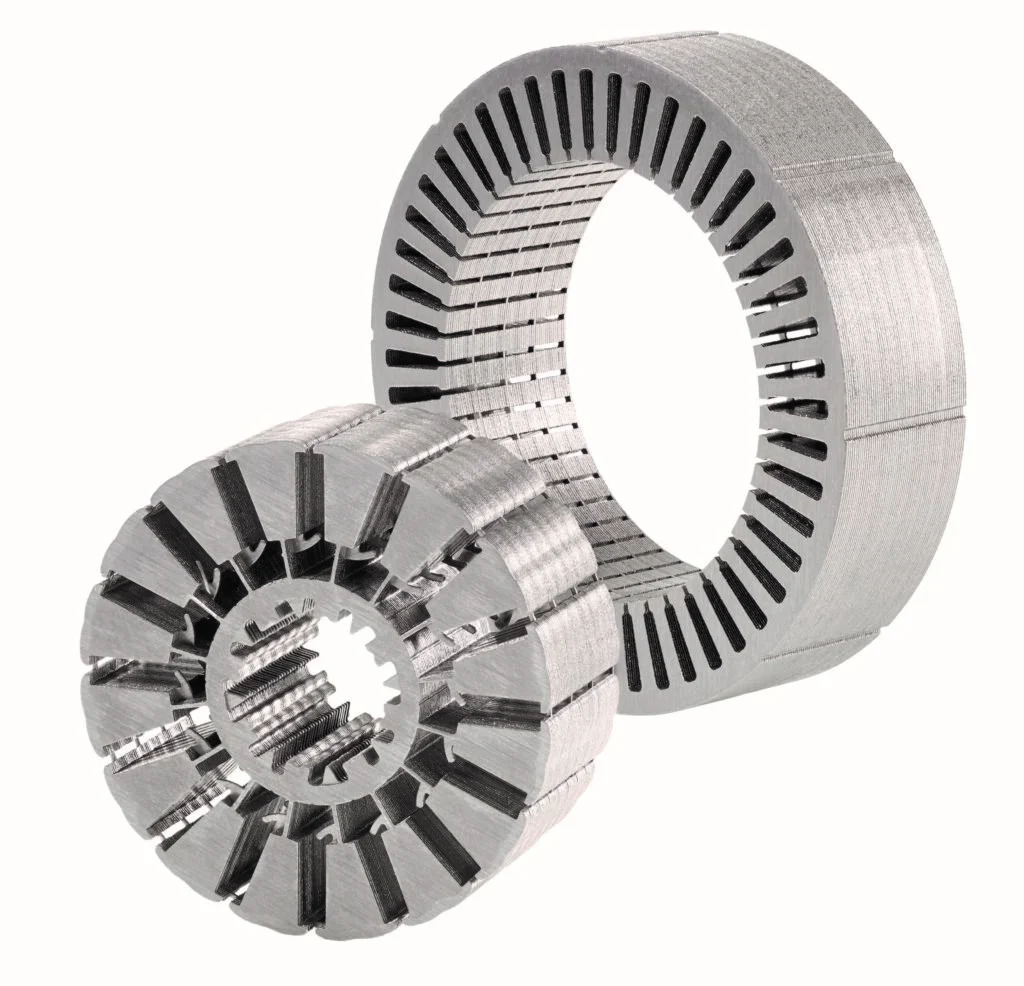
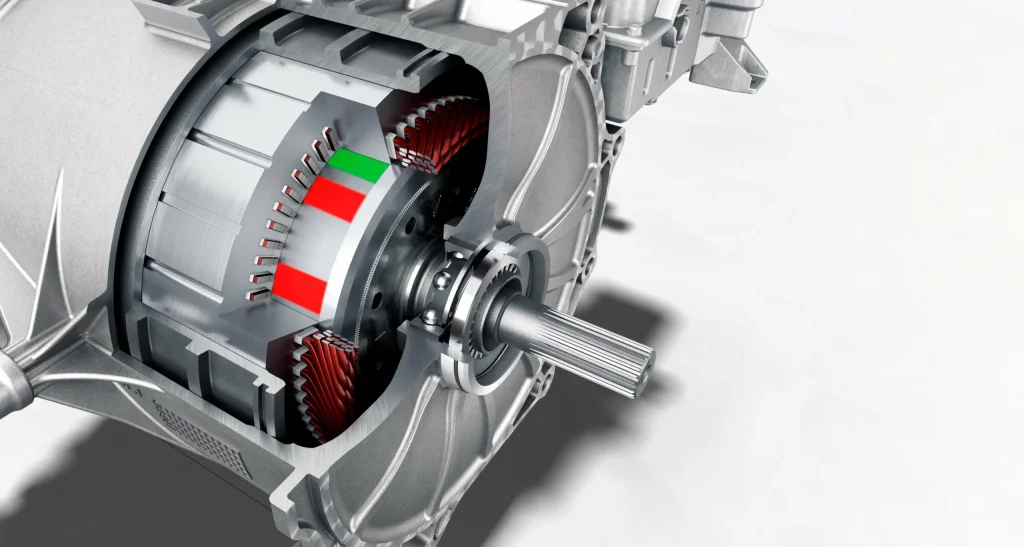
Ultra İnce Acı Verimliliği Nasıl Değiştirir
Modern EV çekiş motorları en üst işletme noktalarında yüzde 96–98 verimlilik hedeflemektedir. Motor verimliliğinde her 0,5 yüzdelik iyileştirme, anlamlı şekilde menzil uzatmasına veya akü paketinin boyutunun küçültülmesine neden olmaktadır.
Çalışılmış örnek: PMSM motor, 150 kW tepe gücü, 8.000 RPM'de işletim (≈ 800 Hz)
| Laminasyon | Eddy Kaybı (kW) | Histeresis Kaybı (kW) | Toplam Çekirdek Kaybı (kW) | Verimlilik Etkisi |
|---|---|---|---|---|
| 0,35 mm CRNGO | ~9,8 | ~1,2 | ~11,0 | −%6,8 |
| 0,20 mm CRNGO | ~3,8 | ~1,2 | ~5,0 | −%3,2 |
| 0,10 mm CRNGO | ~1,0 | ~1,2 | ~2,2 | −%1,5 |
| 0,05 mm CRNGO | ~0,25 | ~1,2 | ~1,45 | −%1,0 |
Yayınlanmış motor tasarım verilerine dayanan örnek niteliğindeki değerler. Gerçek sonuçlar motor geometrisi, akı yoğunluğu ve işletme noktasına bağlıdır.
0,35 mm ve 0,10 mm laminasyonlar arasındaki fark, motorun en üst noktasında 8,8 kW geri kazanılan gücü temsil etmektedir — bu, eşdeğer menzil performansı için akü paketinin gereksiniminin yaklaşık 3–5 kWh azaltılmasına eşdeğerdir.
Ultra İnce Silisyumlu Çelik ve Amorf Metal Karşılaştırması
Metglas 2605SA1 gibi amorf metal (metalik cam) alaşımları, eşdeğer frekansta ultra ince CRNGO'dan yaklaşık yüzde 50–70 daha düşük çekirdek kaybı sunmaktadır; ancak ciddi üretim zorlukları ortaya koymaktadır:
| Özellik | Ultra İnce CRNGO (0,10 mm) | Amorf Metal (25 µm) |
|---|---|---|
| Çekirdek kaybı 1,0 T'de, 400 Hz'de | ~5–8 W/kg | ~2–3 W/kg |
| Kalınlık | 0,10 mm | 0,025 mm |
| İstifleme faktörü | 0,88–0,92 | 0,80–0,85 |
| Delme kabiliyeti | Optimize edilmiş kalıplarla iyidir | Çok kötü (kırılgan) |
| İstifleme karmaşıklığı | Orta düzey | Çok yüksek |
| CRNGO 0,35 mm'ye karşı maliyet farkı | +%120–180 | +%800–1.200 |
| Üretim hazırlığı | Seri üretim | Sınırlı hacim |
Stator çapları 100 mm'nin üzerinde olan seri üretim EV programları için ultra ince CRNGO, amorf metalin otomotiv üretim hacimleriyle ekonomik olarak delinip istiflenemediği için baskın seçim olmaya devam etmektedir. Amorf metal, üstün yüksek frekans performansının işleme karmaşıklığını haklı kıldığı daha küçük, özel amaçlı motorlarda (beyaz eşya, dronlar, elektrikli aletler) uygulanmaktadır.
Ultra İnce Laminasyonlar için İşleme Zorlukları
0,20 mm altında elektrik çeliği, motor üreticisi seviyesinde benzersiz üretim zorlukları oluşturmaktadır:
1. Kalıp ve prez aşınması
0,10 mm'de kalıp boşluğu 3–5 µm'ye tutulmalıdır. Takım ömrü 0,35 mm damgalama için olanlardan önemli ölçüde daha kısadır. Ultra ince laminasyonlar için kademelenmiş kalıp setleri tipik olarak takım çeliği gözlükler ve daha sık öğütme gerektirir.
2. Talaş kontrolü
Ultra ince laminasyonlardaki talașlar etkili çekirdek kaybını önemli ölçüde artıran tabakalararası kısa devreleri oluşturmaktadır. Talaş yüksekliğini 10 µm'nin altında tutmak (laminasyon kalınlığının %20–25'i), kesin prez ayarı ve sık takım bakımı gerektirir.
3. Kaplama uyumluluğu
Standart yalıtım kaplaması (IEC 60404-11'e göre C3/C4 sınıfı) 0,35 mm kalınlığındaki malzemeye uygulandığında tipik olarak 1–2 µm kalınlığındadır. 0,10 mm'de, her iki taraftan 1 µm bile toplam kalınlığın %2'sini temsil ederek, etkin dolgu faktörünü anlamlı şekilde azaltır. Zhongxin Steel, ultra ince derecelendirmelere ince kaplama (C5/C6) kaplaması uygular.
4. Bobin işleme
Ultra ince bobinler (0,10 mm × 200 mm genişlik), standart bobin ağırlıklarında 2–4 tonda, bobinin açılması sırasında ayar gerilmelerinden dolayı iç çap genişlemesi sorunları ile karşı karşıyadır. Gerilim kontrolü olan özel çözme donanımı önerilir.
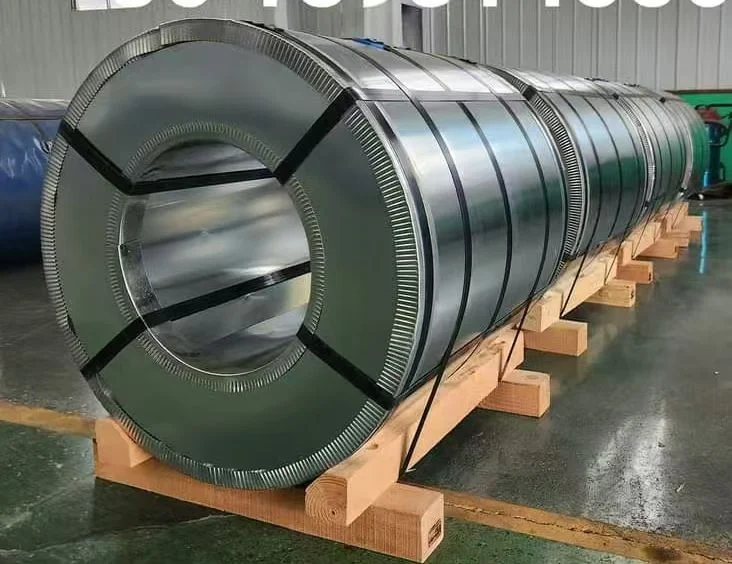
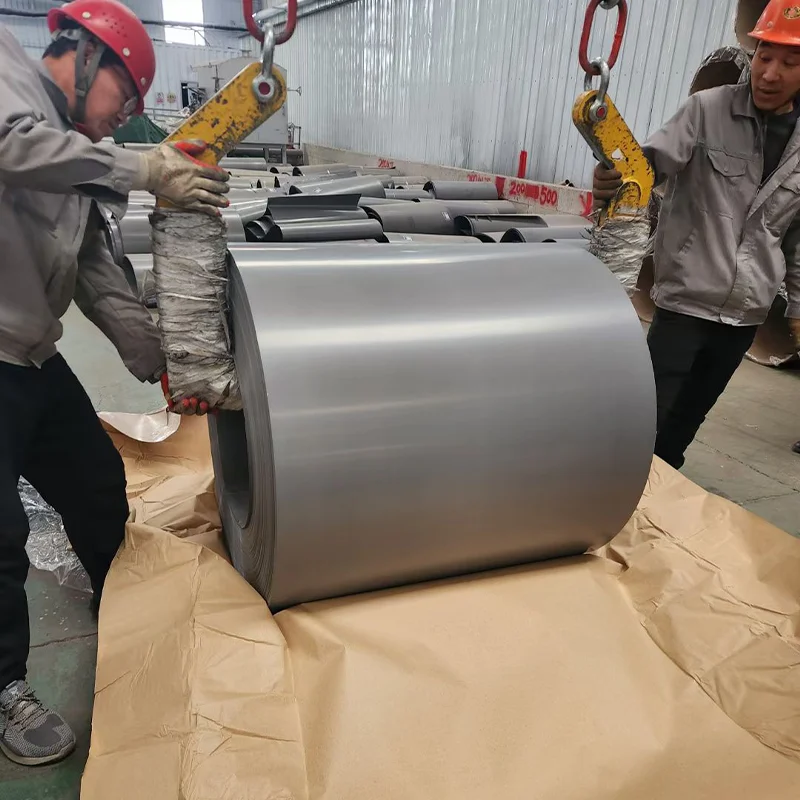
Zhongxin Steel'in Ultra İnce Ürün Yelpazesi
Zhongxin Steel, Wuxi, Jiangsu'daki üretim tesisinden aşağıdaki standart özelliklere sahip ultra ince elektrik çeliği tedarik etmektedir:
| Ürün | Kalınlık Aralığı | Genişlik Aralığı | Mevcut Yüzey |
|---|---|---|---|
| Ultra ince CRNGO | 0,05–0,20 mm | 20–1.000 mm | C5, C6 kaplama |
| Ultra ince CRGO | 0,10–0,20 mm | 30–1.000 mm | C5, C6 kaplama |
Kalınlık toleransı: tüm aralık üzerinde ±0,005 mm.
Bobin ağırlığı: 500 kg–4.000 kg (müşteri tarafından belirlenir).
Özel dilim genişlikleri: Stok bobinden 5 iş günü teslim süresi ile kullanılabilir.
EV motor uygulamaları için Zhongxin Steel aşağıdakileri sağlamaktadır:
- Elektromanyetik performans sertifikaları IEC 60404-6'ya göre yüksek frekansta (400 Hz, 800 Hz, 1.000 Hz) çekirdek kaybı verileri ile.
- Örnek hizmeti: Prototip testi için 10 iş günü içinde 50 kg örnek bobinleri mevcut.
- Teknik danışmanlık: Motor işletme frekansı, manyetik akı yoğunluğu tasarım noktası ve verimlilik hedeflerine dayalı sınıf seçimi desteği.
EV Motor Tasarımınız için Ultra İnce Seçimi
EV motoru için ultra ince CRNGO belirtirken, tedarikçinize bu parametreleri sağlayınız:
- Tepe işletme hızı (RPM) ve kutup çifti sayısı → temel elektrik frekansını belirler
- Hedef maksimum verim (örn., ≥ %96 çalışma noktasında)
- Manyetik akı tasarım noktası (tipik: 1,2–1,5 T EV statoru için)
- Stator geometrisi — stator dış çapı, yuva geometrisi → patlayabilirlik gereksinimlerini etkiler
- Üretim hacmi — ölçü yatırımı amortismanı vs. malzeme maliyeti denge-değişimini etkiler
Prototip oluşturma için lazer kesme, ölçü maliyetlerini ortadan kaldırır ve bir üretim damgalama ölçüsüne geçmeden önce birden fazla kalınlık seçeneği üzerinde hızlı yinelemeyi sağlar.
SSS
Tesla Model 3 motorlarında hangi kalınlıkta silisyumlu çelik kullanılır?
Tesla, Model 3'ün kalıcı mıknatıs arka motorunda oryantasyonlu olmayan silisyumlu çelik kullanır. Yayınlanan söküm analizlerine göre, kullanılan birincil ölçü 0,20–0,25 mm aralığındadır ve yüksek frekans verimliğinin otomotiv ölçeğinde üretim üretilebilirliği ile dengesinin sağlanması için seçilmiştir.
EV motorları için neden ultra ince CRNGO, ultra ince CRGO'dan daha çok tercih edilir?
EV motor statorları dönen manyetik akı taşır ve bu akı, rotor dönerken tüm açısal yönleri tarar. CRGO'nun oldukça yönlü manyetik özellikleri avantaj sağlamaz — ve aslında anizotropisi, dönen akı uygulamalarında dezavantajdır. CRNGO'nun izotropik özellikleri motor verimliliği için gereklidir.
Maliyeti azaltmak için EV motorunda standart 0,35 mm CRNGO kullanabilir miyim?
800 Hz işletme frekansında, standart 0,35 mm CRNGO, 0,10 mm ultra ince serisi ile kıyaslandığında yaklaşık 5–10 kat daha fazla eddy-current kaybı üretir. Sonuçta oluşan ısı üretimi motor verimini önemli ölçüde düşürür ve malzeme maliyet tasarruflarını ortadan kaldıran termal yönetim zorlukları yaratır. EV çekiş motorları için ~200 Hz üstünde işletme frekansında ultra ince kalınlıklar gereklidir.
Ultra ince silisyumlu çelik Çin'de mevcut mudur, yoksa Japonya'dan ithal edilmesi mi gerekmektedir?
Ultra ince elektrik çeliği, Zhongxin Steel de dahil olmak üzere Çin tedarikçilerinden temin edilebilmektedir. Japon üreticileri (Nippon Steel, JFE) tarihsel olarak birincil kaynaklar olmuş olsa da, 0,05 mm'ye kadar ultra ince CRNGO için Çin üretim kapasitesi 2022'den bu yana önemli ölçüde genişlemiştir.
Referanslar
- Verified Market Research (2026). Ultra-Thin Electrical Steel for EV Motors — Market Size & Forecast. https://www.verifiedmarketresearch.com/product/cold-rolled-grain-oriented-silicon-steel-market/
- International Energy Agency (2025). Global EV Outlook 2025. Paris: IEA. https://www.iea.org/reports/global-ev-outlook-2025
- Zhao, H., et al. (2023). “High-Frequency Core Loss Characterization of Ultra-Thin Non-Oriented Electrical Steel for EV Traction Motor Applications.” IEEE Transactions on Industry Applications, 59(4), 3890–3901.
- Haller, A., et al. (2024). “Comparison of Electrical Steel and Amorphous Metal for High-Speed PMSM Stators.” IEEE Energy Conversion Congress and Exposition (ECCE) 2024.
- IEC 60404-6:2018 — Magnetic materials — Methods of measurement of the magnetic properties of magnetically soft metallic and powder materials at frequencies in the range 20 Hz to 200 kHz. Geneva: IEC.


