
Die Elektrofahrzeugrevolution schreibt die Spezifikationen für Motormaterialien neu. Während Industriemotoren, die mit 50 Hz betrieben werden, von 0,35–0,50 mm nicht kornorientiertem Elektroband gut versorgt wurden, erfordern EV-Traktionsmotoren, die mit 400–2.000 Hz betrieben werden, Dicken, die zehnmal dünner sind – und die Materialwissenschaft hinter dieser Anforderung ändert alles in Bezug auf Auswahl, Verarbeitung und Preisgestaltung von Siliziumstahl. Dieser Leitfaden erklärt, warum ultradünnes Elektroband (0,05–0,20 mm) zum kritischen Schlüsselmaterial in der EV-Antriebsstranggestaltung geworden ist.
Zentrale Kernpunkte
- EV-Traktionsmotoren arbeiten mit 400–2.000 Hz Grundfrequenz – 8–40× höher als Netzfrequenz – was dünne Lamellierungen unverzichtbar macht.
- Wirbelstromverluste skalieren mit dem Quadrat der Dicke und dem Quadrat der Frequenz: Bei 800 Hz reduziert sich der Wirbelstromverlust beim Übergang von 0,35 mm auf 0,10 mm um etwa 91%.
- Ultradünnes nicht kornorientiertes Elektroband für EV-Motoren ist in 0,05–0,20 mm Dicke erhältlich, mit Siliziumgehalt typischerweise 2,0–3,5% für Hochfrequenzoptimierung.
- Die weltweite Nachfrage nach ultradünnem Elektroband für Elektrofahrzeuge wird bis 2030 auf 4,8 Millionen Tonnen anwachsen, mit einer Wachstumsrate von 18% CAGR, laut Verified Market Research (2026).
- Ultradünner Siliziumstahl bleibt für die meisten EV-Motorstatoren kostengünstiger und verarbeitbarer als amorphes Metall.
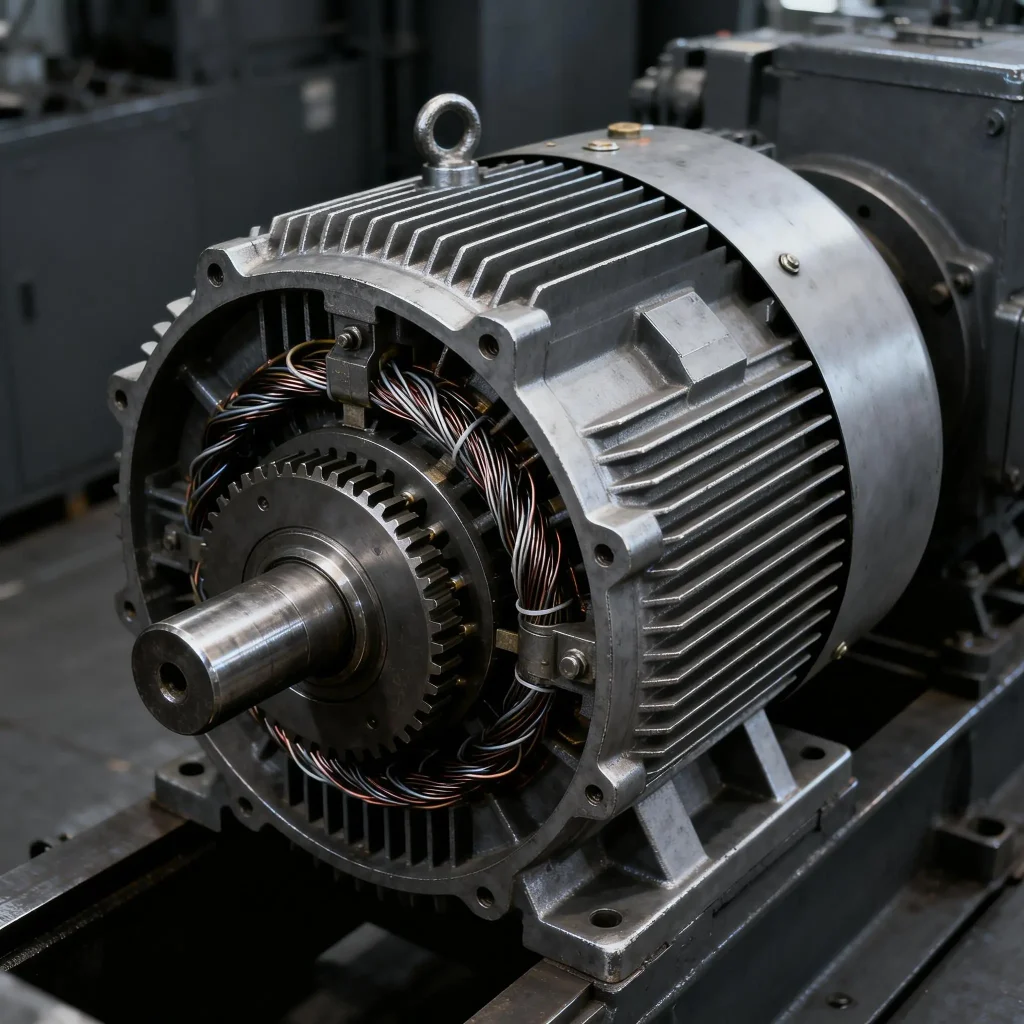
Das Frequenzproblem im E-Motor
Um zu verstehen, warum ultradünn Elektroband für Elektrofahrzeuge von Bedeutung ist, muss man zunächst den Unterschied zwischen E-Motoren und konventionellen Industriemotoren erfassen.
Industrieller Asynchronmotor (50-Hz-Netz):
- Läuferdrehzahl: 1.450–3.000 RPM
- Grundfrequenz: 50 Hz
- Ummagnetisierungsverlust-Regime: Hysterese-dominiert
Permanentmagnet-Synchronmotor (PMSM) für Elektrofahrzeuge:
- Läuferdrehzahl: 6.000–20.000 RPM (Spitze)
- Grundfrequenz: 400–2.000 Hz (Polpaarzahl × Läuferdrehzahl ÷ 60)
- Ummagnetisierungsverlust-Regime: Wirbelstrom-dominiert
Die zugrunde liegende Physik: Da Wirbelstromverluste mit f² skalieren, erfährt ein Motor im Betrieb bei 800 Hz 256× höhere Wirbelstromverluste pro Einheit Elektroband als dasselbe Material bei 50 Hz. Die einzige praktische Lösung besteht darin, die Blechdicke drastisch zu reduzieren.
Bei 800 Hz beträgt die berechnete Eindringtiefe von Siliziumstahl (elektrischer Widerstand ~0,50 µΩ·m, Permeabilität ~5.000) ungefähr 0,25 mm — dies bedeutet, dass Bleche dicker als dieser Wert ihren vollen Querschnitt für die magnetische Leitung nicht wirksam nutzen. Das Entwicklungsteam von Zhongxin Steel empfiehlt, die Blechdicke auf oder unter 40 % der berechneten Eindringtiefe für die Zielbetriebsfrequenz anzusetzen.
Ultradünnes CRNGO: Eigenschaften und Sorten
Ultradünnes CRNGO für EV-Anwendungen unterscheidet sich von standarddickem CRNGO durch mehrere kritische Merkmale:
Optimierung des Siliziumgehalts
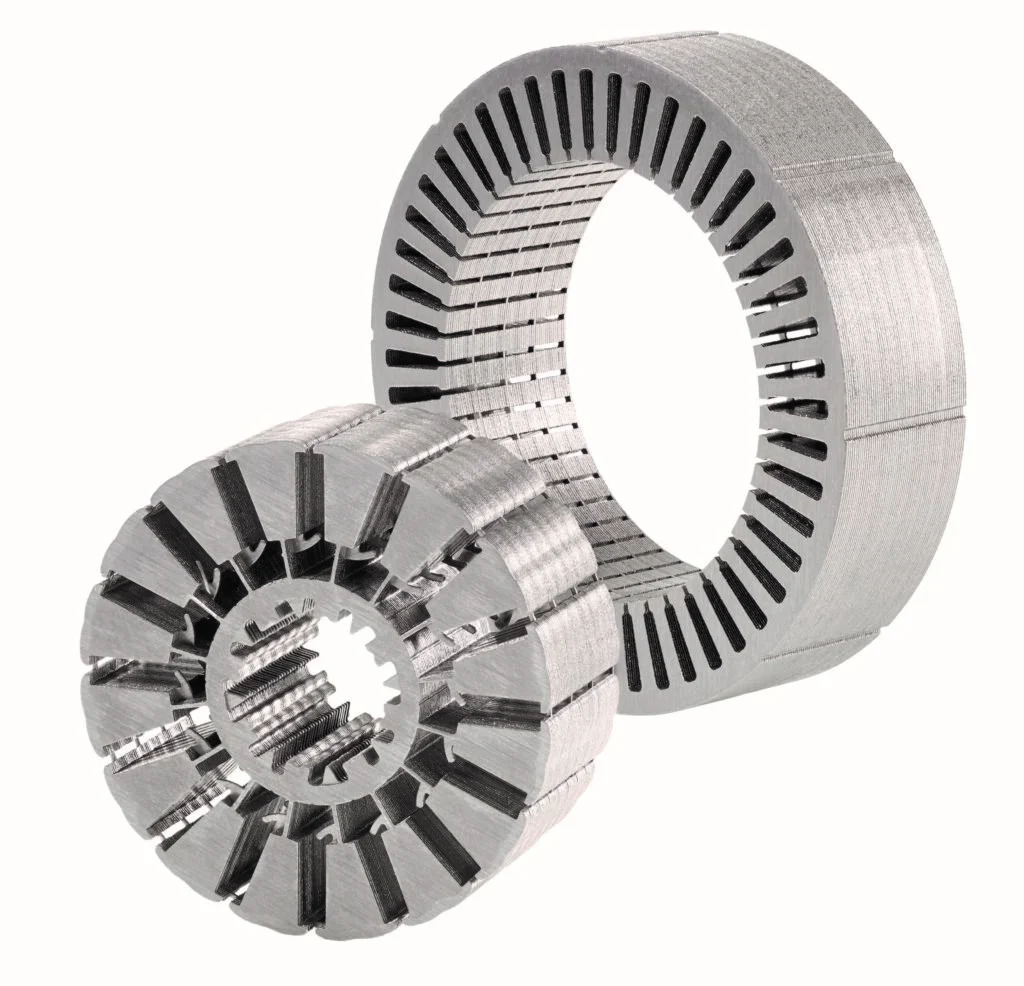
Ein höherer Siliziumgehalt (bis zu 3,5 %) erhöht den elektrischen Widerstand, was Wirbelstromverluste unmittelbar verringert. Ein Siliziumgehalt über 3,5 % macht den Stahl jedoch spröde — eine kritische Einschränkung für Stanzoperationen bei einer Dicke von 0,10 mm. Zhongxin Steel’s ultradünne CRNGO-Sorten balancieren den Siliziumgehalt (2,0–3,2 %) mit Verformbarkeit und Stanzbarkeit für EV-Motor-Stator-Geometrien.
Ummagnetisierungsverlust bei hoher Frequenz
| Sorte | Dicke | Ummagnetisierungsverlust bei 1,0 T, 400 Hz (W/kg) | Ummagnetisierungsverlust bei 1,0 T, 800 Hz (W/kg) |
|---|---|---|---|
| Standard CRNGO | 0,35 mm | ~45–60 | ~180–240 |
| Standard CRNGO | 0,20 mm | ~18–25 | ~70–100 |
| Ultradünnes CRNGO | 0,15 mm | ~10–14 | ~40–56 |
| Ultradünnes CRNGO | 0,10 mm | ~5–8 | ~18–28 |
| Ultradünnes CRNGO | 0,05 mm | ~2–3 | ~6–10 |
Die Werte sind repräsentative Bereiche; die tatsächliche Leistung hängt vom Siliziumgehalt, dem Verarbeitungsverfahren und den Messbedingungen gemäß IEC 60404-6 ab.
Magnetische Induktion (B₅₀)
Ultradünne Sorten für Elektrofahrzeuge erreichen typischerweise B₅₀ von 1,60–1,70 T — ähnlich wie Standard-CRNGO —, müssen dies jedoch gegen die für die Resistivität erforderliche Siliziumgehaltserhöhung abwägen. Konstruktionen, die auf sehr hohe Drehmomentdichte ausgelegt sind, können etwas niedrigere Flussdichte akzeptieren, um reduzierte Verluste zu erreichen.
Wie Ultradünn die Effizienzrechnung verändert
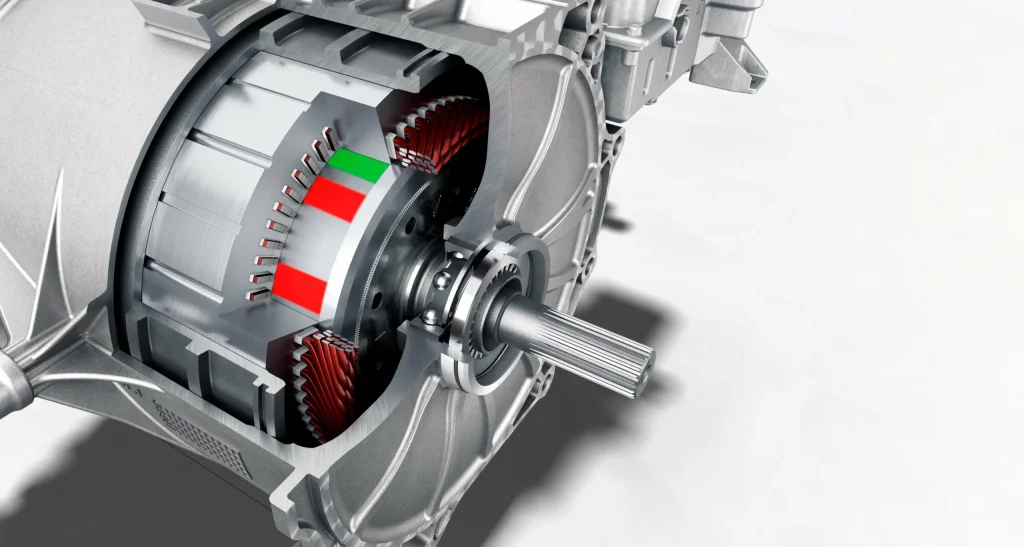
Moderne Antriebsmotoren für Elektrofahrzeuge zielen auf eine Effizienz von 96–98% an den Spitzenbetriebspunkten ab. Jede Verbesserung der Motoreffizienz um 0,5% führt zu einer aussagekräftigen Reichweitenerweiterung oder einer Reduzierung der Batteriepackgröße.
Berechnungsbeispiel: PMSM-Motor, 150 kW Spitzenleistung, Betrieb bei 8.000 U/min (≈ 800 Hz)
| Lamination | Wirbelstromverlust (kW) | Hystereseverlust (kW) | Gesamter Ummagnetisierungsverlust (kW) | Effizienzauswirkung |
|---|---|---|---|---|
| 0,35 mm CRNGO | ~9,8 | ~1,2 | ~11,0 | −6,8% |
| 0,20 mm CRNGO | ~3,8 | ~1,2 | ~5,0 | −3,2% |
| 0,10 mm CRNGO | ~1,0 | ~1,2 | ~2,2 | −1,5% |
| 0,05 mm CRNGO | ~0,25 | ~1,2 | ~1,45 | −1,0% |
Illustrative Werte auf Basis veröffentlichter Motorentwurfsdaten. Tatsächliche Ergebnisse hängen von der Motorgeometrie, der Flussdichte und dem Betriebspunkt ab.
Der Unterschied zwischen 0,35 mm und 0,10 mm Laminierungen stellt 8,8 kW zurückgewonnene Leistung am Spitzenbetriebspunkt des Motors dar – gleichbedeutend mit einer Reduzierung der Batterieanforderung um ungefähr 3–5 kWh für gleichwertige Reichweitenleistung.
Ultradünner Siliziumstahl gegenüber Amorphmetall
Amorphmetall-Legierungen (metallisches Glas) wie Metglas 2605SA1 bieten außergewöhnlich niedrige Ummagnetisierungsverluste – ungefähr 50–70% niedriger als ultradünnes CRNGO bei gleicher Frequenz – werfen aber ernsthafte Herstellungsprobleme auf:
| Eigenschaft | Ultradünn CRNGO (0,10 mm) | Amorphes Metall (25 µm) |
|---|---|---|
| Ummagnetisierungsverlust bei 1,0 T, 400 Hz | ~5–8 W/kg | ~2–3 W/kg |
| Dicke | 0,10 mm | 0,025 mm |
| Stapelfaktor | 0,88–0,92 | 0,80–0,85 |
| Stanzbarkeit | Gut mit optimierten Stanzwerkzeugen | Sehr schlecht (spröde) |
| Stapelkomplexität | Moderat | Sehr hoch |
| Kostenzuschlag gegenüber CRNGO 0,35 mm | +120–180 % | +800–1.200 % |
| Produktionsreife | Serienproduktion | Begrenzte Stückzahlen |
Für Elektrofahrzeug-Serienumfänge mit Statordurchmessern über 100 mm bleibt ultradünn CRNGO die dominierende Lösung, da amorphes Metall bei Automobil-Produktionsvolumina nicht wirtschaftlich gestanzt und gestapelt werden kann. Amorphes Metall findet Anwendung in kleineren, spezialisierten Motoren (Haushaltsgeräte, Drohnen, Elektrowerkzeuge), wo seine überlegene Hochfrequenzleistung die Verarbeitungskomplexität rechtfertigt.
Verarbeitungstechnische Herausforderungen bei ultradünnen Blechpaketen
Elektroband unter 0,20 mm Dicke schafft bei der Motorherstellung einzigartige Anforderungen an die Fertigung:
1. Verschleiß von Stanzwerkzeugen
Bei 0,10 mm muss der Stanzspalt auf 3–5 µm gehalten werden. Die Werkzeuglebensdauer ist erheblich kürzer als beim Stanzen von 0,35 mm Blech. Progressive Stanzwerkzeugsätze für ultradünne Lamellen erfordern in der Regel Hartmetall-Einsätze und häufigeres Nachschleifen.
2. Grat- und Schnittkantenkontrolle
Grate an ultradünnen Lamellen verursachen Kurzschlüsse zwischen den Blechlagen, die den Ummagnetisierungsverlust deutlich erhöhen. Das Erreichen einer Grathöhe unter 10 µm (20–25 % der Lamellendicke) erfordert präzise Presseneinstellung und regelmäßige Werkzeugwartung.
3. Kompatibilität der Isolationsbeschichtung
Standard-Isolationsbeschichtungen (Klasse C3/C4 nach IEC 60404-11) auf 0,35-mm-Material sind typischerweise 1–2 µm dick. Bei 0,10 mm stellt selbst 1 µm pro Seite 2 % der Gesamtdicke dar und reduziert den effektiven Füllfaktor erheblich. Zhongxin Steel wendet Dünnschicht-Isolationsbeschichtungen (C5/C6) auf ultradünne Sorten an.
4. Spulenhandhabung
Ultradünne Spulen (0,10 mm × 200 mm breit) mit Standardspulengewichten von 2–4 Tonnen weisen beim Abwickeln aufgrund von Eigenspannungen Probleme mit der Innendurchmesser-Expansion auf. Spezialisierte Abwickelausrüstung mit Spannungsregelung wird empfohlen.
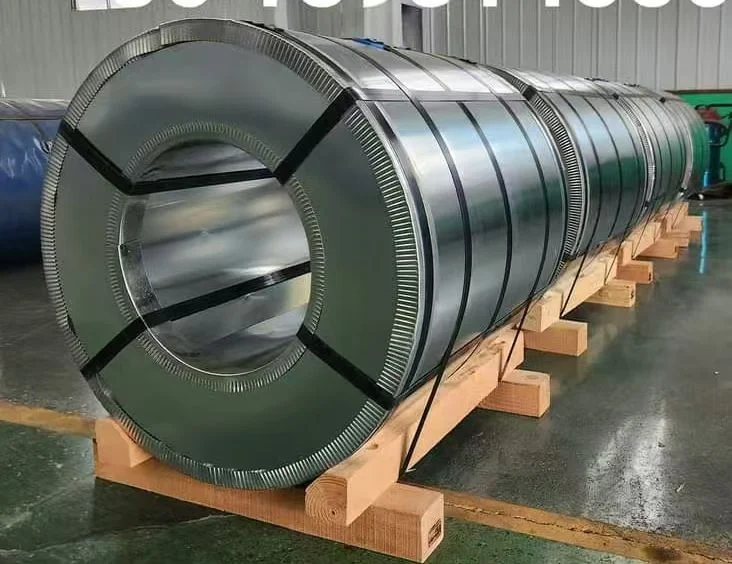
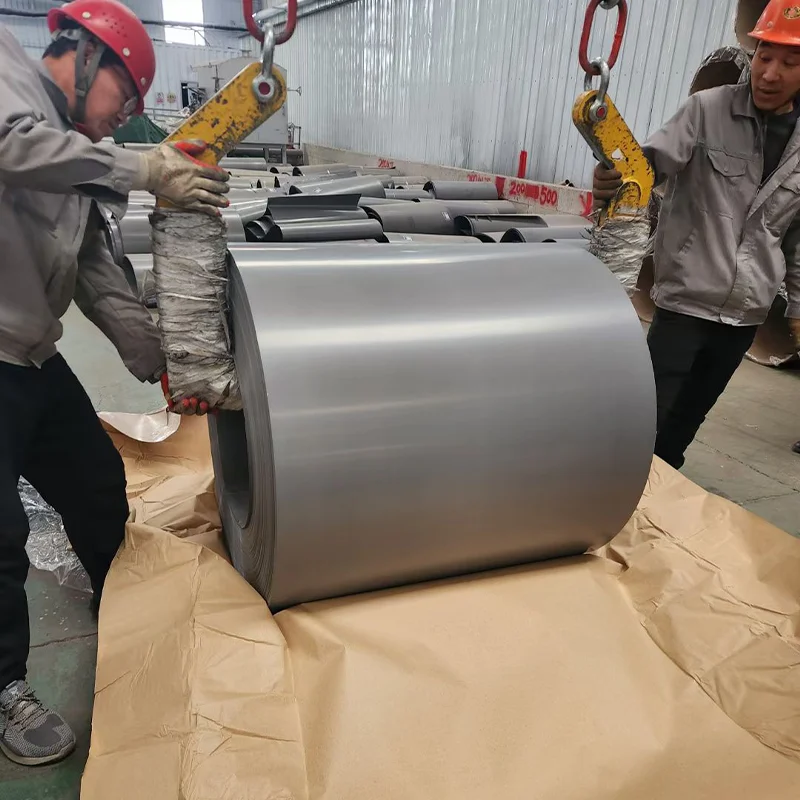
Produktpalette ultradünner Elektrobänder von Zhongxin Steel
Zhongxin Steel liefert ultradünnes Elektroband aus seinem Herstellungswerk in Wuxi, Jiangsu mit folgenden Standardspezifikationen:
| Produkt | Dickenprofil | Breitenprofil | Verfügbare Oberflächenausführung |
|---|---|---|---|
| Ultradünnes CRNGO | 0,05–0,20 mm | 20–1.000 mm | C5, C6 beschichtet |
| Ultradünnes CRGO | 0,10–0,20 mm | 30–1.000 mm | C5, C6 beschichtet |
Dickentoleranzen: ±0,005 mm über den gesamten Bereich.
Spulengewicht: 500 kg–4.000 kg (kundenspezifisch).
Kundenspezifische Schnittbreiten: Verfügbar mit 5-Werktage-Lieferzeit aus Bestandsspule.
Für Anwendungen in Elektromotorenantrieben liefert Zhongxin Steel:
- Elektromagnetische Leistungszertifikate mit Hochfrequenz-(400 Hz, 800 Hz, 1.000 Hz)-Ummagnetisierungsverlustdaten nach IEC 60404-6.
- Musterservice: 50-kg-Musterspulen verfügbar innerhalb von 10 Werktagen für Prototypentests.
- Technische Beratung: Unterstützung bei der Sortenauswahl basierend auf Motorarbeitshäufigkeit, Flussdichte-Auslegungspunkt und Effizienzzielen.
Spezifikation ultradünnen Materials für Ihr Elektromotordesign
Geben Sie folgende Parameter an Ihren Lieferanten an, wenn Sie ultradünnes CRNGO für einen Elektromotor spezifizieren:
- Spitzenbetriebsdrehzahl (U/min) und Polpaarzahl → bestimmt Grundfrequenz
Für Prototypen eliminiert Laserschneiden Werkzeugkosten und ermöglicht schnelle Iterationen über mehrere Dickenvarianten, bevor eine Stanzwerkzeugmaschine für die Produktion in Betrieb genommen wird.
Häufig gestellte Fragen
Welche Dicke von Siliziumstahl wird in Tesla-Modell-3-Motoren verwendet?
Tesla verwendet CRNGO im Permanentmagnet-Heckmotor des Modell 3. Nach veröffentlichten Teardown-Analysen liegt die hauptsächlich verwendete Blechdicke im Bereich 0,20–0,25 mm, ausgewählt für ein Gleichgewicht zwischen Hochfrequenz-Wirkungsgrad und Herstellbarkeit im Automobil-Maßstab.
Warum wird ultradünnes CRNGO dem ultradünnen CRGO für EV-Motoren vorgezogen?
EV-Motorstatoren führen rotierendes Magnetfeld, das beim Drehen des Rotors alle Winkelrichtungen durchstreicht. Die hochgradig gerichteten magnetischen Eigenschaften von CRGO bieten keinen Vorteil — und dessen Anisotropie ist tatsächlich ein Nachteil in rotierenden Magnetfeldanwendungen. Die isotropen Eigenschaften von CRNGO sind für den Motorwirkungsgrad unerlässlich.
Kann ich Standard-CRNGO 0,35 mm in einem EV-Motor einsetzen, um Kosten zu sparen?
Bei einer Betriebsfrequenz von 800 Hz erzeugt standard-Elektroband aus nicht kornorientiertem Siliziumstahl 0,35 mm etwa das 5–10fache des Wirbelstromverlusts gegenüber ultradünnem 0,10 mm Elektroband. Die resultierende Wärmeerzeugung verschlechtert die Motoreffizienz erheblich und führt zu Herausforderungen bei der Wärmebewirtschaftung, die Materialkosteneinsparungen aufzehren. Ultradünne Blechstärken sind für Elektromotoranwendungen im Fahrzeugbereich erforderlich, die über ca. 200 Hz hinaus betrieben werden.
Ist ultradünner Siliziumstahl in China erhältlich, oder muss er aus Japan importiert werden?
Ultradünnes Elektroband ist von chinesischen Herstellern wie Zhongxin Steel erhältlich. Während japanische Hersteller (Nippon Steel, JFE) historisch die primären Quellen waren, hat sich die chinesische Produktionskapazität für ultradünnes nicht kornorientiertes Elektroband bis 0,05 mm seit 2022 erheblich erweitert.
Referenzen
- Verified Market Research (2026). Ultra-Thin Electrical Steel for EV Motors — Market Size & Forecast. https://www.verifiedmarketresearch.com/product/cold-rolled-grain-oriented-silicon-steel-market/
- International Energy Agency (2025). Global EV Outlook 2025. Paris: IEA. https://www.iea.org/reports/global-ev-outlook-2025
- Zhao, H., et al. (2023). “High-Frequency Core Loss Characterization of Ultra-Thin Non-Oriented Electrical Steel for EV Traction Motor Applications.” IEEE Transactions on Industry Applications, 59(4), 3890–3901.
- Haller, A., et al. (2024). “Comparison of Electrical Steel and Amorphous Metal for High-Speed PMSM Stators.” IEEE Energy Conversion Congress and Exposition (ECCE) 2024.
- IEC 60404-6:2018 — Magnetic materials — Methods of measurement of the magnetic properties of magnetically soft metallic and powder materials at frequencies in the range 20 Hz to 200 kHz. Geneva: IEC.

