
Революция электромобилей переписывает спецификации материалов для электромоторов. Если промышленные моторы, работающие на частоте 50 Гц, хорошо обслуживались изотропной электротехнической сталью толщиной 0,35–0,50 мм, то тяговые моторы электромобилей, работающие на частоте 400–2000 Гц, требуют толщину в десять раз меньше — и материаловедение, стоящее за этим требованием, полностью меняет подход к выбору, обработке и ценообразованию кремнистой стали. В этом руководстве объясняется, почему ультратонкая электротехническая сталь (0,05–0,20 мм) стала критически важным материалом в конструкции силовой установки электромобиля.
Ключевые положения
- Тяговые моторы электромобилей работают на фундаментальной электрической частоте 400–2000 Гц — в 8–40 раз выше, чем частота сети — что делает тонкие пластины необходимыми, а не опциональными.
- Потери на вихревые токи масштабируются квадратично по толщине и частоте: на частоте 800 Гц переход с 0,35 мм на 0,10 мм снижает потери на вихревые токи приблизительно на 91%.
- Ультратонкая CRNGO для электромобилей доступна толщиной 0,05–0,20 мм, с содержанием кремния обычно 2,0–3,5% для оптимизации на высоких частотах.
- Глобальный спрос на ультратонкую электротехническую сталь для электромобилей, по прогнозам, достигнет 4,8 млн тонн к 2030 году, с ростом 18% в год по CAGR, согласно Verified Market Research (2026).
- Ультратонкая кремнистая сталь остаётся более экономичной и технологичной в производстве, чем аморфный металл для большинства геометрий статора тягового мотора электромобиля.
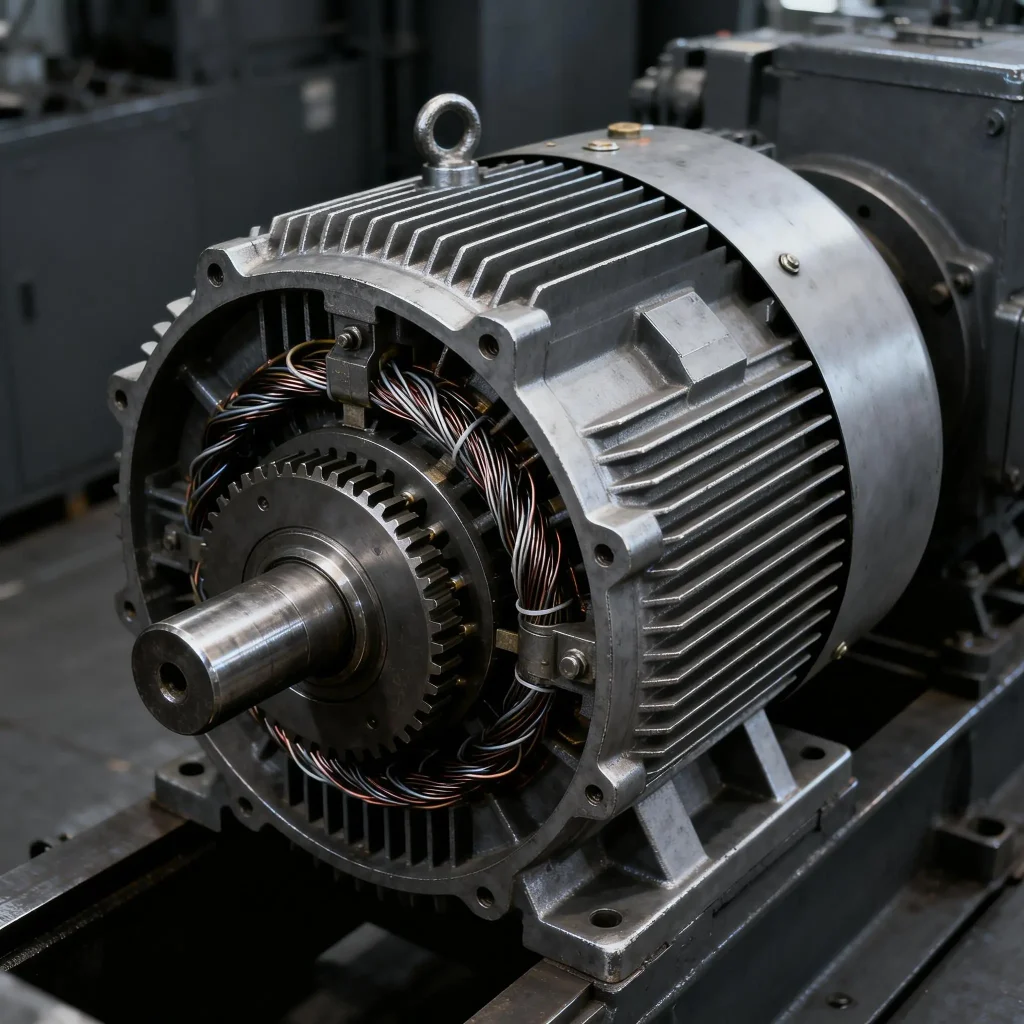
Проблема частоты в двигателях электромобилей
Понимание важности ультратонкой электротехнической стали для электромобилей требует понимания того, чем отличаются двигатели электромобилей от традиционных промышленных двигателей.
Промышленный асинхронный двигатель (сеть 50 Гц):
- Скорость ротора: 1450–3000 об/мин
- Основная электрическая частота: 50 Гц
- Режим потерь в магнитопроводе: доминируют гистерезисные потери
Синхронный двигатель с постоянными магнитами электромобиля (PMSM):
- Скорость ротора: 6000–20000 об/мин (пиковое значение)
- Основная электрическая частота: 400–2000 Гц (число пар полюсов × скорость ротора ÷ 60)
- Режим потерь в магнитопроводе: доминируют вихревые токи
Ключевая физика: поскольку потери на вихревых токах масштабируются как f², двигатель, работающий на частоте 800 Гц, испытывает в 256 раз больше потерь на вихревых токах на единицу электротехнической стали по сравнению с тем же материалом, работающим на частоте 50 Гц. Единственный практический способ управления этим — кардинально снизить толщину пластин.
При частоте 800 Гц расчётная глубина скин-эффекта кремнистой стали (удельное электрическое сопротивление ~0,50 мкОм·м, магнитная проницаемость ~5000) составляет примерно 0,25 мм — это означает, что пластины толще этого значения не используют эффективно всё своё сечение для магнитной проводимости. Инженерный отдел Zhongxin Steel рекомендует выбирать толщину пластин на уровне или ниже 40% от расчётной глубины скин-эффекта для целевой рабочей частоты.
Ультратонкий CRNGO: свойства и марки
Ультратонкий CRNGO для применения в электрических машинах отличается от стандартного CRNGO несколькими критическими характеристиками:
Оптимизация содержания кремния
Повышенное содержание кремния (до 3,5%) увеличивает удельное электрическое сопротивление, что непосредственно снижает потери от вихревых токов. Однако содержание кремния выше 3,5% делает сталь хрупкой — критическое ограничение для операций штамповки при толщине 0,10 мм. Марки ультратонкого CRNGO компании Zhongxin Steel сбалансированы по содержанию кремния (2,0–3,2%) с учётом пластичности и штампуемости для геометрий статоров электрических машин.
Потери в магнитопроводе на высокой частоте
| Марка | Толщина | Потери в магнитопроводе при 1,0 Тл, 400 Гц (Вт/кг) | Потери в магнитопроводе при 1,0 Тл, 800 Гц (Вт/кг) |
|---|---|---|---|
| Стандартный CRNGO | 0,35 мм | ~45–60 | ~180–240 |
| Стандартный CRNGO | 0,20 мм | ~18–25 | ~70–100 |
| Ультратонкий CRNGO | 0,15 мм | ~10–14 | ~40–56 |
| Ультратонкий CRNGO | 0,10 мм | ~5–8 | ~18–28 |
| Ультратонкий CRNGO | 0,05 мм | ~2–3 | ~6–10 |
Приводимые значения являются представительными диапазонами; фактические показатели зависят от содержания кремния, маршрута обработки и условий измерения согласно IEC 60404-6.
Магнитная индукция (B₅₀)
Ультратонкие марки для электромобилей обычно достигают B₅₀ величины 1,60–1,70 Тл — аналогично стандартному CRNGO — но должны сбалансировать это с повышением содержания кремния, необходимым для электросопротивления. Конструкции, рассчитанные на очень высокую плотность крутящего момента, могут допустить немного более низкую плотность потока в обмен на снижение потерь.
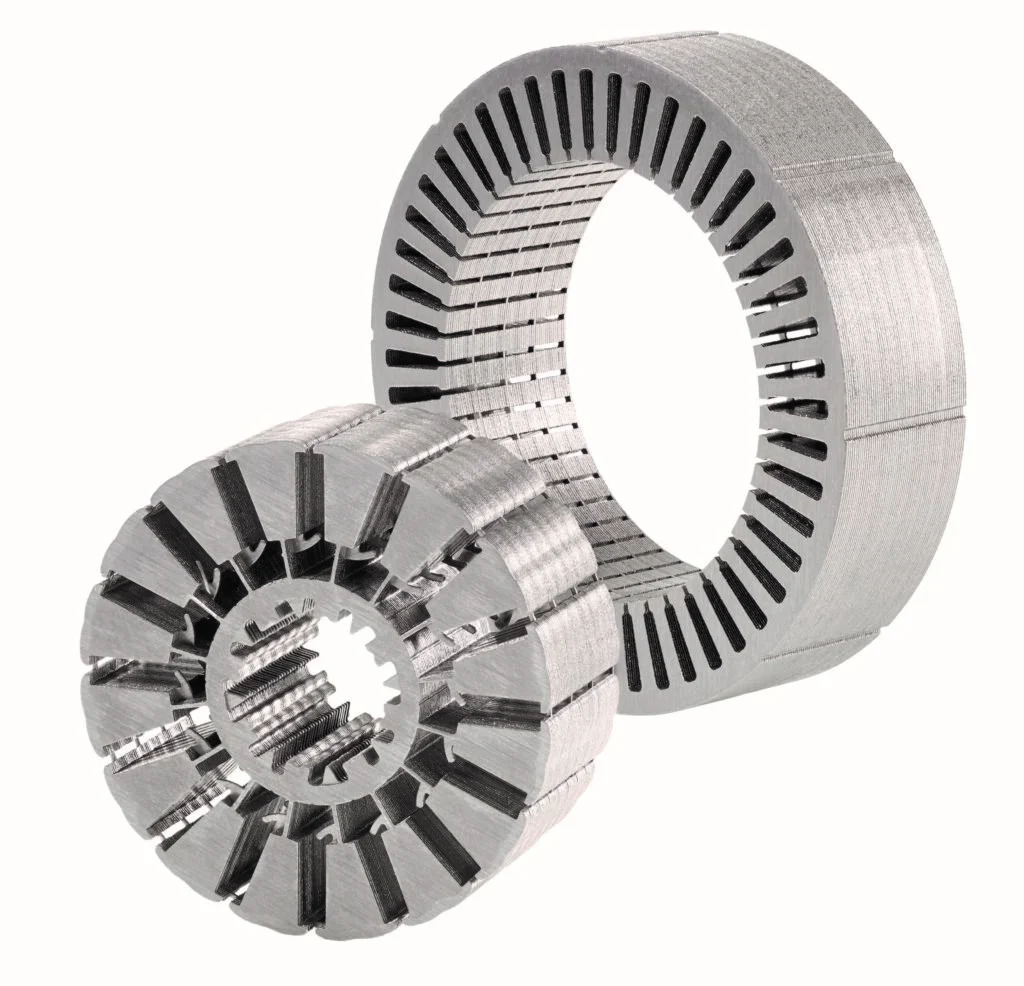
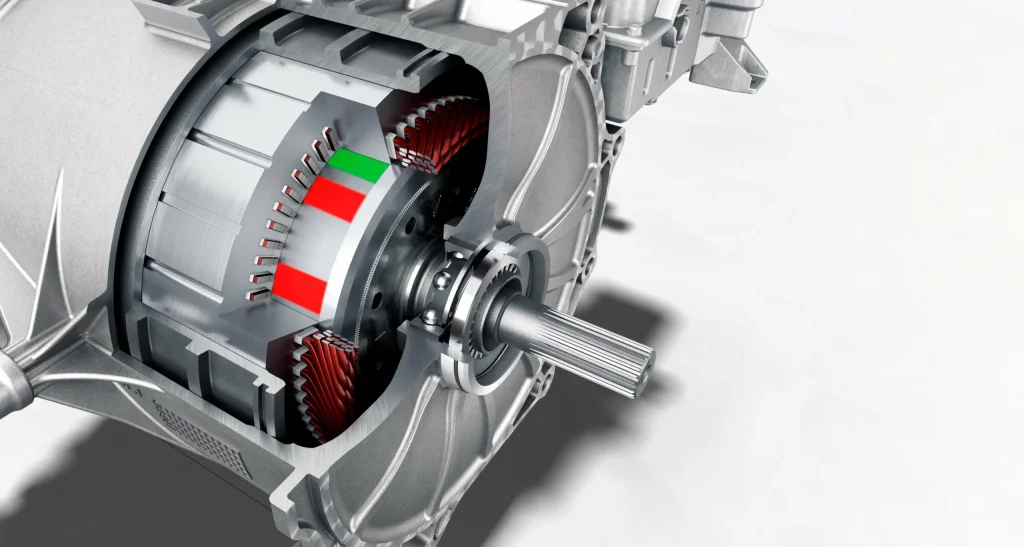
Как ультратонкая сталь изменяет расчёты эффективности
Современные тяговые электродвигатели электромобилей достигают эффективности 96–98% в пиковых рабочих точках. Каждое улучшение эффективности мотора на 0,5% обеспечивает значительное увеличение запаса хода или снижение массы батареи.
Практический пример: синхронный двигатель с постоянными магнитами, 150 кВт максимальной мощности, работа на 8000 об/мин (≈ 800 Гц)
| Пластина | Потери на вихревые токи (кВт) | Потери гистерезиса (кВт) | Полные потери в магнитопроводе (кВт) | Влияние на эффективность |
|---|---|---|---|---|
| 0,35 мм CRNGO | ~9,8 | ~1,2 | ~11,0 | −6,8% |
| 0,20 мм CRNGO | ~3,8 | ~1,2 | ~5,0 | −3,2% |
| 0,10 мм CRNGO | ~1,0 | ~1,2 | ~2,2 | −1,5% |
| 0,05 мм CRNGO | ~0,25 | ~1,2 | ~1,45 | −1,0% |
Приведённые значения основаны на опубликованных данных конструирования электродвигателей. Фактические результаты зависят от геометрии мотора, магнитной индукции и рабочей точки.
Разница между пластинами толщиной 0,35 мм и 0,10 мм представляет 8,8 кВт восстановленной мощности в пиковой точке двигателя — эквивалент снижения требуемой ёмкости батареи примерно на 3–5 кВтч при сохранении того же запаса хода.
Ультратонкая кремнистая сталь в сравнении с аморфными металлами
Аморфные металлы (металлические стёкла) такие как Metglas 2605SA1 обеспечивают исключительно низкие потери в магнитопроводе — примерно на 50–70% ниже, чем ультратонкая CRNGO при эквивалентной частоте, — однако создают серьёзные производственные трудности:
| Характеристика | Ультратонкий CRNGO (0,10 мм) | Аморфный металл (25 мкм) |
|---|---|---|
| Потери в магнитопроводе при 1,0 Т, 400 Гц | ~5–8 Вт/кг | ~2–3 Вт/кг |
| Толщина | 0,10 мм | 0,025 мм |
| Коэффициент заполнения | 0,88–0,92 | 0,80–0,85 |
| Штампуемость | Хорошая при оптимизированных матрицах | Очень плохая (хрупкий) |
| Сложность сборки | Средняя | Очень высокая |
| Надбавка стоимости относительно CRNGO 0,35 мм | +120–180% | +800–1200% |
| Готовность к производству | Массовое производство | Ограниченные объёмы |
Для массовых программ электромобилей со статорами диаметром более 100 мм ультратонкий CRNGO остаётся доминирующим выбором, поскольку аморфный металл не может быть экономически выгодно штампован и собран в объёмах автомобильного производства. Аморфный металл находит применение в малогабаритных специализированных электродвигателях (бытовая техника, дроны, электроинструмент), где его превосходные высокочастотные характеристики оправдывают сложность обработки.
Производственные сложности при обработке ультратонких пакетов листов
Электротехническая сталь толщиной менее 0,20 мм создаёт уникальные производственные задачи на уровне производителя электромашин:
1. Износ матриц и пуансонов
При толщине 0,10 мм зазор матрицы должен быть выдержан в пределах 3–5 мкм. Стойкость инструмента значительно ниже, чем при штамповке 0,35 мм. Комплекты прогрессивных матриц для ультратонких пакетов листов, как правило, требуют вставок из инструментальной стали и более частой переточки.
2. Контроль заусенцев
Заусенцы на ультратонких пакетах листов создают межслойные замыкания, что значительно увеличивает эффективные потери в магнитопроводе. Достижение высоты заусенца ниже 10 мкм (20–25% толщины листа) требует точной настройки пресса и регулярного обслуживания инструмента.
3. Совместимость покрытия
Стандартные изоляционные покрытия (класс C3/C4 согласно IEC 60404-11), наносимые на материал толщиной 0,35 мм, обычно имеют толщину 1–2 мкм. При толщине 0,10 мм даже 1 мкм с каждой стороны составляет 2% от общей толщины, что существенно снижает эффективный коэффициент заполнения. Zhongxin Steel наносит тонкие покрытия (класс C5/C6) на ультратонкие марки.
4. Обработка рулонов
Ультратонкие рулоны (0,10 мм × 200 мм по ширине) при стандартных массах рулона 2–4 тонны имеют проблемы расширения внутреннего диаметра при разворачивании из-за остаточных напряжений. Рекомендуется использовать специализированное оборудование для разворачивания с регулированием натяжения.
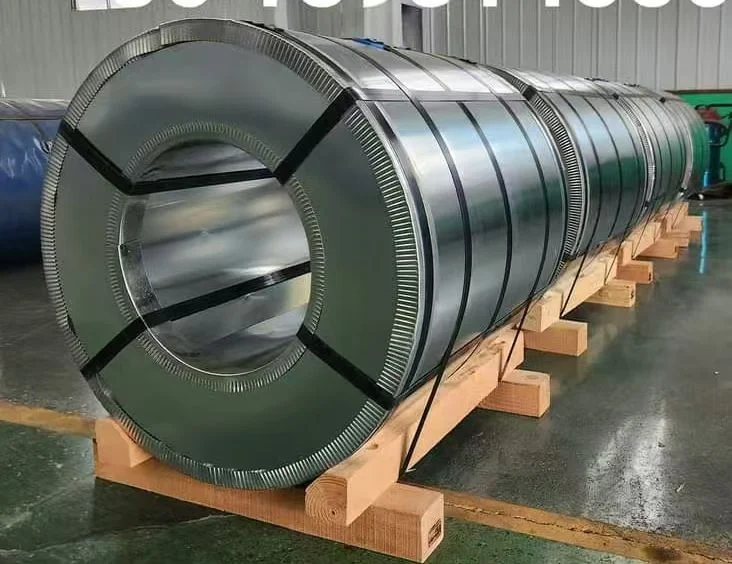
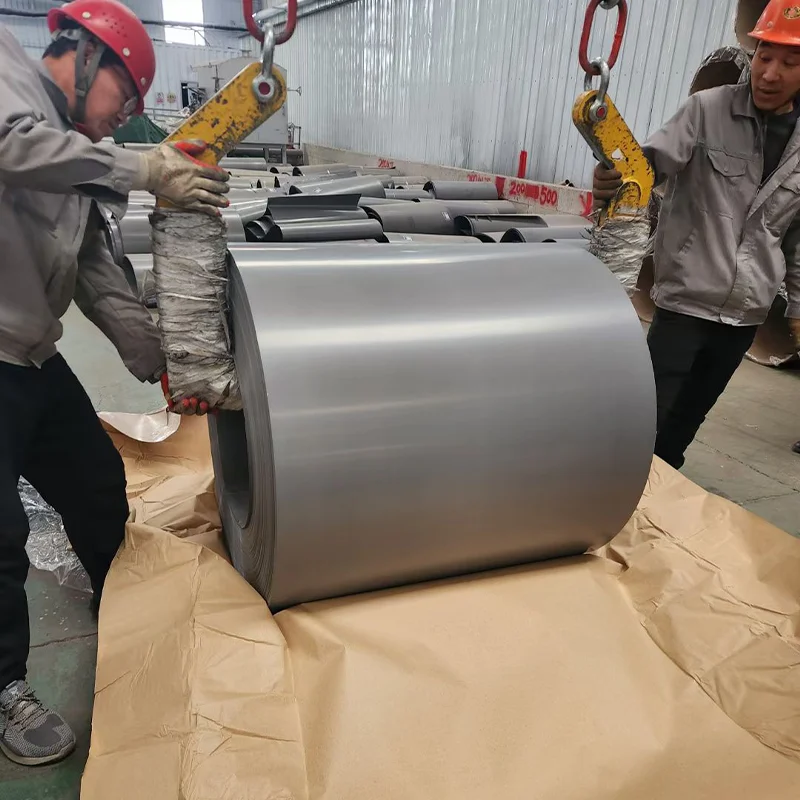
Ассортимент ультратонкой электротехнической стали компании Zhongxin Steel
Компания Zhongxin Steel поставляет ультратонкую электротехническую сталь со своего производственного предприятия в Уси, Цзянсу, со следующими стандартными характеристиками:
| Продукт | Диапазон толщины | Диапазон ширины | Доступное покрытие поверхности |
|---|---|---|---|
| Ультратонкий CRNGO | 0,05–0,20 мм | 20–1000 мм | Покрытие C5, C6 |
| Ультратонкий CRGO | 0,10–0,20 мм | 30–1000 мм | Покрытие C5, C6 |
Допуск по толщине: ±0,005 мм на всем диапазоне.
Вес катушки: 500–4000 кг (по спецификации заказчика).
Нарезка по ширине под заказ: Доступна со сроком поставки 5 рабочих дней со складских катушек.
Для применения в электродвигателях EV компания Zhongxin Steel предоставляет:
- Сертификаты электромагнитных характеристик с данными о потерях в магнитопроводе на высоких частотах (400 Гц, 800 Гц, 1000 Гц) согласно стандарту IEC 60404-6.
- Услуга по поставке образцов: Образцы катушек массой 50 кг доступны в течение 10 рабочих дней для испытания прототипов.
- Техническая консультация: Поддержка по выбору марки в зависимости от рабочей частоты электродвигателя, расчетного уровня магнитной индукции и целевых показателей эффективности.
Выбор ультратонкой электротехнической стали для конструкции вашего электродвигателя EV
При выборе ультратонкого CRNGO для электродвигателя EV предоставьте поставщику следующие параметры:
- Максимальная рабочая скорость (об/мин) и количество пар полюсов → определяют основную электрическую частоту
Для изготовления прототипов лазерная резка исключает затраты на штампы и позволяет быстро перебирать различные варианты толщины перед переходом к производственному штампу.
Часто задаваемые вопросы
Какая толщина кремнистой стали используется в двигателях Tesla Model 3?
Tesla использует CRNGO в заднем двигателе с постоянными магнитами Model 3. На основе опубликованных анализов разборки основной используемый калибр находится в диапазоне 0,20–0,25 мм и выбран для обеспечения баланса между эффективностью на высокой частоте и производственной осуществимостью в автомобильном масштабе.
Почему ультратонкий CRNGO предпочтителен ультратонкому CRGO для двигателей электромобилей?
Статоры электромобилей воспринимают вращающийся магнитный поток, который проходит через все угловые направления при вращении ротора. Направленные магнитные свойства CRGO не предоставляют никакого преимущества — и его анизотропия на самом деле является недостатком в приложениях с вращающимся потоком. Изотропные свойства CRNGO необходимы для эффективности двигателя.
Могу ли я использовать стандартный CRNGO толщиной 0,35 мм в двигателе электромобиля для снижения затрат?
При частоте работы 800 Гц стандартная изотропная электротехническая сталь толщиной 0,35 мм генерирует приблизительно в 5–10 раз больше потерь от вихревых токов, чем ультратонкий материал толщиной 0,10 мм. Возникающее при этом тепловыделение значительно снижает КПД двигателя и создаёт проблемы с теплоотводом, что нивелирует экономию на стоимости материала. Ультратонкие толщины необходимы для тяговых электродвигателей электромобилей, работающих на частотах выше ~200 Гц.
Доступна ли ультратонкая кремнистая сталь от китайских производителей или её необходимо импортировать из Японии?
Ультратонкая электротехническая сталь доступна от китайских поставщиков, включая Zhongxin Steel. Хотя японские производители (Nippon Steel, JFE) исторически были основными источниками, производственные возможности Китая по выпуску ультратонкой изотропной электротехнической стали толщиной до 0,05 мм значительно расширились с 2022 года.
Источники
- Verified Market Research (2026). Ultra-Thin Electrical Steel for EV Motors — Market Size & Forecast. https://www.verifiedmarketresearch.com/product/cold-rolled-grain-oriented-silicon-steel-market/
- International Energy Agency (2025). Global EV Outlook 2025. Paris: IEA. https://www.iea.org/reports/global-ev-outlook-2025
- Zhao, H., et al. (2023). “High-Frequency Core Loss Characterization of Ultra-Thin Non-Oriented Electrical Steel for EV Traction Motor Applications.” IEEE Transactions on Industry Applications, 59(4), 3890–3901.
- Haller, A., et al. (2024). “Comparison of Electrical Steel and Amorphous Metal for High-Speed PMSM Stators.” IEEE Energy Conversion Congress and Exposition (ECCE) 2024.
- IEC 60404-6:2018 — Magnetic materials — Methods of measurement of the magnetic properties of magnetically soft metallic and powder materials at frequencies in the range 20 Hz to 200 kHz. Geneva: IEC.


