
Штамповка ротора и статора из катушки электротехнической стали в закалённом штампе, обычно прогрессивном штампе для серийного производства, является основным методом изготовления пластин ротора и статора электромашин. Стоимость детали невысока после создания штампа, но качество каждой пластины зависит от трёх факторов, которые может контролировать покупатель: от величины заусенца, указанной на чертеже, от зазора штампа и практики переточки, которую применяет штамповщик, и от стали, поступающей в пресс. В этом руководстве рассматривается каждый из этих факторов и приведены рекомендации по содержанию запроса предложения для штамповки.
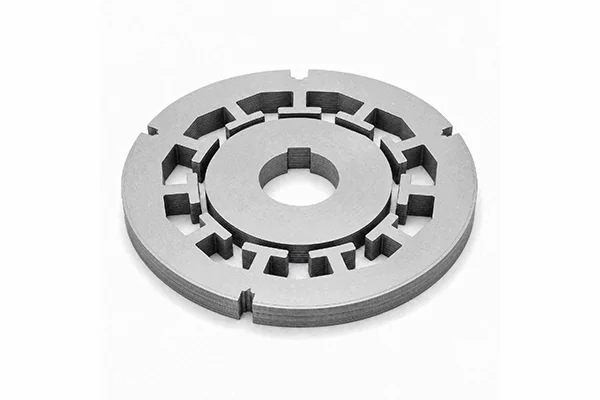
Если вы ещё находитесь на этапе прототипирования, воспользуйтесь нашим руководством по прототипам пластин электромашин, в котором сравниваются лазерная обработка, электроэрозионная резка проволокой и штамповка по стоимости инструмента и повреждению кромки. Данная статья начинается там, где заканчивается та: конструкция утверждена и объём производства оправдывает создание штампа.
Основные выводы
- Прогрессивные штампы подходят для больших объёмов. Комбинированные штампы и вырубные устройства требуют меньших затрат на инструмент и подходят для крупных пластин или небольших партий.
- Общее правило в цехах ограничивает заусенец 10% толщины листа. Наши допуски при продольной резке составляют 10% при толщине 0,35–0,50 мм и более строгие при меньших толщинах. Укажите предельное значение и метод измерения на чертеже.
- Заусенцы нарушают изоляцию между пластинами. В исследовании Кардиффа искусственные заусенцы повысили локальные потери в магнитопроводе трансформатора выше 1000 Вт/кг при напряженности поля 1,8 Т.
Какой метод штамповки подходит для вашего объема производства?
Прогрессивная штамповка для большого объема, комбинированная штамповка для средних серий и больших деталей, и высечка для больших пластин при короткой серии.
| Метод | Как это работает | Лучше всего подходит для | Компромисс |
|---|---|---|---|
| Прогрессивная матрица | Полоса проходит через несколько станций; пазы, отверстие и контур вырезаются последовательно, часто с блокировкой в одной матрице | Статоры и роторы в больших объемах | Наивысшая стоимость матрицы и наладки |
| Комбинированная матрица | Несколько элементов вырезаются за один ход на одной станции | Средние серии, средние и большие пластины, очень тонкие калибры | Медленнее, чем прогрессивная |
| Ротационная высечка | Заготовка индексируется и пазы пробиваются один за другим | Большие пластины при меньшей стоимости оснастки | Медленнее, может не соответствовать точности прогрессивной |
Lamistacks, компания по штамповке пластин, описывает прогрессивную штамповку как «известную своей высокой эффективностью при высокообъемном производстве», комбинированную штамповку как «хорошо подходящую для изготовления средних и больших пластин» и ротационную высечку как способ «производить большие пластины при сниженных затратах на оснастку». Laser Technologies Inc., американская компания по штамповке, рекомендует комбинированные матрицы для калибров ниже 0,008 дюйма (примерно 0,20 мм).
Многие производители электродвигателей избегают создания нового штампа. Инженер одного производителя электродвигателей объяснял на Reddit, что «оснастка для ламинирования дорогая, поэтому для более стандартных конструкций мы очень часто используем наши стандартные ламинаты» и вместо этого изменяют длину пакета и обмотку. Если из каталога вашего поставщика штамповки подходит уже существующая ламинация, запросите её перед тем, как платить за новый штамп. Наше руководство по прототипированию показывает, как стоимость штампа сравнивается с лазерной резкой при различных объёмах.
Какой высоты может быть заусенец?
Достаточно низкой, чтобы он не мог пробить изоляционное покрытие между листами, и это обычно означает установленный предел в 10% от толщины или менее. Ни один стандарт из наших источников не устанавливает единую цифру для всех ламинаций. Предел согласуется между покупателем и производителем штамповки, поэтому он должен быть указан на чертеже.
Откуда берутся эти цифры. Старое практическое правило для штамповок в целом состоит в том, что высота заусенца не должна превышать 10 процентов от толщины листа. Питер Улинц, писавший в журнале MetalForming в 2013 году, проследил это правило до учебника по изготовлению штампов от 1897 года и утверждал, что оно применимо только к тонкой низкоуглеродистой стали, поэтому детали должны получать инженерный предел вместо этого. Для ламинаций покупатели обычно требуют менее 10%. Наши собственные пределы для продольной резки — это 10% от толщины для 0,35–0,50 мм, 8% для 0,23–0,35 мм, 6% для 0,20–0,23 мм и абсолютное значение 0,01–0,02 мм для ультратонких толщин. Наше руководство по допускам продольной резки и волнистости объясняет, почему предел становится жестче по мере того, как сталь становится тоньше.
| Толщина | Правило 10% | Типичный более жесткий предел для ламинаций |
|---|---|---|
| 0,50 мм | 0,050 мм | 0,050 мм (10%) |
| 0,35 мм | 0,035 мм | 0,028–0,035 мм (8–10%) |
| 0,27 мм | 0,027 мм | 0,022 мм (8%) |
| 0,20 мм | 0,020 мм | 0,012 мм (6%) |
Как это измерять. МЭК 60404-9 устанавливает методы измерения геометрических характеристик электротехнической стали, включая высоту заусенца. В издании 2018 года уточнено, что высота заусенца характеризуется максимальным значением, и добавлена процедура с использованием портативного микрометра. Указывайте метод на чертеже, чтобы штамповщик и Ваша входящая проверка измеряли одно и то же.
Почему это важно. Заусенец может пробить тонкое изоляционное покрытие и коснуться следующего листа. Ток будет течь через пакет вместо того, чтобы блокироваться на каждом слое, что нарушает саму суть ламинирования магнитопровода трансформатора.
- Mazurek et al., Cardiff University, 2012: искусственные заусенцы на магнитопроводе трансформатора мощностью 350 кВА, три фазы, повысили локальные потери более чем до 1000 Вт/кг в наиболее поврежденном заусенцами участке при 1,8 Тл, 50 Гц. Потери возросли и вне поврежденной области.
- Shah et al., ICEMS 2017: в магнитопроводе EI межслойные контакты на одном стержне повысили коэффициент вихревых потерь примерно на 2%, а контакты на двух стержнях — примерно на 2,7%.
Два результата различаются по величине, потому что заусенцы различны. Несколько малых контактов добавляют небольшие потери. Заусенцы на многих ламинациях могут создать значительные локальные «горячие точки». Заусенцы также увеличивают толщину каждого листа, что снижает коэффициент заполнения пакета. В нашей статье о коэффициенте заполнения пакета ламинаций показано, какие затраты это несет для высоты магнитопровода.
Какой зазор штампа подходит для электротехнической стали?
Единого ответа не существует, и опубликованные рекомендации указывают в двух направлениях. Зазор — это промежуток между пуансоном и матрицей, обычно выражаемый в процентах от толщины листа на сторону.
Подход с точки зрения стойкости штампа. Томас Вакка из компании Micro Co., в статье в The Fabricator в 2022 году о штамповке M19, рекомендует «большой зазор между пуансоном и матрицей (около 10% толщины материала)», потому что кремнистая сталь интенсивно износит инструмент. Больший зазор позволяет стали пружинить, так что пуансон меньше трется при движении через матрицу и выходе из неё.
Подход с точки зрения магнитных потерь. Фюзер и его коллеги в Кошице, Словакия, штамповали кольца из листа 0,5 мм M350-50A при зазорах 1%, 3%, 5% и 7% толщины, затем измеряли потери до 400 Гц. Зазор 3% дал наименьшие потери примерно до 300 Гц, выше которого лучше показал себя зазор 1%. Потери возрастали при 5% и 7%. Авторы установили, что «избыточные потери проявляются как наиболее чувствительная к зазору штамповки составляющая потерь».
| Зазор (на сторону) | Что он благоприятствует | Источник |
|---|---|---|
| Около 10% толщины | Износу пуансона и стойкости штампа | Vacca, The Fabricator, 2022 |
| 5% | Традиционное общее правило; Dayton Progress указывает, что это слишком мало для высокопрочных сталей | Dayton Progress, 2014 |
| 3% | Наименьшие потери на 0,5 мм M350-50A примерно до 300 Гц | Füzer et al., Materials, 2021 |
| 1% | Наименьшие потери выше примерно 300 Гц в том же исследовании | Füzer et al., Materials, 2021 |
На наш взгляд, покупателю не требуется устанавливать зазор. Это задача изготовителя пресс-форм. Однако покупатель должен понимать компромисс, поскольку пресс-форма, рассчитанная на долгий срок службы, и пресс-форма, рассчитанная на низкие потери, — это не одна и та же пресс-форма. Для высокочастотного или высокоэффективного двигателя попросите у штамповщика информацию о планируемом зазоре и возможность проведения испытания потерь на образце перед запуском пресс-формы в производство.
Какой срок службы у пресс-формы для штамповки пакетов?
Миллионы ходов, но высота грата возрастает по мере износа режущих кромок, поэтому полезный срок службы определяется предельным значением грата.
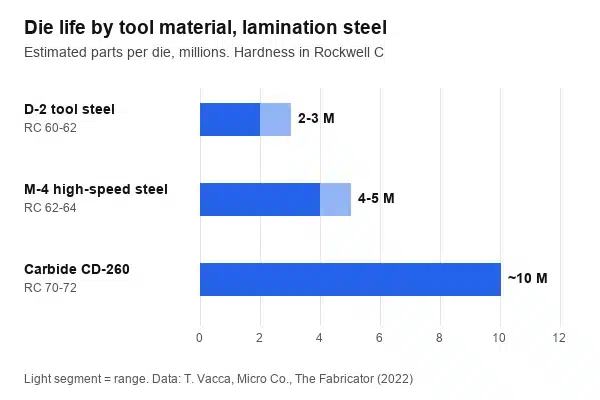
В той же статье Fabricator Вакка приводит приблизительные цифры по материалам инструмента. Инструментальная сталь D-2 твердостью RC 60–62 подходит для заказов около 200 000 деталей и служит 2–3 миллиона ходов. Быстрорежущая сталь M-4 твердостью RC 62–64 служит 4–5 миллионов ходов. Карбид CD-260 твердостью около RC 70–72 подходит для заказов около 1 миллиона деталей и служит примерно 10 миллионов ходов. Он рекомендует титаннитридные покрытия на пуансонах и пресс-формах из стали, а также высокополированные пуансоны для снижения трения. Это оценки одного инженера, а не измеренные данные, но они показывают, почему пресс-формы для штамповки пакетов в больших объемах обычно изготавливают из карбида.
Покрытие электротехнической стали также имеет значение. thyssenkrupp заявляет, что его изоляция stabolit 10 обеспечивает «в три раза более длительный срок службы пресс-формы по сравнению с немагнитной электротехнической сталью без покрытия, полученной сухой штамповкой». Органические покрытия штампуются в целом легче, чем неорганические, но они менее устойчивы к отпуску при снятии напряжений. Если вы планируете переплетение, сварку или склеивание пакета, наше руководство по методам наборки пакетов электротехнической стали указывает покрытие, подходящее для каждого метода.
Следуют два практических замечания:
- Установите периодичность переточки. Попросите штамповщика переточить штамп, когда заусенец достигнет установленной доли от вашего предельного значения, а не когда детали не пройдут проверку.
- Поддерживайте постоянство покрытия. Изменение типа или поставщика покрытия в ходе производства может изменить износ штампа и рост заусенца.
Какие свойства электротехнической стали затрудняют штамповку пластин?
Толщина, плоскостность, твёрдость и покрытие. Штамп рассчитан на одну толщину и один материал, поэтому вариации в катушке приводят к вариациям в пластинах.
- Толщина и её допуск. EN 10106 устанавливает геометрические допуски для полностью обработанной изотропной электротехнической стали толщиной 0,35, 0,50, 0,65 и 1,00 мм. Штамп, настроенный на одну толщину, работает лучше всего, когда лента остаётся близкой к номиналу по ширине и вдоль катушки.
- Плоскостность и коробление катушки. Неплоская лента подаётся плохо и складируется с трудом. Поперечное искривление смещает ленту с направляющих штампа. Узкая лента (продольной резки) должна поступать в пределах согласованных допусков на поперечное искривление и волнистость кромки.
- Содержание кремния и твёрдость. Марки с более высокой степенью и меньшими потерями обычно содержат больше кремния. Кремний повышает твёрдость и износ штампа, что является одной из причин, по которой Vacca рекомендует карбид для длительных производственных циклов.
- Тип и масса покрытия. Покрытие влияет на износ штампа, как указано выше, а также на возможность сварки или склеивания пакета впоследствии.
Различия между марками изотропной электротехнической стали, включая полностью обработанную и полуобработанную сталь, см. в нашем руководстве по маркам изотропной электротехнической стали.
Почему тонколистовая штамповка — проблема 2026 года?
Потому что тяговые двигатели электромобилей и другие высокооборотные моторы требуют все более тонких пластин, а тонкий прокат ведёт себя иначе в штампе.
Компания Laser Technologies Inc. отметила в 2021 году, что производители электромобилей начали «указывать требования к пластинам двигателя толщиной в диапазоне 0,010″ вплоть до 0,004″», что составляет примерно 0,25–0,10 мм, в то время как типичные промышленные пластины имеют толщину 0,014″–0,025″. Её команда технологов сообщила в 2025 году, что прокат толщиной менее 0,010 дюйма ведёт себя как лента: может коробиться на передней кромке или прилипать к направляющим рельсам. Решения включают пружинные подъёмники между позициями и направляющие пилоты, которые вытягивают прокат со стороны выхода.
Плоскостность — второе препятствие. В той же статье отмечается, что конструкторы часто указывают допуск на плоскостность ±0,005 дюйма, не уточняя способ контроля. Компания Laser Technologies проверяет детали под прозрачной пластиковой пластиной, взвешенной на 1–5 фунтов, перед визуальным измерением, и рекомендует указывать контрольный вес на чертеже. Узкие ярма, агрессивные схемы пазов и высококремнистые сплавы усложняют удержание упругого восстановления и плоскостности.
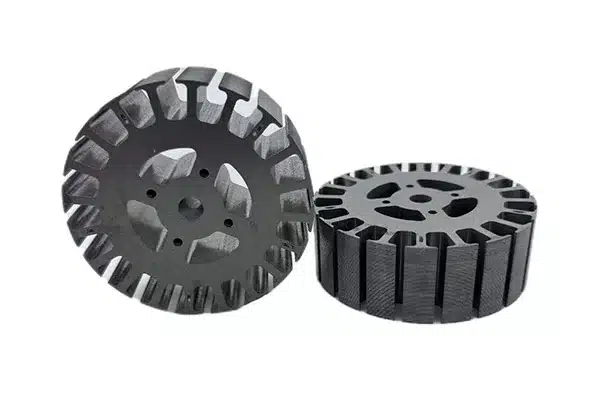
Мнения о минимальной толщине для штамповки расходятся. Британский Центр производственных технологий считает штамповку непригодной ниже 0,2 мм, в то время как некоторые штамповщики работают с составными штампами при 0,004–0,006 дюйма. Если ваша конструкция предусматривает толщину менее 0,25 мм, уточните у штамповщика его опыт работы с этой точной толщиной. Наша страница ультратонкая кремнистая сталь охватывает марки толщиной от 0,05 до 0,20 мм.
Что должна включать РФЦ для штамповки ротора?
Всё, что фиксирует качество, в одном документе. Полная РФЦ по штамповке ротора обеспечивает сопоставимые предложения и предотвращает споры при контроле первых образцов.
| Пункт РФЦ | Что указать | Почему это важно |
|---|---|---|
| Чертёж | DXF или STEP с допусками на пазы, отверстие и контур | Определяет конструкцию матрицы |
| Марка и толщина | Например 35W300 или M300-35A, 0,35 мм, с гарантированными потерями | Определяет сталь и зазор |
| Покрытие | Класс покрытия и информация о том, будут ли детали сварены, склеены или отожжены | Влияет на износ матрицы и укладку |
| Предельный заусенец | Максимальный заусенец в мм и метод измерения, например микрометр по IEC 60404-9 | Основное требование к качеству ротора |
| Плоскостность | Значение и метод контроля, включая любой вес | Тонкие листы требуют указанного метода |
| Укладка | Взаимная блокировка, сварка, склеивание или свободная укладка; допуск высоты пакета | Определяет станции матрицы и покрытие |
| Объём | Годовое количество и размер партии | Определяет прогрессивную штамповку, комбинированное штампование или засечку, а также материал матрицы |
| Условия матрицы | Кто владеет матрицей, триггер переточки, ожидаемый срок службы | Предотвращает неожиданности при первой переточке |
| Образцы | Детали первых образцов и, для критичных электромашин, испытание потерь на образце пакета | Подтверждает матрицу перед полным производством |
| Источник стали | Поставляется штампующей компанией или вами; ширина рулона или ширина после разрезки | Позволяет контролировать марку и прослеживаемость |
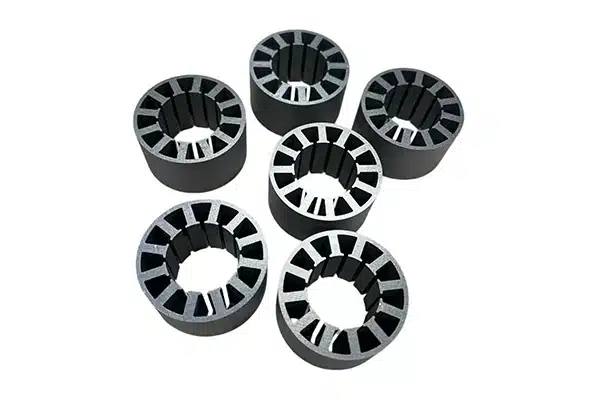
Мы поставляем электротехническую сталь неориентированную как катушка CRNGO, узкая лента (продольной резки) и вырезанные листы, а также штампуем пластины по вашему чертежу для производства, поэтому сталь и штамповка могут быть заказаны одновременно. Заказы катушек обычно начинаются примерно с 5 тонн, меньшие партии могут быть вырезаны из катушки. Заказы листов обычно начинаются примерно с 500 кг; если вам требуется меньшее количество, сообщите об этом, и мы приложим максимум усилий для выполнения вашей просьбы. Образцы обычно стоят 200 USD включая доставку, возмещение происходит при размещении заказа на производство.
Часто задаваемые вопросы
Что такое штамповка пластин электродвигателя?
Это процесс вырубки пластин ротора и статора из катушки электротехнической стали закаленной матрицей, установленной в скоростной пресс. Прогрессивные матрицы вырезают пазы, отверстия и профиль в последовательных позициях и часто собирают листы в пакеты одной матрицей. Комбинированные матрицы и роторные высечки применяются для крупных пластин, небольших серий или очень тонких калибров.
Какая высота заусенца допустима для пластин электродвигателя?
Общее правило для штамповок ограничивает заусенец 10% толщины листа, что составляет 0,05 mm на стали 0,50 mm. Покупатели пластин часто требуют меньшее значение, особенно на тонких калибрах, например 6–8% толщины. Единого нормативного ограничения не существует, поэтому указывайте на чертеже максимальную высоту заусенца и метод измерения, например IEC 60404-9.
Какой зазор штампа следует использовать для электротехнической стали?
Это зависит от того, что вы оптимизируете. Один инженер по инструментам рекомендует примерно 10% толщины с каждой стороны, чтобы снизить износ пуансона на кремнистой стали. Исследование 2021 г. образца 0,5 мм M350-50A показало наименьшие потери в магнитопроводе при 3%, с более высокими потерями при 5% и 7%. Уточните у производителя штампов, какой зазор они планируют применять, и возможно ли проведение испытания потерь на образце стопки.
Как долго служит штамп для штампования пластин?
По оценкам одного инженера, штамп из инструментальной стали D-2 служит примерно 2–3 млн деталей, быстрорежущая сталь M-4 — примерно 4–5 млн, а карбид — примерно 10 млн. Срок службы зависит от допустимого предела заусенца, так как заусенец увеличивается по мере износа кромок. Органические покрытия стали могут продлить срок службы штампа; компания thyssenkrupp указывает увеличение в три раза для одного покрытия.
Можно ли штамповать электротехническую сталь толщиной 0,20 мм?
Да, но это сложнее. Полоса толщиной менее примерно 0,25 мм подается как лента и может коробиться или прилипать к направляющим, поэтому производители штампов используют комбинированные штампы, подъемники и сквозные пилоты, а также требуют проверки заявленной плоскостности. Некоторые исследовательские центры считают штампование непригодным ниже 0,2 мм, в то время как некоторые производители штампов работают с более тонким материалом. Уточните опыт работы с вашей точной толщиной.
Планируете производство пластин электродвигателей? Свяжитесь с нами с вашим чертежом, маркой, толщиной, покрытием и годовым объемом, и мы предоставим коммерческое предложение на сталь, штампование или оба вида услуг.
Источники
- Lamistacks, 13 May 2024 — Motor lamination stamping techniques


