
Существует четыре основных способа укладки пластин: зацепление, сварка, клеевое соединение и самоклеящееся покрытие. Магнитопроводы трансформаторов предусматривают стягивание и чередование слоёв. Каждый способ удерживает пакет пластин по-своему, и каждый добавляет разное количество потерь в стали. Согласно опубликованным испытаниям, сварка вызвала максимальные потери, зацепление — меньше, а клеевое соединение — минимальные. Метод также определяет, какое изоляционное покрытие следует заказать на электротехнической стали.
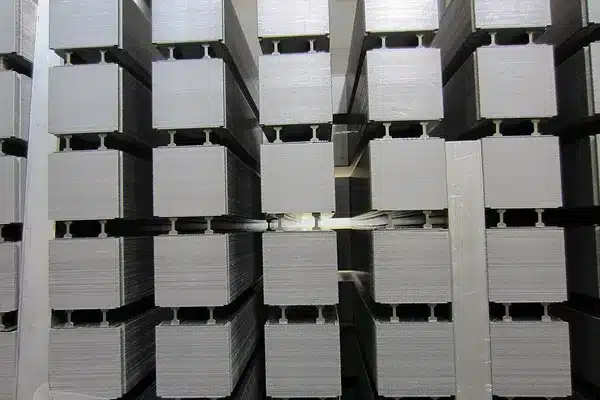
Вопросы ниже поступили от инженеров и конструкторов на форумах специалистов. Один производитель дронов имел лазерную резку под контролем, но обнаружил эпоксидное соединение "более сложным". Владельцу мотор-колеса потребовалось переклеить ослабшие пластины. Другие задавали вопросы о том, сварены или переплетены пластины в производственных статорах, и как удержать вместе рыхлые E-I листы. Если вы ещё выбираете марку стали, начните с нашего руководства по выбору электротехнической стали. Данная статья охватывает, что происходит после резки пластин.
Ключевые моменты
- Зацепление создаёт небольшие углубления в каждой пластине, вдавливаемые в расположенную ниже пластину внутри штампа. Одно исследование зафиксировало примерно на 5% большие потери в стали, чем у рыхлых пробитых колец.
Какой способ укладки листов магнитопровода выбрать?
Используйте взаимную подпрессовку для большинства штампованных производственных статоров, сварку, когда необходим прочный магнитопровод при низких затратах, и клеевое соединение, когда критичны потери, шум или применяется тонколистовая сталь.
| Способ | Способ крепления магнитопровода | Добавленные потери в магнитопроводе по опубликованным данным | Прочность | Типичное применение |
|---|---|---|---|---|
| Взаимная подпрессовка | Ямки, пробитые в каждый лист, и прессовка в штампе | Низкие–средние; возрастают с числом взаимных подпрессовок | Средняя; ниже при нагрузке вдоль оси магнитопровода | Массовое производство штампованных статоров и роторов |
| Сварка (лазерная или TIG) | Швы по внешней поверхности | Самые высокие среди распространённых способов | Высокая | Промышленные электродвигатели, крупные статоры |
| Клеевое соединение | Клеевые точки или сплошной слой клея между листами | Самые низкие | Хорошая, но клеи могут разрушаться при высокой температуре | Тяговые двигатели электромобилей, высокоэффективные электродвигатели |
| Самосвязывающееся покрытие | Покрытие на стали связывается под действием тепла и давления | Минимальные | Хорошие, по всей площади | Тонколистные электродвигатели для электромобилей и дронов |
| Клепка, болтовое соединение, зажимание | Заклепки, болты или рама через пакет или вокруг него | В одном исследовании измерены зажатые магнитопроводы в сравнении с пробивными и сварными | Высокие | Крупные машины, магнитопроводы трансформаторов |
Любой метод, создающий электропроводящий путь между листами, противодействует основной причине ламинирования магнитопроводов. Мы объясняем эту причину в статье Почему ламинируются магнитопроводы трансформаторов и электродвигателей.
Какие потери в магнитопроводе добавляет каждый способ укладки?
От нескольких процентов до примерно 30 %, в зависимости от способа, количества стыков и частоты. Таблица содержит результаты измерений из исследований, полные тексты или рецензируемые обзоры которых нам удалось изучить.
| Исследование | Что сравнивалось | Результат |
|---|---|---|
| Matsui and Yun, Gifu University, 2018 | кольца 35A270, 1,0 Т, 50 Гц | Пробивка добавила 24 % по сравнению с кольцами, нарезанными проволокой; взаимное переплетение добавило 5 % сверх пробивки |
| Sundaria et al., Aalto University, 2020 | кольцевые магнитопроводы M400-50A, 13 проходов лазерной сварки, 50 Гц | Сварной магнитопровод имел потери на 15–30 % выше, чем несварной |
| Sundaria et al., тот же источник | Полный промышленный статор электродвигателя при номинальном напряжении | Пробивка, сварка и усадочная посадка вместе добавили 23 %; доля сварки составила примерно 7 % |
| Исследование, цитируемое Sundaria et al. | Статоры электродвигателей с переменным магнитным сопротивлением мощностью 120 Вт | Коэффициенты заполнения сердечника 1,22 (штамповка), 1,30 (зажим), 1,34 (сварка) |
| AIP Advances, 2018 | Чередующиеся и сварные пакеты | Потери от сварки «значительно больше», чем от чередования |
| EuroGroup Laminations, 2019 (данные производителя) | Клеевые и чередующиеся, скрепленные или сварные статоры | На 15–44 % ниже потери в магнитопроводе при использовании клея |
Коэффициент заполнения сердечника 1,34 означает, что готовый сердечник потерял на 34 % больше энергии по сравнению со значением из каталога стали. Данные производителя — результаты собственных испытаний компании, о которых сообщалось в издании Charged EVs, поэтому рассматривайте их как верхнюю оценку до появления независимых данных.
Два закономерности сохраняются во всех исследованиях. Во-первых, больше стыков означает больше потерь. В одном исследовании, процитированном в обзоре 2020 года, потери в стали возрастали линейно в зависимости от количества чередований. Во-вторых, штраф растет с частотой, поскольку стыки замыкают листы и вихревые токи возрастают быстрее на высокой частоте. Потери из каталога на сертификате завода берутся из испытания по методу Эпштейна на свободных полосах, которое мы объясняем в разделе испытание потерь в магнитопроводе на установке Эпштейна. Ваш собранный сердечник всегда будет терять больше энергии, чем это значение.
Резка имеет такое же значение, как и соединение. В исследовании Gifu штамповка добавила больше потерь, чем чередование. Мы сравниваем методы резки в нашем руководстве по ламинированию статоров прототипных электродвигателей.
Как работает замковое соединение и почему оно является стандартом для штампованных электродвигателей?
Замковое соединение, также называемое клинчингом или stitching, добавляет ещё одну позицию в штампующий инструмент. На этой позиции прессуются небольшие углубления в каждый пакет. Когда следующий пакет опускается сверху, его углубления входят в углубления снизу, и стек блокируется внутри инструмента.
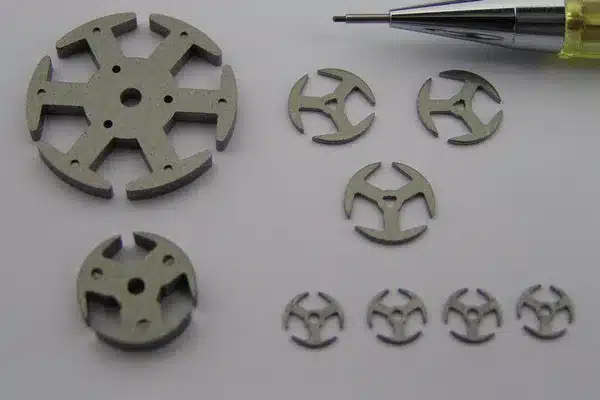
Привлекательность заключается в стоимости. Один производитель электродвигателей описал это на форуме: с замковыми («stitched») пакетами линия может работать «полностью в автоматическом режиме», со сталью, поступающей с одного конца, и готовыми статорами, выходящими с другого. Никакого отдельного этапа соединения, никакой печи и никакого сварочного аппарата.
Недостатки связаны с самим углублением.
- Оно замыкает листы. Углубление пробивает покрытие и приводит сталь в контакт со сталью. Исследователи из Университета Гифу выяснили, что замковые зоны могут касаться листа сверху, увеличивая потери на вихревые токи.
- Оно добавляет напряжение. Деформированный металл вокруг каждого углубления имеет более высокие потери на гистерезис. Прямоугольные замки показали лучшую удерживающую способность, чем круглые, в исследовании AIP Advances 2018 года, но потеряли больше.
- Оно слабее вдоль оси стека. Обзор 2020 года в журнале Materials отмечает, что замки слабее перпендикулярно листу и имеют более короткий срок усталостной прочности по сравнению со сваркой.
Для переплетения сталь должна иметь покрытие, которое пробивается чисто и не изнашивает штамп. Производитель покрытий Quaker Houghton позиционирует своё органическое покрытие C3 для скоростной пробивки и говорит, что пакеты пластин с ним «могут быть зафиксированы с помощью заклёпок, зажимов или переплетения».
Когда имеет смысл сварка?
Когда пакету требуется высокая прочность и дополнительные потери приемлемы. Сварка распространена при производстве промышленных электродвигателей. Обзор 2020 года называет плавильную сварку «наиболее надёжным методом соединения пластин электротехнической стали».
Пакет предварительно собирается и прессуется, затем свариваются несколько швов по внешнему диаметру. Используются как TIG, так и лазерная сварка. В работе Aalto объясняются два способа, которыми шов добавляет потери.
- Шов замыкает пластины на наружной поверхности, создавая локальные вихревые токи. Тепло от сварки также добавляет термических напряжений, снижающих проницаемость.
- Заусенцы усугубляют ситуацию. Если заусенцы на срезе уже закоротили некоторые пластины, шов замыкает цепь и позволяет более крупным вихревым токам течь через весь пакет. В зависимости от скорости сварки, в работе приводятся добавочные потери 5–20 % только от сварки.
Можно снизить этот штраф. Используйте столько швов, сколько требует прочность, держите тепловложение минимальным и уменьшайте заусенцы. Исследования, обобщённые в обзоре 2020 года, показали, что TIG швы вызывают больше потерь от вихревых токов, чем лазерные швы, а импульсная лазерная точечная сварка даёт лучший результат, чем непрерывные швы.
Закажите покрытие, которое выдерживает сварку. Quaker Houghton указывает свое органическое/неорганическое покрытие C5 как поддерживающее «дальнейшие процессы отжига и сварки», в то время как его C3 предназначено для взаимного зацепления и зажима.
Почему производители электродвигателей для ЭВ и дронов переходят на склеенные пакеты?
Потому что их пластины становятся тоньше, а тонкие пластины трудно скрепить или сварить, не теряя того, для чего они были предназначены. В брошюре Quaker Houghton 2024 года описывается «тенденция к использованию более тонких, более сложных конструкций сердечников». В ней говорится, что традиционное соединение путем взаимного зацепления, сварки или зажима «сложнее достичь при тонколистовой стали и может ухудшить магнитные характеристики». На нашей странице ультратонкой кремнистой стали описан диапазон 0,05–0,20 мм, используемый этими двигателями.
Склеивание имеет две формы.
- Клей, наносимый при штамповке. EuroGroup Laminations наносит клей в матрицу. Компания заявляет, что он затвердевает при комнатной температуре менее чем за 3 минуты и снижает акустический шум в пять раз по сравнению со взаимным зацеплением.
- Самоклеящееся покрытие (Backlack). Сталь поступает с лаком, который сухой на ощупь, но остается реактивным. voestalpine называет это состояние «B state». После пробивки сложенные пластины нагревают под давлением, и лак прочно склеивает каждый лист с его соседями по всей поверхности.
График отверждения гибкий. Экспериментальные данные Quaker Houghton по его самоклеящемуся лаку на стали 0,5 мм показывают склеивание при 3 МПа от 60 минут при 140 °C до 2 минут при 230 °C с толщиной сухой пленки 3,5 мкм. Более быстрые циклы требуют более высокой температуры, а большие пакеты нуждаются во времени для прогрева до середины. voestalpine подчеркивает, что весь пакет должен достичь температуры склеивания.
POSCO утверждает, что сварка снижает электромагнитные характеристики электротехнической стали, а самоклеящееся покрытие одновременно уменьшает потери в магнитопроводе и шум от зазоров между листами. Однако самоклеящееся скрепление имеет и свои затраты.
- Покрытие должно быть заказано вместе со сталью. Оно наносится на линии покрытия, а не в цехе ламинирования.
- Оно имеет срок годности. voestalpine устанавливает условия хранения при температуре около 23 °C, не выше 40 °C, и требует использования в течение шести месяцев с момента поставки.
- Требуется этап отверждения. Это означает необходимость печи или горячего пресса и затраты времени.
- Клеящие составы могут усталостно разрушаться при высокой температуре. Обзор 2020 года называет эту проблему “наиболее серьёзным препятствием” для более широкого внедрения склеенных магнитопроводов.
Как склеить стопку самостоятельно или при ремонте?
Равномерно зажимайте, используйте тонкий слой клея и сохраняйте целостность исходного покрытия. Разработчики на форумах сталкиваются с теми же тремя проблемами.
- Равномерное зажатие затруднено. Конструктор дронов-моторов испытал “несколько методов креплений и зажимов” и остался полностью не удовлетворён результатом. Жёсткое плоское приспособление с центральным оправком через отверстие в центре держит зубцы выровненными и стопку — квадратной.
- Шлифование удаляет изоляцию. Владелец мотор-колеса отшлифовал ржавчину со статора и вместе с ней снял защитный слой. Он заказал изолирующий лак для повторного покрытия. Один из комментаторов предупредил, что повторное покрытие должно оставаться очень тонким, иначе оно может нарушить баланс ротора и статора.
- Маленькие трансформаторы требуют меньше, чем можно подумать. В одном ответе на форуме было отмечено, что в маленьких трансформаторах слой окисла на листах обычно обеспечивает достаточную изоляцию. Собранный магнитопровод затем покрывается лаком для скрепления и снижения шума. Другой предложил парафин или эмаль, которые размягчаются при нагреве или воздействии растворителя для последующей разборки.
Для прототипа рекомендуется приобретать электротехническую сталь с уже нанесённым покрытием, нежели пытаться изолировать голый лист. В нашем руководстве по приобретению электротехнической стали небольшими партиями описаны размеры листов и минимальные объёмы заказа.
Как собираются магнитопроводы трансформаторов?
Магнитопроводы трансформаторов обычно собираются чередованием пластин и зажимом, а не сваркой или склеиванием. В магнитопроводе типа EI пластины E и I чередуют направление от слоя к слою. Каждый стык встык затем перекрывается полными листами выше и ниже, чтобы магнитный поток мог обойти зазор.
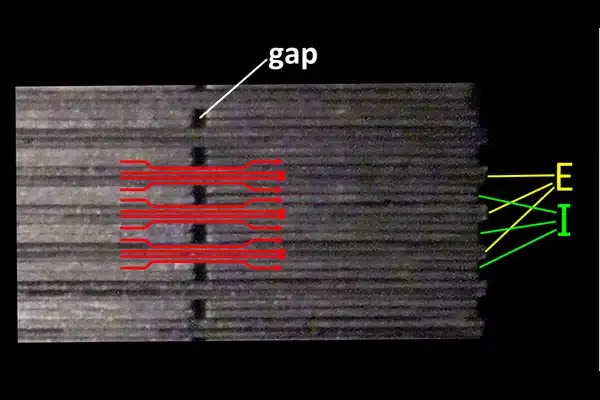
Важно, сколько листов переворачивается за раз. Один участник форума спросил, лучше ли чередование по одной пластине на слой, чем укладка трёх или четырёх вместе. Ответ был следующий: чередование с одной пластиной на «пакет» даёт немного более низкие потери — порядка 24 Вт вместо 22 Вт на небольшом трансформаторе. Это данные одного человека, а не результат испытания, но это показывает масштаб эффекта: реальный, но небольшой.
Крупные магнитопроводы из зёрнооориентированной стали используют скошенные стыки, часто в узоре со ступенчатым сдвигом. Стыки последовательных слоёв смещены на несколько небольших ступеней вместо одной. Диссертация Университета Мораtuwa 2011 года, построенная вокруг новой линии резки со ступенчатым сдвигом одного производителя трансформаторов, показала, что магнитопроводы со ступенчатым сдвигом могут снизить потери в магнитопроводе распределительного трансформатора примерно на 8%. В нашем руководстве по выбору электротехнической стали для магнитопровода силового трансформатора описаны марки, используемые в этих магнитопроводах.
Какое покрытие заказать для каждого способа сборки?
Выбирайте покрытие в соответствии со способом соединения и с учётом любого этапа отжига. Приведённые ниже классы следуют рекомендациям одного производителя покрытий, поэтому проверьте техническое описание электротехнической стали, которую вы фактически приобретаете.
| Способ сборки | Требуемое покрытие | Причина |
|---|---|---|
| Взаимозацепление, клёпка, зажатие | Органическое C3 | Чистый пробой, долгий срок службы штампа |
| Сварка | C5 органическое/неорганическое | Выдерживает тепло сварки |
| Отжиг для снятия напряжений после штамповки | C5 | Выдерживает температуры отжига |
| Крупные машины с высокими тепловыми и механическими нагрузками | C6 | Предназначено для тепла, давления и демпфирования вибраций |
| Склеивание в пакете | Самосвязывающийся лак (лак C3-типа) | Изолирует и склеивает в одном слое |
| Капли клея, наносимые в штамп | Уточните у производителя пакета | Зависит от системы клея |
В нашей статье о типах покрытий электротехнической стали объясняется, что означают классы покрытий.
Более толстые покрытия обеспечивают лучшую изоляцию, но занимают больше места в пакете. В нашем руководстве по коэффициенту заполнения пакета показано, сколько места требует каждый класс.
Что рассказать поставщику электротехнической стали?
Укажите способ соединения пакета. От этого зависит покрытие и иногда — марка стали.
- Способ соединения. Зацепление, сварка, склеивание в матрице, самосвязывающееся покрытие или зажатие.
- Класс и толщина покрытия. Назовите класс или опишите процесс, и поставщик предложит вариант.
- Отжиг. Будут ли пластины подвергнуты отжигу для снятия напряжений и при какой температуре.
- Марка и толщина. Например, 35W300 толщиной 0,35 мм или требуемые потери на вашей частоте.
- Форма и размеры. Рулон, узкая лента (продольной резки) или вырубной лист с указанием ширины и допусков.
- Сертификат. Сертификат заводских испытаний с измеренными потерями и данными покрытия.
Мы поставляем неориентированную электротехническую сталь в виде рулонов CRNGO, узкой ленты (продольной резки) и вырубных листов. Кроме того, мы вырезаем пластины по вашему чертежу лазером для опытных образцов и штамповкой для производства. Укажите в запросе коммерческого предложения способ соединения пакета, и мы подтвердим покрытие перед расчетом цены. Заказы листов обычно начинаются примерно с 500 кг. Если вам требуется меньше, сообщите об этом, и мы приложим усилия для выполнения вашей просьбы. Стоимость образцов обычно составляет 200 USD с учетом доставки, эта сумма возмещается при размещении заказа на производство.
ЧЗВ
Каковы основные способы укладки пакетов пластин?
Основные способы укладки пакетов пластин — это зацепление, сварка, склеивание и самосвязывающееся покрытие, а также клепка, болтовое соединение и зажатие для крупных машин и трансформаторов. Зацепление — обычный выбор для штампованных производственных электродвигателей, сварка — для прочных промышленных пакетов, а склеивание — для тонкостенных низкопотерьных электродвигателей, таких как тяговые и дроны.
Увеличивает ли сварка пакета статора потери в магнитопроводе?
Да. Сварные швы замыкают листы между собой и вызывают термические напряжения. В тестах Университета Аалто кольцевой магнитопровод со сваркой лазером имел на 15–30 % выше потери в магнитопроводе, чем без сварки, на частоте 50 Гц. В полноценном промышленном статоре сварка составляла около 7 % от общих потерь в магнитопроводе. Меньшее число швов и более низкая тепловая энергия сварки снижают этот эффект.
Что лучше для ламинирования электродвигателей — переплетение или сварка?
По магнитным характеристикам переплетение обычно лучше: исследование 2018 года показало, что потери от сварки «значительно выше» потерь от переплетения. Сварка обеспечивает более прочный пакет, особенно вдоль оси пакета. Переплетение также экономичнее в массовом производстве, так как выполняется внутри штампа, без отдельной операции соединения.
Что такое электротехническая сталь с самосвязующимся покрытием (Backlack)?
Это электротехническая сталь с самосвязующимся лаком, наносимым на линии покрытия. Лак сухой, но химически активный. После вырубки пакет ламинированных листов нагревают под давлением, и лак соединяет каждый лист со следующим. По данным одного производителя, связывание происходит при нагреве в течение 60 минут при 140 °C или 2 минут при 230 °C.
Как склеить разъединенные листы ламинирования электродвигателя?
Очистите пакет, сохраните исходную изоляцию и используйте тонкий клей или изолирующий лак так, чтобы высота пакета практически не изменилась. Зажмите листы ровно и равномерно, желательно на оправке через отверстие ротора, чтобы зубцы остались выровненными. Если вы удалили ржавчину шлифованием, перед сборкой тонко покройте обнаженную сталь.
Снижает ли чередование пластин EI потери в магнитопроводе?
Незначительно. Поочередное расположение одной пары EI на слой обеспечивает более равномерное перекрытие каждого стыка встык, чем переворот групп из трех или четырех. В одном обсуждении на форуме разница составила около 24 Вт против 22 Вт на небольшом трансформаторе. На крупных магнитопроводах ступенчато-перекрывающиеся стыки выполняют аналогичную функцию и снижают потери в магнитопроводе примерно на 8% согласно одному исследованию.
Планируете проектирование магнитопровода двигателя или трансформатора? Свяжитесь с нами с указанием марки стали, толщины, способа соединения и количества, и мы предоставим коммерческое предложение на электротехническую сталь с надлежащим покрытием или нарезанные пластины.
Источники
- Matsui, T. and Yun, K., Gifu University, MATEC Web of Conferences 207, 03017, 2018 — Magnetic properties of silicon steel sheet core with different processing stress
- Sundaria, R. et al., Aalto University, IEEE Transactions on Energy Conversion, 2020 — Effects of manufacturing processes on core losses of electrical machines
- Xia, C. et al., Materials 13(20):4583, 2020 — Joining of the Laminated Electrical Steels in Motor Manufacturing: A Review
- Liu and Liu, AIP Advances 8, 2018 — Analysis of interlocking performances on non-oriented electrical steels
Источники изображений
- Статорный сердечник генератора во время сборки: Wtshymanski, Wikimedia Commons, CC BY-SA 3.0
- Штампованные пластины статора двигателя: NVT Technology Pte Ltd, Flickr, CC BY-SA 2.0
- Диаграмма чередующихся пластин E-I: Constant314, Wikimedia Commons, CC0


