
Отжиг для снятия напряжений (SRA) нагревает готовые пластины или сердечники приблизительно до 700–845 °C в защитной газовой атмосфере, чтобы напряжения, возникшие при штамповке, резке или намотке, релаксировали и сталь восстановила магнитные свойства, которые она имела на металлургическом заводе. Целесообразность проведения отжига зависит от размера детали, толщины проката и конструкции сердечника. Если вы планируете отжиг, то должны закупить сталь, которая выдержит печь. Данное руководство охватывает случаи, когда SRA имеет смысл, опубликованные режимы печей, какие покрытия и марки стали выдерживают отжиг, и что указать при заказе стали.
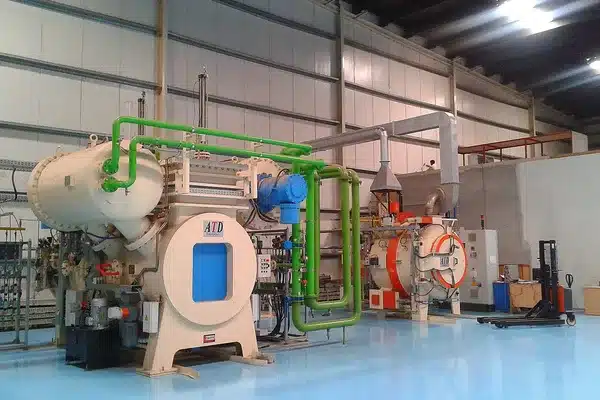
Повреждения при резке, а также сравнение лазерной резки, электроэрозионной обработки и штамповки до и после отжига рассмотрены в нашем руководстве по опытным пластинам электрических машин. Данная статья посвящена самому отжигу и закупке стали для него.
Основные положения
- Полностью обработанная сталь не требует SRA для соответствия своей марке. Отжиг лишь снимает напряжения, возникшие при изготовлении, и имеет наибольшее значение для узких деталей. Cleveland-Cliffs выделяет пластины шириной менее одного дюйма (25 мм).
- Cleveland-Cliffs рекомендует 1450 °F (788 °C) в атмосфере азота с содержанием водорода 2–10% для своих полностью обработанных марок неориентированной стали, с выдержкой при температуре только в течение времени, необходимого для равномерного нагрева партии.
Нужен ли вашему сердечнику отжиг для снятия напряжений?
Только если вам требуется полная магнитная индукция марки в детали, деформированной резкой или навивкой. Это не обязательный этап обработки полностью готовой стали.
Информационный бюллетень Cleveland-Cliffs за 2026 год по своим марках ненориентированной электротехнической стали DI-MAX ясно это формулирует: «Отжиг для снятия напряжений не всегда необходим». Необходимость его применения «зависит от толщины, размера и типа пластины или сердечника, а также от требуемых магнитных свойств». В том же бюллетене указано, что если требуются полные характеристики марки, отжиг для снятия напряжений необходим, «особенно когда ширина пластины менее одного дюйма». Узкие зубья и тонкая спинка несут большую долю повреждений по кромке, поэтому они получают наибольший выигрыш.
Помимо времени печи, есть дополнительные расходы. В бюллетене предупреждается, что отжиг для снятия напряжений «всегда несёт риск ухудшения плоскостности пластин», если детали не загружаются и не охлаждаются надлежащим образом.
Полуфабрикатная сталь — это другой случай. Её должен отжечь пользователь, чтобы развить её свойства, и этот отжиг длительнее, горячее и происходит с обезуглероживанием. Наше руководство по маркам изотропной электротехнической стали объясняет различие и почему большинство покупателей без печи должны заказывать полностью обработанную сталь. На Reddit эти две категории часто путают. Один комментатор в ветке о строительстве электродвигателей написал, что промышленные пластины “отжигаются в инертной атмосфере,” как если бы каждая пластина отжигалась так. Для полностью обработанной стали это вариант, а не правило.
| Ситуация | ТОО? | Причина |
|---|---|---|
| Полностью обработанная сталь, широкие пластины, стандартная эффективность | Обычно нет | Повреждение кромок составляет небольшую часть детали |
| Полностью обработанная сталь, узкие зубцы или малые детали, высокая целевая эффективность | Стоит испытать | Повреждённые кромки составляют значительную часть пути потока |
| Полуфабрикатная сталь | Всегда | Отжиг развивает свойства марки |
| Зёрнозернистая намотанная магнитопровод | Обычно да | Намотка изгибает каждый виток полосы |
| Зёрнозернистая магнитопровод из нарезанных листов | Часто нет | Нарезные кромки составляют небольшую часть длинных листов |
Какая температура и атмосфера используются при ТОО?
Опубликованные рецепты для полностью обработанной стали находятся в диапазоне примерно от 680 °C до 845 °C, в азоте или азоте с небольшим добавлением водорода. Верхний предел установлен покрытием. Выше — не лучше.
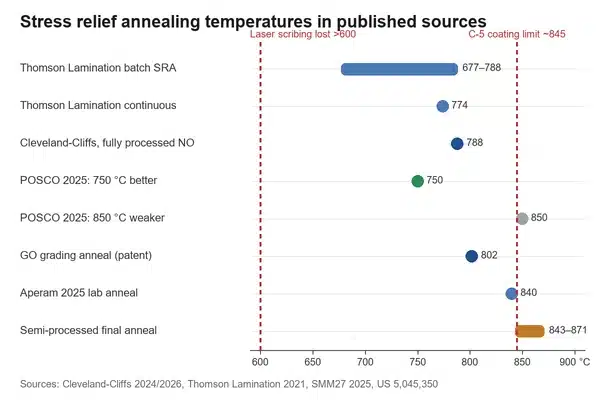
Технология обработки неориентированной стали. Компания Cleveland-Cliffs рекомендует, что её готовые марки «должны подвергаться обработке при 1450 °F (788 °C) в атмосфере азота, который может содержать 2–10% водорода». Время выдержки при максимальной температуре «должно быть не больше, чем необходимо для равномерного прогрева загрузки». Компания также рекомендует «минимальное количество» водорода, когда сталь имеет покрытие C-5 или C-5-A.
Технологии производителей многослойных конструкций. Thomson Lamination, американский штампующий завод, использует в качестве стандарта непрерывный отжиг для снятия напряжений при 1425 °F (774 °C) и периодический отжиг в реторте при 1250–1450 °F (677–788 °C) для партий, требующих других температур и времени выдержки.
Результаты лабораторных исследований. Исследовательский центр Aperam проводил отжиг неориентированной стали толщиной 0,30 мм при 840 °C в течение 60 минут в атмосфере 90% азота и 10% водорода с точкой росы −20 °C. POSCO сравнивал 750 °C и 850 °C в течение двух часов и установил, что более низкая температура дала лучшее снижение потерь на всех испытанных толщинах.
Практика печной обработки. Тот же бюллетень Cleveland-Cliffs приводит несколько правил обращения, которые должен соблюдать подрядчик по термической обработке:
- Удалите штамповочное масло перед отжигом. Углерод из масла может загрязнить сталь.
- Используйте плоские пластины и крышки из низкоуглеродистой стали.
- Проводите отжиг в закрытом ящике, если возможно, и удаляйте воздух перед нагревом. Окисление “снижает магнитные свойства, особенно при высоких индукциях.”
- Охлаждайте медленно под защитным газом до 316–427 °C. Для партий массой в несколько тысяч фунтов бюллетень указывает максимум 28 °C в час, а для более тяжёлых партий — медленнее.
Проходные печи подходят для больших объёмов, но детали должны быть достаточно лёгкими, чтобы быстро прогреться. Камерные печи работают медленнее и более гибко. Если вы штампуете в больших объёмах, наше руководство по штамповке статорных и роторных пластин описывает допуски на заусенцы и размеры пресс-форм, которые предшествуют отжигу.
Какие покрытия выдерживают отжиг для снятия напряжений?
Неорганические покрытия C-5 и C-5-A, а также голокс миллерит C-0. Органические покрытия C-3 и C-6 — нет. Это решение, которое чаще всего принимается неправильно, так как покрытие выбирается при заказе стали, а отжиг планируется месяцами позже.
Классы, приведённые ниже, соответствуют ASTM A976, как описано в бюллетене Cleveland-Cliffs.
| Класс покрытия | Тип | Выдерживает SRA? | Примечания из бюллетеня |
|---|---|---|---|
| C-0 | Природный оксид от миллерного отжига | Да, в нейтральном или слабовосстанавливающем газе | Низкая изоляция; малые сердечники. Изоляция “обычно улучшается отжигом для снятия напряжений” |
Далее следуют два практических замечания. Во-первых, рейтинг C-5 действует только в указанных пределах: примерно 845 °C и нейтральная или слегка восстановительная атмосфера газа. Если ваша печь работает при более высокой температуре, с большей влажностью или в более окисляющей среде, попросите у поставщика значение изоляции покрытия после вашего собственного цикла обработки. Во-вторых, органические покрытия более щадящи для штампов, поэтому многие штамповщики их предпочитают; Cleveland-Cliffs отмечает, что C-3 «благоприятно влияет на стойкость штампов.» Если деталь будет подвергаться отпуску, сообщите штамповщику, что покрытие будет неорганическим, чтобы износ инструмента был учтен при планировании.
Наше стандартное покрытие для CRNGO — полуорганический тип C-3, а C-5 доступен по запросу. Сообщите нам на этапе расценки, если детали будут подвергаться отпуску напряжений. Наша статья о типах покрытий электротехнической стали более подробно сравнивает классы.
Окупается ли отпуск напряжений на тонких марках электротехнической стали для электромобилей?
Меньше, чем на стандартных толщинах, и иногда вообще отсутствует. Это самая новая часть картины, так как тяговые двигатели электромобилей снизили толщину пластин до 0,20–0,30 мм с высоким содержанием кремния.
Сэйл Ли из POSCO и Се-Чжон Ким из Корейского института науки о материалах представили результаты на конференции по мягким магнитным материалам в Турине в 2025 году. Они отжигали три коммерческих марки неориентированной электротехнической стали с содержанием кремния около 3,5% при толщинах 0,20, 0,25 и 0,30 мм.
- Сталь толщиной 0,30 мм показала наибольшее снижение потерь.
- Сталь толщиной 0,25 мм улучшилась в меньшей степени.
- Сталь толщиной 0,20 мм показала “минимальные изменения или даже увеличение потерь.”
- При каждой толщине 750 °C работал лучше, чем 850 °C.
Авторы объясняют, что отжиг со снятием напряжений в низколегированных сталях работает “как за счет снятия остаточных напряжений, так и за счет роста зерна,” но что в высоколегированной тонкой электротехнической стали его эффект ограничен “в связи с ограниченным ростом зерна.” Они также отмечают, что отжиг со снятием напряжений “переоценивается” для повышения КПД двигателя, поэтому вопрос остается открытым, а не решенным.
Другие недавние работы указывают в том же направлении для стандартных толщин. Aperam установил, что отжиг при 840 °C снизил разницу в потерях между направлениями прокатки и поперечным направлением в стали толщиной 0,30 мм с 11% до 3–4% при 1 Тл, 400 Гц. В статье 2026 года исследователей Volvo и Chalmers сообщается, что напряжение, возникающее при лазерной резке и штамповке, “можно значительно снизить, восстановив материал до исходных характеристик.” Ранее исследование KIT 2019 года построило три асинхронных двигателя мощностью 4 кВт и выявило, что отжиг восстанавливает исходные свойства стали и повышает КПД.
Для тонколистовой конструкции не следует предполагать, что отжиг помогает. Отожгите пакет образцов вашей толщины и сравните его с необожженным пакетом, прежде чем добавлять отжиг для снятия напряжений в процесс. На нашей странице ультратонкая кремнистая сталь перечислены тонкие марки, которые мы поставляем.
Что меняется для ориентированных магнитопроводов с намоткой?
Магнитопроводы с намоткой отжигаются после намотки как обычная практика, поэтому марка должна сохранять низкие потери в магнитопроводе через печь. Это исключает обычную лазерно-рифленую сталь.
Намотка изгибает каждый виток ленты, что создает деформацию всего магнитопровода, а не только его краев. Для ориентированной кремнистой стали отжиг длительностью два часа при 1475 °F (802 °C) в 85% азота и 15% водорода описывается как стандартная практика коммерческого грейдирования в патенте Allegheny Ludlum 1991 года. Тот же патент допускает отжиг для снятия напряжений в диапазоне от 1300 до 1800 °F (704–982 °C), поэтому точный цикл устанавливается производителем магнитопровода.
Сложность заключается в рафинировании доменов. Бюллетень TRAN-COR H компании Cleveland-Cliffs указывает, что его лазерно-рифленые марки DR подходят для «трансформаторов, в которых обработка магнитопровода отжигом для снятия напряжений не применяется», поскольку отжиг для снятия напряжений «приведет к уничтожению эффекта лазерной обработки и вызовет значительное увеличение потерь в магнитопроводе». В бюллетене также отмечается, что рафинирование устраняется отжигом «при температурах выше 600 °C».
Таким образом, для намотанного магнитопровода, который будет подвергаться отжигу, закажите обычную марку или марку Hi-B без лазерного разреза, либо жаростойкую марку с уточненной доменной структурой, предназначенную для отожженных магнитопроводов. Наше руководство по стали магнитопровода трансформатора с низким шумом объясняет различия между марками с лазерным разрезом и жаростойкими марками.
Слоистые магнитопроводы, собранные из вырезанных полос, часто используются без отжига, и марки с лазерным разрезом показывают здесь минимальные потери в магнитопроводе. Марки приведены на нашей странице Hi-B CRGO.
Какие потери в магнитопроводе указаны в сертификате завода?
Потери в стали, измеренные заводом, что не соответствует потерям вашей отожженной детали. Покупатели, которые напрямую сравнивают эти две величины, могут оспорить результат, который обе стороны измерили правильно.
- Полностью обработанная неориентированная сталь: марки Cleveland-Cliffs на полосах Epstein «в исходном состоянии после резки», вырезанных «острыми ножницами, чтобы избежать заусенцев и чрезмерной деформации». Величина «представляет магнитные свойства отожженного на заводе материала, за исключением влияния деформаций, вызванных резкой полос».
- Полуобработанная неориентированная сталь: образцы для испытаний подвергаются лабораторному «качественному отжигу» продолжительностью один час при 1550 °F (843 °C) в атмосфере с восстановительным газом, что имитирует отжиг, который должен выполнить пользователь.
- Ориентированная по зёрнам сталь: в бюллетене TRAN-COR H потери в магнитопроводе определяются на образцах одного листа в исходном состоянии после резки, а магнитная проницаемость определяется на образцах Epstein, подвергнутых отжигу с релаксацией напряжений.
Если приемочное испытание проводится на отожженных образцах, укажите в заказе основу для испытания: какой образец, как он вырезан, как отожжен и каким методом измерен. Наш справочный материал о измерении потерь в магнитопроводе с помощью рамки Эпштейна показывает, что измеряет каждое испытание.
Что должно быть указано в заказе стали при проведении отжига?
Все параметры, от которых зависит работа печи, должны быть оговорены до прокатки или вырезки стали.
| Позиция заказа | Что указать | Причина |
|---|---|---|
| Состояние обработки | Полностью обработанное или полуобработанное | Определяет, является ли отжиг опциональным или обязательным |
| Покрытие | Класс, пригодный для SRA, например C-5 или C-5-A | Классы C-3 и C-6 не выдерживают отжиг |
| Ваш цикл SRA | Температура, время, атмосфера, точка росы | Позволяет поставщику подтвердить пригодность покрытия и марки |
| Рафинирование доменов (GO) | Нескрайбированное или термостойкое для отожженных намотанных сердечников | Лазерное скрайбирование стирается выше примерно 600 °C |
| Толщина | Толщина и марка | Тонкие кремнистые листы могут получить незначительную пользу от SRA |
| Основа испытания | Образцы в состоянии как вырезано, качественно отожженные или обработанные по SRA; метод испытания | Исключает сравнение значений сертификата и детали, которые отличаются по замыслу |
| Изоляция после SRA | Минимальное поверхностное сопротивление изоляции, если критично | Классификация покрытия предполагает указанную температуру и газ |
| Образцы | Пакет образцов для испытания потерь в магнитопроводе отожженного и неотожженного материала | Подтверждает эффективность отжига для вашей толщины |
Мы поставляем электротехническую сталь неориентированного типа в виде рулона CRNGO, узкой ленты (продольной резки) и листового проката, а также зёрнориентированную сталь в стандартных, Hi-B и лазерно-облитерированных марках. Мы также производим штампованные пластины по вашим чертежам, поэтому покрытие, марка стали и штамповка могут быть согласованы с вашим процессом отжига в рамках одного предложения. Заказы рулонов, как правило, начинаются примерно с 5 тонн; меньшие партии могут быть нарезаны из рулона. Заказы листового проката, как правило, начинаются примерно с 500 кг; если вам требуется меньше, дайте нам знать, и мы приложим все усилия, чтобы удовлетворить ваш запрос. Образцы обычно стоят 200 USD включая доставку и возвращаются при размещении производственного заказа.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что такое отжиг для снятия напряжений электротехнической стали?
Это термическая обработка готовых пластин или сердечников, как правило, при температуре от 700 до 845 °C в среде азота или смеси азота и водорода. Это снимает напряжения, возникшие при пробивке, резке или наматывании стали, благодаря чему потери и магнитная проницаемость восстанавливаются к значениям, которые сталь имела на заводе-изготовителе. Это не изменяет марку полностью обработанной стали.
Нуждаются ли полностью обработанные пластины в отжиге для снятия напряжений?
Нет, если требуется только соответствие марке. Полностью обработанная электротехническая сталь получает свои магнитные свойства на заводе-изготовителе. Отжиг для снятия напряжений только удаляет напряжения от изготовления, и он наиболее эффективен для узких деталей. Cleveland-Cliffs выделяет пластины менее одного дюйма шириной. Для широких пластин или скромных требований по КПД многие производители его пропускают. Протестируйте образец стопки перед принятием решения.
Какая температура применяется при отжиге для снятия напряжений?
Cleveland-Cliffs рекомендует 788 °C в азоте с содержанием водорода 2–10% для полностью прокатанных марок изотропной электротехнической стали. Thomson Lamination проводит отжиг при 774 °C в непрерывном режиме и при 677–788 °C в циклах периодического отжига. Исследование POSCO 2025 года показало, что 750 °C обеспечивает лучшие результаты, чем 850 °C. Покрытия C-5 выдерживают температуры до примерно 845 °C в нейтральной или слегка восстановительной атмосфере.
Какие покрытия электротехнической стали выдерживают отжиг для снятия напряжений?
Неорганические покрытия C-5 и C-5-A выдерживают температуры до примерно 845 °C в нейтральной или слегка восстановительной атмосфере, а также выдерживает оксидное покрытие со станка C-0. Органические лаковые покрытия C-3 и C-6 не выдерживают отжиг для снятия напряжений, хотя C-6 выдерживает более низкие температуры обжига, используемые при переобмотке электродвигателей. Указывайте тип покрытия при заказе стали, если детали будут подвергаться отжигу.
Можно ли подвергать отжигу лазерно-нарезную зернистую ориентированную сталь?
Только при условии потери преимущества. Cleveland-Cliffs указывает, что отжиг при температурах выше примерно 600 °C стирает лазерное измельчение доменной структуры и значительно увеличивает потери в магнитопроводе. Лазерно-нарезные марки подходят для штампованных сердечников, которые не будут подвергаться отжигу. Для намотанных сердечников, которые будут подвергаться отжигу, используйте обычную или Hi-B марку без нарезки либо термостойкую марку с измельченной доменной структурой.
Планируете отжиг пластин или намотанных сердечников? Свяжитесь с нами с указанием марки, толщины, покрытия и цикла отжига для снятия напряжений, и мы подтвердим соответствие стали Вашей печи перед размещением заказа.
Источники
- Cleveland-Cliffs, April 2026 — DI-MAX non-oriented electrical steels, M-15 to M-47: product data bulletin
Авторство изображений
- Печь с контролируемой атмосферой: S zillayali, Wikimedia Commons, CC BY 3.0
- Кольцевой трансформатор: wdwd, Wikimedia Commons, CC BY 2.5


