
Evet, elektrik çeliği paslanır. %95'ten fazlası demirdir ve yalıtım kaplaması paslanmayı yavaşlatır ancak çeliği pas tutmaz. Boyuna kesilmiş şeridin kesik kenarları ve delme işlemi yapılmış laminesyonlar çıplak çeliktir. Elektrik çeliğinde pas genellikle yoğunlaşmayla başlar: çelik çevresindeki havadan daha soğuk olduğunda yüzeyde su oluşur. Bir sarının dış katmanlarında hafif yüzey pası genellikle bir işleme sorunudur. Kaplamanın içine giren, yüzeyde çukur oluşturan veya bitmiş bir çekirdekte laminesyonlar arasında bulunan pas ise bir performans sorunudur.
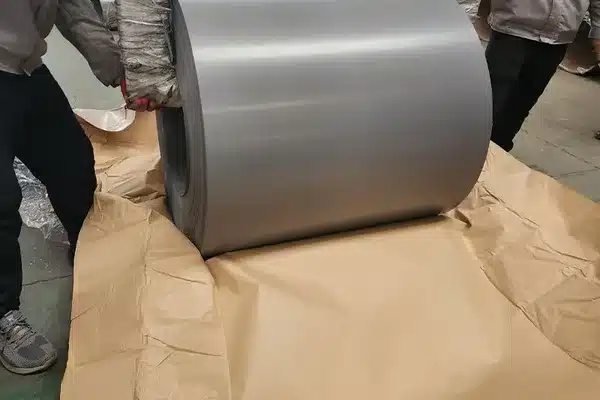
Bu soru mühendislik forumlarında iki taraftan da ortaya çıkar. Bir hub motor sahibi bir stator üzerinde pas buldu, onu kumladı ve yalıtımı da onunla birlikte çıkardı. Daha sonra yığını yeniden kaplamak zorunda kaldı; bunu laminesyon istifçilik yöntemlerimizin kılavuzunda anlattık. Başka bir kullanıcı, eski bir kaynak makinesindeki E-laminesyonların yıllar boyunca pas tutsuz kaldığını belirtti. Her ikisi de haklı. Bu kılavuz nedenini ve bir alıcının bununla ilgili neler yapabileceğini açıklamaktadır.
Ana Çıkarımlar
- Elektrik çeliği, diğer düşük karbonlu çelikler gibi, yüzeyi ıslak kaldığında paslanır. Kaplama düz yüzeyleri korur; kesim ve delme kenarları açıktır.
- Olağan tetikleyici yağmur değil, yoğuşmadır. Soğuk çelik sıcak ve nemli hava ile temas ettiğinde bir konteynerde, bir kamyonda veya ılık bir atölyede oluşur.
- Çelik, bağıl nem %60'ın altında yavaş korozyona uğrar ve bunun üzerinde çok daha hızlı korozyona uğrar. Bobinleri kuru tutmak, örtmek ve zeminden uzak tutmak çoğu paslanmayı önler.
- Geçmiş siparişlerden kontrol ettiğimiz yedi fabrika sertifikasının hiçbiri paslanma veya yüzey durumundan bahsetmez; bu nedenle bir iddianın kanıtı, sevkiyat geldiğinde çekilen fotoğraflardır.
- Dış sarımların hafif paslanması çoğunlukla sarım kaldırılarak giderilebilir. Laminasyonlardaki kaplamanın içine kadar zımparalamayın; zorunlu ise, ince bir şekilde yeniden kaplayın.
- 2026'da transformatör teslim sürelerinin dört yıla kadar uzanması nedeniyle, malzeme depolamada daha uzun süre durabileceğinden, depolama koşulları daha önemli hale gelir.
Kaplama Varsa Elektrik Çeliği Neden Paslanır?
Çünkü kaplama, bir paslanma bariyerinden önce elektrik yalıtkandır. Çok ince olup, asıl görevi laminasyonlar arasında girdap akımlarının akmasını durdurmaktır. Fabrikalar, kaplamalarının paslanmaya dirençli olduğunu söyler. Nippon Steel, tane yönelimli kaplamasını "mükemmel paslanma direnci"ne sahip olarak tanımlar. Ancak direnç bağışıklık değildir ve koruma kaplama türüne bağlıdır.
Burada kaplama türleri farklılık gösterir. Thyssenkrupp'ın yön yönelimli olmayan serisi üzerinde, korozyon koruması yalnızca bir kaplamasının, pigmentli organik-inorganik türü olan stabolit 60'ının bir özelliği olarak listelenir. Depolama koşulları kötüyse, hangi kaplamayı aldığınızı sorun. C-2, C-3 ve C-5 elektrik çeliği kaplama türleri hakkındaki kılavuzumuz ana sınıfları açıklar.
En büyük açık kenarlarındadır. Boyuna kesme kaplama tabakasından geçer, bu nedenle her kesilmiş bobin iki açık çelik kenarına sahiptir. Delme ve lazer kesme de bir laminasyonun her yuvası ve dişi boyunca aynı şeyi yapar. Bu nedenle damgalanmış parçalarda pas sıklıkla kenarlardan başlar.
Tuz diğer tetikleyicidir. Nippon Steel'in elektrik çeliği kaplamalarına ilişkin bir patenti, kaplanmış levhanın standart nem-dolap testinde genellikle korozyon göstermediğini belirtir. Gerçek hayatta tuz levhaya "depolama ve taşıma sırasında" yapışır ve daha sonra "yüksek nem ortamında çözülür": havadan su çeker ve çeliğin üzerinde tuzlu bir film bırakır. Deniz havası genellikle kaynaktır.
Depolama 2026'da Neden Daha Önemli?
Çünkü çelik ve çekirdekler kullanılmadan önce daha uzun süre beklemektedir. Mayıs 2026'da pv magazine, PwC analistlerinin yüksek kapasiteli transformatörlerin teslim sürelerinin dört yıla kadar uzandığını bildirdiğini rapor etti. Aynı rapor tane yönlendirmeli elektrik çeliğinin sınırlı arzını ana neden olarak adlandırdı. Bazı alıcılar artık bir proje sahası seçilmeden önce fabrika slotlarını rezerve ediyor.
Uzun bir proje zaman çizelgesi, bir bobin veya bitmiş bir çekirdeğin teslim ile montaj arasında bir depo da ay boyunca bekleyebileceği anlamına gelir. Her ay yoğunlaşma için daha fazla şans ekler. küresel GOES kıtlığı hakkındaki makalemiz, arzın neden sıkı olduğunu açıklamaktadır.
Elektrik Çeliği Ne Zaman Pas Olmaya Başlar?
Yüzey ıslak kaldığında. Bu iki şekilde olur: yüksek nem veya çelik çevresindeki havanın çiğ noktasından daha soğuk olduğunda yoğunlaşma.
| Koşul | Ne olur | Pas riski |
|---|---|---|
| Bağıl nem %40'ın altında | Çelik “çok daha az korozyona uğrar” | Çok düşük |
| %40–60 RH | Korozyon “çok düşük bir oranda da olsa” meydana gelebilir | Düşük |
| %60'ın üzerinde RH | Korozyon oranı “önemli ölçüde artar” | Yüksek |
| Soğuk bobin, sıcak ve nemli bir odaya taşınırsa | Su, çeliğin yüzeyinde yoğunlaşır | Yüksek ve hızlı |
| Kapalı bir konteyner içinde sıcaklık dalgalanmaları | Ambalajın içinde “kargo terleme” oluşur | Uzun deniz yollarında yüksek |
| Yüzeyde tuz (deniz havası) | Tuz, nemli havadan suyu çeliğin üzerine çeker | Yüksek |
Nem bantları, California State University, Northridge ve Cortec tarafından yapılan bir korozyon çalışmasından gelmektedir; bu çalışma MIT Korozyon Laboratuvarı'ndan Prof. H. H. Uhlig'e atıf yapmaktadır. Alman sigortacılar birliği tarafından yönetilen kargo rehberi TIS, çemberlenmiş çelik levhaları %40–50'nin altında bağıl nemde tutulmasını önerir.
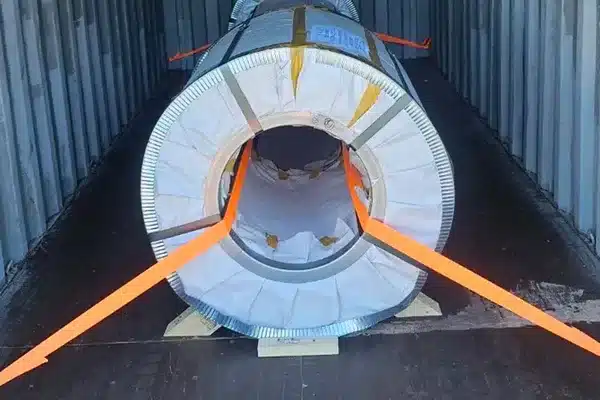
En yaygın hata, varışta meydana gelir. Soğuk bir denizi geçen bobin, sıcak bir atölye içine indirilerek hemen açılırsa, soğuk çelik üzerine su yoğunlaşır. TIS, paketleri çelik oda sıcaklığına ulaşıncaya kadar sarılı bırakmayı önerir. Konteyner yükleme ve ambalajlama rehberimiz, bobinlerin deniz taşıması için nasıl sarıldığını ve güvenliği sağlandığını kapsamaktadır.
Sıcak, nemli rotalar standart sarılmadan daha fazlasını gerektirir. Güneydoğu Asya'nın nemi için bobinlerin paketlenmesi hakkındaki vakamıza bakınız.
Pas Manyetik Performansı Etkiler mi?
Bir bobin yüzeyindeki hafif pas, çeliğin kalitesini değiştirmez. Laminasyonlar arasına giren pas, bitmiş trafo çekirdeğinde çekirdek kaybını artırabilir.
Oda sıcaklığı pastının çekirdek kaybını ne kadar artırdığını gösteren yayınlanmış test verileri bulamadığımız için, aşağıdaki noktaları pasın nasıl hasar verebileceğini, ölçülen rakamlar olarak değil, ele alınız:
- Yığılma faktörü. Pas, kaplama tabakasından daha kalın ve pürüzlüdür. Paslanmış bir levha yığında daha fazla yer kaplar, bu nedenle aynı çekirdek yüksekliğinde daha az çelik bulunur. Bu, mill sertifikanızda basılı olan yığılma faktörüdür.
- Laminasyonlar arasında kısa devre. Kenarlarındaki pas, komşu levhalar arasındaki kaplamanın köprüsünü oluşturabilir. Kısa devreye uğramış laminasyonlar daha kalın levha gibi davranır ve daha büyük girdap akımlarını taşır. Mekanizmayı trafo çekirdeklerinin neden laminasyon yapıldığı sayfasında açıklıyoruz.
- Kaybolan kaplama. Gerçek hasar çoğunlukla pasın kendisinden değil temizlemeden gelir. Zımpara veya öğütme, pastın yanı sıra yalıtkanlığı da kaldırır.
Pastı ısıl işlem sırasındaki oksitleme ile karıştırmayınız. Nippon Steel, gerilim giderme tavı sırasındaki oksitlemenin "özellikle yüksek endüksiyonlarda manyetik özellikleri ciddi şekilde bozduğunu" uyarır. Bu yüksek sıcaklık oksitlemidir; bu nedenle tavlama fırınları kuru, oksitleme yapılamayan gaz kullanırlar. Depo pastı daha yavaş, yüzey düzeyinde bir işlemdir.
Bir partinin etkilenip etkilenmediğinden emin değilseniz, test edin. Etkilenen alandan alınan örnekler üzerinde yapılan Epstein testi, çekirdek kaybının derece sınırı içinde olup olmadığını gösterir. Bunun nasıl yapıldığını Epstein çerçevesinde çekirdek kaybı testinde açıkladık.
Elektrik Çeliği Bobinleri ve Laminasyonları Nasıl Depolanmalıdır?
Kuru, kapalı, zeminden uzak ve orijinal ambalajında, çeliğe ihtiyaç duyana kadar.
- Kapalı alanda depolayın. TIS, bobin halindeki çelik saçın her zaman kuru ortamda depolanması, işlenmesi ve taşınması gerektiğini söyler. Yağışlı havalarda yükleme veya boşaltma yapmaktan kaçının.
- Nem oranını yaklaşık %60'ın altında tutun, mümkünse daha düşük tutun. Kapalı bir depo ortamında, bir nem alma cihazı bunu sağlar.
- Soğuk bobinlerin ambalajı açılmadan önce ısınmasına izin verin. Çelik oda sıcaklığına ulaşana kadar ambalajı açmayın.
- Bobinleri zeminle temas ettirmeyip, ahşap veya kauçuk destekler üzerine yerleştirin ve kapılardan, duvarlardan ve çatı sızıntılarından uzak tutun.
- Açılmış bobinleri yeniden ambalajlayın. Soğuk haddeleme yapan bobinin üreticisinin kılavuzu, bir bobin "kesildiğinde veya sac kesildiğinde, paslanmayı önlemek için yeniden kapatılması gerektiğini" söyler. Aynı durum elektrik çeliği için de geçerlidir.
- En eski stoku önce kullanın. Aynı kılavuz, yağlanmış bobinlerin bile "mümkün olan en kısa sürede kullanılması" gerektiğini söyler, çünkü nem yine de paslanmaya neden olabilir. Teslimatları planlayın; malzeme gerekenden aylarca daha uzun süre beklesin diye.
- Damgalanmış laminasyonları poşetleyin. Tamamlanmış laminasyonlar, bobine kıyasla çok daha fazla çıplak kenar yüzeyine sahiptir. Bunları kapalı poşetlerde veya kutuların içinde tutun ve eldiven takarak işleyin.
Sevkiyat Geldiğinde Ne Kontrol Etmelisiniz?
Sarımı açmadan önce ambalajı inceleyin ve bulduklarınızı fotoğraflayın.
- Sarının dışı. Yırtık film, ıslak karton, su izleri ve ezik kenarlar arayın.
- Sarının içi. Su damlacıkları, nemli kağıt ve bobin yüzeyinde veya kenarlarında pas arayın.
- Yazılı hale getirin. TIS, sevkiyatı kabul etmeden önce nakliye belgelerine pasın derecesini kaydetmeyi tavsiye eder.
- Tuz suyu mu yoksa yoğunlaşma mı? Pas bulunursa, gümüş nitrat testi klorür (tuz suyu) veya tatlı su nedeniyle oluşup oluşmadığını gösterir. 30x büyütmede tuz kristalleri tuz suyu temasını gösterir. Bu, bir nakliye sigortası talebinin uygulanıp uygulanmadığına karar vermeye yardımcı olur.
Mill sertifikanız pas sorununda yardımcı olmayacaktır. Geçmiş siparişlerimizden Baosteel, WISCO ve Shagang tarafından sağlanan yedi orijinal mill sertifikasını kontrol ettik. Her birinde çekirdek kaybı, manyetik polarizasyon, yığılma faktörü, sertlik veya bükülme sayısı ve mekanik özellikler rapor edilmektedir. Hiçbirinin pas veya yüzey durumu için bir alanı yoktur. Sertifika, mill'de test edilen değerleri gösterir, gelen ürünü değil. EN 10204 3.1 ve 3.2 mill sertifikaları rehberimiz bu belgelerin neyi kapsadığını açıklamaktadır.
Bir bobinin üzerindeki ağır veya eşitsiz yağ, altındaki paslanmayı da gizleyebilir. Malzemenin birincil kalite olması gerekiyorsa ancak yıpranmış görünüyorsa, birincil ve ikincil CRGO çeliği karşılaştırmasına ilişkin rehberimiz işaretleri listeler.
Paslanmış Elektrik Çeliği Kullanabilir misiniz?
Çoğunlukla evet, paslanma hafifse ve yalnızca yüzeyde bulunuyorsa. Paslanmanın nerede bulunduğuna ve nasıl temizleneceğine bağlıdır.
| Gördüğünüz şey | Genellikle anlamına gelir | Yapılması gerekenler |
|---|---|---|
| Bobinin dış sarımlarında açık kahverengi film | Dışarıdaki yoğunlaşma | Etkilenen dış sarımları çıkartın; iç sarımları kontrol edin |
| Kesilen kenarlarda paslanma | Çıplak kenarlar nemli havaya maruz kalır | Paslanmanın genişliğin ne kadarına ulaştığını kontrol edin; gerekirse kesip çıkartın |
| Çukurlaşma veya paslanma ile birbirine yapışmış sarımlar | Su sarımın içine girdi | Durun ve kullanmadan önce numuneleri test edin |
| Bitmiş laminasyonlar veya stator üzerinde paslanma | Nemli havada depolama veya kullanım | Hafifçe temizleyin, çıplak yerleri ince tabaka halinde yeniden kapla, çekirdeği test edin |
Laminasyonlar ve çekirdekler için kaplama tabakasını kesen aşındırıcılar kullanmaktan kaçının. Çıplak çeliğe kadar temizlemek gerekiyorsa, ince bir tabaka halinde yeniden kaplayın. Yorumculardan biri, bir hub motor sahibine kalın bir yeniden kaplamayın rotor ve stator arasındaki dengeyi bozabileceği konusunda uyarı verdi.
Elektrik Cihazları Bakım Hizmetleri Derneği (EASA), motor tamirinde aynı sorunu görür. 2007 tarihli bir makalede Chuck Yung üç çekirdek onarım yöntemini mit olarak adlandırdı: oksit tabakası büyütmek için su kullanmak, sodyum silikat ve asitler. Bunlar "etkisiz ve daha ileri hasara neden olabilir". Makalede laminasyonları temizleme, uygun bir çekirdek plakası ile kaplayıp yeniden yığınlama önerilmektedir. Herhangi bir onarımdan sonra, çekirdek kaybı testi çekirdeğin hala sağlam olup olmadığını gösterir.
E-laminasyonları hiçbir zaman pas tutmayan kaynakçı aynı deseni takip eder. Küçük trafo çekirdekleri montajdan sonra sıklıkla vernikle daldırılır ve kullanım sırasında ısınırlar. Böyle bir çekirdek kuru kalır ve pas tutma şansı azdır. Elektrik çeliği soğuk ve nemli ortamda oturduğunda pas tutar; başka çelik türlerinden daha az korunduğundan değil. Karşılaştırma yapmak isterseniz, paslanmaz çeliğin pas tutup tutmadığı hakkındaki makalemiz bunu önlemeye tasarlanmış bir metali kapsamaktadır.
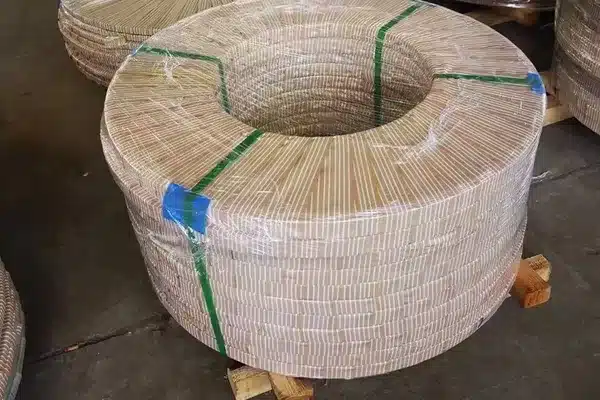
Biz CRGO çelik bobin ve CRNGO bobin, boyuna kesilmiş şerit ve kesim levha tedarik ederiz. İhraç bobinlerimiz tipik olarak kağıt ve filmle sarılı, kenar koruyucularla donatılmış ve konteynerde sabitlenmiş durumdadır (yukarıdaki fotoğraflarda görüldüğü gibi). Bobin siparişleri tipik olarak yaklaşık 5 tondan başlar ve daha küçük partiler bobinden kesilir. Levha siparişleri tipik olarak yaklaşık 500 kg’den başlar; daha az ihtiyacınız varsa bize söyleyin ve talebinizi karşılamak için elimizden gelenin yapacağız. Örnekler tipik olarak navlun dahil 200 USD tutarında olup, üretim siparişi verdiğinizde iadesi yapılır.
SSS
Elektrik çeliği pas tutar mı?
Evet. Elektrik çeliği %95'ten fazla demirdir ve yüzeyi ıslak kaldığında pas tutar. Yalıtım kaplaması düz yüzeylerde paslanmayı yavaşlatır, ancak boyuna kesilmiş ve işlenmiş kenarlar çıplak çeliktir. Çoğu pas, soğuk çelik sıcak ve nemli havaya maruz kaldığında oluşan yoğunlaşmadan başlar.
Silisyumlu çelikteki yalıtım kaplaması pastan kurtarır mı?
Paslanmayı yavaşlatır ancak durdurmaz. Kaplama çok incedir ve laminasyonları birbirinden yalıtmak için tasarlanmıştır. Bazı kaplamalar korozyon koruması için derecelendirilmiş, diğerleri değildir; çelik nemli koşullarda depolanacaksa tedarikçinize hangi türü aldığınızı sorun.
Elektrik çeliği bobinleri nasıl depolanmalıdır?
Kapalı ortamda, kuru ve yerden uzakta, orijinal ambalajında. Bağıl nemi yaklaşık %60'ın altında tutun ve soğuk bobinlerin ambalajı açılmadan önce oda sıcaklığına ulaşmasını bekleyin. Açılan bobinleri yeniden sarın, damgalanmış laminasyonları kapalı torbalarda tutun ve en eski stoğu önce kullanın.
Pas çekirdek kaybını artırır mı?
Evet, artırabilir. Pas kalınlık ekler ve bu da yığınlama faktörünü düşürür. Kenarlarındaki pas, yalıtım kaplamasını köprüleyerek komşu laminasyonları kısa devre edebilir ve bu da girdap akımlarını artırır. Pası sahileme ile temizlemek yalıtım kaplamasını da çıkarır. Şüpheye düşerseniz, etkilenen alan örneklerine Epstein testi uygulanız.
Motor laminasyonlarından pas sahileme ile temizleyebilir miyim?
Mümkünse kaçının. Sahileme işlemi pası temizlerken yalıtım kaplamasını da kaldırır. Çıplak çeliğe kadar temizlemek zorundaysanız, laminasyonları ince bir şekilde yeniden kaplayın ve yığın yüksekliği neredeyse değişmesin, ardından çekirdeği test edin.
Çeliği uzun süreli bir proje için depoluyorsunuz veya nemli bir rotadan endişe duyuyorsunuz? Bize başvurun — kalite, form, miktar ve varış noktanızı belirtin, size uygun ambalajı teklif ederiz.
Kaynaklar
- Nippon Steel — Grain-oriented electrical steel sheets catalogue (D004je) ve Non-oriented electrical steel sheets catalogue (D005je)


