
Прототипы ротора обычно режут лазером или проволочной электроэрозией, потому что ни один из методов не требует штампа. Штампование самое дешёвое на деталь, но только после того, как вы заплатили за оснастку стоимостью в десятки тысяч долларов. Метод также изменяет саму сталь: каждый срезанный край теряет магнитные свойства, и лазерная резка обычно теряет больше всего.
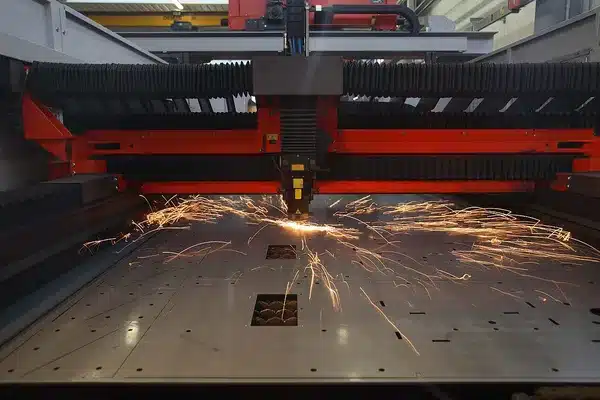
Вопросы в этой статье поступили от инженеров, разрабатывающих двигатели для дронов, роботов и небольших электромобилей, которые писали на форумах по технике в последние годы. Им предложили цены от 500 до 1200 долларов за прототип статора. Они обнаружили, что онлайн-сервисы лазерной резки не имеют в наличии кремнистую сталь. Они также хотели узнать, даст ли им прототип, вырезанный лазером, правильное представление об эффективности. Ниже мы сравниваем методы по стоимости, сроку поставки и магнитному повреждению, используя опубликованные тестовые данные.
Ключевые выводы
- Штампование требует штампа, обычно стоимостью от 10 000 до 100 000 долларов для ламинаций ротора, плюс недели на его изготовление. Окупается только при больших объёмах.
- Лазерная резка не требует оснастки и является стандартным методом для прототипов. Пользователи форумов сообщают о ценах от 100 до 1000 долларов за прототип статора в зависимости от размера и поставщика.
- В опубликованных тестах лазерные срезанные края обычно увеличивали потери в магнитопроводе больше, чем пробитые края, а проволочная электроэрозия увеличивала их меньше всего.
- Чем уже зуб, тем больше значение срезанного края. В одном исследовании на полосах 4 мм измерено примерно 100% дополнительных потерь при лазерной резке и примерно 50% при штамповании.
Какой метод резки использовать для ламинирования прототипов?
Используйте лазерную резку для большинства прототипов, проволочную электроэрозию, когда требуется качество кромки, близкое к производственному, и штамповку только после того, как конструкция закончена и объём производства оправдывает изготовление матрицы.
| Метод | Оборудование | Типичное применение | Влияние кромки на магнитные свойства | Основной недостаток |
|---|---|---|---|---|
| Лазерная резка | Нет, резка по DXF-файлу | Прототипы и малые серии | Обычно наибольший рост потерь | Тепловое повреждение около кромки |
| Проволочная электроэрозия | Нет, может резать стопку за один проход | Прототипы, где важно качество кромки | Наименьший рост потерь среди распространённых методов | Медленно, поэтому дорого на деталь |
| Штамповка (пробивка) | Матрица, обычно $15 000–$100 000 | Производство | Умеренное, в основном из-за пластической деформации | Стоимость оборудования и срок поставки |
| Абразивная гидроструйная резка | Нет | Отдельные прототипы | Низкое, наименее инвазивно по одному обзору | Медленно; неровные кромки |
| Химическое травление | Только фотошаблон | Тонкие, малые, сложные детали | Нет сравнительных данных в наших источниках | Ограничено тонким листом и малыми деталями |
Поставщики также публикуют типичные допуски, параметры заусенцев и сроки поставки. Это их собственные заявления о собственном оборудовании, а не гарантии, но они показывают общую тенденцию.
| Данные поставщика | Лазерная резка | Штамповка | Проволочная электроэрозия |
|---|---|---|---|
| Типовой допуск | ±0,025 мм (Yucca) | ±0,02 мм (Yucca) | ±0,003 мм по результатам испытаний одного производства (CustomParts) |
| Высота заусенца | Менее 5 мкм (Yucca) | Менее 12 мкм, может варьироваться (Yucca) | Без заусенцев (по результатам обзора) |
| Время до первых изделий | Дни (Yucca); несколько дней или недель (Laser Technologies Inc.) | 5–16 недель или более на изготовление штампа (Laser Technologies Inc.) | Самая медленная по скорости на одно изделие |
Не каждая лазерная мастерская достигает допуска ±0,025 мм при резке тонкой кремнистой стали. Производитель двигателей для дронов сообщил о допуске примерно ±0,2 мм после настройки собственного процесса, поэтому уточните у мастерской, какой допуск она обеспечивает для вашего калибра.
Центр производственных технологий (MTC), британский исследовательский центр, проводивший испытания резки пластин, подводит итог компромиссу. Штамповка является «передовым процессом для массового производства», но она «неприменима для прототипирования». Лазерная резка «уже используется для мелкосерийного производства». Проволочная электроэрозия оказывает «минимальное влияние на магнитные свойства материала», но её скорость резания низка, «что делает её экономически нецелесообразной для всех целей, кроме прототипирования».
Если вы ещё выбираете саму электротехническую сталь, начните с нашего руководства по выбору электротехнической стали, которое охватывает марку и толщину в зависимости от частоты.
Почему штамповка настолько дорога для прототипа?
Потому что стоимость заложена в штамп, а не в деталь. Штамп для штампования — это закаленный инструмент, разработанный для одной геометрии пластины. Каждый ход занимает доли секунды, поэтому стоимость детали низкая, но вы платите за инструмент до выпуска первой детали.
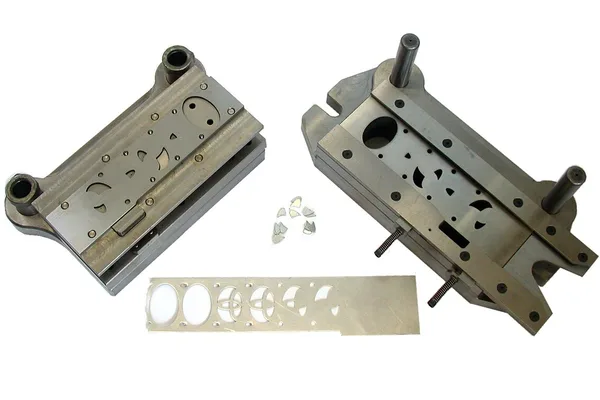
Один производитель электродвигателей ответил на это в форуме. По их опыту штампы для штампования пластин стоят «от 15 до 100 тыс.» за каждую геометрию. Поставщики дают похожие диапазоны. Компания Yucca, производитель пластин, оценивает прогрессивные штампы в 10 000–100 000 долл. и выше. Laser Technologies Inc., цех лазерной резки, дает котировки от 5 000 долл. за простой штамп и до 500 000 долл. за крупный сложный. Эта же компания изготавливает прототипы лазерной резкой пластин и переходит на штамп только после того, как конструкция будет окончательно утверждена. Другой инженер спросил, почему стандартный статор на 36 пазов, 80 мм стоит около 15 долл. в розницу, а изготовленный по индивидуальному заказу — сотни. Ответ тот же: пластина стоимостью 15 долл. лежит на штампе, затраты на который уже окупились благодаря миллионам ходов.
Точку окупаемости штампа можно рассчитать простой арифметикой. В собственном примере Yucca используется штамп стоимостью 40 000 долл., лазерная резка пластины — 4,50 долл., штампованная пластина — 0,30 долл., точка безубыточности достигается при около 9 500 пластинах. Количества пластин представить трудно, поэтому таблица ниже приводит их в пересчете на статоры из примерно 67 пластин каждый, что соответствует примерно 23 мм пакету из листа 0,35 мм. Эти цифры приведены в качестве иллюстрации, а не предложения.
| Статоры | Лазерная резка, $300 за единицу | Штамповка, матрица $40,000 + $20 за единицу | Дешевле |
|---|---|---|---|
| 50 | $15,000 | $41,000 | Лазер |
| 143 | $42,900 | $42,860 | Точка безубыточности |
| 500 | $150,000 | $50,000 | Штамповка |
| 1,000 | $300,000 | $60,000 | Штамповка |
При количестве менее 140 статоров такого размера лазерная резка экономичнее, несмотря на более высокую цену за деталь. При большем количестве матрица становится выгодней и остаётся выгодней с каждой дополнительной единицей. Точные показатели зависят от размера, толщины, допусков и производства, поэтому запросите котировки обоих методов, когда ваша конструкция будет близка к окончательному варианту.
Есть ещё одно ограничение штамповки для высокоскоростных двигателей. MTC отмечает, что штамповка непригодна для пакетов тоньше 0,2 мм, так как лист деформируется. Именно такие тонкие толщины используются в высокочастотных дронах и тяговых двигателях. На нашей странице ультратонкая кремнистая сталь описан диапазон от 0,05 до 0,20 мм.
Насколько каждый метод резки повреждает сталь?
Каждый метод повреждает тонкую зону вдоль кромки реза, где магнитные свойства стали ухудшаются. Методы различаются шириной этой зоны и степенью её повреждения. Обзор 2024 года по изотропной электротехнической стали, опубликованный в журнале Materials (Paltanea et al.), собрал опубликованные измерения.
| Метод | Ширина повреждённой зоны по кромке | Причина |
|---|---|---|
| Пробивка | Примерно 0,10–0,15 мм в одном исследовании; до 0,22 мм в намагниченном состоянии в другом | Пластическая деформация и остаточные напряжения |
| Лазерная резка | Примерно 0,3 мм в одном исследовании; 0,07–0,08 мм в другом | Тепловой ввод и термические напряжения |
| Проволочная электроэрозия | Менее 0,1 мм | Очень низкая механическая или тепловая нагрузка |
| Гильотинная резка | Примерно 0,2 мм в намагниченном состоянии; магнитный эффект до примерно 0,7 мм | Пластическая деформация |
Лазерные значения расходятся, поскольку результаты лазерной резки существенно зависят от оборудования и параметров. В одном из исследований, упомянутых в обзоре, было установлено, что непрерывный лазер дал наибольшие потери по сравнению с импульсным режимом.
Стоимость повреждения в ваттах зависит от того, какая часть детали находится вблизи края. В обзоре приводятся следующие результаты.
- Наумоски и др., 50 Гц и 1,5 Тл: лазер 2,86 Вт/кг, пробивка 2,78 Вт/кг, электроэрозия 2,75 Вт/кг. На этих образцах методы давали близкие результаты.
- Узкие полосы (Демс и др.): при ширине 4 мм пробитые образцы показали примерно на 50% более высокие нормализованные потери, а лазерно-резаные — примерно на 100%. При ширине 60 мм пробивка добавила несколько процентов, а лазер — до 15%.
- Механическая резка в сравнении с электроэрозией (Хофманн и др.): механическая резка повысила потери на 30–70%, электроэрозия — на 5–22%.
- Магнитная проницаемость (Ши и др.): максимальная относительная магнитная проницаемость составила примерно 4000 для лазерно-резаных образцов и примерно 11 500 для образцов, обработанных абразивной гидроструей.
Эта закономерность сохраняется и в полных машинах. Исследователи из Университета Аалто построили два статора — один лазерно-резаный и один электроэрозионный — и обнаружили значительное увеличение потерь в магнитопроводе при использовании лазерной резки.
Вот почему малые двигатели страдают больше всего. Зуб ротора дрона может быть шириной всего несколько миллиметров, поэтому деградированная зона глубиной 0,1–0,3 мм с каждой стороны составляет значительную часть его сечения. Если ваш прототип будет использоваться для измерения КПД, либо режьте его так, как будет резаться серийная продукция, либо учтите это различие в вашей расчётной модели. Наше руководство по измерению потерь в магнитопроводе на рамке Эпштейна объясняет, как определяются потери на стандартных полосках, которые шире большинства зубцов двигателя.
Стоит ли ждать проволочной электроэрозии?
Для прототипа, который должен дать реалистичные значения потерь, часто да. Проволочная электроэрозия режет электрическими искрами от движущейся проволоки, погруженной в жидкость. Она оказывает очень малые механические и тепловые нагрузки на сталь, и обзор отмечает, что края, полученные при электроэрозии, не имеют заусенцев.
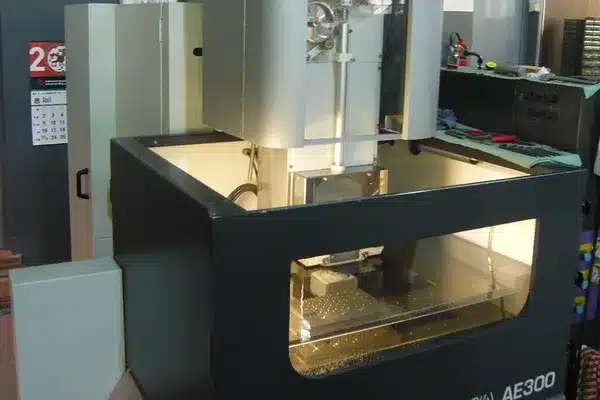
Недостаток — скорость. Лазер режет пластину в считанные секунды, а проволочная электроэрозия занимает намного больше времени. Можно смягчить это, разрезая стопу пластин одновременно. В обсуждении на форуме о прототипах бесщёточных двигателей это описано как растущий низкостоимостный сервис: мастерская зажимает требуемое количество листов вместе и режет их все в одном проходе.
На наш взгляд, резка стопы имеет два подводных камня.
- Листы должны быть зафиксированы плоско и плотно. Любой зазор позволяет проволоке блуждать и оставляет неровные зубцы.
Как получить чистые лазерные резы на тонкой кремнистой стали?
В основном благодаря параметрам и наладке, а не только самому станку. Инженеры на форумах лазерной резки обсуждают, зависят ли срезы без заусенцев от источника лазера, режущей головки или параметров. Опубликованные исследования указывают на параметры. Обзор приводит результаты, показывающие, что непрерывная резка дала наибольшие потери, а его источники сообщают о сильно различающихся ширинах повреждений при лазерной резке — от менее 0,1 мм до примерно 0,3 мм.
Один производитель моторов для тяжелых беспилотников сообщил, что достиг лазерной резки кремнистой стали толщиной 0,20 и 0,35 мм с допуском ±0,2 мм без видимой зоны термического влияния после доработки процесса.
Когда вы отправляете задание на лазерную резку, согласуйте следующие пункты с мастерской.
- Импульсная или непрерывная резка. Уточните, какой режим они используют для тонкой электротехнической стали и режали ли они её раньше.
- Допуск на заусенцы. Заусенцы увеличивают высоту пакета, что снижает коэффициент заполнения. Они также могут замкнуть изоляцию между листами.
- Пробные образцы. Сделайте несколько пластин, проверьте заусенцы и плоскостность, и измерьте один пакет перед резкой полного комплекта.
- Ширина реза и допуск. Уточните, какой допуск они держат на листе толщиной 0,20 или 0,35 мм. Ширина пазов и зубцов зависит от этого.
Если облои поднимают пакет, в нашей статье о коэффициенте заполнения пакета пластин объясняется, какую высоту они занимают.
Может ли отжиг устранить повреждения от резки?
Частично, и не одинаково для каждого способа. Отжиг для снятия остаточных напряжений нагревает вырезанные пластины, обычно примерно при 700–750 °C в течение около двух часов в защитной атмосфере, чтобы напряженная зона на кромке восстановилась.
Обзор представляет два результата, важные для прототипов.
- Хофманн и др. обнаружили, что после отжига для снятия остаточных напряжений образцы, вырезанные гильотиной и электроэрозией, восстановили свои магнитные свойства, но лазерные образцы остались деградированными.
- Ши и др. измерили твердость на пробиваемых кромках, упавшую примерно с 460 HV до 260 HV после отжига при 750 °C в течение двух часов в азоте. Лазерные кромки и кромки гидроабразивной резки изменились меньше.
Таким образом, отжиг наиболее помогает пробиваемым и вырезанным ножницами деталям. Перед отжигом проверьте, что изоляционное покрытие выдержит такую температуру. Некоторые покрытия рассчитаны на то, чтобы выдержать отжиг для снятия остаточных напряжений, а некоторые нет. Наше руководство по типам покрытий электротехнической стали объясняет, какие именно.
Почему онлайн-сервисы лазерной резки не режут электротехническую сталь?
Большинство потребительских лазерных сервисов предлагают фиксированный набор материалов, и электротехническая сталь редко входит в их ассортимент. Пользователи форумов, которые разрабатывают трансформаторы и электродвигатели, обнаружили, что сервисы, такие как SendCutSend и OshCut, её не предлагают. Один из ответов объяснил это хрупкостью стали и специализированными требованиями к её резке.
Решение — разделить обработку материала и резку. Закупите электротехническую сталь, нарезанную под размер рабочей площадки местного лазерного цеха или мастерской ЭЭО, и поручите этому цеху нарезать ваш файл DXF. Один из участников форума спросил, возможно ли это. Да, это возможно, и именно так изготавливают прототипы многих статоров.
Закажите размер листа, который использует цех резки, чтобы не платить за обрезки дважды. Наш справочник по закупке электротехнической стали малыми партиями охватывает заводы, дистрибьюторов и сервисные центры. Про марку и сертификат мы рассказали здесь.
А что с гидроабразивной резкой, химическим травлением и водоструйным лазером?
Каждый способ имеет свою нишу.
- Гидроабразивная резка не требует нагрева. В обзоре она описана как наименее инвазивный метод, но медленный, с шероховатыми кромками. В работе Ши и соавторов образцы, обработанные гидроабразивом, сохраняли примерно в три раза большую магнитную проницаемость, чем лазерные.
- Химическое травление растворяет контур через фотомаску, поэтому не требует дорогостоящего оснащения. По словам компании Precision Micro, специализирующейся на травлении, этот процесс помогает снизить затраты и минимизировать срок поставки. Независимых магнитных данных по этому методу мы не нашли, поэтому запросите испытательные данные у поставщика.
- Водоструйный лазер направляет лазер внутри тонкой водяной струи, которая охлаждает линию реза. MTC сообщил о пренебрежимо малом тепловом повреждении и скорости резки 600 мм/мин. Кроме того, он нарезал стопку из 20 пластин (около 4 мм) за один проход и оказался более производительным, чем проволочная ЭЭО.
Что указывать при заказе стали для прототипных пластин
Покупаете ли вы листовой прокат для резальной мастерской или запрашиваете расценку у производителя пластин, эти данные позволят избежать повторных вопросов.
- Марка и толщина. Например M270-35A толщиной 0,35 мм или требуемые потери и частота.
- Покрытие. Укажите класс и будут ли детали свариваться, склеиваться или отжигаться.
- Размер листа. Подберите под размер рабочего стола режущего станка, например 500 × 1000 мм.
- Количество. Число пластин, высота пакета и запас на пробные резы.
- Чертёж. DXF с допусками на прорези, зубцы и отверстие.
- Сертификат. Сертификат заводских испытаний с измеренными потерями для данной марки.
Мы поставляем неориентированную сталь как катушки CRNGO, узкую ленту (продольной резки) и готовый прокат листов. Кроме того, мы режем пластины по вашему чертежу: лазером для прототипов и штамповкой для серийного производства, так что вы можете получить расценку на сталь и резку одновременно. Заказы листовой стали обычно начинаются примерно с 500 кг. Если вам требуется меньшее количество, свяжитесь с нами, и мы сделаем всё возможное. Образцы обычно стоят 200 USD включая доставку, возмещается при размещении серийного заказа.
Итоги
- Прототип: лазерная резка, без матрицы. Ожидайте максимального повреждения кромок.
- Прототип, который должен предсказывать эффективность: электроэрозионная резка проволокой или тот же способ, что будет использован в производстве.
Фото на обложке: лазерная машина резки, Ptmtechnology, Wikimedia Commons, CC BY-SA 4.0. Штамповочная матрица: Glenn McKechnie, Wikimedia Commons, CC BY-SA 3.0. Машина электроэрозионной обработки (ЭЭО): Ricard Polls, Wikimedia Commons, public domain.
Часто задаваемые вопросы
Какой самый дешёвый способ изготовить прототипные пластины электродвигателя?
Для небольшого количества деталей лазерная резка обычно наиболее экономична, так как не требует матрицы. Пользователи форумов сообщают о стоимости 100–1000 долларов за прототипный статор, в зависимости от размера и поставщика. Штамповка намного дешевле за одну деталь, но требует матрицы стоимостью десятки тысяч долларов, поэтому окупается только при больших объёмах.
Повреждает ли лазерная резка электротехническую сталь?
Да, на узкой полосе у кромки среза. Опубликованные исследования измеряют деградированную зону шириной менее 0,1 мм до примерно 0,3 мм. На узких зубцах это имеет значение: в одном исследовании обнаружено примерно на 100 % больше потерь на лазерно-вырезанных полосах шириной 4 мм. Параметры, особенно импульсная резка вместо непрерывной, меняют результат.
Проволочная электроэрозия лучше, чем лазер для ротационных пластин?
По магнитному качеству — да. Проволочная электроэрозия оставляет деградированную зону глубиной менее 0,1 мм и кромки без заусенцев, и одно исследование зафиксировало только 5–22% дополнительных потерь при электроэрозионной обработке. Это значительно медленнее, поэтому подходит для прототипирования и малых серий, а не для серийного производства.
Какова стоимость штампа для штамповки пластин?
Производитель электродвигателей на инженерном форуме указал стоимость штампов для штамповки пластин в диапазоне от $15 000 до $100 000 за геометрию. Цена зависит от размера, сложности конструкции и является ли штамп прогрессивным инструментом. Запрашивайте предложение по стоимости штампа только после того, как ваша конструкция будет утверждена.
Можно ли прототипировать ротационные пластины штамповкой?
Редко, потому что полный штамп слишком дорог для конструкции, которая может измениться. Некоторые производители сначала переходят на более простое оборудование, такое как штампы для вырубки заготовок и создания вырезов, которые пробивают пазы поочередно, прежде чем создавать прогрессивный штамп. Для первого прототипа обычно выбирают лазерную резку или проволочную электроэрозию.
Могу ли я отправить собственную электротехническую сталь в цех лазерной резки?
Да. Многие цехи режут материал заказчика. Купите лист, обрезанный по размеру рабочей поверхности их станка, отправьте его вместе с вашим DXF файлом и предварительно согласуйте допуски и предельные значения заусенцев. Онлайн-сервисы с фиксированным ассортиментом материалов обычно не принимают материал заказчика.
Нужны прототипные пластины или лист для вашего собственного цеха резки? Свяжитесь с нами с вашим DXF чертежом, маркой, толщиной и количеством, и мы предоставим предложение по лазерной резке или штамповке пластин, либо только листу.
Ссылки
- Paltanea, G. et al., Materials 17(6):1345, 2024 — Изменение механических и магнитных свойств неориентированной электротехнической стали при различных технологиях резки: обзор
- Manufacturing Technology Centre (MTC) — Водоструйный направленный лазер: применение и внедрение
- Sundaria, R. et al., Aalto University, IEEE Transactions on Industrial Electronics 67(9), 2020 — Влияние лазерной резки на потери в сердечнике электрических машин: измерения и моделирование
- Precision Micro — Производство пластин электродвигателей: сравнение штамповки, лазерной резки и химического травления
- Yucca Motor Lamination — От прототипа к производству: выбор между лазерной резкой и штамповкой
- Laser Technologies Inc. — Лазерная резка в сравнении со штамповкой
- CustomParts — Лазерная резка в сравнении с проволочной электроэрозией для высокоточных металлических прототипов


