
Przedsiębiorstwa użyteczności publicznej i deweloperzy przemysłowi w regionie Zatoki Perskiej rozszerzają pojemność sieci i elektrowni bezpieczeństwa szybciej niż lokalna baza produkcyjna rdzeni może wchłonąć, co oznacza, że więcej operacji prasowania laminacji wykonywane jest przez producentów transformatorów importujących blasze niż kupujących gotowe rdzenie lokalnie. Ta zmiana doprowadziła tego konkretnego kupca do nas: producenta transformatorów rozdzielczych skalującego linię produkcyjną skierowaną ku Zatoce Perskiej, któremu potrzebna była blacha wstępnie cięta wzdłużnie na szerokości zgodne z narzędziami niż rozmiar ogólny.
Ten profil przechodzi przez sposób, w jaki to zamówienie faktycznie się poruszało — z której walcowni pochodzi surowa blacha, przez cięcie wzdłużne w domu na pięciu szerokościach, aż po opakowanie eksportowe przygotowane na dłuższą, cieplejszą tranzytu przez port niż krótszą trasę regionalną wymagałaby.
Zamówienia wieloszerokościowe jak to mają się stać bardziej powszechne na naszej ogólnej liście zamówień, nie tylko dla kupców z regionu Zatoki. Gdy producenci transformatorów rozwijają się na nowe rynki lub dodają wzory rdzeni, zamówienie blashy wstępnie cięte wzdłużnie na szerokość każdego wzoru staje się coraz bardziej standardem niż wyjątkowym żądaniem — przesunęło to specjalistyczny proces na któregoś dostawcę już go prowadzącego na skalę, zamiast każdy kupiec stawiał własną zdolność cięcia wzdłużnego.
Kluczowe punkty rdzenia
- 38 ton standardowej blashy elektrotechnicznej CRGO, cięte wzdłużnie na szerokość blashy zgodną z wymaganiami klienta, zamówione przez producenta rdzenia transformatora rozdzielczego obsługującego projekty użyteczności publicznej i przemysłowe w regionie Zatoki.
- Stratność magnetyczna określona jako ≤1,30 W/kg przy 1,7T/50Hz (klasa M130-27S5), z B8 ≥ 1,85T — klasa standardowa wybrana dla efektywności kosztowej na rdzeniach transformatorów standardowych zamiast ulepszenia Hi-B.
Wymagania Klienta
Producent transformatora rozdzielczego dostarczający projekty użyteczności publicznej i przemysłowe na terenie Zatoki Perskiej zwrócił się do nas z zapotrzebowaniem na średnią partię cewki blach elektrotechnicznej CRGO podzielonej na kilka szerokości — nie pojedynczego rozmiaru standardowego. Ich fabryka tłoczy laminacje dla trzech różnych konstrukcji rdzenia z tej samej standardowej klasy CRGO, a zamawiane wstępnie cięte wzdłużnie szerokości oszczędzają im etapu produkcji i drugiej relacji z dostawcą.
| Specification | Wymagania Klienta |
|---|---|
| Typ Produktu | Standardowa cewka blach elektrotechnicznej CRGO (klasa M130-27S5) |
| Ilość Zamówienia | 38 ton |
| Stratność Magnetyczna | ≤1.30 W/kg przy 1.7T/50Hz |
| Indukcja Magnetyczna (B8) | ≥1.85T |
| Grubość | 0.27mm |
| Szerokości Cewki | 142mm / 165mm / 180mm / 195mm / 210mm (5 szerokości, podzielone na całe zamówienie) |
| Powłoka | Powłoka izolacyjna C5 |
| Masa Cewki | 2.5–4 tony na cewkę, dostosowane do trzpienia kupującego |
| Średnica wewnętrzna | 508mm |
| Dokumentacja | świadectwo odbioru EN 10204 3.1 + raport niezależnego badania |
| Warunki dostawy | FOB Shanghai, kontener 40ft |
| Czas realizacji | 30 dni od wpłaty zadatku do załadunku na statek |
Detalu, który nabywcy w tej sytuacji najczęściej niedoceniają, nie jest liczba stratności magnetycznej — jest to tolerancja szerokości na pięciu osobnych szerokościach cięcia wzdłużnego w jednym zamówieniu. Linia do cięcia wzdłużnego, która utrzymuje ścisłą tolerancję na jednej szerokości, niekoniecznie utrzymuje ją na pięciu resetach szczelin noża w tym samym przebiegu produkcji, a dostawca, który nie potrafi wykazać danych spójności szerokości dla każdej szerokości, prosi Pana o wiarę na słowo.
Dlaczego pięć szerokości, a nie jedna
Fabryka nabywcy obsługuje trzy projekty rdzeni z tej samej klasy stali, a każdy projekt wykorzystuje inną szerokość laminacji. Zakup jednego szerokiego zwoju nadrzędnego i cięcie wzdłużne na szerokość we własnej fabryce oznaczałoby dodanie linii do cięcia wzdłużnego do fabryki nabywcy — kapitał i powierzchnia podłogi, którą woli nie angażować w proces, który dostawca może już prowadzić na skalę masową.
| Szerokość zwoju | Projekt rdzenia | Typowe zastosowanie |
|---|---|---|
| 142mm | Mały rdzeń rozdzielczy | Transformatory rozdzielcze typu pad-mount i pole-mount |
| 165mm / 180mm | Rdzeń rozdzielczy średniej wielkości | Transformatory rozdzielcze podstacji |
| 195mm / 210mm | Większy rdzeń rozdzielczy | Transformatory rozdzielcze przemysłowe i komercyjne |
Podział zamówienia w ten sposób oznacza, że każda blacha opuszczająca naszą fabrykę jest już dopasowana do konkretnego tłocznika w zakładzie odbiorcy — bez dodatkowego etapu cięcia wzdłużnego i bez odpadów z przycinania standardowej szerokości do wymaganego rozmiaru.
Pozyskiwanie i produkcja
Nie produkujemy blach elektrotechnicznej od podstaw — żaden pojedynczy producent w tym segmencie tego nie robi. To, co kontrolujemy i co faktycznie określa, czy zamówienie takie zostanie dostarczone zgodnie ze specyfikacją, to wybór fabryki, z której pochodzi surowa blacha, oraz to, jak ściśle zarządzamy wszystkim, co następuje po jej dostawie.
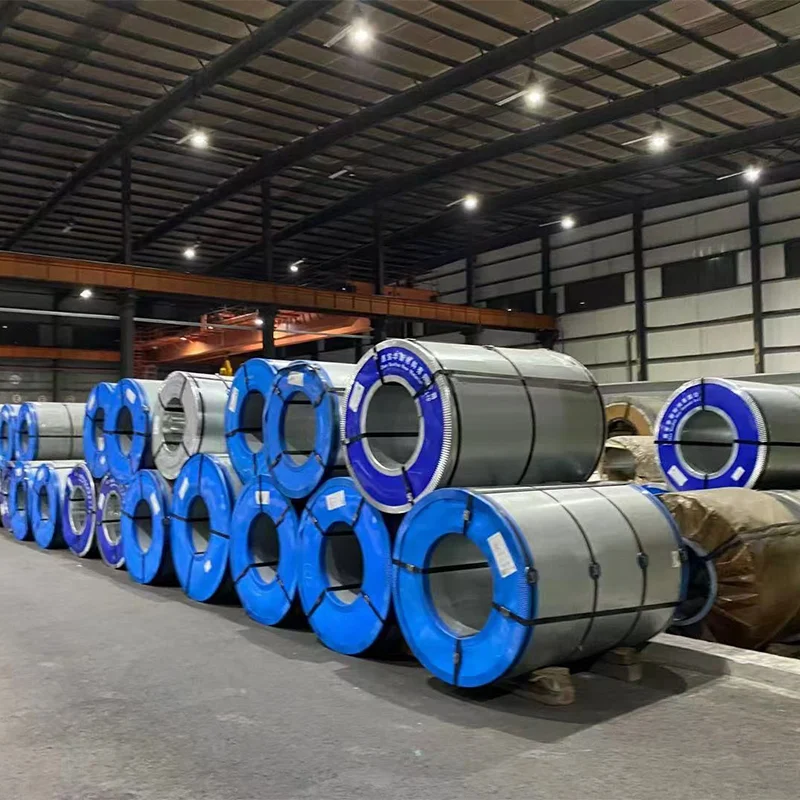
Przepuszczenie pięciu szerokości przez jedno zamówienie oznacza pięć resetów szczeliny noża na linii cięcia wzdłużnego, a każdy reset to punkt, w którym szerokość może się zmienić, jeśli linia nie zostanie prawidłowo skalibrowana. Mierzymy i rejestrujemy rzeczywistą szerokość w stosunku do nominalnej dla każdego zwoju — narzędzie do wykrawania transformatora u klienta jest ustawione na każdą szerokość nominalną, a zwój, który będzie zbyt szeroki nawet o kilka dziesiątych milimetra, ulegnie zablokowaniu lub pofałdowaniu podczas przechodzenia przez matrycę.
Nabywcy zamawiający standardowy CRGO po raz pierwszy czasami zakładają, że „standard klasy" oznacza mniejszą dyscyplinę produkcji niż zamówienie Hi-B. To nieprawda — ryzyko ze względu na akumulację tolerancji w zamówieniu standardowym o wielu szerokościach jest argumentacyjnie wyższe niż podczas przebiegu Hi-B z jedną szerokością, po prostu dlatego że istnieje więcej przejść pomiędzy stanami produkcyjnymi, gdzie może dojść do błędu.
Wybór walcowni i identyfikowalność
Nie każda krajowa operacja walcowania prowadzi tę samą dyscyplinę procesową, a różnica jest najbardziej widoczna w zamówieniach takich jak to, gdzie pięć szerokości pochodzi z tego samego zwoju macierzystego pod względem składu chemicznego. Zaopatrujemy się w surowy zwój szeroki wyłącznie od walcowni, które dostarczają pełne świadectwo odbioru na numer pieca, co pozwala nam prześledzić każdą szerokość cięcia wzdłużnego w tym zamówieniu do konkretnego pieca produkcyjnego zamiast do ogólnego „ta klasa, ten miesiąc" uśrednienia partii.
Ta identyfikowalność ma większe znaczenie po tym, jak zwój został pocięty wzdłużnie na pięć części: jeśli pytanie dotyczące tolerancji szerokości lub strat w rdzeniu pojawi się na jednej szerokości cięcia wzdłużnego miesiące po dostawie, możemy prześledzić go z powrotem do zwoju macierzystego i numeru pieca zamiast zgadywać, z którego przebiegu produkcyjnego pochodzi.
Harmonogram produkcji
30-dniowy czas realizacji od wpłaty do załadunku na statek dzieli się na cztery etapy, każdy ze swoim ryzykiem zagrożenia:
| Etap | Czas trwania | Co może się opóźnić |
|---|---|---|
| Zaopatrzenie w surową tulejkę | 8–10 dni | Opóźnienia producentów stali na daną kombinację składu chemicznego i grubości |
| Cięcie wzdłużne o dokładności (5 szerokości) | 6–8 dni | Czas przebudowy szczeliny noża między szerokościami |
| Badania i dokumentacja | 4–5 dni | Badanie Epsteina dla każdej szerokości plus planowanie inspekcji przez stronę trzecią |
| Pakowanie i załadunek kontenera | 3–4 dni | Dostępność kontenera w porcie odjazdu |
Przetwarzanie pięciu szerokości dodaje rzeczywisty czas do etapu cięcia wzdłużnego w porównaniu ze zleceniem o jednej szerokości o tej samej tonnażu — każda przebudowa wymaga ponownej kalibracji i ponownej weryfikacji szczeliny noża przed wznowieniem produkcji, i uwzględniamy to w harmonogramie od samego początku zamiast odkrywać to w trakcie przebiegu.
Kontrola jakości
Każda tulejka w tym zamówieniu przeszła pełne badania przed pakowaniem — nie oparliśmy się na badaniach oparte na próbkach, ponieważ zlecenie wieloszeroościowe daje nam pięć odrębnych populacji do weryfikacji zamiast jednej.
| Badanie | Standard | Co potwierdzają |
|---|---|---|
| Stratność magnetyczna właściwa | IEC 60404-2 (rama Epsteina) | Rzeczywiste W/kg wobec sufitu 1,30 |
| Indukcja magnetyczna (B8) | IEC 60404-2 | Kierunkowe właściwości magnetyczne |
| Szerokość i grubość | Laser gauge, per coil | Tolerancja dla każdej z 5 nominalnych szerokości |
| Grubość powłoki i opór izolacji | ASTM A717 | Integralność izolacji międzywarstwowej |
| Jakość powierzchni | Visual + automated scan | Rysy, ostrza, wady powłoki |
Nasze testowanie za pomocą Epstein frame przeprowadzane jest dla każdej cewki w zamówieniu, weryfikowane pod kątem certyfikatu własnego walcowni zamiast go zastępować.
Nabywca poprosił również o niezależną weryfikację, co jest standardową praktyką w imporcie z regionu Zatoki, gdzie wymagania dokumentacyjne celne i końcowego użytkownika bywają bardziej rygorystyczne niż sam certyfikat walcowni — wyjaśniamy znaczenie tego dodatkowego kroku w naszym porównaniu SGS, BV, TÜV.
Dane szerokości zostały zarejestrowane oddzielnie dla każdego rozmiaru nominalnego zamiast być uśredniane na całym zamówieniu — cewka 142 mm biegnąca nieco szerzej i cewka 210 mm biegnąca nieco wężej mogą się uśredniać do „w normie" w raporcie zbiorczym, podczas gdy obie indywidualnie przekraczają tolerancję. To jest tryb awarii, który zamówienie wieloszerokościowe musi wychwycić, czego zamówienie jednoszerkościowe nie robi.
Testowanie przeprowadzane jest zgodnie z naszym systemem jakości certyfikowanym ISO 9001, w laboratorium akredytowanym przez CNAS, co było wymagane przez własną listę kontrolną zgodności importu nabywcy przed ostatecznym zwolnieniem płatności. Gdy koniec łańcucha dostaw nabywcy tego również wymaga, możemy dołączyć dokumentację procesów IATF 16949 i dane zgodności RoHS/REACH wraz z głównymi wynikami testów — nic z tego nie zastępuje powyższe dane Epstein frame i inspekcji, ale wszystko to zwykle jest żądane przez te same zespoły zgodności importu, które to żądają.
W przypadku zamówień kierowanych na rynki o bardziej rygorystycznej kontroli dokumentacji celnej, posiadanie takiego certyfikatu już w aktach — zamiast uzyskania go po fakcie — zapobiega превращению etapu formalności administracyjnych w wąskie gardło dostawy.
Opakowanie i eksport
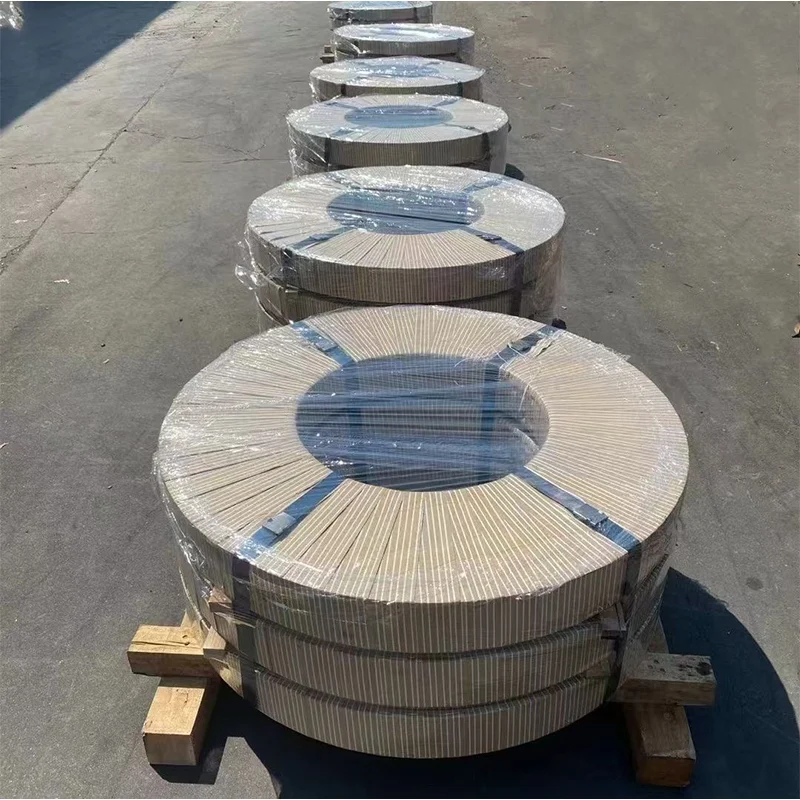
Stal CRGO kierowana do portów w regionie Zatoki Perskiej stoi przed problemem opakowaniowym, o którym większość kupujących w klimacie umiarkowanym nie myśli: przedłużony czas postoju w warunkach wysokiej temperatury i wysokiej wilgotności portowej przed ostatecznym transportem lądowym, co jest bardziej obciążające dla folii barierowej przed wilgocią niż bezpośrednia trasa morsko-kolejowa.
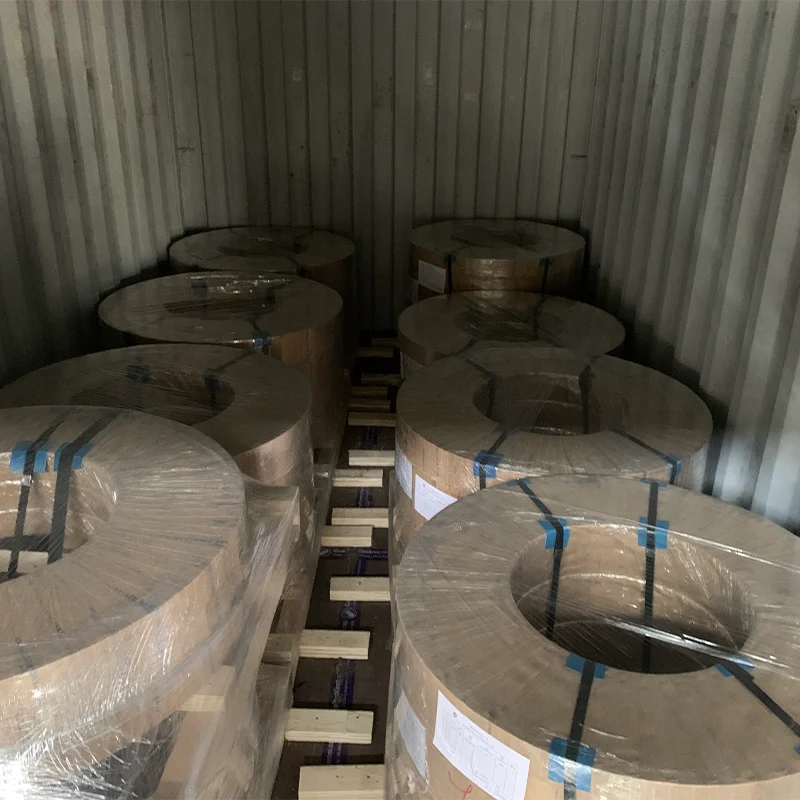
Każoną szpulę owinięto papierem barierowym przed wilgocią pod zewnętrzną warstwą plastiku, z osłonami krawędzi na czole szpuli, aby zapobiec zgnieceniu ciśnieniem stosu. Szpule zostały następnie zablokowane i usztywnione drewnianymi podporami wewnątrz kontenera — widoczne na fotografii załadunku powyżej — tak aby nic się nie przesuwało podczas etapu morskiego ani podczas transferu ciężarówki w porcie docelowym.
Wymiarujemy to zamówienie na jeden pojemnik 40 stóp, a nie dzieliliśmy go między dwa, utrzymując rozkład masy w granicach ograniczeń osi dla etapu transportu lądowego na końcu odbiorczym. Kupujący importujący do portów z bardziej rygorystycznym egzekwowaniem ograniczeń masy powiedzieli nam, że ten szczegół unika opóźnienia celnego, które nie ma nic wspólnego ze stalą samą w sobie.
Sekwencja załadunku również miała znaczenie, biorąc pod uwagę pięć różnych szerokości szpul i wagi w tej wysyłce. Cięższe, szersze szpule weszły pierwsze i nisko w kontenerze, aby utrzymać stabilne środka ciężkości, z lżejszymi szpulami wąskiego formatu ułożonymi i usztywnionymi powyżej — ta sama logika stojąca za widocznym na fotografii załadunku wzorem usztywnienia drewnianym, ale dostosowanym do mieszanego obciążenia szerokości, a nie jednolitego.
Dokumentacja podróżowała z wysyłką, a nie podążała osobno pocztą elektroniczną: świadectwo młyna EN 10204 3.1, niezależny raport kontroli i dane badań dla każdej szerokości, opakowane razem, aby pośrednik importowy kupującego miał wszystko, czego potrzebuje na granicy, bez żądania uzupełnienia. Dla przeznaczenia w regionie Zatoki Perskiej to opakowanie ma większe znaczenie niż na trasie krótszej — brakujący dokument odkryty po wypłynięciu statku może przedłużyć rozliczenie celne o tygodnie, a nie dni.
Dlaczego odbiorcy wybierają Zhongxin
Zamówienia wieloszerokie bez drugiego dostawcy. Cięcie wzdłużne we własnym zakresie oznacza, że zamówienie pięciu szerokości przechodzi przez jedną relację z dostawcą i jeden łańcuch kontroli jakości, nie zaś przez walcownię na cewki i osobny zakład do cięcia wzdłużnego — i o jedno mniej przekazań, gdzie szczegół specyfikacji może się zgubić między dostawcami.
Badania dla każdej cewki i każdej szerokości. Każda cewka jest badana względem własnej szerokości nominalnej, a nie włączana do średniej całego zamówienia, która może ukryć odchylenie poza tolerancją. Dla odbiorcy uruchamiającego trzy różne projekty rdzeni z jednego zamówienia — to różnica między wykryciem problemu przed wysyłką a poznaniem go na hali produkcyjnej.
Dokumentacja dostosowana do wymogów kraju docelowego. Wysłaliśmy wystarczająco dużo zamówień do regionu Zatoki, by wiedzieć, które luki w dokumentacji powodują opóźnienia na granicy, zanim się pojawią, a nie po — niezależny raport z inspekcji dla tego zamówienia został zaplanowany proaktywnie, a nie żądany reaktywnie po tym, jak broker kupującego zasygnalizował lukę.
Opakowanie eksportowe przygotowane dla rzeczywistej trasy transportu. Folia barierowa na wilgoć i usztywnienie są określane dla warunków wilgotności i czasu pobytu portu docelowego, a nie domyślne ustawienia eksportowe, które zakładają krótki, chłodny etap morski.
Jeśli dopiero zaczynasz pozyskiwać standardowy CRGO i chcesz pełniejszego kontekstu dotyczącego tego, na co zwrócić uwagę przed zobowiązaniem się wobec walcowni, od której wcześniej nie kupowałeś, nasz proces weryfikacji dostawcy przeprowadza przez kroki kwalifikacji, które rekomendowalibyśmy przeprowadzić w każdej nowej relacji, w tym wobec nas.
I'll translate this FAQ section from English to Polish, preserving all HTML tags, attributes, and technical terminology as specified. I'll translate this English text into Polish following the specified rules for technical B2B content about electrical steel.Dopasuj dokumentację do miejsca przeznaczenia, nie do szablonu ogólnego eksportu. To, co bez problemu przejdzie przez kontrolę celną na krótkiej trasie regionalnej, może okazać się niewystarczające na dłuższej trasie z intensywniejszą kontrolą — potwierdź u dostawcy, jakie wymagania dokumentacji miała konkretna lokalizacja docelowa na poprzednich przesyłkach, zamiast polegać na tym, co zwykle dołącza domyślnie.
Zaprojektuj opakowanie dla rzeczywistych warunków transportu. Czas przebywania w magazynie, wilgotność i obsługa na porcie przeznaczenia powinny determinować specyfikację opakowania, a nie opakowanie, które dostawca wykorzystuje na swojej najczęstszej trasie transportowej.
Podsumowanie
Zamówienie 38 ton blachy elektrotechnicznej CRGO podzielone na pięć szerokości cewek to małe zamówienie pod względem tonnażu, ale nie pod względem złożoności produkcji — pięć przemieszczeń linii cięcia wzdłużnego, pięć szerokości do przetestowania i opakowanie eksportowe zbudowane dla specyficznych warunków transportu konkretnego portu, a nie dla szablonu ogólnego. Wybór właściwego gatunku to tylko pierwsza decyzja; obsługa wielu szerokości i dokumentacja dostosowana do portu docelowego to to, co faktycznie determinowało, czy zamówienie przeszło kontrolę celną zgodnie z harmonogramem.
Dla odbiorcy z regionu Zatoki Perskiej oceniającego, czy powinien pozyskiwać wstępnie pocięte szerokości, czy samodzielnie zająć się cięciem wzdłużnym, kalkulacja dla tego zamówienia była prosta: jedna relacja z dostawcą, jeden łańcuch kontroli jakości i dokumentacja przygotowana dla portu docelowego od początku — zamiast budowania takiej zdolności wewnętrznej do procesu, który nie jest ich podstawową działalnością.


