
Коммунальные предприятия и промышленные разработчики в регионе Персидского залива расширяют сетевые мощности и мощности собственной генерации быстрее, чем это может вмещать их местная база производства магнитопроводов. Это означает, что больше штамповки пластин выполняется производителями трансформаторов, импортирующими рулоны, чем покупкой готовых магнитопроводов на местном рынке. Именно это изменение привело этого покупателя к нам: производитель магнитопроводов распределительных трансформаторов, масштабирующий производственную линию для региона Персидского залива, которому требовались рулоны, предварительно нарезанные продольной резкой под ширину собственной прессовой оснастки, а не стандартные размеры.
В данном обзоре рассматривается весь процесс выполнения заказа — от выбора исходного рулона из металлургического завода через внутренний процесс продольной резки по пяти ширинам до упаковки для экспорта, рассчитанной на более длительную и высокотемпературную доставку морским путём, чем потребовалась бы при региональной маршруте.
Заказы с несколькими ширинами, подобные этому, становятся всё более частыми в нашем портфеле заказов в целом, причём не только для покупателей из региона Персидского залива. По мере расширения производителей трансформаторов на новые рынки или добавления конструкций магнитопроводов заказ рулонов, предварительно нарезанных продольной резкой под ширину каждой конструкции, всё чаще становится стандартным, а не исключительным запросом — это переносит специализированный процесс на поставщика, который уже выполняет его в крупном объёме, вместо того чтобы каждый покупатель создавал собственные мощности продольной резки.
Ключевые моменты
- 38 тонн стандартной электротехнической стали CRGO в рулонах, нарезанных продольной резкой под специфическую ширину рулона заказчика, заказано производителем магнитопроводов распределительных трансформаторов, обслуживающим коммунальные и промышленные проекты в регионе Персидского залива.
- Потери в магнитопроводе, заданные как ≤1,30 Вт/кг при 1,7 Тл/50 Гц (класс M130-27S5), с B8 ≥ 1,85 Тл — стандартный класс, выбранный для экономичности на магнитопроводах распределительных трансформаторов общего назначения вместо перехода на высокопроницаемый материал Hi-B.
Требования заказчика
Производитель распределительных трансформаторов, поставляющий трансформаторы для коммунальных и промышленных проектов в регионе Персидского залива, обратился к нам с заказом электротехнической стали CRGO среднего объема, разделенного на несколько ширин — не один стандартный размер. Их завод штампует пакеты магнитопровода для трех различных конструкций сердечников из одного стандартного сорта CRGO, и заказ предварительно нарезанных ширин напрямую позволяет им сэкономить производственный этап и избежать взаимодействия со вторым поставщиком.
| Спецификация | Требование заказчика |
|---|---|
| Тип продукции | Рулон электротехнической стали CRGO (класс M130-27S5) |
| Объем заказа | 38 тонн |
| Потери в магнитопроводе | ≤1,30 Вт/кг при 1,7 Тл/50 Гц |
| Магнитная индукция (B8) | ≥1.85T |
| Толщина | 0,27мм |
| Ширина катушек | 142мм / 165мм / 180мм / 195мм / 210мм (5 ширин, распределены по заказу) |
| Покрытие | C5 изоляционное покрытие |
| Масса катушки | 2,5–4 тонны на катушку, подобрано под оправку покупателя |
| Внутренний диаметр | 508мм |
| Документация | EN 10204 3.1 сертификат заводских испытаний + отчёт независимой проверки |
| Условия поставки | FOB Шанхай, контейнер 40 футов |
| Срок поставки | 30 дней от получения авансового платежа до погрузки на судно |
Деталь, которую покупатели в подобной ситуации чаще всего недооценивают, — это не значение потерь в магнитопроводе, а допуск по ширине у пяти отдельных разрезанных ширин в одном заказе. Линия продольной резки, которая держит жёсткий допуск на одну ширину, не обязательно его держит при пяти переустановках ножевых щелей в одном производственном цикле, а поставщик, который не может предоставить данные по согласованности ширины для каждой ширины отдельно, просит вас взять это на веру.
Почему пять ширин, а не одна
На фабрике заказчика работают три конструкции сердечника из одной марки стали, и каждая конструкция требует своей ширины листопровода. Если закупить один широкий мастер-рулон и выполнить продольную резку самостоятельно, потребуется установить на производство продольнорезное оборудование — капитальные вложения и производственные площади, которые заказчик предпочитает не отвлекать на операцию, которую поставщик может уже выполнять в промышленных масштабах.
| Ширина рулона | Конструкция сердечника | Типичное применение |
|---|---|---|
| 142mm | Малогабаритный распределительный сердечник | Опорные и столбовые распределительные трансформаторы |
| 165mm / 180mm | Среднегабаритный распределительный сердечник | Подстанционные распределительные трансформаторы |
| 195mm / 210mm | Крупногабаритный распределительный сердечник | Промышленные и коммерческие распределительные трансформаторы |
Такое разбиение заказа означает, что каждый рулон, покидающий наш завод, уже соответствует размерам конкретного штампа на их производстве — нет необходимости во вторичной продольной резке и отходов от подрезки универсальной ширины под требуемый размер.
Закупка и производство
Мы не производим электротехническую сталь с нуля — ни один процессор в этом сегменте этого не делает. То, что мы контролируем и что фактически определяет, будет ли заказ такого типа отгружен в соответствии со спецификацией, — это выбор прокатного стана, из которого поступает исходный рулон, и то, насколько тщательно мы управляем всеми операциями после его доставки.
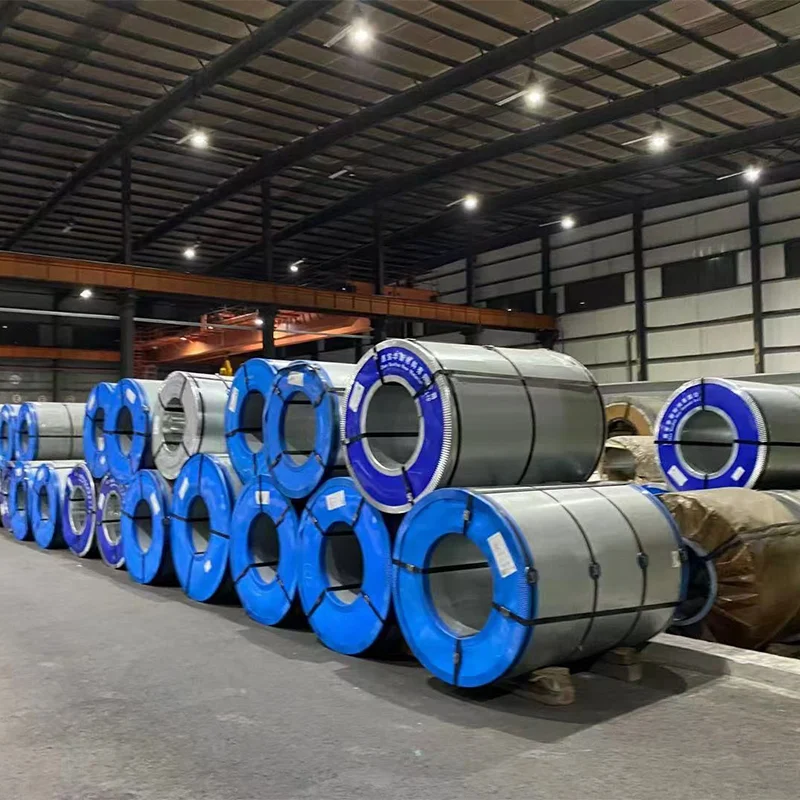
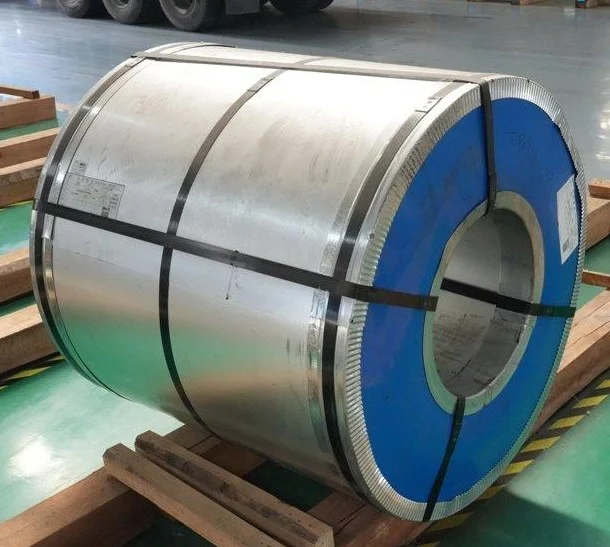
По данному заказу исходные широкие рулоны поступили от первоклассного отечественного производителя — из того же класса прокатных цехов, которые поставляют материал на рынок силовых трансформаторов сетевого масштаба, а не из небольших региональных прокатных производств. Каждый входящий рулон регистрируется на основе своего сертификата заводских испытаний перед поступлением в нашу очередь продольной резки, что особенно важно при многоширинном заказе, чем при одноширинном: неправильно помеченный исходный рулон на этой стадии будет нести ошибку во все пять последующих ширин.
Точная продольная резка выполняется на наших собственных линиях, а не через привлеченного подрядчика. Это различие — то же самое, которое мы рассмотрели в техническом примере продольной резки в Техасе — если продольная резка выполняется собственными силами, то переналадки по ширине планируются в соответствии с нашим производственным календарем, а не ждут в очереди за посторонней загруженностью подрядчика.
Пропуск пяти ширин через один заказ означает пять переустановок зазора ножей на линии продольной резки, и каждая переустановка — это точка, где ширина может сместиться, если линия не будет правильно откалибрована. Мы измеряем и регистрируем фактическую ширину в сравнении с номинальной для каждого рулона, а не выборку по партиям — штамповочный инструмент трансформатора заказчика настроен на каждую номинальную ширину, и рулон, выходящий даже на несколько десятых миллиметра шире номинала, заклинит или помнется при прохождении через матрицу.
Покупатели, закупающие стандартное CRGO впервые, иногда предполагают, что «стандартная марка» означает меньшую производственную дисциплину, чем заказ Hi-B. Это не так — риск накопления допусков при многоширинном стандартном заказе фактически выше, чем при одноширинном прогоне Hi-B, просто потому, что существует больше переналадок, где может произойти ошибка.
Выбор прокатного стана и отслеживаемость
Не все отечественные прокатные операции обеспечивают одинаковую дисциплину процесса, и расхождение наиболее заметно на таких заказах, как этот, где пять ширин выходят из одной исходной катушки, которая должна иметь одинаковый химический состав. Мы закупаем исходные широкие катушки только у станов, предоставляющих полный сертификат заводских испытаний по номеру плавки, что позволяет нам отследить каждую ширину после продольной резки в этом заказе до конкретной производственной плавки, а не до среднего значения по общей партии за месяц.
Такая отслеживаемость становится ещё более важной, когда катушка нарезана пятью способами: если возникает вопрос по допуску ширины или потерям в сердечнике на одной из нарезанных ширин спустя месяцы после поставки, мы можем отследить её до исходной катушки и номера плавки, а не гадать, из какого производственного цикла она взялась.
График производства
Срок поставки в 30 дней от авансового платежа до погрузки на судно разбивается на четыре этапа, каждый с собственным риском возможной задержки:
| Этап | Длительность | Что может сдвинуться |
|---|---|---|
| Закупка исходной катушки | 8–10 дней | Задолженность стана по конкретному сочетанию химического состава и толщины |
| Прецизионная продольная резка (5 ширин) | 6–8 дней | Время переналадки зазора ножей между ширинами |
| Испытания и документирование | 4–5 дней | Испытания Эпштейна по ширине плюс координация независимой экспертизы |
| Упаковка и загрузка контейнера | 3–4 дня | Наличие контейнера в порту отправления |
Обработка пяти ширин требует значительно больше времени на этапе продольной резки по сравнению с заказом одной ширины того же веса — каждая переналадка требует переполирования и повторной проверки зазора ножей перед возобновлением производства, и мы закладываем это в график с самого начала, а не обнаруживаем на середине цикла.
Контроль качества
Каждый рулон этого заказа прошел полное испытание перед упаковкой — не выборочный контроль, поскольку заказ с несколькими ширинами дает нам пять отдельных совокупностей для проверки, а не одну.
| Испытание | Стандарт | Что оно подтверждает |
|---|---|---|
| Удельные потери в магнитопроводе | IEC 60404-2 (рамка Эпштейна) | Фактические Вт/кг в сравнении с верхним пределом 1,30 |
| Магнитная индукция (B8) | IEC 60404-2 | Направленные магнитные характеристики |
| Ширина и толщина | Лазерный датчик, по катушке | Допуск для каждой из 5 номинальных ширин |
| Толщина покрытия и сопротивление изоляции | ASTM A717 | Целостность межслойной изоляции |
| Качество поверхности | Визуальный контроль + автоматизированное сканирование | Царапины, заусенцы, дефекты покрытия |
Испытания на рамке Эпштейна проводятся для каждой катушки в заказе и перепроверяются сертификатом самого прокатного стана, а не заменяют его.
Покупатель также потребовал независимую проверку, что является стандартной практикой при импорте в страны Персидского залива, где требования таможни и документации для конечного пользователя обычно строже, чем это может обеспечить только сертификат прокатного стана — мы подробнее рассказываем об этом этапе в сравнении SGS, BV, TÜV.
Данные по ширине фиксировались отдельно по номинальным размерам, а не усреднялись по всему заказу — катушка шириной 142 мм, работающая с небольшим превышением, и катушка шириной 210 мм, работающая с небольшим занижением, могли бы дать в совокупном отчёте «соответствие спецификации», хотя обе индивидуально выходят за пределы допуска. Это та ошибка, которую многоширинный заказ должен выявить, а одноширинный заказ не выявит.
Испытания проводятся в соответствии с нашей системой качества, сертифицированной по ISO 9001, в аккредитованной CNAS лаборатории, что соответствует требованиям собственного контрольного списка импортной документации покупателя перед финальным расчётом. Когда конечный заказчик покупателя также это требует, мы можем приложить документацию по процессам IATF 16949 и данные соответствия RoHS/REACH наряду с основными результатами испытаний — ни одно из этих приложений не заменяет кадровый экран Эпштейна и приведённые выше данные контроля, однако все они как правило запрашиваются теми же командами импортной документации, которые их требуют.
Для заказов, направляемых на рынки со строгой проверкой таможенной документации, наличие уже имеющегося аккредитационного заключения — а не полученного постфактум — гарантирует, что оформление документов не станет узким местом при доставке.
Упаковка и экспорт
CRGO, отправляемая в порты Персидского залива, сталкивается с проблемой упаковки, о которой покупатели в умеренном климате обычно не думают: длительное нахождение в условиях высоких температур и влажности на портах перед финальной наземной доставкой, что сильнее воздействует на влагозащитную пленку, чем прямая доставка по морю и железной дороге.
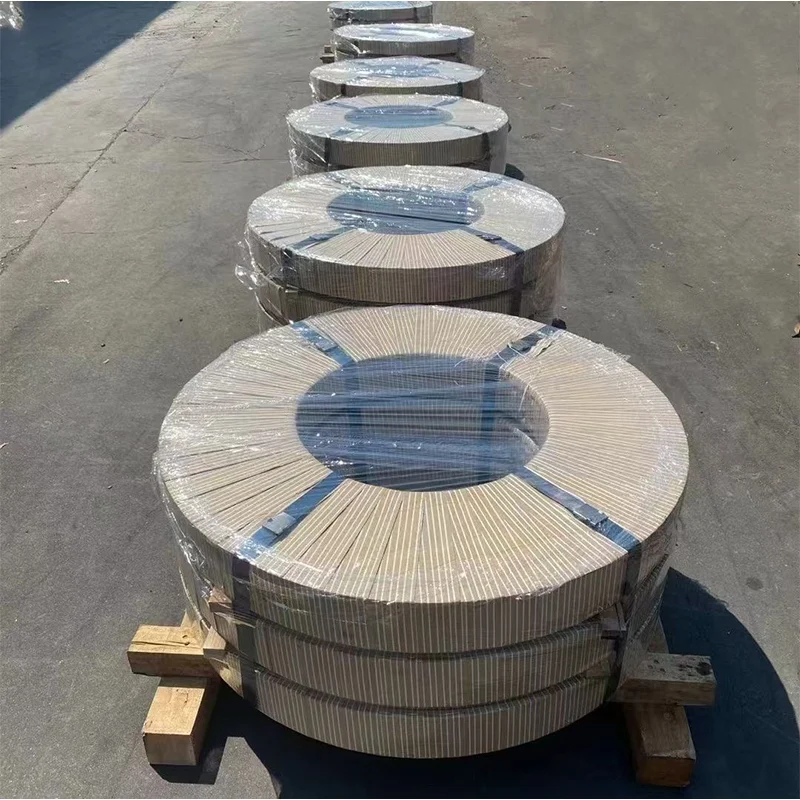
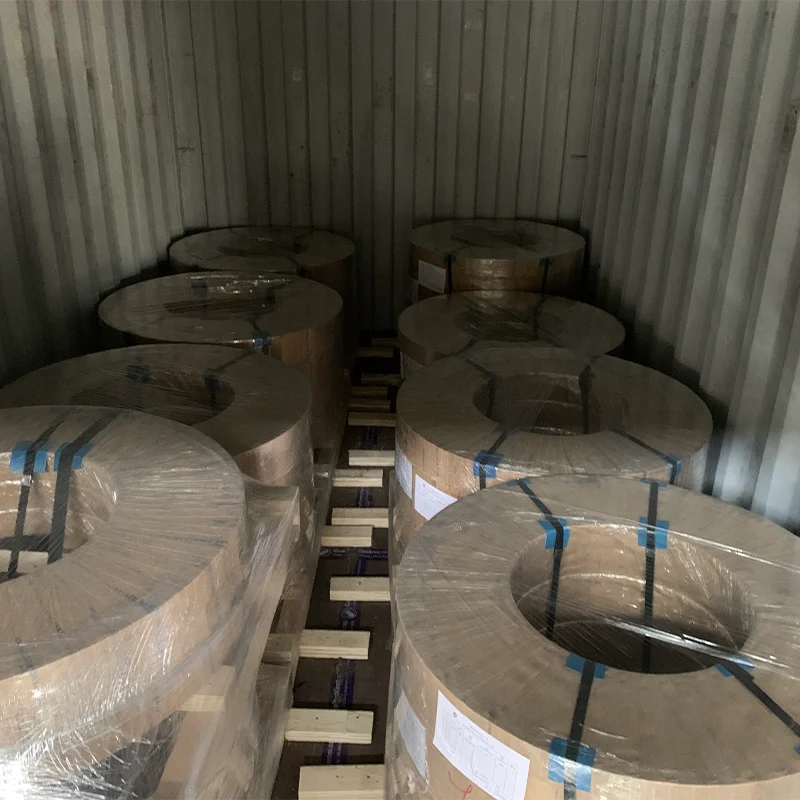
Каждый рулон был обёрнут влагозащитной бумагой и внешним пластиковым слоем с защитными уголками на краях катушки для предотвращения деформации от давления при штабелировании. Рулоны были зафиксированы и распёрты деревянными прокладками внутри контейнера — видно на фотографии загрузки выше — чтобы ничего не сдвигалось во время морской перевозки или при перегрузке на грузовой транспорт в портовом терминале.
Мы рассчитали этот заказ на один 40-футовый контейнер вместо разделения на два, чтобы распределение веса не превышало лимиты по осям для автомобильной доставки на конечном пункте. Импортеры, завозящие товар в порты со строгим контролем веса, сообщили нам, что такой подход предотвращает таможенные задержки, никак не связанные с самой сталью.
Последовательность погрузки была также критична, учитывая пять различных ширин и весов катушек в этой партии. Более тяжелые и широкие катушки размещались первыми и внизу контейнера, чтобы обеспечить стабильность центра тяжести, а более легкие узкие катушки укладывались и крепились сверху — этот же принцип применен в схеме крепления деревянных прокладок, видимой на фотографии погрузки, адаптированный для смешанной по ширине нагрузки, а не однородной.
Документация путешествовала вместе с партией, а не отправлялась отдельно по электронной почте: сертификат завода EN 10204 3.1, отчет независимой инспекции и данные испытаний по ширинам, собранные таким образом, чтобы таможенный брокер покупателя имел всё необходимое на границе без дополнительных запросов. Для пункта назначения в районе Персидского залива такая организация документооборота имеет большее значение, чем на более коротких маршрутах — отсутствие документа, обнаруженное уже после отхода судна, может добавить недели к таможенному оформлению вместо дней.
Почему покупатели выбирают Zhongxin
Заказы со множественной шириной без второго поставщика. Встроенная продольная резка означает, что заказ с пятью различными ширинами проходит через один канал поставки и одну цепь контроля качества, а не через завод для катушек и отдельного резчика для ширин — и на одно меньше промежуточных передач, где деталь спецификации может быть потеряна между поставщиками.
Испытания для каждой катушки, для каждой ширины. Каждая катушка испытывается в соответствии со своей собственной номинальной шириной, а не усредняется по всему заказу, что может скрыть выход за допуск. Для покупателя, изготавливающего три различных конструкции сердечников из одного заказа, это разница между выявлением проблемы до отправки и обнаружением её на производственном цехе.
Документация соответствует требованиям пункта назначения. Мы отправили достаточно заказов в регион Персидского залива, чтобы знать, какие пробелы в документации вызывают таможенные задержки еще до их возникновения, а не после — независимый отчет об инспекции по этому заказу был составлен проактивно, а не запрошен реактивно, когда брокер покупателя выявил пробел.
Экспортная упаковка разработана для фактического маршрута доставки. Влагозащитная пленка и крепления рассчитаны на условия влажности и время ожидания в порту назначения, а не на универсальное экспортное стандартное решение, которое предполагает короткий морской переход в прохладных условиях.
Если вы новичок в закупке стандартной CRGO и хотите получить полный контекст того, что нужно проверить перед заключением контракта с заводом, с которым вы раньше не работали, наш процесс проверки поставщиков описывает этапы квалификации, которые мы рекомендуем проводить при любом новом сотрудничестве, включая сотрудничество с нами.
Часто задаваемые вопросы
Почему стоит заказывать стандартную CRGO вместо Hi-B для сердечника распределительного трансформатора?
Распределительные трансформаторы обычно работают при более низкой плотности потока и режиме нагрузки, чем силовые трансформаторы, поэтому более жесткий предел потерь Hi-B класса не обеспечивает пропорциональное повышение эффективности при таком режиме работы. Стандартная CRGO класса M130-27S5 соответствует требованиям потерь сердечника при более низкой стоимости за тонну, что объясняет, почему она остается стандартным выбором для этого применения, если нет конкретного требования по повышению эффективности.
Может ли один заказ действительно быть разделен на пять ширин катушек без снижения качества?
Да, при условии, что каждая ширина тестируется и регистрируется отдельно, а не усредняется по всему заказу — именно такой подход позволяет выявить дрейф одной ширины за пределы допуска, пока остальной заказ остаётся в соответствии. Это требует дополнительного производственного времени по сравнению с запуском единой ширины, поскольку каждая смена ширины требует переналадки линии продольной резки.
Какую документацию необходимо отправлять с заказом CRGO в страны Ближнего Востока?
Как минимум — сертификат заводских испытаний по EN 10204 3.1. Многие покупатели из стран Персидского залива дополнительно требуют отчёт независимой проверки третьей стороны, поскольку таможенные и проверки конечного пользователя в регионе обычно требуют верификации сверх документов самого завода.
Как упаковка CRGO отличается для поставки в регион Персидского залива по сравнению с более коротким маршрутом?
Основное отличие — допуск времени нахождения груза в пути: упаковка для маршрута с более длительным или более жарким окном передачи груза в портах использует более плотный влагозащитный материал и более консервативную защиту кромок, поскольку катушка находится в транспортировке и хранении в порту дольше, чем при прямой региональной доставке.
Дороже ли заказывать пять ширин катушек в одной поставке по сравнению с заказом единой ширины того же тоннажа?
Обычно это предполагает небольшую надбавку по сравнению с заказом единой ширины, поскольку каждая смена ширины требует переналадки линии продольной резки и собственного прохода тестирования. Большинство покупателей, работающих с несколькими конструкциями сердечников, всё равно считают это дешевле, чем устанавливать линию продольной резки на собственных производствах или управлять двумя отдельными отношениями с поставщиками для катушек и преобразования ширины.
Почему закупать катушки с предварительной продольной резкой вместо единого мастер-размера плюс продольная резка на месте?
Введение линии продольной резки требует капитальных вложений, производственной площади и внедрения новой дисциплины качественного контроля, которую производитель трансформаторов может не захотеть брать на себя для процесса, являющегося для большинства покупателей второстепенным по сравнению с основным видом деятельности — намоткой и сборкой трансформаторов. Закупка предварительно нарезанных ширин передает эту специализированную операцию — и связанный с ней риск допусков — поставщику, который уже проводит её на масштабном производстве.
Выводы для покупателей при закупке заказов с несколькими ширинами
Несколько аспектов этого заказа применимы к любому покупателю, рассматривающему закупку предварительно нарезанной продукции с несколькими ширинами в сравнении с закупкой единственной ширины или внутренней продольной резкой.
Запрашивайте данные по каждой ширине, а не усреднённые показатели по всему заказу. Поставщик, который может предоставить только одно значение потерь в сердечнике и ширины для всей партии, не может показать вам, отклоняется ли какая-либо отдельная ширина в заказе — потребуйте расшифровку по номинальной ширине, прежде чем принять отчёт об испытаниях за полный.
Подтвердите, что продольная резка проводится собственными силами, а не через субподрядчика. Субподрядная продольная резка добавляет этап передачи, где детали спецификации и ответственность в случае проблемы могут быть потеряны между поставщиком катушек и компанией, проводящей резку.
Согласуйте документацию с пунктом назначения, а не с типовым шаблоном экспорта. То, что беспрепятственно проходит таможню на коротком региональном маршруте, может быть недостаточным для более длинного маршрута с более тщательной проверкой — подтвердите у поставщика, какие требования были у конкретного пункта назначения в предыдущих поставках, а не только то, что они обычно включают по умолчанию.
Подберите упаковку в соответствии с фактическими условиями транспортировки. Время хранения, влажность и обработка в портовом терминале пункта назначения должны определять спецификацию упаковки, а не упаковку, которую поставщик использует для своего наиболее распространённого морского маршрута.
Выводы
Заказ из 38 тонн электротехнической стали CRGO, разделённый на пять ширин катушек, — это небольшой заказ по тоннажу, но не по производственной сложности: пять переналадок линии продольной резки, пять вариантов ширины для проверки и экспортная упаковка, подобранная под условия транспортировки конкретного порта, а не типовой стандарт. Выбор правильной марки — только первое решение; работа с несколькими ширинами и документация, соответствующая пункту назначения, — вот что фактически определило, пройдёт ли этот заказ таможню по расписанию.
Для покупателя из стран Персидского залива, решающего, закупать ли уже нарезанные ширины или проводить продольную резку собственными силами, расчёт в этом заказе был очевиден: одна деловая связь, единая цепь качества и документация, подготовленная для портового направления с самого начала, — вместо того чтобы создавать эту компетенцию внутри компании для процесса, который не входит в её основную деятельность.


