
Sorte, Dicke, Ummagnetisierungsverlust-Obergrenze, auf die Dezimalstelle genau. Beschichtungsbezeichnung: leer gelassen, „was eben Standard ist." Das war die Anfrage eines Kunden im letzten Quartal, und wir mussten Rückfrage halten, bevor wir ein Angebot machten, denn „Standard" unterscheidet sich zwischen Anwendungen stark genug, dass eine falsche Vermutung beiden Seiten Zeit kostet. Die Beschichtung eines Schichtstapels erfüllt eine echte Funktion — sie verhindert, dass benachbarte Bleche füreinander leitfähig werden und einen ganz neuen Wirbelstrom-Pfad über den gesamten Kern statt nur innerhalb einzelner Bleche erzeugen. Die Sorte bekommt auf Anfragen die ganze Aufmerksamkeit — siehe unseren Leitfaden zu Elektroband-Sorten für diese Seite der Spezifikation — aber die Beschichtung verdient auch mehr als ein leeres Feld.
Kernpunkte
- Elektroband-Beschichtung dient der Zwischenschicht-Isolierung. Sie verhindert, dass benachbarte Lamellierungen in einem gestapelten Kern füreinander leitfähig werden — ohne sie fließen Wirbelströme über den gesamten Stapel, statt auf einzelne Bleche beschränkt zu bleiben.
- C-5-Beschichtungen halten nach Branchenmarktforschung ab 2025 etwa 40% Marktanteil, angetrieben durch starke Isolationsleistung und Stanzbarkeit — besonders in Motor- und Transformator-Anwendungen.
- C-5 ist ein organisch- und anorganisch gefüllter Lack. Höhere Isolationsfestigkeit. Bessere Beständigkeit gegen Glühen als leichtere Beschichtungsklassen. Diese Kombination ist der Grund für seinen großen Marktanteil.
- Die Beschichtungswahl wirkt sich direkt auf Ihren Prozess aus: Falls die Montage eine Nachbehandlung mit Wärmebelegung umfasst, wie ein Spannungsabbau-Glühen, muss die Beschichtung ein Rating für diese Temperatur haben — sonst bauen ihre Isolationseigenschaften während Ihres eigenen Prozesses ab, unbemerkt, bis jemand bemerkt, dass die Ummagnetisierungsverlust-Zahlen nicht mehr der Spezifikation entsprechen.
Warum Zwischenschicht-Isolierung erforderlich ist
Ein geschichteter Elektroband-Kern besteht aus vielen dünnen Lamellen, nicht aus einem Vollblock — speziell um die Wirbelstromverluste innerhalb jedes Bleches zu begrenzen. Stapeln Sie aber unbeschichtete Lamellen direkt zusammen, haben Sie ein neues Problem geschaffen. Die Bleche leiten an den Kontaktstellen ineinander. Das erzeugt praktisch einen viel größeren Wirbelstrompfad über den gesamten Stapel hinweg und hebt einen erheblichen Teil des Nutzens auf, den die Schichtung eigentlich bringen sollte.
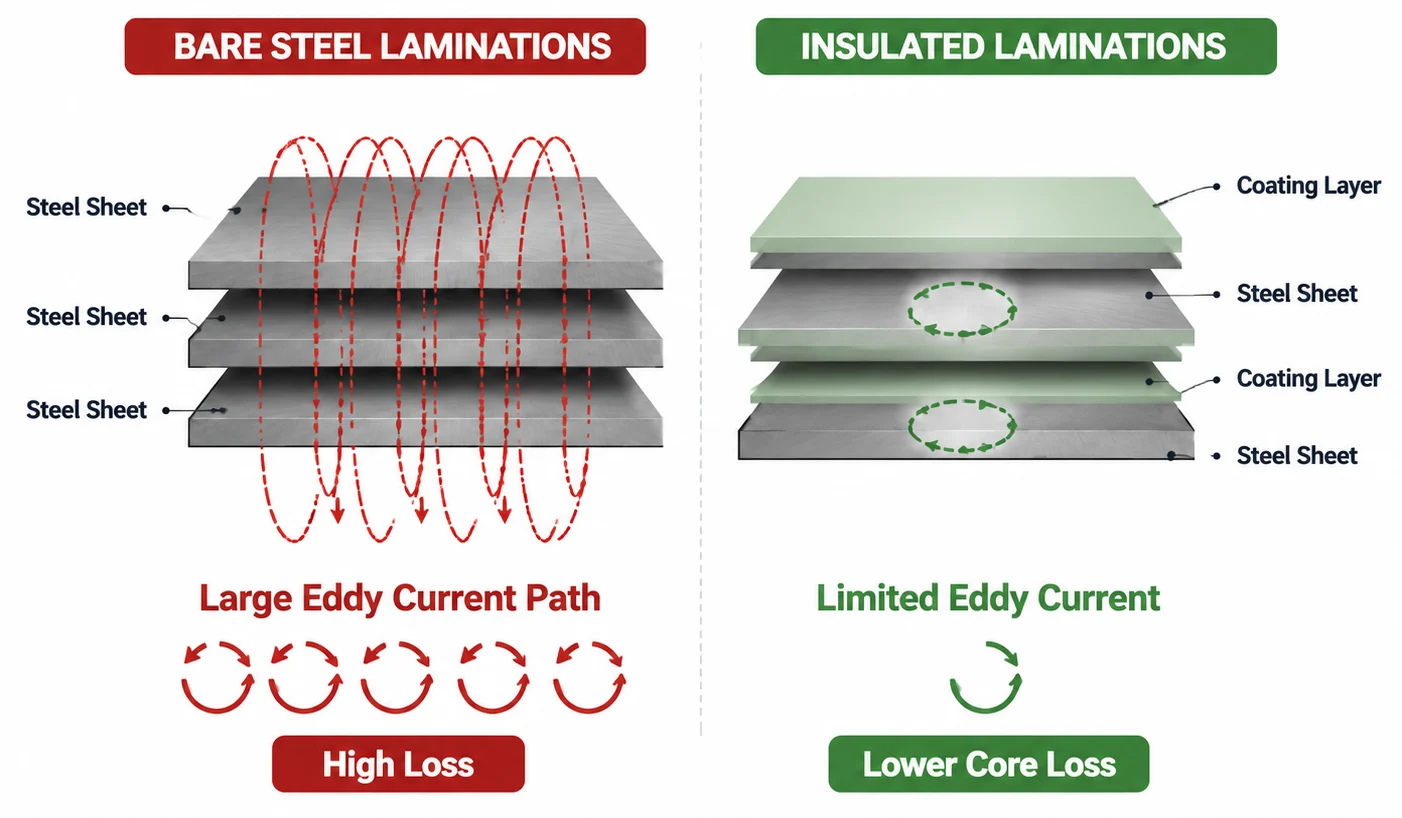
Eine Beschichtung löst dies durch elektrische Isolierung zwischen benachbarten Blechen und begrenzt Wirbelströme auf einzelne Lamellen wie vom Schichtungsdesign beabsichtigt. Eine dünne Schicht. Echte funktionale Arbeit für die Kerneffizienz, nicht nur Oberflächenschutz — Beschichtungsvorgaben sind auf unseren Siliziumstahl-Produktseiten normalerweise direkt neben der Sorte aufgeführt.
C-2 vs C-5: Die beiden Sie werden am häufigsten sehen
Die Klassifizierungen unterscheiden sich je nach Standard etwas voneinander, aber C-2 und C-5 sind die beiden Bezeichnungen, die in der Praxis am häufigsten vorkommen:
| Beschichtung | Typische Zusammensetzung | Hauptmerkmale |
|---|---|---|
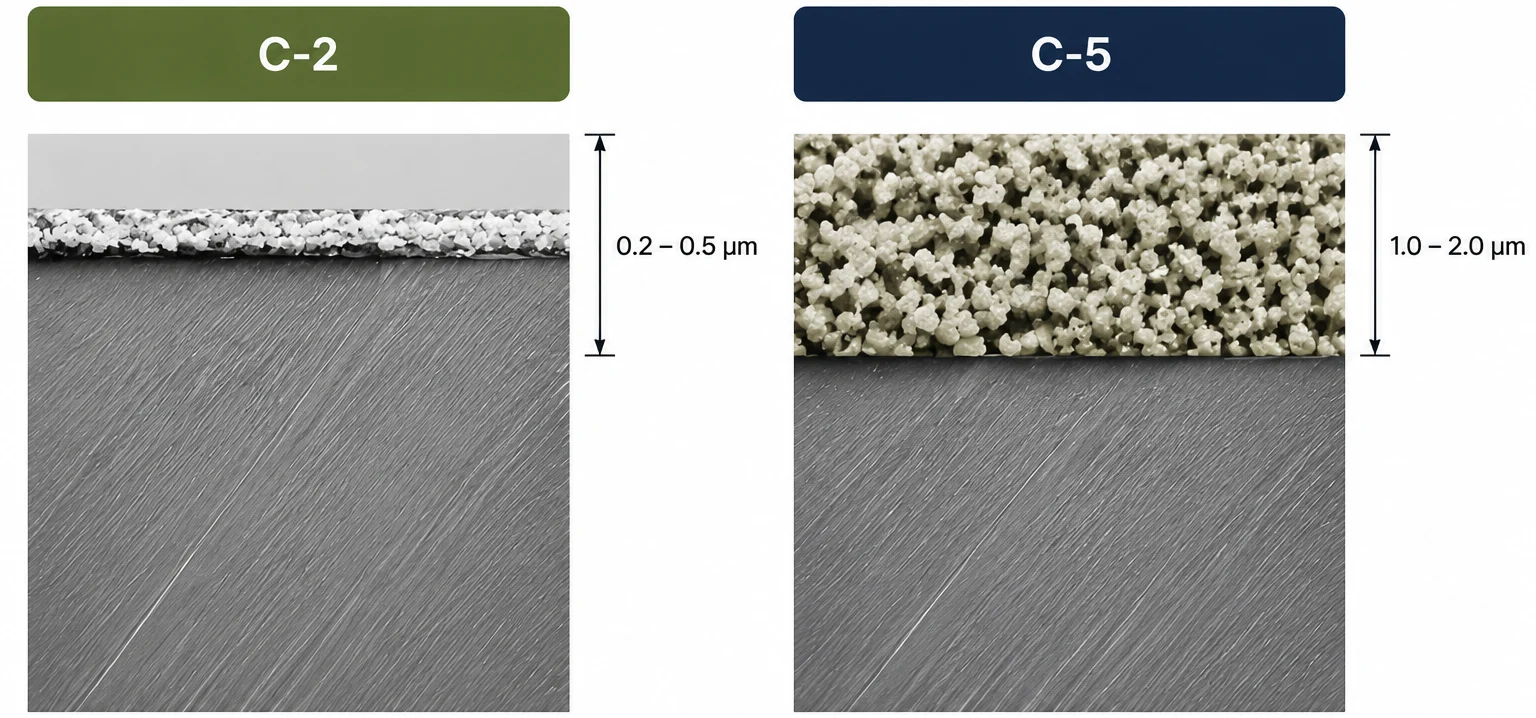
| C-2 (und ähnliche leichte anorganische Beschichtungen) | Dünne anorganische Schicht | Niedrigerer Isolationswiderstand, ausreichend für weniger anspruchsvolle Anwendungen, in der Regel niedriger Kosten |
| C-5 | Gefüllter organischer und anorganischer Lack | Höherer Isolationswiderstand, bessere Beständigkeit gegen Glühtemperaturen, verbesserte Stanzbarkeit |
C-5 wurde zur dominierenden Wahl in einem großen Anteil der Motor- und Transformatoranwendungen — mit etwa 40 % Marktanteil ab 2026 — hauptsächlich weil sie den Nachbearbeitungsprozessen standhält, denen viele Kernbaugruppen unterzogen werden, ohne dabei die Stanzbarkeit zu beeinträchtigen, die Stanzoperationen tatsächlich benötigen. Die Beschichtungsbezeichnung ist eines der Felder, das unser Einkaufsführer für Transformatorkerne empfiehlt, vor dem Versand der Anfrage festzulegen.
Beschichtungsklassen auf nicht orientiertem (CRNGO) Stahl
Der C-2/C-5-Vergleich oben behandelt die Beschichtung allgemein, aber wenn Sie nicht orientierten (CRNGO) Stahl für einen Motor- oder Generatorkern spezifizieren, sind die zwei Bezeichnungen, die tatsächlich auf unseren Werksprüfzeugnissen erscheinen, C-3 und C-5 gemäß GB/T 2521:
| Beschichtung | Typ | Verwendung bei CRNGO |
|---|---|---|
| C-3 | Halborgan (organischer Lack) | Standardbeschichtung auf den meisten CRNGO-Sorten — gute Stanzkbarkeit für gestanzte Motorlaminierungen |
| C-5 | Anorganisch | Auf Anfrage, wenn höhere Glühbeständigkeit erforderlich ist |
Der Schichtzwischenwiderstand liegt ungefähr bei 5–50 Ω·mm² pro Lamelle, gemessen nach dem Franklin-Verfahren (ASTM A717) — dem gleichen Isolationswiderstandstest, der in unseren gesamten körner-orientierten und nicht orientierten Serien verwendet wird. Wenn Ihre Spezifikation einen Mindestwiderstandswert vorsieht, teilen Sie diesen zusammen mit Ihrer Sorte mit und wir bestätigen die zutreffende Beschichtung vor der Angebotserstellung.
Wie die Beschichtungswahl mit Ihrem Verfahren interagiert
Dies ist genau der Teil, der übersehen wird, wenn Beschichtung als Kontrollkästchen statt als echte Spezifikationsentscheidung behandelt wird:
- Wärmebehandlung nach der Verarbeitung. Spannungsfreigabeglühung nach dem Stanzen? Überprüfen Sie zuerst die Temperaturbeständigkeit Ihrer Beschichtung. Einige Beschichtungen sind so ausgelegt, dass sie das Glühen überstehen. Andere verschlechtern sich und verlieren Isolationswiderstand genau dort, wo Sie ihn am meisten brauchen.
Was Sie tatsächlich spezifizieren sollten
Anstatt die Beschichtung leer zu lassen oder „Standard" zu schreiben, enthält eine Spezifikation, die Sie tatsächlich schützt:
- Beschichtungsbezeichnung (C-2, C-5 oder welche Klassifizierung für Ihren Standard relevant ist)
- Anforderungen an die Temperatur nach der Verarbeitung, falls Ihre Montage eine Wärmebehandlung nach der Stahllieferung umfasst
- Mindestwert des Oberflächenableitungswiderstands, gemessen nach dem geltenden Standard
- Verträglichkeitsbestätigung mit allen Lack-, Tränkungs- oder Bonding-Prozessen in Ihrer Kernmontage
Häufig gestellte Fragen
Was bewirkt die Elektrobeschichtung?
Sie bietet Zwischenlaminations-Isolation und verhindert, dass benachbarte Lamellen in einem gestapelten Kern sich gegenseitig leiten. Ohne sie fließen Wirbelströme durch den gesamten Stapel, anstatt auf einzelne Bleche begrenzt zu bleiben, was den Sinn der Kernlaminierung zunichte macht.
Was ist der Unterschied zwischen C-2 und C-5 Beschichtung?
C-2 und ähnliche leichte anorganische Beschichtungen bieten niedrigere Isolationswiderstände zu allgemein niedrigeren Kosten und eignen sich für weniger anspruchsvolle Anwendungen. C-5 ist ein gefüllter organisch/anorganischer Lack mit höherem Isolationswiderstand, besserer Glühbeständigkeit und verbesserter Stanzbarkeit — deshalb nimmt er einen so großen Anteil bei Motor- und Transformatoranwendungen ein.
Spielt die Beschichtungswahl eine Rolle, wenn ich eine Wärmewarmbehandlung durchführe?
Ja, weitaus mehr, als man erwartet. Einige Beschichtungen sind explizit dafür ausgelegt, Glühtemperaturen ohne Verschlechterung zu überstehen. Andere nicht. Bestätigen Sie die Temperaturangabe gegen Ihren spezifischen Nachbearbeitungsschritt, bevor Sie eine Spezifikation festlegen.
Kann ich einfach „Standardbeschichtung" in meiner Anfrage anfordern?
Sie können dies tun, aber Sie übergeben damit die Entscheidung standardmäßig an Ihren Lieferanten, statt die Beschichtung an Ihre tatsächliche Anwendung und den Prozess anzupassen. Sobald Sie Ihre Anforderungen an die Nachbearbeitung und den Isolationswiderstand kennen, teilen Sie diese mit.
Welche Beschichtung verwendet nicht-orientierter (CRNGO) Siliziumstahl?
C-3 halborganisch oder C-5 anorganisch, nach GB/T 2521 — C-3 ist Standard bei den meisten Sorten, C-5 ist erhältlich, wenn der Kern höheren Glühtemperaturen ausgesetzt ist. Der Zwischenschichtwiderstand liegt bei etwa 5–50 Ω·mm² pro Lamination (Franklin-Verfahren, ASTM A717). Auf unserer Seite zum nicht-orientierten Siliziumstahl finden Sie vollständige Spul- und Beschichtungsdaten.
Teilen Sie uns mit, ob Ihre Kernmontage eine Wärmebehandlung nach dem Stanzen umfasst und welche Isolationsfestigkeit Ihre Anwendung tatsächlich benötigt. Wir empfehlen Ihnen die Beschichtung, die passt – nicht nur das, was diese Woche zufällig als „Standard" gilt.

