
Transformatorkerne, Statorblechpakete für Elektrofahrzeugmotoren und Generatorkerneausschnitte beginnen alle auf die gleiche Weise: als breite Elektroband-Coils, die vor dem Zuschneiden auf ihre endgültige Form auf präzise Breiten Längsgeteilt werden müssen. Präzisions-Längsteilen — der Prozess des Längsschneidens von Master-Coils in schmälere Streifen — ist ein kritischer vorgelagerter Schritt, der bestimmt, ob Ihr nachgelagerter Stanzprozess oder Laserschneidprozess die Maßtoleranzen Ihres Designs erreichen kann. Diese Anleitung erklärt, wie präzises Elektroband-Längsteilen funktioniert, welche Spezifikationen Sie für eine OEM/ODM-Bestellung angeben müssen, und welche Qualitätsparameter Sie überprüfen sollten.
Eine Klarstellung vorab: Diese Seite befasst sich mit einer Stahlverarbeitungsdienstleistung, nicht mit Industrieausrüstung. Wir teilen Stahl längs — wir bauen, verkaufen oder exportieren keine Längsteillinien, Längsteiler oder sonstige Coil-Verarbeitungsmaschinen. Falls Sie eine Längsteilanlage für Ihre eigene Fabrik beschaffen, anstatt Elektroband zu bestellen, das bereits auf Breite Längsgeteilt ist, sind wir nicht der richtige Lieferant dafür.
Wesentliche Kernpunkte
- Präzisions-Längsteilen wandelt breite Master-Coils (typischerweise 800–1.250 mm breit) in schmale Streifen in den exakten Breiten um, die für Ihre Transformatorkern-Lamination oder Ihren Motorstator-Stanzwerkzeug erforderlich sind.
- Breitentoleranz auf modernen CNC-Längsteilanlagen erreichbar ist ±0,05–0,10 mm — ein kritischer Parameter für die Stufenversatz-Transformatorkern-Konstruktion und präzise Motorstator-Werkzeuge.
- Für Transformatorkern-Anwendungen muss die Längsteilbreite präzise dem Stufenversatz-Laminierungsdesign entsprechen; für Motorstator-Anwendungen bestimmt die Längsteilbreite die Streifenbreite, die in das Progressive-Stanzwerkzeug eintritt.
Was ist Längsteilen von Elektroband und warum es wichtig ist
Die Rolle des Längsteilens in der Elektroband-Verarbeitung
Elektroband wird in breiten Coils (800–1.250 mm) hergestellt, da breite Produktionsanlagen für die Stahlhütte wirtschaftlicher sind. Jedoch erfordern nahezu alle nachgelagerten Anwendungen schmalere Bänder:
- Transformatorkerne: Gestaffelte Kerne erfordern mehrere unterschiedliche Blechbreiten (z. B. 750 mm, 625 mm, 500 mm und 375 mm für einen vierstufigen Kern), die aus einer Mastercoil geschnitten werden.
- Motorstator-Stanzen: Progressive Werkzeuge akzeptieren typischerweise Bandbreiten von 100–400 mm, die dem Stator-OD plus minimalem Verschleißsteg entsprechen.
- Generatorkerne: Große Generator-Statorstanzungen können Bänder bis zu 600–800 mm Breite verwenden.
Längsteilen ist kein einfacher Schneidprozess — es erfordert präzisionsgeformte Werkzeuge, kontrollierte Spannung und Qualitätskontrolle, um die Breitentoleranz, Kantengüte und Ebenheit zu erreichen, die nachgelagerte Prozesse verlangen.
Warum die Längsteil-Qualität Ihr Endprodukt beeinflusst
Schlechte Längsteilqualität wirkt sich auf jeden nachfolgenden Schritt aus:
- Breitenabweichung → Kernlamelle passt nicht genau → Luftspalte in Stufenstoßverbindungen → Höhere Leerlaufverluste
- Grat an den Längsteilkanten → Zwischenschichtenkurzschluss in gestapelten Kernen → Erhöhte Wirbelstromverluste
- Kantendurchbiegung (Band nicht gerade) → Fehlausrichtung in progressiven Stanzwerkzeugen → Geometriefehler in Lamellen → Schwankungen in der Motorleistung
- Oberflächenschaden durch Längsteilmesser → Beschichtungsschaden → Isolationsausfall zwischen Lamellen
Der Längsteilprozess: Schritt für Schritt
Schritt 1: Spulenvorbereitung
Die Mutterrolle wird auf einen Abwickler (Wickelspulenabwickler) aufgeladen, der den inneren Spulendurchmesser stützt und die Spannung beim Abwickeln kontrolliert. Mutterrollen aus Elektroband wiegen üblicherweise 3.000–8.000 kg.
Die Spule wird durch einen Richtwalzenbereich geführt, um die Spulenkrümmung (die natürliche Wölbung durch Spulenlagerung) vor dem Längsteiler zu beseitigen.
Schritt 2: CNC-Längsteilen
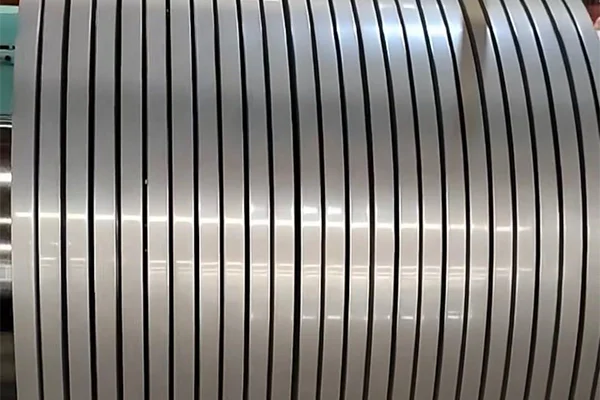
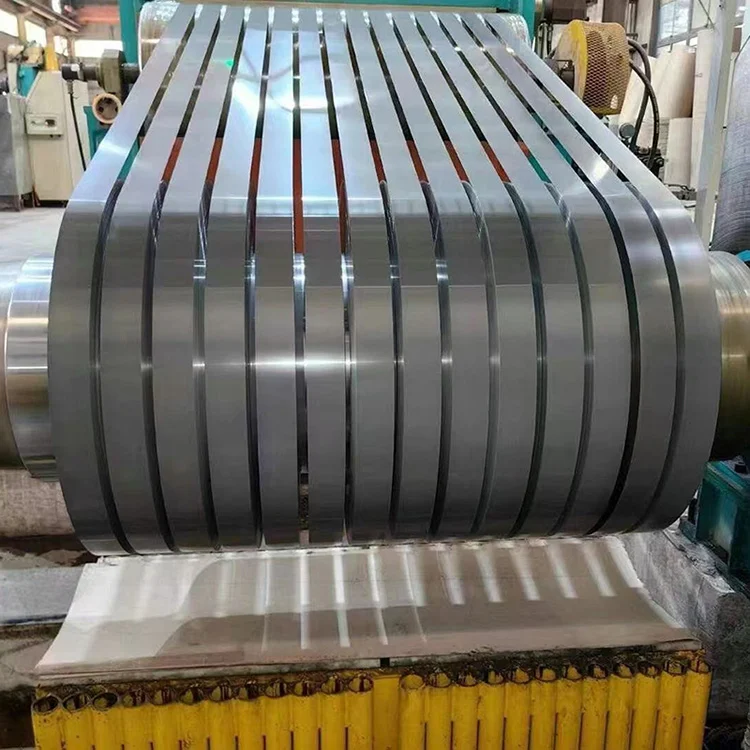
Der Längsteilkopf enthält Präzisions-Rundmesser (Längsteilmesser) in Paaren angeordnet. Jedes Messerpaar erzeugt einen Längschnitt. Ein einzelner Längsteilgang kann mehrere Streifen gleichzeitig erzeugen (typisch 3–20 Streifen aus einem Mutterrollendurchgang, je nach Streifenbreiten).
Kritische Parameter:
- Messerluftspalt (Freiheit): Üblicherweise 5–8 % der Materialdicke. Zu groß → übermäßige Grathöhe; zu klein → Messerschliff, mögliche Risse.
Moderne Längsteilanlagen nutzen CNC-Positionierung der Messer mit ±0,01 mm Genauigkeit, was Breitentoleranzen von ±0,05 mm auf dem fertigen Streifen ermöglicht.
Schritt 3: Umwickeln
Nach dem Schneiden werden die einzelnen Bänder auf separate Spulendorne umgewickelt. Bei schmalen Bändern (< 100 mm) werden während des Aufwickelns Trenner zwischen benachbarten Spulen angebracht, um ein „Telescoping" (seitliches Verschieben der Spule während des Aufwickelns) zu verhindern.
Parameter der Aufwicklung anzugeben:
- Innendurchmesser: typischerweise 500–600 mm (kleiner bei schmalen Bändern)
- Außendurchmesser: typischerweise 1.000–1.800 mm
- Spulengewicht: typischerweise 500–3.000 kg pro Schnittspule
Schritt 4: Qualitätsprüfung und Verpackung
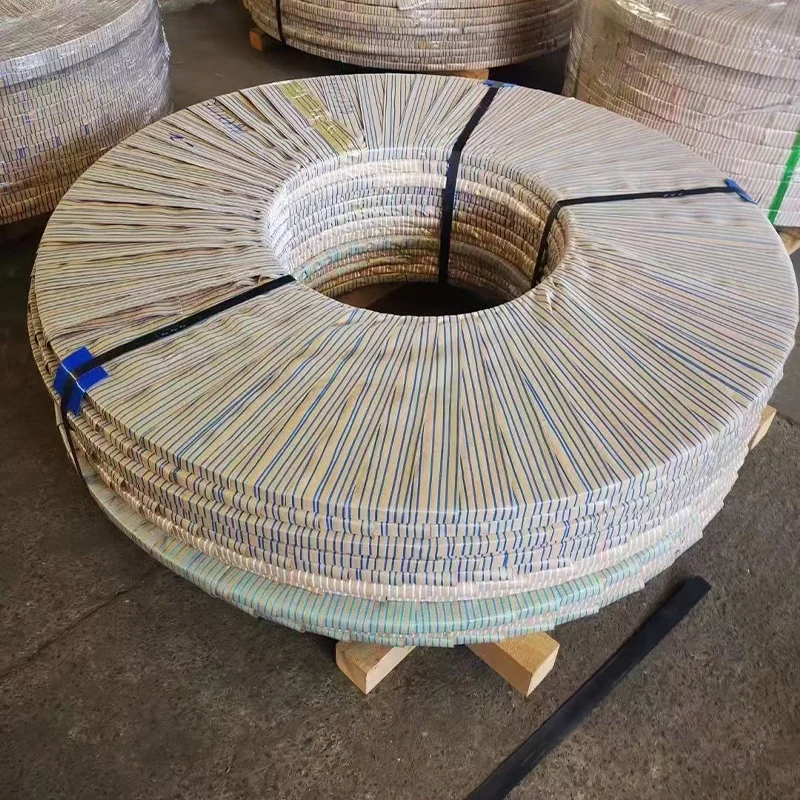
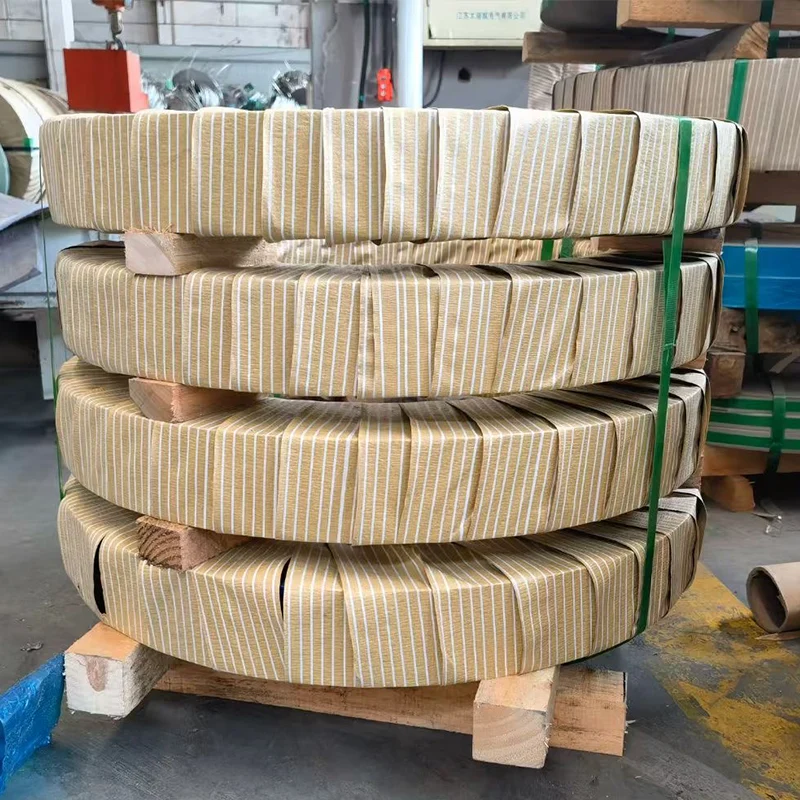
Nach dem Aufwickeln wird jede Schnittspule einer Maßprüfung unterzogen (Breite an mehreren Positionen gemessen, Innen-/Außendurchmesser, Gewicht). Die Oberflächenkontrolle bestätigt die Beschichtungsintegrität auf beiden Seiten. Jede Spule wird in Schutzverpackung (VCI-Polyethylenfolie, gewellte Stahlschutzringe) für den Versand verpackt.
Breitentoleranzen und Qualitätsstandards
Breitentoleranzen-Standards
| Toleranzklasse | Breitentoleranz | Anwendbarer Standard | Typische Anwendung |
|---|---|---|---|
| Normal | ±0,3 mm | IEC 60404-8-7 (Allgemeine Toleranz) | Transformatorenkerne für Verteilung, Anwendungen der Klasse A |
| Präzision | ±0,1 mm | IEC 60404-8-7 (Tabelle 4) | Step-Lap-Transformatorenkerne, Anwendungen von Leistungstransformatoren |
| Ultrapräzision | ±0,05 mm | Kundenspezifikation / Kundenspezifische Anforderungen | Step-Lap-Kerne, hocheffiziente Transformatoren der Klasse AA0 |
| EV-Motor | ±0,05 mm | Anwendbare Anforderungen der IATF 16949 | Motorstatoren-Stanzwerkzeuge, Elektromotoren für Fahrzeugantrieb |
Standards für Grathöhe
Die Grathöhe an geschnittenen Kanten bestimmt die Qualität der Zwischenlagen-Isolierung:
| Anwendung | Maximale Gratenhöhe | Normreferenz |
|---|---|---|
| Standard-Transformatorenblechpakete | < 0,05 mm | IEC 60404-8-7 |
| Motorstator-Stanzteile | < 0,01 mm | IEC 60404-11 Empfehlung |
| Ultradünner EV-Motor (< 0,20 mm) | < 0,005 mm | OEM-Spezifikation |
Hinweis: Eine Gratenhöhe < 0,01 mm (10 µm) ist nur mit neuen oder frisch geschliffenen Messern erreichbar. Die Überwachung des Messerschleißes ist für eine gleichbleibende Gratwertqualität entscheidend.
Durchbiegung (Streifengeradheit)
Die Durchbiegung des Streifens ist die seitliche Abweichung des Streifens von einer geraden Linie, gemessen über eine Länge von 2 Metern:
- Standardtoleranz: ≤ 1,5 mm / 2 m
- Präzisionstoleranz: ≤ 0,5 mm / 2 m
- Für progressive Motorstanz-Werkzeuge: ≤ 0,3 mm / 2 m (gemäß einigen OEM-Spezifikationen)
Spezifizierung Ihrer OEM/ODM-Längsteilbestellung
Geben Sie bei einer benutzerdefinierten Längsteilbestellung folgende Spezifikationen an:
Erforderliche Spezifikationen
| Parameter | Beispiel | Hinweise |
|---|---|---|
| Eingangsgüte | B27G100 Hi-B CRGO | IEC-Gradbezeichnung eintragen |
| Eingangdicke | 0,27 mm ±0,005 mm | Originalspezifikation der Stammrolle |
| Längsschnittbreite(n) | 750 mm, 620 mm, 495 mm | Mehrere Breiten pro Längsteilgang möglich |
Optionale Spezifikationen
- Gratgrenzwert: Angeben, falls Standard nicht ausreichend (z. B. < 0,008 mm für Dünnbleche in Motoranwendungen)
- Kantenbearbeitung: Entgratungsschritt angefordert (fügt Schritt und Kosten hinzu, reduziert aber Grat)
- Oberflächenbeschichtung: Bestätigen, dass Beschichtungstyp ohne Beschädigungen erhalten bleiben muss
- Spezialverpackung: VCI-Versiegelung, Holzpaletten-Abmessungen, Bandtyp (Kunststoff bevorzugt zur Vermeidung von Beschichtungsschäden)
Häufige Längsteil-Konfigurationen für Transformatorkern- gegenüber Motoranwendungen
Transformatorkern-Längsteilen (Stufenversatz-Design)
Ein 3-Phasen-Transformatorkern mit 630 kVA in einem 4-Stufen-Stufenversatz-Design könnte erforderlich sein:
| Stufe | Laminations-Breite | % der Hauptschenkel-Breite | Streifenanzahl |
|---|---|---|---|
| Stufe 1 (Mitte) | 240 mm | 100 % | 1 |
| Stufe 2 | 215 mm | 90 % | 2 |
| Schritt 3 | 185 mm | 77% | 2 |
| Schritt 4 (Außen) | 145 mm | 60% | 4 |
Jede dieser Breiten muss auf ±0,05 mm Längsteilen werden, um eine präzise Stufenüberlappung im zusammengebauten Kern zu gewährleisten. Zhongxin Steel kann alle erforderlichen Breiten in mehreren Durchgängen aus derselben CRGO-Mutterrolle Längsteilen und dabei einheitliche Güte und Schmelze über alle Blechbreiten hinweg sicherstellen.
Längsteilen von Motorstatoren (Progressive Schnittwerkzeuge)
Für einen CRNGO-Motorstator mit progressivem Schnittwerkzeug:
| Parameter | Typischer Wert |
|---|---|
| Stator-Außendurchmesser | 200 mm (Beispiel) |
| Stegbreite (Verschnitt) | 15 mm je Seite |
| Erforderliche Streifenbreite | 200 + 15 + 15 = 230 mm |
| Breitentoleranz | ±0,05 mm |
| Schnittkantenzustand | Entgraten empfohlen |
| Gewicht der Längsgewickelspule | ≤ 2.000 kg (zur Begrenzung der Werkzeugwechselhäufigkeit) |
Qualitätskontrolle: Inspektionspunkte bei der Anlieferung
Führen Sie bei Erhalt von speziell gelängsteiltem Elektroband folgende Eingangsprüfungen durch:
- Breitenmessung — Messen Sie die Breite an mindestens 5 Stellen in den ersten 10 Metern des Streifens. Vergleichen Sie mit der Bestellspezifikation und Toleranz.
- Spulenidentifizierung — Überprüfen Sie, dass das Etikett jeder Spule den MTC-Daten entspricht (Spulennummer, Güte, Referenz der ursprünglichen Mutterrolle).
- Oberflächenzustand — Auf Beschädigungen der Beschichtung prüfen (Kratzer > 5 mm Länge), Rostflecken oder Längsteilen-Messerspuren.
- Kantenqualität — Gratenhöhe mit Schieblehre oder Oberflächenprofilometer an 3 Punkten pro Spulenrand prüfen.
- Ebenheit prüfen — 2 Meter auf ebener Fläche abwickeln; das Spaltband sollte eben liegen, ohne durchgehende Wölbung.
Lieferzeiten und Mindestbestellmengen
| Leistung | Typische Lieferzeit | Typisches Minimum |
|---|---|---|
| Spule oder Spaltband aus Lagerbestand | Etwa 15 Tage | Etwa 5 Tonnen |
| Weniger als eine volle Spule (z. B. 3 Tonnen) | Etwa 15 Tage bei Verfügbarkeit; einige Tage mehr, falls nicht verfügbar | Aus einer Spule geschnitten |
| Geschnittenes Blech | Etwa 15 Tage | 500 kg |
| Muster für Qualifizierung | Etwa eine Woche | USD 200 inklusive Frachtkosten, erstattet bei einer Großbestellung |
| Nicht verfügbare und ultradünne Sorten | Wird mit dem Angebot bestätigt | Wird mit dem Angebot bestätigt |
Häufig gestellte Fragen
Stellen Sie Längsteilen-Ausrüstung her oder verkaufen Sie diese?
Nein. Zhongxin Steel ist eine Elektrobandmühle — wir betreiben unsere eigenen CNC-Längsteillinien im Haus, um das CRGO- und CRNGO-Band, das wir liefern, zu verarbeiten, aber wir konstruieren, fertigen, verkaufen oder exportieren keine Längsteillinien, Längsteiler oder andere Spulenverarbeitungsausrüstung. Wenn Sie eine Längsteilanlage für Ihre eigene Fabrik kaufen möchten, anstatt bereits auf Breite geschnittenes Elektroband zu bestellen, ist diese Seite – und dieser Lieferant – nicht das Richtige für Sie.
Kann ich maßgeschnittenes Elektrostahl in gemischten Breiten aus einer einzigen Masterspule bestellen?
Ja. Ein einzelner Schneidgang kann mehrere verschiedene Breiten gleichzeitig erzeugen, solange die Summe der Schnittbreiten plus Messerdickenstärke (typischerweise 1–2 mm insgesamt) die Masterspulenbreite nicht überschreitet. Zum Beispiel aus einer 1.050-mm-Masterspule: 750 mm + 280 mm + Toleranzen/Verschnitt = in einem Durchgang durchführbar. Dies ist der wirtschaftlichste Ansatz für Transformatorenhersteller, die mehrere Stufenbreiten benötigen.
Was ist der Unterschied zwischen Spaltschneiden und Längenschneiden bei Elektrostahl?
Spaltschneiden schneidet längsweise (entlang der Spulenlänge), um enge kontinuierliche Streifen zu erzeugen. Längenschneiden schneidet quer (über die Breite), um flache Bleche mit spezifischer Länge zu erzeugen. Die meisten Transformatorlamellierungen erfordern beide Operationen: zuerst Spaltschneiden (auf die Lamellierungsbreite), dann Längenschneiden (auf die Lamellierungslänge). Motorstatorlamellierungen verwenden progressive Prägeformstanzung aus Streifen, die das Längenschneiden intern während des Stanzens durchführt.
Ändert das Spaltschneiden die magnetischen Eigenschaften von Elektrostahl?
Der Spaltschneidprozess selbst ändert die Massemagneteigenschaften des Stahls nicht — das Schneiden ist mechanisch, nicht thermisch. Die Schnittkanten (innerhalb von 5–10 mm der Schnittlinie) erfahren jedoch eine Verfestigung, die die magnetischen Eigenschaften lokal beeinträchtigt. Dieser Kanteneffekt ist der Grund, warum Transformatorlamellierungsbreiten und Motorstatorstanzungen mit ausreichendem Steg ausgelegt sind, damit der endgültige magnetische Stromkreis nicht in der betroffenen Kantezone liegt.
Welche Zertifizierung hält Zhongxin Steel für seinen Spaltschneidservice?
Die Schlitzoperationen von Zhongxin Steel unterliegen ihrer ISO 9001:2015-Qualitätsmanagementsystem-Zertifizierung. Der Schlitzservice ist für Sorten erhältlich, die den Normen IEC 60404-8-7 (CRGO) und IEC 60404-8-4 (CRNGO) entsprechen. Vor-Ort-Epstein-Quadrat-Tests sind für die Überprüfung des geschlitzten Spulenmaterials gegen die ursprünglichen Sortenvorgaben verfügbar.
Referenzen
- IEC 60404-8-7:2008+AMD1:2011 — Kaltgewalzte kornorientierte elektrische Stahlbänder und -bleche im vollständig verarbeiteten Zustand. Genf: IEC.
- IEC 60404-8-4:2022 — Kaltgewalzte nichtkornorientierte elektrische Stahlbänder und -bleche im vollständig verarbeiteten Zustand. Genf: IEC.
- Roberts, W. L. (1983). Cold Rolling of Steel. New York: Marcel Dekker.
- Beckley, P. (2002). Electrical Steels for Rotating Machines. Stevenage: IEE.
- ASTM A34/A34M-21 — Standardpraxis für Probenahme und Beschaffungstests von Magnetmaterialien. West Conshohocken: ASTM.


