
Typy rdzeni transformatorów dzielą się na dwie rodziny: rdzenie składane z płaskich blach cięciu na długość oraz rdzenie navijane wykonane poprzez nawijanie jednego ciągłego pasa blachy elektrotechnicznej o ziarnie zorientowanym, takie jak rdzeń transformatora toroidalny, rdzeń C i rdzeń dystrybucyjny nawijany. Ta jedna różnica zmienia to, co kupuje producent rdzenia: szerokość pasa, rozmiar cewki, liczba złączeń na cewkę, gatunek poddany naskrobaniu lub bez naskrobania oraz powłoka — wszystko wynika z tej różnicy. Niniejszy przewodnik porównuje typy rdzeni, wyjaśnia, gdzie każdy z nich traci sprawność, i wymienia, co należy wpisać w zamówieniu stali dla każdego typu.
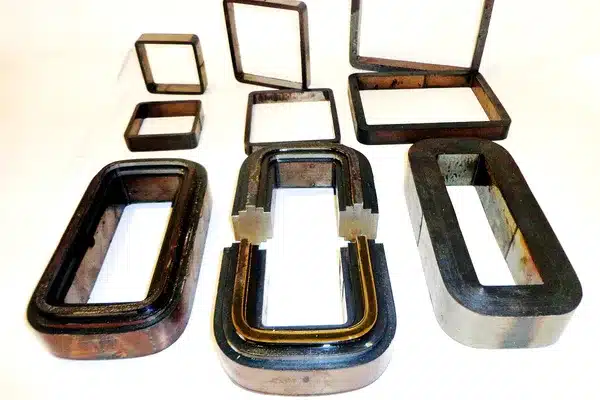
Jeśli najpierw potrzebujesz podstaw, nasz artykuł wyjaśniający, dlaczego rdzenie transformatorów są laminowane, obejmuje prądy wirowe i izolację. Niniejszy artykuł rozpoczyna się tam, gdzie tamten się kończy: kształt rdzenia i blacha elektrotechniczna, którą on wymaga.
Kluczowe ustalenia
- W rdzeniu nawojowym strumień magnetyczny podąża w kierunku walcowania stali teksturowanej przez całe obwód. W rdzeniu laminowanym musi on zmienić kierunek poprzecznie do tekstury na każdym połączeniu narożnika.
- Rdzenie nawojowe są zgięte, dlatego zwykle wymagają wyżarzania odkształceniowego. Rdzeń typu Unicore, zginany tylko w narożnikach, może się tego obejść.
- Czy rdzeń jest wyżarzany, decyduje o klasie. Stal z rytem laserowym traci rafinację domen powyżej około 600 °C. Rdzenie nawojowe poddane wyżarzaniu wymagają klas bez ryta lub odpornych na ciepło (żebrowanych).
- Zgodnie z amerykańskim regulaminem dla transformatorów rozdzielczych wchodzącym w życie w 2029 roku, DOE szacuje, że 89% jednostek zanurzonych w cieczy może być wytworzonych wciąż ze stali teksturowanej.
- W przypadku rdzeni nawojowych zamówienie powinno określać średnicę wewnętrzną cewki, maksymalną średnicę zewnętrzną lub masę, a także liczbę przerw lub spoin dopuszczonych na cewce, jak również szerokość i grubość.
Jakie są główne typy rdzeni transformatora?
Cztery typy rdzeni transformatora poniżej obejmują prawie każdy rdzeń ze stali teksturowanej. Rdzeń nawojowy wytwarzany jest z taśmy nawiniętej na trzpień; rdzeń laminowany budowany jest arkusz po arkuszu z cięych blach. Zgłoszenie patentowe JFE Steel z 2021 roku dotyczące rdzeni nawojowych opisuje typową procedurę: cały rdzeń nawojowy “jest poddawany zginaniu w określony kształt,” następnie korekcji kształtu, a potem wyżarzaniu odkształceniowemu.
| Typ rdzenia | Sposób wytwarzania | Zastosowanie typowe | Co kupuje producent rdzeni |
|---|---|---|---|
| Toroidalny (pierścień niecięty) | Kilkaset zwojów taśmy nawinięte na okrągły trzpień, wyżarzone, izolowane, a następnie nawinięte miedź na maszynie toroidalnej | Transformatory mocy do urządzeń audio i elektronicznych | Wąska taśma GO o wymiarach cięcia, często 0,23–0,30 mm |
Американский patent z 2002 roku na transformatory toroidalne opisuje typowy rdzeń nawinięty jako „kilkaset zwojów taśmy stal krzemowa zorientowana krystalicznie, o grubości około 0,2 do 0,3 mm, nawinięte na cylindrycznym trzpieniu". W przypadku rdzeni C, norma IEC 60329 obejmuje rdzenie cięte z taśmy nawiniętej, przekroju prostokątnego, wykonane z zimno walcowanej taśmy stal krzemowa zorientowana krystalicznie, a niektóre wymagania pozostawia do uzgodnienia między użytkownikiem i producentem.
Wszystkie cztery typy rdzeni transformatora zaczynają się od tego samego zwoju stali CRGO. To, co się zmienia, to sposób, w jaki zwój jest cięty wzdłużnie, przycinany i nawijany, zanim stanie się rdzeniem.
Rdzenie układane warstwowo mają własne opcje połączeń, od przeplatanego E-I do wielostopniowego połączenia schodzącego. Nasz przewodnik po metodach układania laminacji je porównuje; reszta tego artykułu skupia się na rdzeniach nawiniętych.
Dlaczego rdzenie nawijane sprawdzają się przy blasze elektrotechnicznej zorientowanej ziarnowo?
Ponieważ strumień magnetyczny nigdy nie musi opuścić kierunku walcowania. Blacha elektrotechniczna zorientowana ziarnowo ma najniższe straty i najwyższą przepuszczalność magnetyczną w kierunku walcowania. W pierścieniu z ciągłego paska ten kierunek podąża za całą ścieżką magnetyczną.
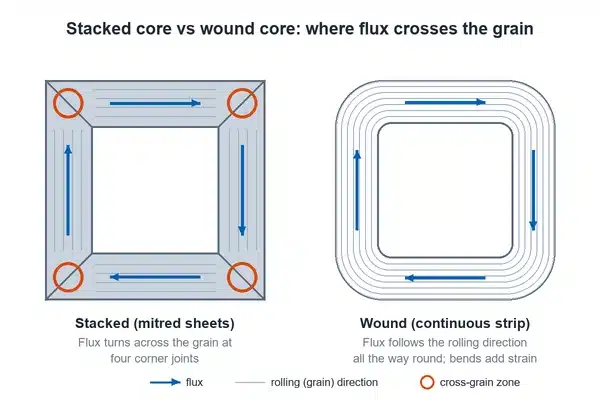
Rdzeń złożony nie może tego osiągnąć. Aleksandar Lojpur w lekcji poświęconej rdzeniom dla programu online czasopisma Transformers Magazine wyjaśnia to jasno: „W połączeniach narożników strumień nie przebiega wzdłuż orientacji ziarna". Dodaje dwie zasady, które powinni znać nabywcy blach na rdzenie złożone:
- „Im blacha elektrotechniczna jest lepiej zorientowana, tym wyższy jest współczynnik wypełnienia". Im lepszy gatunek, tym więcej jego przewagi traci się na narożnikach.
- „Im wyższa proporcja masy narożników do całkowitej masy rdzenia, tym wyższe są straty". Małe rdzenie złożone cierpią najbardziej.
Współczynnik budowy jest stosunkiem strat rdzenia gotowego do strat tej samej stali badanej na paskach Epsteina. Lojpur wymienia step-lap z 5–7 stopniami jako standardową praktykę, aby go zmniejszyć.
Rdzenie ranów również nie są wolne od kar za straty. Mają dwie własne:
- Odkształcenie zginające. Każdy zwój jest zginany, a odkształcenie zwiększa straty, aż zostanie wygrzane.
- Połączenie lap. Gdzie rdzeń typu Unicore jest zamykany, dokumentacja JFE mówi, że strumień musi przenosić się między warstwami, a ten „międzywarstwowy transfer strumienia magnetycznego w części lap" jest źródłem dużych strat.
Żaden typ nie ma z definicji niższych strat. Dobrze wyżarzony toroid z jakościowego paska jest trudny do pobicia przy małych rozmiarach. Stackowany rdzeń step-lap z Hi-B CRGO jest standardowym wyborem dla dużych transformatorów mocy.
Kiedy stackowany rdzeń ma więcej sensu?
Gdy transformator jest duży, trójfazowy ze stopniowanym okrągłym jarmem, lub wymaga niskiego prądu załączeniowego. Komentarze w zasadzie transformatora rozdzielczego z 2024 r. Departamentu Energii USA pokazują, gdzie stackowane rdzenie nadal się sprawdzają.
Schneider, Eaton i NEMA powiedzieli DOE, że „naturalnie obecne przerwy powietrzne, wysoka gęstość strumienia w nasyceniu i niższa gęstość strumienia remanentnego w budowie stackowanego rdzenia" pomagają ograniczyć prąd załączeniowy. To ma znaczenie w transformatorach centrów danych. HVOLT dodał, że wiele transformatorów wymaga stackowanych rdzeni, oraz że „trójfazowa budowa z rdzeniami ranymi generalnie zwiększa rozmiar transformatora". W przypadku jednostek suchych niskonapięciowych DOE stwierdziło, że jego normy „są osiągalne przy użyciu wielu projektów ze wspólnym użytkowaniem stackowanych rdzeni GOES".
Dla nabywcy praktyczny podział typów rdzeni transformatorów jest prosty. Toroidalne i rdzenie C-kształtne służą do małych i specjalnych transformatorów. Rdzenie nawojowe są powszechne w transformatorach rozdzielczych wytwarzanych masowo. Rdzenie zaskładane są standardem powyżej tego oraz w urządzeniach, gdzie elastyczność połączeń lub prąd załączeniowy ma znaczenie. Nasz przewodnik stali do rdzenia transformatora mocy obejmuje wybór gatunku dla dużych rdzeni zaskładanych.
Rdzeń transformatora toroidalnego a rdzeń C-kształtny: czym się różnią?
Rdzeń transformatora toroidalnego to zamknięty pierścień bez żadnego połączenia. Rdzeń C-kształtny jest nawojowany w ten sam sposób, ale przecięty na dwie części, aby nawojona cewka mogła się na niego wsunąć.
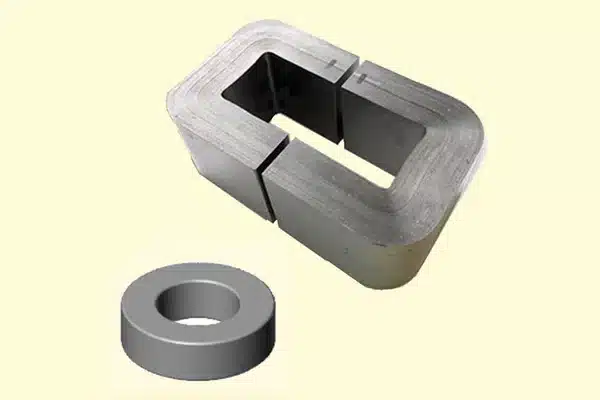
Toroidalne nie mają szczeliny powietrznej i niskie pole rozproszenia, ale miedź musi być naciągana przez pierścień na specjalnej maszynie do nawojów. Stal jest nawojowana, wyżarzana, izolowana, a następnie nawojowana miedzią. Po wyżarzeniu rdzeń nie powinien być rozwijany ani wyginany ponownie, ponieważ powoduje to ponowne wprowadzenie naprężeń.
Rdzenie typu C wymagają niewielkiej szczeliny powietrznej, ale umożliwiają łatwiejszy montaż. Ścięte powierzchnie są szlifowane na płasko, aby obie połowy przylegały do siebie szczelnie. Patent Allied Corp z 1984 r. na rdzenie cięte wskazuje, że szczelina „może być regulowana przez wstawienie odpowiednich dystansów" między połowami, co jest przydatne dla przepustnicy.
Częstotliwość określa grubość blachy. Arnold Magnetics, producent blachy krzemowej ultracienki z USA, zaleca w swoim arkuszu tolerancji z 2024 r. pasmo o orientacji ziaren o grubości 4 mil lub 6 mil (0,10 lub 0,15 mm) dla 400 Hz, powołując się na swoje dane dotyczące rdzeni typu C. Przy 50/60 Hz normalna jest blacha o grubości 0,23–0,30 mm. Nasza strona ultracienka stal krzemowa CRGO zawiera listę dostępnych przez nas cienkich grubości blachy dla 400 Hz i wyższych częstotliwości.
Stal z nacięciami laserowymi czy bez nacięć dla rdzeni nawojowych?
To zależy od jednego pytania: czy ukończony rdzeń będzie wyżarzany? Jeśli tak, unikaj zwykłej stali z nacięciami laserowymi. Jeśli nie, stal z nacięciami laserowym jest opcją.
Biuletyn TRAN-COR H firmy Cleveland-Cliffs mówi, że wyżarzanie „w temperaturach powyżej 600 °C" usuwa efekt nacięcia laserowego. Zgłoszenie JFE opisuje odpowiedź branży. Gatunki odporne na ciepło, z „nacięciami fizycznie wykonanymi", są stosowane w rdzeniach nawojowych poddawanych wyżarzaniu ze zmniejszeniem naprężeń. Gatunki z nacięciami laserowymi, wiązką elektronów lub plazmą, które JFE określa jako „nieoporny na ciepło", są odpowiednie dla rdzeni, które nigdy nie są wyżarzane.
W tym miejscu pojawia się typ Unicore. Ponieważ jest zginany tylko w narożnikach, może pominąć wyżarzanie. JFE zbudowała swoje testowe rdzenie 30 kVA, każdy o wadze około 40 kg, na „aparaturze produkcyjnej unicore wytwarzanej przez AEM". DOE mówi to samo w przypisie do swojej reguły z 2024 r.: „mogą istnieć przypadki, w których gatunki dr mogą być stosowane w niektórych konstrukcjach transformatorów z rdzeniem nawojowym bez wyżarzania, szczególnie w przypadku użycia maszyn do produkcji unicore".
DOE zwraca również uwagę na aspekt kosztowy. To, co określa jako stal „pdr", „zwykle wymaga większych nakładów inwestycyjnych", charakteryzuje się wyższą premią niż zwykła stal rafinowana domenowo, i „osiągałaby większe zmniejszenie strat dzięki korzyściom wyżarzania odprężającego". Jeden z producentów amerykańskich, Central Moloney, powiedział DOE, że kupuje rdzenie wykonane ze stali pdr do 90% swoich projektów.
| Droga rdzenia | Wyżarzany po kształtowaniu? | Gatunek do zamówienia |
|---|---|---|
| Toroid, rdzeń C, konwencjonalny rdzeń nawinięty | Tak | Konwencjonalny lub Hi-B bez grawerowania, lub rafinowany domenowo odporny na ciepło (rowkowany) |
| Rdzeń nawinięty typu Unicore | Zwykle nie | Rafinowany domenowo z grawerstwem laserowym jest możliwy; wariant odporny na ciepło również się sprawdza |
| Rdzeń warstwowy ze ścinanych arkuszy | Zwykle nie | Rafinowany domenowo z grawerstwem laserowym daje najmniejsze straty |
Przepisy pieców, powłoki odporne na wyżarzanie odprężające i podstawy testów certyfikacyjnych zawiera nasz przewodnik dotyczący wyżarzania odprężającego stali elektrotechnicznej.
Typ grawerowania wpływa również na hałas transformatora, co wyjaśnia nasz przewodnik dotyczący stali niskotonowej do rdzenia transformatora.
Dlaczego znaczenie ma podaż rdzeni nawijanych w 2026 roku?
Dlatego że stal zorientowana ziarnowo pozostaje głównym materiałem rdzenia transformatorów dystrybucyjnych w ramach następnego amerykańskiego standardu sprawności, a moc produkcyjna dla niej wciąż się rozbudowuje.
- Regulacja w Stanach Zjednoczonych. Normy DOE dla transformatorów rozdzielczych zostały opublikowane w kwietniu 2024 r., z obowiązkiem zgodności od kwietnia 2029 r. DOE szacuje, że „zdecydowana większość dostaw transformatorów rozdzielczych zalewanych olejem (89 procent jednostek) może być zrealizowana przy użyciu rdzeni GOES". Projekt miałby zmuszać większość z nich do rdzeni amorficznych.
- Import rdzeni. Przegląd Departamentu Handlu Stanów Zjednoczonych, podsumowany w przepisach DOE, wykazał, że import gotowych rdzeni nawiniętych i uformowanych wzrósł z 22 milionów dolarów w 2015 r. do 167 milionów dolarów w 2019 r., a import blach z 15 milionów do 33 milionów dolarów.
- Nowe zdolności produkcyjne. Hammond poinformował DOE, że cała rozbudowana zdolność produkcyjna transformatorów „przeznaczona jest do produkcji rdzeni GOES, a nie amorficznych". W sierpniu 2025 r. Klöckner & Co ogłosił rozbudowę przetwarzania CRGO, cięcia wzdłużnego i produkcji rdzeni transformatorów w Stanach Zjednoczonych. W październiku 2026 r. Cleveland-Cliffs ogłosił projekt o wartości 200 milionów dolarów w Butler Works, aby zwiększyć produkcję materiału zorientowanego ziarniscie o do 25%, z oczekiwanym ukończeniem na początku 2028 r.
Dla producentów rdzeni oznacza to stały popyt na taśmę cięta wzdłużnie o określonych szerokościach, obok szerszej niedoboru stali elektrycznej zorientowanej ziarniscie.
Nasza strona transformatora rozdzielczego zawiera listę gatunków, które dostarczamy dla tego rynku.
Co powinna zawierać Pana oferta stali dla rdzeni nawiniętych?
Więcej niż szerokość i gatunek. Rdzeń nawiniętą wykonuje się z jednej cewki taśmy, dlatego rozmiar cewki i połączenia są równie ważne jak gatunek magnetyczny.
Arkusz tolerancji Arnold Magnetics (wersja z kwietnia 2024) dla paska cienkiego powlekanego stanowi użyteczny wzór tego, co powinien podać dostawca paska. Wymienia dwa rozmiary wewnętrzne cewki — 6 cali i 16 cali — z maksymalnymi średnicami zewnętrznymi 20 cali i 32 cali. Ogranicza liczbę przerw na cewkę, ustala minimalną długość między przerwami i wymaga powłoki C-5 z „minimalnym oporem izolacyjnym 10Ω/cm² na laminat" wg ASTM A717. Dane te dotyczą paska o grubości 1–7 mil; pozycje do określenia są takie same przy 0,23–0,30 mm.
| Pozycja zamówienia | Co napisać | Dlaczego ma to znaczenie dla rdzeni nawojowych |
|---|---|---|
| Gatunek i udoskonalenie struktury domenowej | Konwencjonalny, Hi-B, z grawerem laserowym lub odporny na wysokie temperatury | Musi odpowiadać temu, czy rdzeń jest wyżarzany |
| Grubość | 0,23, 0,27, 0,30 mm lub mniejsza dla 400 Hz | Określa straty przy Twojej częstotliwości |
| Szerokość cięcia i tolerancja | Szerokość nominalna i tolerancja ± | Określa budowę rdzenia i współczynnik wypełnienia |
| Wygięcie i szorstkość krawędzi | Maksymalne wygięcie na długości; maksymalna wysokość szorstkości | Wygięcie powoduje dryfowanie budowy rdzenia; szorstkość może zwierać zwoje |
| Średnica wewnętrzna cewki | Dopasuj do swojego uzwojenia lub mandtela rozwijacza | Zła średnica wewnętrzna oznacza re-nawijanie, które powoduje dodatkowe naprężenia |
| Maksymalna średnica zewnętrzna lub waga cewki | Zgodnie z Twoim rozwijaczem | Cewka o większej wadze oznacza mniej zmian |
| Przerwy lub spawy na cewkę | Liczba maksymalna, minimalna długość między nimi | Przerwa wewnątrz torusa to wada, nie połączenie |
| Powłoka | Klasa i wartość izolacyjna, oraz czy musi wytrzymać wyżarzanie | Izolacja zwój-do-zwoju w wyżarzanym rdzeniu |
Tolerancja szerokości, zboczenie i wypalone krawędzie wyjaśnione są w naszym artykule dotyczącym tolerancji cięcia wzdłużnego i zboczenia.
Dostarczamy stalowy CRGO typu ziarnistooriented w klasach konwencjonalnych, Hi-B i laserowo zakreślonych, cięty wzdłużnie do wymaganej szerokości dla producentów rdzeni. Jeden amerykański producent rdzeni transformatora kupuje od nas miesięcznie pasmo Hi-B cięte wzdłużnie w wymiarach 12,70 mm i 139,70 mm cięte z roli głównej 1,010 mm; miesięczne zamówienie paska cięcia wzdłużnego pokazuje dokumentację. Zamówienia roli zwykle rozpoczynają się od około 5 ton, a mniejsze partie można ciąć z roli. Zamówienia arkusza zwykle rozpoczynają się od około 500 kg; jeśli potrzebujesz mniej, powiadom nas i zrobimy wszystko, co w naszej mocy, aby spełnić Twoją prośbę. Próbki zwykle kosztują 200 USD wraz z dostawą, zwracane po złożeniu zamówienia produkcyjnego.
FAQ
Jakie są główne typy rdzeni transformatora?
Istnieją dwie rodziny. Rdzenie warstwowe budowane są z płaskich arkuszy ciętych na długość i połączonych w narożnikach i są standardem w transformatorach mocy. Rdzenie nawojowe wykonane są z jednego ciągłego paska: rdzeń toroidalny transformatora, rdzeń C, który jest cięty na połowę, i nawojowy rdzeń dystrybucyjny. Typ shell i typ core to odrębny podział według układu nawinięcia.
Czy rdzeń nawinięty jest lepszy niż rdzeń warstwowy?
Żaden z nich nie jest lepszy we wszystkich przypadkach. Rdzenie nawiniętej utrzymują strumień wzdłuż włókna stali i nadają się do transformatorów o dużej wielkości produkcji i małych. Rdzenie warstwowe pasują do dużych urządzeń trójfazowych, nie wymagają wyżarzania i ich szczeliny powietrzne w połączeniach pomagają ograniczyć prąd załączeniowy. Każdy typ ma swoją karę stratności: zginania i połączenia zakładkowe dla rdzeni nawiętych, narożniki w poprzek włókna dla rdzeni warstwowych.
Jaka stal jest używana do rdzenia transformatora toroidalnego?
Głównie stal krzemowa ziarnista o grubości około 0,23–0,30 mm na 50/60 Hz, przcinana na wysokość rdzenia. Typowy rdzeń ma kilkaset zwojów. Cieńsza taśma krzemowa ziarnista, około 0,10–0,15 mm, jest stosowana na 400 Hz. Ponieważ toroidy są wyżarzane po nawinięciu, należy używać gatunków bez prażenia lub odpornych na ciepło, zamiast zwykłej stali ze skryptami laserowych.
Czy rdzenie nawiniętę wymagają wyżarzania?
Większość wymaga. Nawinięcie zacina każdy zwój, a naprężenie podnosi stratność magnetyczną, aż do czasu gdy wyżarzanie odprężające je usuwa. Toroidy, rdzenie C-shaped i konwencjonalne rdzenie nawiniętę są wyżarzane po formowaniu. Rdzenie dystrybucyjne typu Unicore, zginane tylko w narożnikach, są często używane bez wyżarzania, dlatego można w nich stosować gatunki ze skryptami laserowych.
Czy stal krzemowa ziarnista ze skryptem laserowym może być używana w rdzeniu nawiętym?
Tylko jeśli rdzeń nie jest wyżarzany. Wyżarzanie powyżej około 600 °C kasuje udoskonalenie domeny laserowej i podnosi stratność. DOE odnotowuje, że gatunki ze skryptem laserowym mogą pracować w niektórych rdzeniach nawiętych wytwarzanych na maszynach Unicore bez wyżarzania. Dla rdzeni nawiętych wyżarzanych zamówić zwykłą stal lub Hi-B bez prażenia, lub gatunek odporny na ciepło z wyżłobieniami.
Wytwarzacie rdzenie toroidalne, rdzenie C lub rdzenie nawojowe transformatorów rozdzielczych? Skontaktujcie się z nami podając gatunek, grubość, szerokość cięcia, średnicę wewnętrzną cewki i informację, czy rdzeń będzie wyżarzany — przygotujemy dla was pasmo dostosowane do Waszej linii nawojowej.
Źródła
- T. Omura, H. Inoue, K. Senda (JFE Steel), EP 4199015 A1 — Rdzeń nawojowy
- Kitamura Kiden, US Patent 6,407,655 B1, 2002 — Rdzeń nawojowy transformatora toroidalnego
- Allied Corp, US Patent 4,476,753, 1984 — Urządzenie do obróbki rdzeni cięciowych
- IEC 60329:1984 — Rdzenie cięte z pasma nawojowego ze stali zarnożelaza o ziarnie zorientowanym, stosowane w urządzeniach elektronicznych i telekomunikacyjnych
- A. Lojpur, Transformers Magazine Digital Online Programme — Lekcja 5: Rdzeń
- US Department of Energy, 22 kwietnia 2024 — Program oszczędzania energii: normy oszczędzania energii dla transformatorów rozdzielczych, reguła ostateczna, 89 FR 29834
- Cleveland-Cliffs, październik 2024 — TRAN-COR H blacha elektrotechniczna o ziarnie zorientowanym: biuletyn danych produktu


