Trafo çekirdeği çeliği için Fiyat Teklifleri almaktayız; bunlarda bir not adı ve kalınlık belirtiliyor, fazla bir şey yok — ve çoğu zaman bu aslında bizim güvenle teklif vermek için yeterli değil, dahası malzemenin alıcının tasarımının beklediği şekilde performans göstereceğini garantilemek için yeterli değildir. Not seçimi (CRGO'ya karşı Hi-B, hangi kalınlık bandı) bir konuşmadır ve bunu elektrik çeliği notları rehberi'nde ele almışız. Bu rehber, genellikle atlanacak konuşma hakkında: Çeliğin gelmesi için satın alma şartnamesinde tam olarak ne olması gerektiği, böylece gelen çelik sadece bir Fiyat Teklifleri şablonuna yazdığınız not adını değil, tasarladığınız trafoyu eşleştirecektir.
Bir not adı ve kalınlık tek başına performansı etkileyen en az dört değişkeni dışarıda bırakır: kaplama türü, sarı genişliği/iç çapı, çekirdek kaybı test koşulları ve yüzey yalıtım direnci.
Çekirdek kaybı rakamları, ölçüldükleri test frekansı ve indüksiyonu olmadan anlamsızdır — 50 Hz/1,7T'de 1,10 W/kg iddiası, 60 Hz/1,5T'de aynı rakamdan çok farklı bir malzememedir.
Kaplama türü (standarda bağlı olarak C-2, C-5 veya benzeri tanımlamalar) interlaminer yalıtım direncini belirler; bu, laminasyonlar arasındaki eddy akımı kaybını doğrudan etkiler, sadece bunlardaki kaybı değil.
Sarı genişliği ve iç çapı, çıkma ve damgalama/boyuna kesme ekipmanınız ile eşleşmesi gerekir — burada bir uyumsuzluk, çeliğin gerçek kalitesi ile ilgisi olmayan hat kapalı kalma süresine neden olur.
En sık karşılaştığımız yanlış anlaşılma, alıcıların "standart CRGO"nun her üretim tesisinde aynı anlama geldiğini varsaymasıdır, oysa "standart" kaliteleri için çekirdek kaybı üst sınırları aynı nominal kalite ailesi içinde bile tedarikçiden tedarikçiye değişiklik gösterir.
Trafo Çekirdeğinde Neden Silisyumlu Çelik Kullanılır?
Silisyumlu çelik, trafo çekirdeğinde çekirdek her enerjilendiğinde enerji israfına neden olan iki kayıp mekanizmasını minimize ettiği için kullanılır: histeresis kaybı (manyetik alanın tersine çevrilmesi sırasında manyetik alanlar yeniden hizalanırken harcanan enerji) ve girdap akımı kaybı (çekirdeğin içinde uyarılan dolaşan akımlar). Demirine silisyum eklenmesi elektrik direncini artırır — yaklaşık 0,5 Ω·mm²/m'ye karşı saf demir için yaklaşık 0,1 — bu da girdap akımlarını doğrudan bastırırken, kontrollü tane yapısı ve ince tabakalı ölçü her iki kayıp mekanizmasını sürekli, enerji verimli çalışma için yeterince düşük seviyede tutar.
Kayıp değerlerini bir veri sayfasına almak bir şeydir; sevk edilen bobinin bunları gerçekten sağlamasından emin olmak, bu rehberin geri kalanında ele alınan konudur.
Bir Sınıf Adının Tek Başına Bize Söylemediği Şeyler
"CRGO 0,27mm" bize yönelim ailesini ve nominal kalınlığı söyler. Bize şunu söylemez:
Gerçekte ihtiyaç duyduğunuz çekirdek kaybı tavanı ("standart CRGO" içinde anlamlı bir performans aralığı vardır)
Damgalama/sarma işleminizin gerektirdiği yüzey kaplama ve izolasyon direnci
Hattınızın işleyebileceği bobin genişliği ve iç çapı
Çekirdek kaybı rakamından ayrı, belirli bir manyetik indüksiyon tabanına ihtiyaç duyup duymadığınız
İki üretim fabrikası da "CRGO 0,27mm" sevk edebilir ve maddi olarak farklı transformatörler teslim edebilir, çünkü sınıf adı gerçekten bir kategoridir, tam bir spesifikasyon değildir. RFQ'nuz sınıf ve kalınlıkla duruyorsa, geri kalanını tahmin etmesi için tedarikçiye güveniyorsunuz — ve farklı tedarikçiler farklı tahminler yaparlar.
Gerçek performans garantisi — frekans/indüksiyon referansı olmadan anlamsızdır
Manyetik indüksiyon (minimum, belirtilen alan şiddeti altında)
Kaybın bağımsız olarak akı taşıma kapasitesini doğrular
Kaplama türü ve izolasyon direnci
Lamalar arası kaybı ve proses uyumluluğunu belirler
Bobin genişliği ve iç çapı
Rulolu besleyici/damgalama ekipmanınıza uymalıdır
Gerekli MTC seviyesi (EN 10204 3.1 veya 3.2)
Sipariş için belgelendirme ve doğrulama standardını belirler
Çekirdek Kaybı: Hangi Test Koşulları Gerçekten Önemlidir
Burada en çok karışıklığı görüyoruz. Bir tedarikçinin test frekansı ve indüksiyonunu belirtmeden "0,90 W/kg" fiyat vermesi aslında karşılaştırılabilir bir şey söylememektir. En önemli olan iki koşul:
Test frekansı — neredeyse her zaman 50 Hz veya 60 Hz; malzemenin hangi şebeke standardına karşı karakterize edildiğine bağlı olarak
Test indüksiyonu — yaygın olarak 1,5T veya 1,7T; daha yüksek indüksiyon test noktaları aynı fiziksel malzeme için genellikle daha yüksek çekirdek kaybı sayıları gösterir; bu nedenle daha düşük indüksiyonda daha düşük bir sayı otomatik olarak daha iyi bir malzeme değildir
İki teklif farklı çekirdek kaybı numaraları gösteriyorsa, ilk soru "hangi tedarikçinin daha iyi çeliği var" değildir — "bu iki sayı aynı koşullar altında mı ölçüldü" sorusudur. Çoğu zaman ölçülmemiştir.
Kaplama ve İzolasyon Gereksinimleri
Elektrik çeliği, yığılmış bir çekirdeğin bitişik laminasyonlarının birbirine iletkenlik sağlamasını önleyen ince bir izolasyon kaplaması ile gönderilir; aksi takdirde bu, bütün yığın içinde ek girdap akımı yolları oluşturur; sadece bireysel saçlarda değil. Kaplama tanımlamaları standarda göre değişir, ancak spesifikasyonunuzda cevaplamanız gereken pratik sorular şunlardır:
Sarım/yığma işleminiz çelik ulaştıktan sonra ek ısıl işlem uygulayıyor mu? Bazı kaplamalar işlem sonrası tavlama sıcaklıkları için derecelendirilmiştir, diğerleri değildir.
Tasarımınız hangi yüzey izolasyon direnci değerini gerektiriyor ve ilgili standardınıza göre test ediliyor mu?
Kaplama, çekirdek montajınız bir uygulanıyorsa, cila veya emprenyasyon işleminizle uyumlu mu?
Sarı Boyutları ve Damgalama Hattı İçin Anlamları
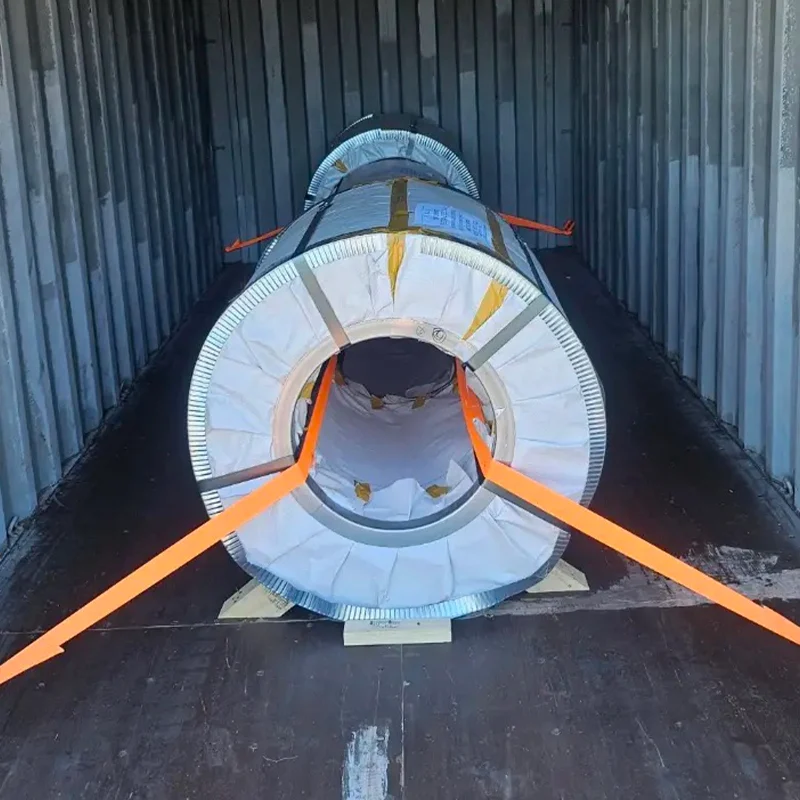
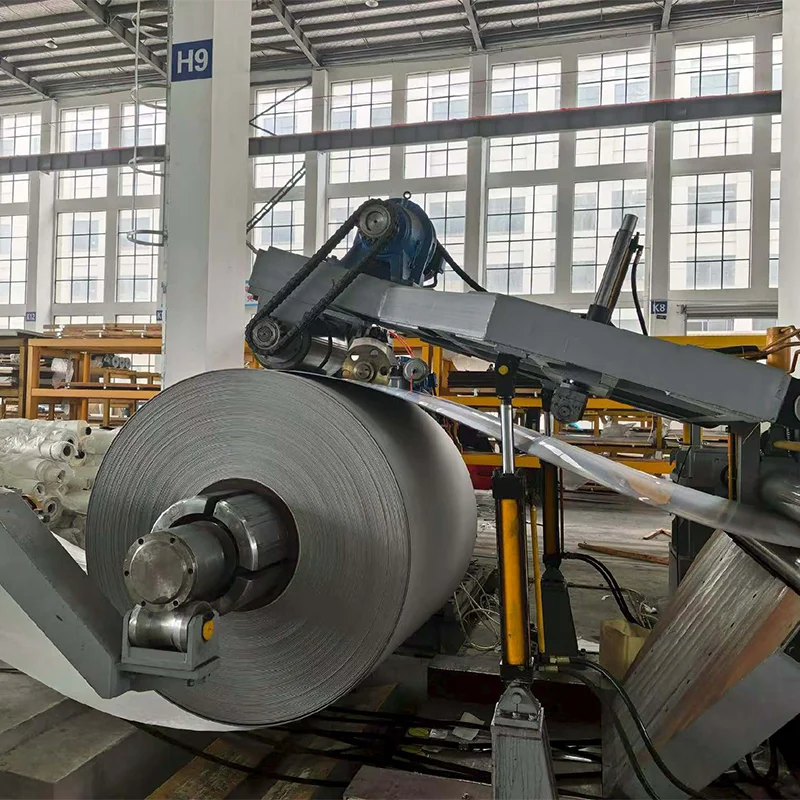
Bu parçanın manyetik performansla hiç ilgisi yoktur ve tamamen üretim hattınızın malzemeyi gerçekten çalıştırıp çalıştıramayacağı ile ilgilidir. Sarı genişliği, decoiler'ınızın işleyebileceği aralık içinde olmalı ve iç çap, mandrel'inize veya decoiling ekipmanına uymalıdır. Teslim alma rıhtımında siparişlerin bekletildiği durumlar yaşadık — manyetik açıdan mükemmel çelik, bir kamyonetin üzerinde oturuyordu, çünkü iç çap müşterinin ekipmanıyla eşleşmiyordu. Bu tamamen kaçınılabilir bir gecikmedir ve satın alma spesifikasyonunun bir satırı bunu önler.
Silisyumlu çelik bobinleri, trafo çekirdeği üretiminin sorunsuz ilerlemesini sağlamak için bobin genişliği ve iç çap dahil olmak üzere sarma çözme ekipmanı özellikleriyle eşleşmelidir.Silisyumlu çelik bobinleri, trafo çekirdeği damgalama ve işleme ekipmanıyla eşleşecek bobin genişliği ve iç çap özellikleri gerektirir.
Alıcılar ve Fabrikalar Arasında Yaygın İletişim Hataları
"Standart derece" tedarikçiler arasında standardize edilmiş olduğu varsayılması. Değildir — aynı derece adları için çekirdek kaybı üst sınırları fabrikaya göre değişir, bazen önemli ölçüde.
Kaplama belirtilmeden kalınlık spesifike edilmesi. Aynı kalınlıktaki iki bobin, tabakalar arası yalıtıma bağlı olarak istifleme çekirdeğinde farklı davranış gösterebilir.
Test koşullarını doğrulamadan teklifleri karşılaştırılması. Yukarıda ele alınmıştır ve tekrar edilmeye değerdir, çünkü bu "bu teklif neden bu kadar farklı görünüyordu" soruların en sık kaynağıdır.
MTC seviyesi sipariş verildikten sonra belirtilmemesi. Bu, üretim başlamadan önce kararlaştırılmalı, bobin zaten sarıldıktan sonra müzakere edilmemelidir.
SSS
"CRGO 0.27mm" gibi bir derece adı belirtmek satın alma siparişi için yeterli mi?
Hayır. Genel kategoriyi belirler ancak çekirdek kaybı test koşullarını, kaplama türünü, bobin boyutlarını ve MTC gerekliliklerini dışarıda bırakır — bunların tümü, teslim edilen malzemenin trafo tasarımınızın varsaydığı şekilde performans göstermesi gerekip gerekmediğini etkiler.
İki tedarikçi "aynı" derece için neden farklı çekirdek kaybı numaraları teklif ediyor?
Çoğu zaman, numaralar farklı test frekanslarında veya indüksiyon seviyelerinde ölçüldüğü için veya çekirdek kaybı "standart" tavanları aynı nominal derece adı altında bile fabrikalar arasında gerçekten farklı olduğu için.
Sınıf ve kalınlık dışında hangi bilgileri eklemem gerekir?
Asgari olarak: çekirdek kaybı tavanı ve test koşulları, manyetik indüksiyon tabanı, kaplama/izolasyon türü, bobin genişliği ve iç çapı ile gerekli olan MTC doğrulama seviyesi (EN 10204 3.1 veya 3.2).
Bobin boyutları, çelik kalitesi iyi olsa bile gerçekten üretim gecikmelerine neden olabilir mi?
Evet — bobin genişliği veya iç çapı geriye açma veya damgalama ekipmanınızla eşleşmezse, malzeme manyetik olarak mükemmel olsa bile üretim hattı durabilir. Bu, tüm sipariş sürecinde en kolay önlenebilen gecikmelerden biridir.
Bunların hiçbiri yazılı olduğunda karmaşık değildir ve açıkçası bu da sinir bozucu kısım — bu uyuşmazlıkların çoğu, her iki taraftan da kimsenin takip soruları sormadan beş dakikada yazılan bir Talep Formundan kaynaklanır. Bize sadece sınıf adı değil, çekirdek tasarım parametrelerinizi gönderin ve bobinin gönderilmesinden sonra değil, sipariş vermeden önce neyin gerçekten eksik olduğunu söyleyelim.